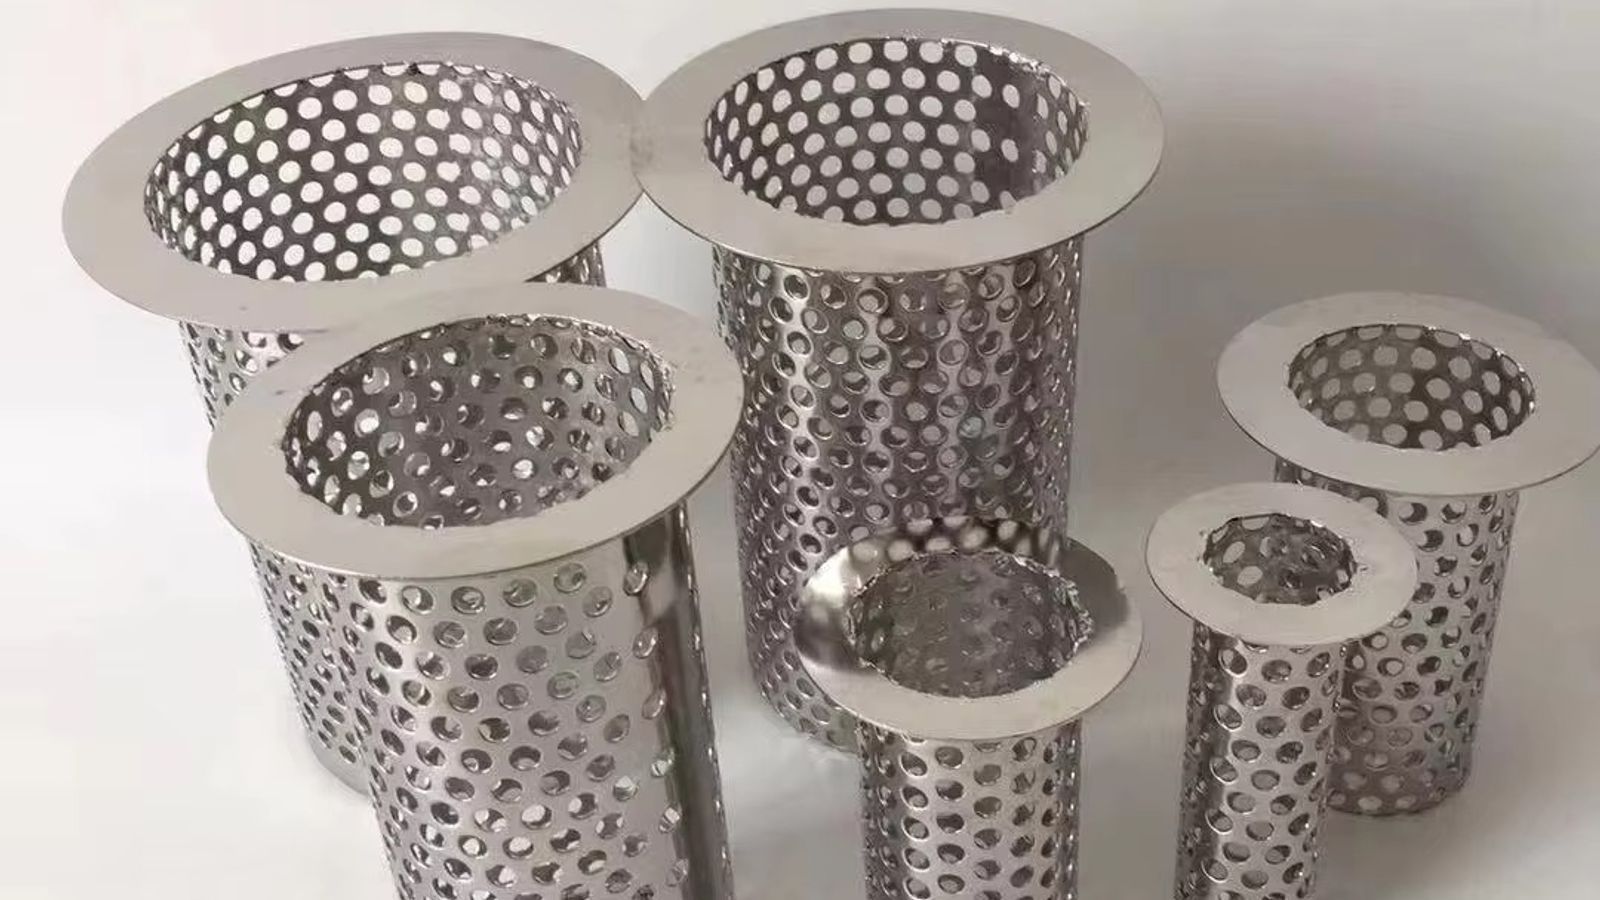
Ruostumattomasta teräksestä valmistettu vaihtosuodatinpatruuna on suoraan yhteensopiva vastine, joka on valmistettu samoilla mitta-, materiaali- ja suorituskykyvaatimuksilla kuin alkuperäinen tuontielementti, mikä mahdollistaa ostajille suodatuksen laadun säilyttämisen alhaisemmilla kustannuksilla ilman suodatinkoteloiden, putkistojen tai prosessiparametrien muuttamista. Tuontipatruunat sijoittuvat tyypillisesti selkeästi määriteltyihin teknisiin alueisiin: ulkohalkaisijat noin 60–152 mm (2,4–6 in), sisähalkaisijat 25–70 mm, standardit kokonaispituudet 254, 508 ja 762 mm (10, 20 ja 30 in, sekä epästandardit mittatilauskoot), suodatusasteet 1–100 µm, päätykappalekonfiguraatiot, kuten DOE (double open end), SOE (single open end) ja 222/226/228-evämallit, tiivistemateriaalit EPDM:stä Viton/FKM:ään, koneistustoleranssit ±0,5 mm tai paremmat kriittisissä mitoissa ja halkeamispaineluokitukset tyypillisesti todennettu välillä 10–50 bar riippuen suodatinmateriaalista ja rakenteesta. Oikein sovitettu vaihtoehto on vaihtokelpoinen alkuperäisen kanssa kaikilla suodatukseen vaikuttavilla tavoilla: se asettuu samaan koteloon, tiivistyy samaan tiivistepintaan, läpäisee saman hiukkaskokojakauman ja tarjoaa saman virtausnopeuden sekä painehäviön. Tämä opas käy läpi jokaisen täsmättävän teknisen tiedon, kuinka olemassa oleva elementti mitataan ja kuinka vaihtoehto todennetaan ennen sen käyttöönottoa prosessissasi.
Miksi yritykset vaihtavat tuotuja suodatinpatruunoita
Kustannukset ovat yleensä ensimmäinen laukaiseva tekijä. Mittatilaustyönä valmistetut ruostumattomasta teräksestä valmistetut suodatinpatruunat maksavat tyypillisesti 30–50 % vähemmän kuin vastaava tuotu OEM-elementti, ja ero kasvaa suurivolyymisissä SKU-nimikkeissä, monipatruunakoteloissa ja suurissa erissä tilatuissa elementeissä. Koska vaihtoehto koneistetaan piirustuksen tai näytteen perusteella sen sijaan, että se ostettaisiin jälleenmyyjän hinnastosta, tehtaan ja ostajan välillä ei ole brändilisää eikä välikäsiä.
Toimitusaika on toinen tekijä. Tuontitilaus voi kestää 10–16 viikkoa – tehtaan toimitusaika plus merirahti plus tullaus – ennen kuin varaosat ovat varastossasi. Piirustuksen tai käytetyn näytteen perusteella työskentelevä mittatilausvalmistaja pystyy usein toimittamaan tuotteet 3–6 viikossa, ja kiireelliset pikatoimitukset ovat mahdollisia, kun suodatinsäiliö on poissa käytöstä. Ympäri vuorokauden (24/7) suodatusta suorittavassa laitoksessa ero ensi kuussa saatavilla olevan ja vasta seuraavalla vuosineljänneksellä saatavilla olevan suodattimen välillä on usein ero suunnitellun vaihdon ja suunnittelemattoman seisokin välillä.
Toimitusvarmuus on kolmas tekijä. Tukeutuminen yhteen ulkomaiseen OEM-valmistajaan altistaa sinut tuotemerkin lakkauttamiselle, vähimmäistilausmäärille (MOQ), valuuttakurssien heilahteluille ja logistiikkahäiriöille. Kun OEM korvaa osanumeron uudella tai lopettaa tuotelinjan tuen, suodatinkotelosi voi jäädä ilman varaosien lähdettä. Paikallinen mittatilausvalmistaja poistaa tämän riippuvuuden: piirustuksesta tulee sinun omaisuuttasi, ja mikä tahansa pätevä konepaja voi valmistaa elementin uudelleen loputtomasti.
Kyse on myös suorituskyvystä. Vaihtoehtoinen elementti ei rajoitu vain alkuperäisen kopioimiseen – suodatinmateriaalin rakennetta voidaan säätää pidemmän käyttöiän, pienemmän painehäviön tai paremman puhdistettavuuden saavuttamiseksi, joten jotkut ostajat siirtyvät mittatilaustyönä tehtyihin vastineisiin silloinkin, kun tuotua osaa on vielä saatavilla.
Mitä on täsmättävä todellisen suoraan yhteensopivan vaihtoehdon saavuttamiseksi
Suodatinpatruuna, joka "melkein sopii", on suodatinpatruuna, joka ohittaa virtauksen, vuotaa tai tukkeutuu. Jokaisen seuraavista teknisistä tiedoista on täsmättävä, jotta elementti on aito 100-prosenttinen vaihtoehto.
1. Kokonaispituus
Asennuspituus määrittää, miten elementti puristuu tai sijoittuu kotelon sisälle. Useimmat tuontipatruunat käyttävät nimellispituuksia 254, 508 tai 762 mm (10, 20 tai 30 in), mutta nimellispituus ei ole asennuspituus – muutaman millimetrin liian pitkä patruuna ei asetu paikoilleen, ja liian lyhyt patruuna liikkuu paineen alaisena ja menettää tiiviytensä. Mittaa todellinen asennuspituus, mukaan lukien mahdolliset päätykappaleet, adapterit tai jatkeet, ja kirjaa ylös toleranssi, jota alkuperäinen valmistaja käytti (tyypillisesti ±1 mm tai tiukempi). Jos elementti on jousikuormitteinen kotelossa, toiminnallinen puristusalue on yhtä tärkeä kuin vapaa pituus.
2. Ulkohalkaisija ja sisähalkaisija
Ulkohalkaisijan (OD) on mahduttava vapaasti kotelon aukkoon ja liu'uttava sisään esteettömästi – tyypilliset arvot ovat 60–152 mm – kun taas sisähalkaisijan (ID) on sovittava kotelon keskustangon, ytimen tai kierteitetyn adapterin päälle juuttumatta. Mittaa OD leveimmästä kohdasta, mukaan lukien mahdolliset evät, O-renkaat tai suojukset, ja ID kapeimmasta kohdasta. Vain 2 mm:n virhe ID-mitassa voi olla ero ytimen päälle helposti asettuvan ja puoliväliin jumiutuvan patruunan välillä.
3. Päätykappaleen tyyppi
Päätykappaleet toimivat liitännäksenä suodatinelementin ja pesän välillä, ja niitä on saatavana muutamana vakiokokoonpanona. Tämän valitseminen väärin on yleisin syy siihen, että "uusi patruuna ei sovi".
| Ominaisuus | DOE (molemmat päät avoimet) | SOE (yksi pää avoin) |
|---|
| Rakenne | Molemmat päät avoimet; virtaus kulkee seinämän läpi ja ulos kummasta tahansa päästä | Toinen pää suljettu; virtaus menee sisään vain avoimesta päästä |
| Tiivistys | Tiivistää molemmista päistä; tyypillisesti tiivisteillä tai O-renkailla kummassakin päässä | Tiivistää avoimesta päästä pesän kantta vasten |
| Sopivuus pesään | Asetetaan jousikuormitteiselle tiivistelevylle tai keskustangolle monipatruunapesässä | Kierretään kiinni tai lukittuu kierteitettyyn kanteen tai bajonettiadapteriin |
| Tiivisteiden määrä | Kaksi tiivistettä / O-rengasta (ylä- ja alaosa) — molempien on oltava yhteensopivia | Yksi tiiviste; usein yhdistettynä 222/226/228-evään |
| Tyypillinen käyttö | Monipatruunaiset suodatinpesät; yleinen teollisuuskäyttö | Yksipatruunaiset saniteetti- ja prosessipesät |
| Yleinen vika yhteensopimattomuudessa | Ohivuoto kummasta tahansa päätykappaleesta | Elementti ei lukitu tai kansi ei tiivisty |
DOE- ja SOE-mallien lisäksi monet maahantuodut patruunat käyttävät evätyyppistä päätä: merkinnät 222, 226 ja 228 viittaavat evän ulkohalkaisijaan millimetreissä (vastaavasti noin 70 mm, 68 mm ja 78 mm) sekä bajonettiuran geometriaan, joka lukitsee elementin pesän kanteen. Evän OD, uran syvyys ja adapterin kierre on kaikki mitattava, eikä niitä saa olettaa.
4. Tiivisteet ja O-renkaat
Tiiviste on varsinainen tiivistävä elementti, ja se määritetään sekä koon että materiaalin perusteella. Koko on helpompi osuus: mittaa tiivisteuran halkaisija, tiivisteen poikkileikkaus ja se, onko kyseessä tasotiiviste, muotoon valettu O-rengas vai T-tiiviste. Materiaalin kohdalla tapahtuu eniten virheitä, sillä seoksen on kestettävä prosessinestettä ja -lämpötilaa. EPDM kestää kuumaa vettä, höyryä ja monia kemikaaleja; Viton/FKM kestää öljyjä, polttoaineita ja happoja korkeammissa lämpötiloissa; NBR (Buna-N) on yleiskäyttöinen hiilivetykumi; PTFE ja PTFE-kapseloidut tiivisteet tarjoavat lähes yleismaailmallisen kemiallisen kestävyyden, mutta vaativat huolellista tiivistepesän suunnittelua. Seoksen sovittaminen käyttötarkoitukseen on yhtä tärkeää kuin halkaisijan täsmääminen — hiilivetykäytössä oleva EPDM-tiiviste turpoaa, kovettuu ja alkaa vuotaa ohi muutamassa viikossa.
5. Mikroniluokitus
Mikroniluokitus tarkoittaa hiukkaskokoa, jonka elementti poistaa, ja se ilmoitetaan yleensä joko nimellisenä tai absoluuttisena. Nimelliset luokitukset ilmoitetaan tyypillisesti tehokkuutena tietyssä hiukkaskoossa (esimerkiksi 90–98 % poistoaste 10 µm:n koossa) ja ne vaihtelevat valmistajien välillä; absoluuttiset luokitukset testataan määritettyyn tehokkuuteen (usein 99,98 %) ja ne ovat paremmin toistettavissa. Kun etsit vastaavaa tuontipatruunaa, tarvitset luokituksen ja standardin, jonka mukaan se on testattu, koska yhden merkin ”10 µm” elementti ei välttämättä vastaa toisen merkin ”10 µm” elementtiä. Kriittisessä prosessisuodatuksessa absoluuttinen luokitus kuplapistevarmistuksella on turvallisempi vertailukohta.
6. Suodatinmateriaali ja rakenne
Suodatinmateriaali hoitaa varsinaisen suodatuksen, ja rakenne määrittää painehäviön, lujuuden, puhdistettavuuden ja käyttöiän. Pääryhmiä on kolme:
- Kudottu metallilankaverkko — palttinasidos karkeaan siivilöintiin, hollantilainen sidos hienosuodatukseen aina yksinumeroisiin mikroneihin asti. Luja, puhdistettava ja toistettava, mutta mesh-luku ja langan halkaisija määrittävät huokoskoon.
- Sintrattu lankaverkko — useita kudotun verkon kerroksia, jotka on liitetty lämmön ja paineen avulla jäykäksi levyksi, mikä antaa suuren lujuuden sekä hienon ja stabiilin huokosrakenteen. Yleinen korkean lämpötilan ja korkean paineen käyttökohteissa.
- Laskostettu suodatinmateriaali — suuri suodatinmateriaalin pinta-ala laskostettuna kompaktiin patruunaan lianpidätyskyvyn ja virtauksen maksimoimiseksi tietyssä koossa. Laskosten määrä, laskossyvyys ja tukiverkko vaikuttavat kaikki suorituskykyyn.
Suodatinmateriaalin tyypin täsmääminen on tärkeämpää kuin tuotemerkin täsmääminen. Laskostetulla korvaavalla tuotteella alkuperäisen kudotun verkon tilalle on erilainen painehäviökäyrä jopa samalla mikroniluokituksella; sintrattu korvaava tuote laskostetun elementin tilalle on vahvempi, mutta saattaa pidättää vähemmän likaa.
7. Virtausnopeus ja painehäviö
Virtausnopeus ja puhtaan suodattimen painehäviö määrittävät toiminta-alueen. Kotelo ja pumppu on mitoitettu alkuperäisen elementin vastuksen mukaan, joten korvaavan tuotteen tulisi olla suunnitellulla virtauksella noin ±10 %:n sisällä alkuperäisen puhtaan suodattimen painehäviöstä. Painehäviö on suodatinmateriaalin pinta-alan, huokoskoon ja elementin halkaisijan funktio – minkä vuoksi edellisissä osioissa mainitut OD ja suodatinmateriaalin rakenne vaikuttavat suoraan tähän osioon. Jos valmistaja tarjoaa suodatinmateriaalin "päivittämistä", pyydä painehäviökäyrä ennen sen hyväksymistä.
8. Lämpötilan ja kemikaalien yhteensopivuus
Lopuksi koko elementin – suodatinmateriaalin, päätyjen ja tiivisteiden – on kestettävä prosessiolosuhteet. Sintrattu ja kudottu ruostumattomasta teräksestä valmistettu suodatinmateriaali kestää jopa 400°C:n lämpötiloja ja käytännössä mitä tahansa nestettä, jota teräs itse kestää, mutta tiivisteet ja mahdolliset polymeerikomponentit asettavat todelliset rajat. Huomioi suurin käyttölämpötila ja -paine tyyppikilvestä ja tarkista kunkin materiaalin yhteensopivuus nesteen kanssa. Jos alkuperäinen elementti on asennettu höyrysteriloitavaan saniteettilinjaan, korvaavan tuotteen on kestettävä toistuvia höyrysyklejä, ei vain yhtä käyttökertaa.
Olemassa olevan patruunan mittaaminen vaihe vaiheelta
Jos sinulla on käytetty elementti käsilläsi, huolellinen mittaus vie alle tunnin ja tuottaa kaiken, mitä valmistaja tarvitsee. Käytä työntömittaa ja asteikollista tai digitaalista mikrometriä, teräsviivainta kokonaispituuden mittaamiseen ja kierrekampaa tai itse vanhaa sovitinta kierreliitoksia varten.
- Aseta patruuna vaaka-asentoon ja kirjaa kokonaispituus toisen päätylevyn uloimmasta pinnasta toiseen, mukaan lukien siivekkeet, kielekkeet ja sovittimet. Ota kolme lukemaa eri pyörityskulmista ja laske niiden keskiarvo.
- Mittaa ulkohalkaisija leveimmästä kohdasta – yleensä siivekkeen tai tiivisteen kohdalta – ja uudelleen rungon kohdalta. Kirjaa molemmat ylös; rungon OD ja maksimi-OD ovat eri lukuja, joilla molemmilla on merkitystä.
- Mittaa sisähalkaisija molemmista päistä. Huomioi, onko sisäputki rei'itetty metalliputki, verkkokääre vai avoin virtauskanava.
- Tunnista päätylevyn tyyppi. Onko toinen pää avoin, molemmat päät avoimia vai onko siinä suljettu kupu? Huomioi mahdolliset bajonettihahlot, siivekkeet tai kierteet, ja mittaa siivekkeen halkaisija ja hahlon syvyys.
- Irrota ja tarkasta tiiviste. Mittaa sen OD, ID ja poikkileikkaus, ja huomioi, onko se litteä, pyöreä vai T-mallinen. Jos materiaalia ei ole merkitty, laboratoriotunnistus (FTIR) voi vahvistaa polymeerin.
- Laske laskosten määrä, jos suodatinmateriaali on laskostettu, ja mittaa laskostussyvyys. Jos kyseessä on metalliverkkosuodatinmateriaali, kirjaa ylös mesh-luku ja langan halkaisija, jos pystyt lukemaan ne, tai valokuvaa pinta suurennuksen alaisena.
- Valokuvaa kaikki — päätykappaleet, tiivisteet, adapterit, tyyppikilpi ja suodatinelementin viereen asetettu viivain mittakaavaa varten. Valokuvat ratkaisevat enemmän erimielisyyksiä kuin mikään kirjallinen kuvaus.
- Täytä käyttötiedot: mikroniluokitus, maksimilämpötila, maksimipaine, virtaama ja väliainetyyppi. Nämä ovat tietoja, joita valmistaja ei voi mitata näytteestä.
Jos elementti on vaurioitunut tai erittäin likainen, puhdista se ennen mittaamista — likaantunut patruuna voi olla muutaman millimetrin todellista kokoaan leveämpi, ja vääntynyt päätykappale antaa virheellisiä pituuslukemia.
Tyyppikilven lukeminen
Monissa maahantuoduissa patruunoissa on metallinen tyyppikilpi tai laserkaiverrettu merkintä, joka sisältää suurimman osan teknisistä tiedoista. Tyypillisiä kenttiä ovat: valmistaja ja mallisarja; osanumero, jonka numerot usein ilmaisevat pituuden, päätykappaleen, tiivisteen ja mikroniluokituksen; mikroniluokitus (esim. "10 µm" tai "ABS 5"); päivämääräkoodi tai eränumero; sekä suurin käyttölämpötila ja -paine. Osanumero on kaikkein arvokkain kenttä — jos saatavillasi on OEM-osaluettelo tai vastaavuustaulukko, koodi voidaan usein tulkita täydelliseksi spesifikaatioksi ilman purkamista. Pidä tyyppikilpeä vain lähtökohtana, älä koko vastauksena: varmista mitat fyysisesti, sillä useampi kuin yksi valmistaja on vuosien varrella toimittanut samaa osanumeroa erilaisilla päätykappalekokoonpanoilla.
Käänteissuunnittelu piirustuksen vs. näytteen perusteella
Alkuperäiset tekniset tiedot voidaan välittää mittatilausvalmistajalle kahdella tavalla, ja oikea valinta riippuu siitä, mitä sinulla on käytettävissäsi.
- Piirustuksen perusteella: on luotettavin ja QA-prosessin kannalta selkein tapa. Mittapiirustus — jopa käsin piirretty luonnos, johon on merkitty kaikki kriittiset mitat — poistaa arvailut toleransseista ja antaa valmistajalle mahdollisuuden tarkistaa valmiin elementin vertaamalla sitä kiinteään dokumenttiin. Jos OEM on toimittanut mittapiirustuksen tai jos oma suunnittelutiimisi voi laatia sellaisen, tämä on suositeltavin tapa. Se toimii myös pohjana ennen tuotantoa sovittavalle tarkastusraportille.
- Näytteen perusteella: kun piirustusta ei ole saatavilla, käytetty elementti lähetetään valmistajalle, joka mittaa, valokuvaa ja – tarvittaessa – halkaisee elementin tunnistaakseen sen sisäisen rakenteen: suodatinmateriaalikerrokset, tukiverkon, päätykappaleiden hitsaukset ja tiivisteen geometrian. Näytteeseen perustuva käänteissuunnittelu on tarkkaa, mutta se riippuu näytteen kunnosta, joten se tulisi yhdistää käyttötietoihisi (virtaus, paine, lämpötila, neste) ja mahdollisiin tyyppikilven tietoihin.
Käytännössä paras toimeksianto yhdistää molemmat: näytteen, omat mittauksesi sekä käyttöparametrit. Tämä on sama tietojoukko, jota Kaifilin kaltainen valmistaja pyytää tarjotessaan räätälöityä elementtiä – ja se on juuri se, mitä oppaamme räätälöityjen suodatinpatruunoiden tilaamiseen piirustusten perusteella selittää yksityiskohtaisesti.
Miten korvaava tuote todennetaan ennen toimitusta
Väite "100 % yhteensopivuudesta" on merkityksellinen vain, jos se on todennettu. Maineikkaat räätälöityjen suodattimien valmistajat tukevat korvaavaa tuotetta testaus- ja dokumentaatiopaketilla, johon yleensä kuuluu:
- Mittatarkastusraportti – jokainen kriittinen mitta mitattuna sovitun piirustuksen tai näytteen mukaisesti, sisältäen mitatut arvot ja toleranssit, yleensä ±0,5 mm tai parempi liitospinnoilla.
- Kuplapistetesti – suorin tapa todentaa huokosten eheys. Elementti kastellaan, paineistetaan toiselta puolelta, ja painetta, jossa ensimmäinen kuplajono ilmestyy, verrataan mikroniluokituksen määrityksiin. Sallitulla alueella oleva kuplapiste vahvistaa, että suodatinmateriaalin huokoisuus vastaa alkuperäistä.
- Virtaus- ja painehäviötesti — elementtiä käytetään suunnitellulla virtausnopeudella ja painehäviö puhtaana mitataan tavoitekäyrää vasten sen varmistamiseksi, ettei elementti jätä järjestelmää ilman riittävää virtausta tai ylikuormita sitä.
- Hydrostaattinen painekoe tai halkeamispainetesti — elementti paineistetaan nimellisen halkeamispaineen (tässä luokassa yleensä 10–50 bar) ja päätytulppien hitsien eheyden todentamiseksi.
- Ainestodistus standardin EN 10204 3.1 mukaan — tarkastustodistus, joka osoittaa, että käytetty ruostumaton teräs (yleensä 304 tai 316L) täyttää määritellyn laatuluokan, kemiallisen koostumuksen ja mekaaniset ominaisuudet. Farmaseuttisessa ja elintarvikekäyttöön tarkoitetussa suodatuksessa tämä on ehdoton asiakirja.
Säännellyillä aloilla toimivien ostajien tulisi myös kysyä, miten dokumentaatio tukee heidän omaa validointiaan, mikä on aiheena farmaseuttisten suodattimien validointioppaassamme.
Yleiset sudenkuopat, jotka rikkovat "100 % yhteensopivuuden"
Huolellisesta mittauksesta huolimatta tietyt virheet toistuvat. Kiinnitä erityistä huomiota seuraaviin:
- Väärä tiivistemateriaali. Kallein virhe, koska se ei näy ennen kuin suodatin otetaan käyttöön. Koko täsmää, mutta kemiallinen yhteensopivuus ei — ja elementti vikaantuu muutaman viikon kuluttua. Varmista polymeerin yhteensopivuus nesteen kanssa.
- Toleranssista poikkeava pituus. Nimellisesti 20-tuumainen patruuna on 508 mm, mutta asennuspituus päätykappaleineen voi olla 510 mm. Nimellismitan kopioiminen mitatun mitan sijasta johtaa elementtiin, joka ei asetu kunnolla paikoilleen.
- Suodatinmateriaalityypin yhteensopimattomuus. Kudotun verkon korvaaminen laskostetulla materiaalilla tai sintratun materiaalin korvaaminen kuitumateriaalilla muuttaa painehäviökäyrää ja lianpidätyskykyä, vaikka mikroniluokitus näyttäisi samalta.
- Nimellisen ja absoluuttisen suodatustarkkuuden sekoittaminen. "10 µm" -vaihtoelementin tilaaminen "10 µm absolute" -alkuperäisosan tilalle voi johtaa silminnähden karkeampaan suodatustulokseen.
- Lukituskielekkeen huomiotta jättäminen. 222/226/228-elementissä on lukituskieleke, joka on jäljennettävä täsmälleen — kielekkeen OD ja uran geometria — tai muuten patruuna ei lukitu suodatinkotelon kanteen.
- Likaantuneen tai vääntyneen mallikappaleen kopioiminen. Jos käytetty elementti on taipunut, lytistynyt tai voimakkaasti kuormittunut, sen mitat voivat olla suuremmat ja suoremmat kuin todelliset alkuperäiset mitat.
FAQ
Voiko mittatilaustyönä tehty vaihtoelementti todella vastata mitä tahansa maahantuotua ruostumattomasta teräksestä valmistettua suodatinpatruunaa?
Kyllä, edellyttäen että tekniset tiedot on määritetty oikein. Jos pystyt toimittamaan piirustuksen, käytetyn näytteen tai molemmat, valmistaja voi jäljitellä lähes minkä tahansa maahantuodun elementin mitat, päätykappaleet, tiivisteet, suodatinmateriaalit ja suorituskykyominaisuudet – ja varmistaa vastaavuuden tarkastus- ja testausraporteilla ennen toimitusta.
Mitä eroa on nominaalisella ja absoluuttisella mikroniluokituksella?
Nominaalinen luokitus kuvaa likimääräistä suodatustehoa tietyssä hiukkaskoossa (esimerkiksi 90–98 % 10 µm:n koossa) ja vaihtelee valmistajien välillä. Absoluuttinen luokitus määritellään testatulla tehokkuudella, tyypillisesti 99,98 %, ja se varmistetaan kuplapistetestillä. Kun etsit vastaavaa tuotetta maahantuodulle patruunalle, selvitä, kumpaan luokitukseen alkuperäinen oli määritetty.
Kuinka tarkkoja mittausteni on oltava?
Varmistetun sopivuuden takaamiseksi kriittiset mitat – kokonaispituus, OD, ID, evän halkaisija, tiivisteura – tulisi mitata ±0,5 mm:n tarkkuudella, ja valmistaja työskentelee yleensä samojen tai tiukempien toleranssien mukaisesti. Jos olet epävarma, mittaa kolme kertaa ja laske keskiarvo, ja valokuvaa elementti mitta-asteikon kanssa.
Täytyykö minun lähettää fyysinen näyte, vai riittääkö piirustus?
Mittapiirustus on selkein perusta tarjoukselle ja QA-tarkastukselle. Jos piirustusta ei ole, käytetty näyte toimii – valmistaja mittaa ja halkaisee sen sisäisen rakenteen selvittämiseksi. Molempien lähettäminen on parasta, ja käyttöolosuhteiden (virtaus, paine, lämpötila, neste) lisääminen täydentää kokonaiskuvan.
Kuinka kauan mittatilaustyönä tehtävän korvaavan osan valmistus kestää ja miten kustannukset vertautuvat?
Tyypilliset mittatilaustuotantosarjat kestävät 3–6 viikkoa verrattuna maahantuontitilauksen 10–16 viikkoon, ja kustannukset ovat yleensä 30–50 % alhaisemmat kuin vastaavalla OEM-elementillä. Tarkat luvut riippuvat suodatinmateriaalin tyypistä, määrästä ja testaustarpeista.
Lähetä meille piirustus tai näyte täysin vastaavaa tarjousta varten
Mittatilaustyönä tehty korvaava tuote on vain niin hyvä kuin määrittelyt, joiden pohjalta se on rakennettu. Jos sinulla on maahantuotu ruostumattomasta teräksestä valmistettu suodatinpatruuna korvattavana, kerää käytettävissä olevat tiedot – tyyppikilpi, mittapiirros tai itse käytetty elementti – ja lähetä ne Kaifilille tarjousta varten. Tiimimme tekee käänteissuunnittelun mitoille, päätykappaleille, tiivisteille ja suodatinmateriaalille, vahvistaa mikroniluokituksen ja painehäviön sekä varmistaa valmiin elementin tarkastus- ja testausraporteilla ennen sen toimitusta. Valmistamme mittatilaustyönä valmistettuja ruostumattomasta teräksestä tehtyjä sihtisuodatinosia ja ruostumattomasta teräksestä valmistetut suodatinkomponentit piirustuksesi tai näytteesi mukaan, aina sintratuista metalliverkkosuodatinpatruunoista laskostettuihin patruunoihin — kaikilla on materiaalisertifikaatit ja täysi suorituskykytestaus. Lähetä piirustuksesi tai näytteesi tänään ja saat korvaavan osan, joka sopii ja toimii 100-prosenttisesti.