Mitä on PET-sulatesuodatus?
PET-sulatesuodatus on prosessi, jossa sula polyeteeniteraftalaatti (PET) pakotetaan ruostumattomasta teräksestä valmistettujen suodatinpakkojen tai suodatinlevyjen läpi – joiden absoluuttinen suodatustarkkuus on tyypillisesti 20 µm:n ja 120 µm:n välillä – kiinteiden epäpuhtauksien poistamiseksi ennen kuin sulate saavuttaa loppupään muotoilulaitteet. Kierrätyslinjassa suodatusvaihe toimii noin 260–290 °C:n sulatislämpötiloissa, joissa PET on riittävän juoksevaa läpäistäkseen suodatinmateriaalin, mutta silti niin viskoosista, että jokainen pidättynyt hiukkanen keskittää jännitystä sulatteeseen ja heikentää polymeerin laatua, jos sitä ei hallita. Keräämällä talteen lian, paperin, polyolefiinipalaset, alumiinihienojakeet, geelit ja hiiltyneet mustat pilkut sulatesuodatus tekee muutakin kuin suojaa suulaketta ja loppupään työkaluja: se on kaikkein vaikuttavin yksittäinen mekaaninen vaihe ominaisviskositeetin (IV) säilyttämisessä, tuotteen värin ja kirkkauden pitämisessä hyväksyttävänä sekä linjan käyttöajan pitämisessä korkeana pullosta pulloksi -kierrätyksessä ja hiutaleiden kierrätysprosesseissa. Yleiskatsauksen siitä, miten samat periaatteet pätevät eri ekstruusioprosesseissa, tarjoaa KAIFILin muovin ekstruusiosuodatuksen käyttökohdesivu selittää suodatinmateriaalin valinnan yksityiskohtaisesti.
Miksi PET-kierrätys vaatii erityistä sulatesuodatusta
PET on kondensaatiopolymeeri, jonka molekyylipaino ilmaistaan ominaisviskositeettina (IV). Neitseellinen pullolaatuinen hartsi tulee tyypillisesti prosessointiin IV-arvolla 0,80–0,84 dl/g. Jokainen terminen ja mekaaninen vaihe – kuivaus, ekstruusio, kiinteän olotilan polymerointi, uudelleensulatus – pyrkii laskemaan IV-arvoa, ja romun tai hiutaleiden uudelleensulatus nopeuttaa tätä laskua, koska polymeeri on jo käynyt läpi yhden lämpösyklin. Uudelleenprosessointi voi alentaa IV-arvoa noin 0,02–0,10 dl/g ajokertaa kohden riippuen kosteudenhallinnasta, lämpötilasta ja viipymäajasta.
Sulatesuodatus suojaa IV-arvoa epäsuorasti mutta ratkaisevasti. Epäpuhtaudet, kuten polyolefiinipalaset (PP/PE), paperi, liimat ja heikentynyt polymeeri, toimivat jännityskeskittyminä sekä kosteuden ja hapettumisen lähteinä. Suodatinta vasten loukkuun jäänyt hiukkanen aiheuttaa paikallista suurta leikkausvoimaa; siitä aiheutuva viskoosinen lämpeneminen voi nostaa paikallisen sulatteen lämpötilan selvästi yli 260–290 °C:n asetusarvon, mikä ajaa hydrolyysiä ja ketjun katkeamista, jotka alentavat IV-arvoa. Kun hiukkaset poistetaan ennen kuin ne voivat aiheuttaa näitä paikallisia kuumia pisteitä, todellinen IV-hävikki pienenee.
Taloudelliset tekijät ohjaavat samaan suuntaan. Pullosta pulloksi -kierrätyksessä 0,05 dl/g:n pudotus IV-arvossa voi olla ratkaiseva tekijä elintarvikekelpoisuusvaatimukset täyttävän hartsin ja sellaisen hartsin välillä, joka on sekoitettava tai jonka laatuluokitusta on laskettava. Koska IV-arvon nostaminen maksaa energiaa – kiinteän olotilan polymerointi noin 220 °C:ssa useiden tuntien ajan – on paljon halvempaa säilyttää jo olemassa oleva IV-arvo hyvällä sulatesuodatuksella kuin palauttaa se loppupään prosessissa.
Hiutaleiden laatu ja epäpuhtaudet PET-kierrätyksessä
PET-sulatesuodattimeen tuleva epäpuhtauskuorma riippuu voimakkaasti hiutaleiden laadusta. Hyvin pestyt kuluttajakäytöstä peräisin olevat hiutaleet sisältävät silti mitattavia epäpuhtauksia. Käytännössä pestyn rPET-hiutaleen kiintoainepitoisuus on tyypillisesti muutamasta sadasta yli 1 000 ppm:ään ennen kuumapesua ja kuivausta; hyvän pesulinjan jälkeen jäännösepäpuhtaudet voidaan vähentää alle 100–200 ppm:ään. Elintarvikekontaktisovelluksissa suodatusvaihe toimii yhdessä dekontaminaatioprosessien, kuten kiinteän olotilan polymeroinnin, kanssa pitääkseen lopullisen hartsin vaatimustenmukaisena, mutta näissäkin linjoissa sulatesuodatin on se, joka estää näkyvien hiukkasten ja geelien pääsyn aihioon.
Tyypilliset epäpuhtaudet PET-hiutaleessa:
- Polyolefiinipalaset (PP-pullonkorkit, PE-etiketit) — alhaisempi sulamispiste kuin PET-muovilla, ne selviävät pesusta ja ne on siivilöitävä pois sulatesuodattimen avulla, joka poistaa kiinteät hiukkaset.
- Paperi-, liima- ja etikettiliimajäämät — palavat osittain ekstruusion aikana ja muodostavat tummia pilkkuja.
- Alumiini- ja metallijätteet korkeista, aerosolitölkeistä ja prosessointilaitteista.
- PET-pöly ja -hienoaines , joita syntyy jauhamisen aikana.
- Degradoitunut, silloittunut ja hapettunut PET — geelien ja mustien pilkkujen suora aiheuttaja.
Koska näiden epäpuhtauksien koko vaihtelee, yksittäinen hieno metalliverkko on harvoin ratkaisu. Linjoilla käytetään yleensä karkeampaa alkupään suodatinta (120–300 µm) ekstruuderin suojaamiseksi ja hienompaa loppupään suodatinta (absoluuttinen 20–40 µm) lähellä suutinta. Tämä kaksivaiheinen menetelmä on vakiokäytäntö PET-kierrätyksessä, ja se estää hienon suodattimen ennenaikaisen tukkeutumisen.
PET-kierrätyksen suodatinpakkoja kuvataan kahdella tavalla: metalliverkon tiheyden ja absoluuttisen suodatusasteen mukaan. Mesh-tiheys viittaa aukkojen määrään lineaarista tuumaa kohti — 40 meshin sihdissä on noin 425 µm:n nimelliset aukot, 60 meshin sihdissä noin 250 µm, 80 meshin sihdissä noin 180 µm ja 100 meshin sihdissä noin 150 µm. Koska pakka koostuu useista päällekkäisistä kerroksista ja koska hiukkaset pidättyvät kudoksen läpi kulkevaan mutkikkaaseen reittiin, hyvin suunnitellun pakan käytännön ”absoluuttinen” luokitus on hienompi kuin pelkkä päällimmäisen verkon mesh-luku antaa ymmärtää. Vaativaan PET-työstöön monikerroksiset pakat ja sintratut suodatinmateriaalit saavuttavat 20–40 µm:n absoluuttisen luokituksen.
| Käyttökohde | Tyypillinen suodatusaste | Tyypillinen pakka / suodatinmateriaali | Tyypillinen laatutulos |
|---|
| Pullo-pulloksi (elintarvikelaatuiset aihiot) | 20–40 µm absoluuttinen | Hieno monikerrospakka; sintrattu lankaverkkokiekko | Vähän geelejä / mustia pilkkuja; IV ≥ 0.72 dl/g saavutettavissa |
| Pullo-kuiduksi / katkokuitu | 60–80 µm | 60/80/100 mesh -pakat | Vähemmän kehruupakan rikkoutumisia; tasainen denier |
| Vanteet; levyt; yleiskalvot | 80–120 µm | 40/60/80 mesh -pakat | Hyväksyttävä pilkkumäärä muille kuin elintarvikelaaduille |
| Hiutaleet / matalan laadun käyttökohteet | 120–300 µm | 20/40/60 mesh -pakat | Jatkoprosessilaitteiden suojaus |
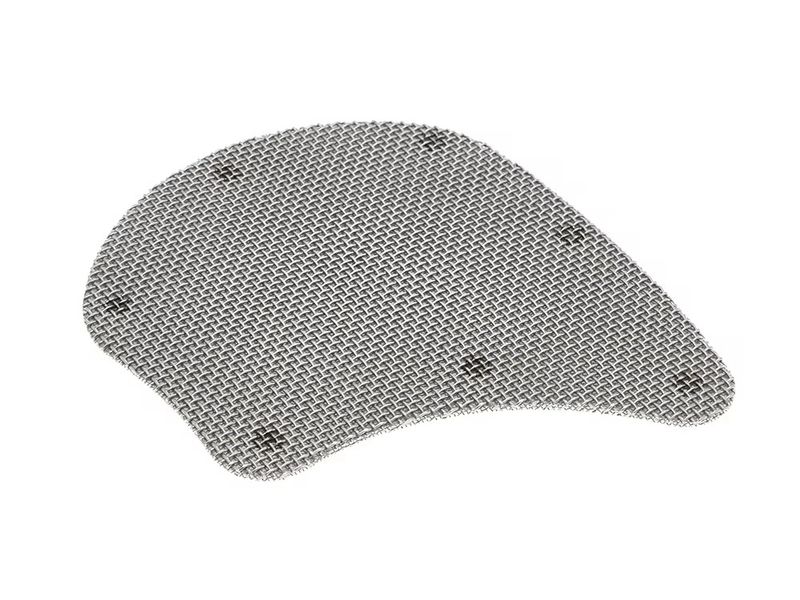
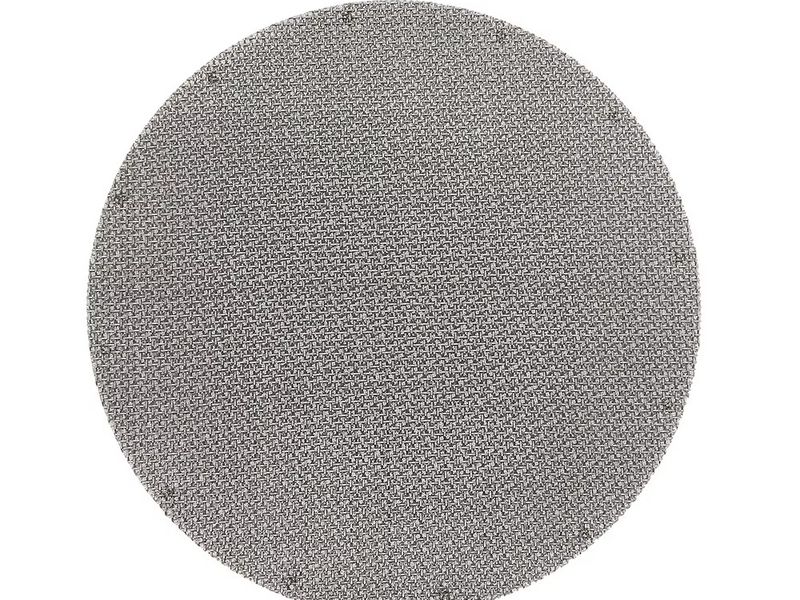
Yllä olevat mesh-luvut ovat nimellisiä aukkokokoja sileille neliökudotuille verkoille. Käytännössä PET-kierrätyksen suodatinverkko suunnitellaan pakkana – karkea tukikerros (usein 20–40 mesh) kannattelee hienoa kerrosta, välikerrosten tehtävänä on jakaa painetta ja hieno pidätyskerros on sulan puolella. Näiden kerrosten keskinäinen vuorovaikutus määrittää sekä suodatustarkkuuden että käyttöiän, ja oikean yhdistelmän löytäminen onkin käytännön asiantuntemuksen ydin. KAIFILin opas ekstruuderin suodatinpakan mesh-yhdistelmiin käy läpi kerroskohtaisen suunnittelun yksityiskohtaisesti, ja meidän sileät lankaverkkosuodatinkiekot ovat saatavilla näissä pakoissa käytetyillä kudostyypeillä.
Sihdinvaihtajatyypit PET-kierrätyslinjoille
Suodatinpakka on vaihdettava sen täyttyessä epäpuhtauksista, ja tämän vaihdon suorittava mekanismi on sihdinvaihtaja. Väärän tyypin valinnalla on suurempi vaikutus PET-linjan kannattavuuteen kuin lähes millään muulla suodatinpäätöksellä, sillä sula ei saa pysähtyä eikä altistua liikaa lämmölle vaihdon aikana.
| Tyyppi | Toimintaperiaate | Vaikutus käyntiaikaan | Soveltuu parhaiten |
|---|
| Manuaalinen / pultattu reikälevy | Linja pysäytetään; reikälevy poistetaan; suodatinpakkaus vaihdetaan käsin | Tuntien seisokkiaika vaihtoa kohden | Pienen volyymin linjat; T&K; panoskäyttö |
| Luistilevy (yksittäinen) | Hydraulinen levy siirtää uuden suodatinpakkauksen sulavirtaan; virtaus rajoittuu hetkellisesti | Minuutteja; painepiikki vaihdon aikana | Keskikokoiset hiutalelinjat rutiinipysähdyksillä |
| Kaksois- / jatkuvatoiminen luistilevy | Kaksi levyä vuorottelee niin ettei sulavirta koskaan keskeydy | Ei virtauksen keskeytystä; maltillinen paineen vaihtelu | Pullosta pulloon -linjat; esimuotteja syöttävät ekstruuderit |
| Jatkuvatoiminen pyörivä | Monipesäinen pyörivä levy siirtää uuden pesän käyttöön painesignaalista; vanhat pesät vastahuuhtoutuvat tai tyhjentyvät | Toimii päiviä tai viikkoja ilman valvontaa | Suuren kapasiteetin elintarvikelaatuiset linjat; SSP-integroidut laitokset |
Pullosta pulloon -linjoilla jatkuva- tai kaksoisluistivaihdin on yleinen, koska mikä tahansa sulavirran keskeytys aiheuttaa painepulssin, joka voi siirtää suodatinpakkausta, muuttaa viipymäaikaa ja nostaa hetkellisesti sulalämpötilaa – mikä kaikki vaarantaa IV:n ja geelin muodostumisen. Pyörivät mallit menevät pidemmälle: 12-pesäinen pyörivä vaihdin voi toimia viikkoja ennen kuin koko levy tarvitsee huoltoa, minkä vuoksi suuren kapasiteetin laitokset suosivat niitä. Pyörivään levyyn asennetaan tyypillisesti hienosuodatinlevyjä; KAIFILin ekstruuderisihtien tuotevalikoima kattaa näiden sihdinvaihtajien suodatinmateriaalit yksikerroksisista sihdeistä sintrattuihin komposiitteihin.
Suodattimen vaihtovälit ja painehäviö
Sihtipakka toimii kuin suodatuskakku, joka kasvaa läpivirtauksen myötä. Käyttäjät seuraavat kahta lukua: uuden pakan alkupaine-eroa ja sen nousua epäpuhtauksien kertyessä. Tyypillinen uuden pakan paine-ero käynnistyksessä on 5–20 baria suodatinmateriaalin hienoudesta riippuen. Pakan kuormittuessa paine-ero nousee, ja useimmat PET-linjat käynnistävät vaihdon, kun paine-ero saavuttaa 50–100 baria – tai kun painesuhde (nykyinen jaettuna alkuperäisellä) ylittää noin 3–4×. Tämän toiminta-alueen ylittämisellä on kolme seurausta: pakka voi luhistua paineen alla, kertynyt kakku voi tiivistyä kiinteäksi massaksi, jota on vaikea poistaa, ja kohonnut vastapaine nostaa sulalämpötilaa viskoosisen dissipaation kautta, mikä kiihdyttää IV-häviötä ja geelin muodostumista.
Useat tekijät määrittävät, kuinka nopeasti pakka kuormittuu:
- Hiutaleiden puhtaus — 100–200 ppm:n jäännösepäpuhtaus kuormittaa hienoa suodatinpakkaa huomattavasti nopeammin kuin 50 ppm:n syöte.
- Suodatushienous — 20 µm:n absoluuttinen pakka kerää lukumäärällisesti huomattavasti enemmän hiukkasia kuin 60 µm:n pakka, ja se saattaa vaatia vaihtamista suhteessa useammin.
- Läpivirtaus — suodatuspinta-ala ja sulavirtaus määrittävät suodatuskakun kasvunopeuden.
- Suodatinmateriaalin rakenne — suurempi vapaa pinta-ala pinta-alayksikköä kohti (monikerroksiset Dutch-kudokset, sintrattu verkko) pidentää vaihtoväliä.
Käytännön vinkki: kirjaa vaihtoväli kunkin pakkarakenteen mukaan. Jos 20 µm:n pakka kestää neljä tuntia, mutta 25 µm:n pakka kestää kuusi, pieni tinkiminen hienoudessa maksaa usein itsensä takaisin pidempänä käyntiaikana – edellyttäen, että tuote täyttää edelleen laatuvaatimukset. Sama painehäviölogiikka pätee kaksivaiheiseen menetelmään: karkea esisuodatin suojaa hienosuodatinta, jolloin hienosuodattimen vaihtoväli heijastaa esisuodattimen suorituskykyä.
Vaikutus IV-arvoon ja tuotteen laatuun: geelit ja mustat pisteet
Kaksi laatuvirhettä, joita sulasuodatus hallitsee suorimmin PET-kierrätyksessä, ovat geelit ja mustat pisteet.
Geelit ovat silloittuneen tai hajonneen PET:n paikallisia alueita, joiden sulamiskäyttäytyminen poikkeaa ympäröivästä polymeeristä. Suulakepuristetuissa levyissä ja esimuoteissa ne näkyvät läpikuultavina kokkareina tai "kalansilminä"; kuitukehruussa ne aiheuttavat katkeamisia ja filamenttivirheitä. Useimmat geelit muodostuvat hapettuneesta polymeeristä ja kosteuden aiheuttamasta hydrolyysistä suulakepuristimen sisällä, ja muodostuttuaan ne ovat kiinteitä hiukkasia, jotka verkko voi napata – mutta suodattimen jälkeen muodostunutta uutta geeliä se ei saa kiinni. Siksi geelien hallinta riippuu sekä suodatuksesta että prosessikurista (kuivaimen kastepiste, viipymäaika, lämpötila).
Mustat pisteet ovat hiiltynyttä materiaalia: ylikuumentunutta, hiiltynyttä polymeeriä, alumiinihiukkasia tai palanutta paperia, joka on hajonnut 260–290 °C:n sulamislämpötiloissa. Ne näkyvät valmiissa tuotteessa erittäin pieninä pitoisuuksina, ja elintarvikekontakti- ja kosmetiikkapakkauksissa niille on käytännössä nollatoleranssi. Hieno suodatuskerros, tyypillisesti absoluuttiselta tarkkuudeltaan 20–40 µm, vangitsee ne ennen kuin ne saavuttavat suulakkeen.
Vaikutus IV-arvoon on hienovaraisempi, mutta kenties arvokkaampi. Koska jokainen kiinni jäänyt hiukkanen muuttuu paikalliseksi korkean leikkausvoiman ja korkean lämpötilan alueeksi, hienosuodatus vähentää sulatteen kokemaa kumulatiivista lämpörasitusta. PET-kierrättäjät raportoivat säännöllisesti, että siirtyminen 100 µm:n suodattimesta 30–40 µm:n absoluuttiseen suodatinpakkaan parantaa mitattua IV-arvon säilymistä useilla dl/g:n sadasosilla samalla ekstruuderilla – mikä vastaa tuntien säästöä kiinteän olomuodon polymerointiajassa. Samasta syystä suodatushienoudesta ja IV-arvon säilymisestä tulisi keskustella yhdessä linjaa määritettäessä.
Yleisimmät virheet PET-sulan suodatuksessa
- Oletus, että hienompi on aina parempi. 10 µm:n suodatinpakka hiutalelinjalla, jossa on 300 ppm:n epäpuhtaudet, tukkeutuu alle tunnissa, mikä pakottaa jatkuviin vaihtoihin ja nostaa sulalämpötilaa. Sovita suodatinmateriaalin hienous tuotetavoitteeseen ja alkupään hiutaleiden laatuun.
- Painehäviön mukaisen vaihtovälin huomiotta jättäminen. Suodatinpakkojen käyttäminen siihen asti, kunnes paine-ero saavuttaa yli 150 baria, säästää yhden vaihdon, mutta heikentää IV-arvoa ja aiheuttaa pakan luhistumisriskin. Aseta vaihtoraja ja noudata sitä.
- Yksivaiheinen suodatus likaiselle hiutaleelle. Yksi hienosuodatinpakka ei voi sekä suojata ekstruuderia että tuottaa elintarvikelaatuista sulatetta. Käytä karkeaa vaihetta alkuvaiheessa ja hienoa vaihetta lähellä suulaketta.
- Ylikuumeneminen sihdinvaihtojen aikana. Sula, joka viipyy 280 °C:n lämpötilassa manuaalisen vaihdon ajan, degradoituu näkyvästi. Valitse vaihdin, joka minimoi viipymäajan, ja pidä lämpötilan hallinta tarkkana vaihtojen aikana.
- Suodatinpaketin rakenteen arvaileminen. Kerrosjärjestys, tukiverkko ja kudostyyppi vaikuttavat kaikki suorituskykyyn. Järjestelmällinen lähestymistapa sihtiverkon valintaan on huomattavasti arvokkaampi kuin intuitio — katso KAIFILin opas ekstruuderisihtien valintaan muovinkierrätyslinjoille käytännön menetelmää varten.
- Suodatuksen käsitteleminen kuivauksen korvikkeena. Hyvin kuivattu PET-hiutalesyöte (kastepiste alle −40 °C) on edellytys. Mikään suodatin ei palauta IV-arvoa, jonka kosteus on jo tuhonnut.
UKK
Mitä on PET-sulasuodatus? PET-sulan suodatus on prosessi, jossa sula PET johdetaan ruostumattomasta teräksestä valmistettujen sihtipakkojen tai suodatinlevyjen läpi – tyypillisesti 20–120 µm absoluuttisella tarkkuudella – kiinteiden epäpuhtauksien, kuten polyolefiinifragmenttien, paperin, geelien ja mustien hiukkasten poistamiseksi ennen kuin sula saavuttaa suulakkeen tai muotoilutyökalun.
Miksi sulan suodatus on tärkeää rajaviskositeetille (IV)? Sulaan loukkuun jääneet epäpuhtaudet luovat paikallisia korkean leikkauksen ja korkean lämpötilan vyöhykkeitä, jotka edistävät hydrolyysiä ja ketjun katkeamista alentaen IV-arvoa. Hienosuodatus poistaa nämä hiukkaset ennen kuin ne voivat aiheuttaa lämpövaurioita, mikä auttaa kierrättäjiä säilyttämään useita dl/g:n sadasosia, jotka muuten menetettäisiin.
Mitä mesh-kokoa tai mikroniluokitusta PET-pullojen bottle-to-bottle-kierrätyksessä tulisi käyttää? Elintarvikelaatuisissa bottle-to-bottle-linjoissa 20–40 µm:n absoluuttinen suodatus on tyypillistä, ja se saavutetaan monikerroksisilla sihtipakoilla tai sintratulla metallilankaverkkomateriaalilla. Karkeammat 60–120 µm:n luokitukset ovat yleisiä kuitu-, vanne- ja levysovelluksissa.
Kuinka usein sihtipakka tulisi vaihtaa PET-kierrätyslinjassa? Vaihda, kun paine-ero sihtipakan yli saavuttaa noin 50–100 baria tai kun painesuhde ylittää noin 3–4-kertaisesti uuden sihtipakan perustason. Todellinen vaihtoväli riippuu hiutaleiden puhtaudesta, suodatinmateriaalin hienoudesta ja läpimenosta — kirjaa se ylös sihtipakan mallikohtaisesti.
Tarvitsenko jatkuvatoimisen pyörivän sihdinvaihtimen PET-kierrätykseen? Ei aina, mutta suuren kapasiteetin elintarvikelaatuisilla linjoilla se on tavanomainen valinta. Jatkuvatoimiset pyörivät sihdinvaihtajat indeksoivat uuden pesän painesignaalin perusteella ja voivat toimia viikkoja ilman valvontaa, jolloin vältetään manuaalisten tai yksilevyisten luistisihdinvaihtajien aiheuttamat painepulssit ja viipymäaikapiikit.
Hanki räätälöidyt sihtipakat PET-kierrätyslinjallesi
Sulasuodatuksen suorituskyky ratkaistaan kauan ennen kuin ensimmäinen tonni hiutaleita päätyy suulakepuristimeen — sen ratkaisevat suodatinmateriaalin hienous, suodatinpaketin rakenne ja asentamasi vaihtaja. KAIFIL valmistaa ruostumattomasta teräksestä valmistettuja räätälöidyt metalliverkkosuodatinkiekot, monikerroksiset ekstruuderin suodatinverkkopaketit ja sintratut metalliverkkosuodatinpatruunat Shijiazhuangissa, Kiinassa, ja toimittaa kierrättäjille maailmanlaajuisesti. Tarvitsitpa sitten 20 µm:n absoluuttisen suodatinpakan bottle-to-bottle-linjalle tai kaksivaiheisen kokoonpanon hiutalelinjalle, insinöörimme voivat sovittaa suodatinmateriaalin, kerrosjärjestyksen ja kiekon geometrian ekstruuderiisi ja sihdinvaihtajaasi. Ota yhteyttä KAIFILiin tarjouksen ja sovellustuen saamiseksi, ja anna meidän auttaa sinua suojaamaan IV-arvoa, pilkkomaan geelejä ja poistamaan mustia pilkkuja sekä pitämään linjasi käynnissä.