Vad är PET-smältfiltrering?
PET-smältfiltrering är en process där smält polyetentereftalat (PET) pressas genom filterpaket eller filterskivor av rostfritt stål – vanligtvis klassade mellan 20 µm och 120 µm absolut – för att avlägsna fasta föroreningar innan smältan når efterföljande formningsutrustning. I en återvinningslinje arbetar filtreringssteget vid smälttemperaturer på cirka 260–290 °C, där PET är tillräckligt flytande för att passera genom filtermediet men ändå så visköst att varje kvarhållen partikel koncentrerar spänningar i smältan och försämrar polymerkvaliteten om det lämnas okontrollerat. Genom att fånga upp smuts, papper, polyolefinfragment, fina aluminiumpartiklar, geler och karboniserade svarta prickar gör smältfiltreringen mer än att bara skydda munstycket och efterföljande verktyg: det är det enskilt mest inflytelserika mekaniska steget för att bevara den intrinsiska viskositeten (IV), hålla produktens färg och klarhet acceptabel samt upprätthålla hög drifttid i flaska-till-flaska- och flingåtervinningsprocesser. För en översikt över hur samma principer tillämpas i olika extruderingsprocesser, förklarar KAIFILs applikationssida för plastextruderingsfiltrering val av filtermedia i detalj.
Varför PET-återvinning kräver dedikerad smältfiltrering
PET är en kondensationspolymer vars molekylvikt uttrycks som intrinsisk viskositet (IV). Jungfruligt granulat av flaskkvalitet går vanligtvis in i bearbetningen med ett IV på 0,80–0,84 dl/g. Varje termisk och mekanisk historik – torkning, extrudering, fastfaspolymerisation, omsmältning – tenderar att sänka IV, och omsmältning av spill eller flingor påskyndar denna minskning eftersom polymeren redan har genomgått en värmecykel. Återbearbetning kan minska IV med ungefär 0,02–0,10 dl/g per cykel beroende på fuktkontroll, temperatur och uppehållstid.
Smältfiltrering skyddar IV indirekt men avgörande. Föroreningar som polyolefinfragment (PP/PE), papper, lim och nedbruten polymer fungerar som spänningskoncentratorer och som källor till fukt och oxidation. En partikel som fastnar mot en silsduk skapar lokal hög skjuvning; den resulterande viskösa uppvärmningen kan höja den lokala smälttemperaturen långt över börvärdet på 260–290 °C, vilket driver på hydrolys och kedjeklyvning som sänker IV. Om du tar bort partiklarna innan de kan orsaka dessa lokala heta punkter minskar du den faktiska IV-förlusten.
Ekonomin pekar i samma riktning. Vid flaska-till-flaska-återvinning kan ett fall på 0,05 dl/g i IV vara skillnaden mellan ett granulat som uppfyller specifikationerna för livsmedelskontakt och ett som måste blandas ut eller nedgraderas. Eftersom höjning av IV kräver energi – fastfaspolymerisation vid cirka 220 °C under många timmar – är det mycket billigare att bevara det IV du redan har med bra smältfiltrering än att återställa det i ett senare skede.
Flingkvalitet och föroreningar vid PET-återvinning
Mängden föroreningar som når ett PET-smältfilter beror i hög grad på flingornas kvalitet. Väl tvättade konsumentåtervunna flingor innehåller fortfarande mätbara orenheter. I praktiken ligger halten av fasta partiklar i tvättade rPET-flingor vanligtvis på mellan några hundra och över 1 000 ppm före varmtvätt och torkning; efter en bra tvättlinje kan den kvarvarande föroreningen reduceras till under 100–200 ppm. För applikationer med livsmedelskontakt samverkar filtreringssteget med dekontamineringsprocesser som fastfaspolymerisation för att hålla det slutliga granulatet godkänt, men även i dessa linjer är det smältfiltret som hindrar synliga partiklar och geler från att nå preformen.
Typiska föroreningar i PET-flingor:
- Polyolefinfragment (PP-flaskkapsyler, PE-etiketter) — lägre smältpunkt än PET, de överlever tvättningen och måste filtreras bort, med hjälp av ett smältfilter som avlägsnar fasta partiklar.
- Papper, lim och rester av etikettlim — delvis brända under extrudering, de bildar mörka prickar.
- Aluminium och metallrester från kapsyler, sprayburkar och processutrustning.
- PET-damm och finpartiklar som genereras vid malning.
- Nedbruten, tvärbunden och oxiderad PET — den direkta källan till geler och svarta prickar.
Eftersom dessa föroreningar varierar i storlek är en enskild finmaskig metallduk sällan lösningen. Linjer använder vanligtvis ett grövre uppströmsfilter (120–300 µm) för att skydda extrudern och ett finare nedströmsfilter (20–40 µm absolut) nära munstycket. Denna tvåstegsmetod är standardpraxis inom PET-återvinning och förhindrar att det fina filtret sätts igen i förtid.
Typiska mesh- och mikronklassificeringar för PET-smältfiltrering
Silpaket för PET-återvinning beskrivs på två sätt: genom masktäthet och genom absolut retentionsgrad. Masktäthet avser antalet öppningar per linjär tum – en 40-mesh-sil har ungefär 425 µm nominella öppningar, 60 mesh cirka 250 µm, 80 mesh cirka 180 µm och 100 mesh cirka 150 µm. Eftersom ett paket består av flera skikt, och eftersom partiklar fångas upp av den slingrande vägen genom väven, är den praktiska ”absoluta” retentionsgraden för ett välutformat paket finare än vad enbart det översta mesh-talet antyder. För krävande PET-applikationer når flerskiktspaket och sintrade media absoluta retentionsgrader på 20–40 µm.
| Applikation | Typisk filtreringsgrad | Typiskt filterpaket / filtermedia | Typiskt kvalitetsresultat |
|---|
| Flaska-till-flaska (livsmedelsgodkända preformer) | 20–40 µm absolut | Fint flerskiktspaket; sintrad trådnätsskiva | Låg gelhalt/svarta prickar; IV ≥ 0.72 dl/g kan uppnås |
| Flaska-till-fiber / stapelfiber | 60–80 µm | 60/80/100 mesh-paket | Färre brott på spinnpaket; jämn denier |
| Bandning; ark; allmän film | 80–120 µm | 40/60/80 mesh-paket | Acceptabelt antal prickar för icke-livsmedelskvaliteter |
| Flingor / lågkvalitativa applikationer | 120–300 µm | 20/40/60 mesh-paket | Skydd av efterföljande utrustning |
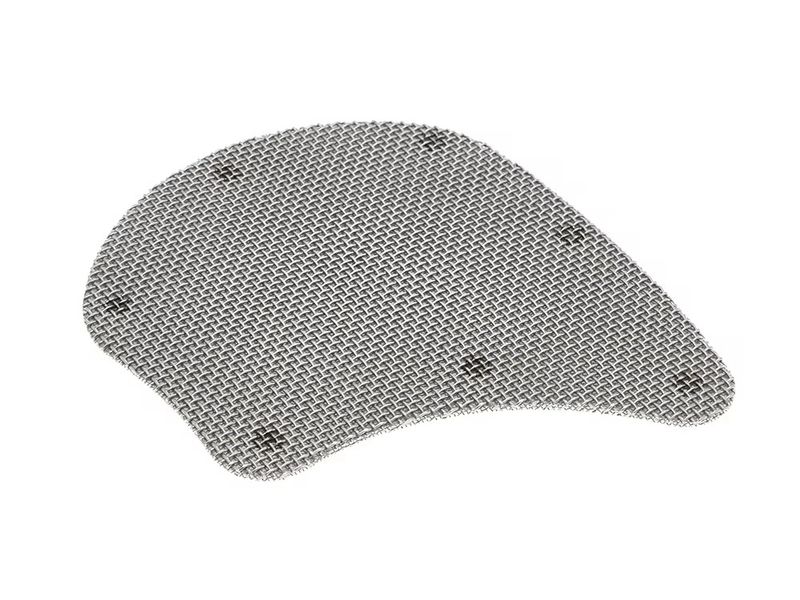
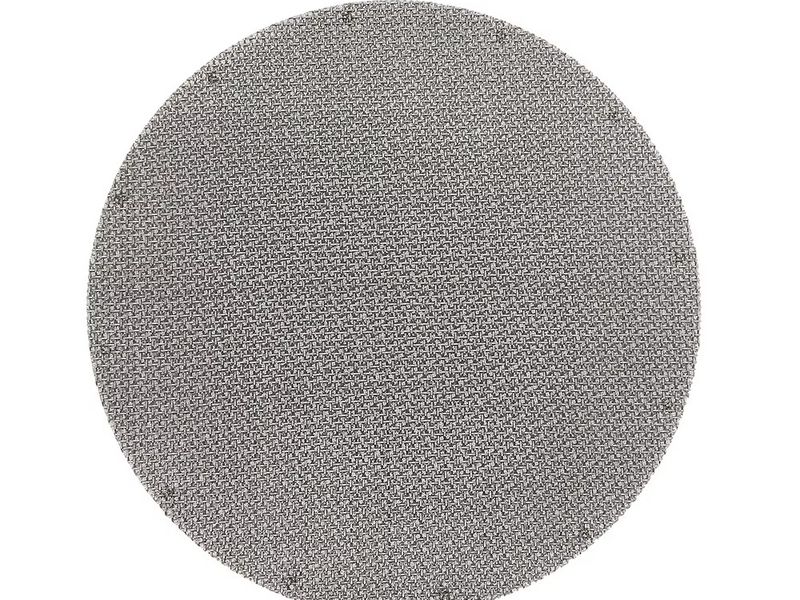
Mesh-numren ovan är nominella öppningsstorlekar för släta, kvadratmaskiga filterdukar. I praktiken är filterdukar för PET-återvinning konstruerade som en stapel – ett grovt stödlager (ofta 20–40 mesh) för att hålla det fina lagret, mellanskikt för att fördela trycket och ett fint filtreringsskikt på smältsidan. Sättet som dessa skikt samverkar på avgör både filtreringsskärpan och livslängden, och att få till rätt kombination är där den största delen av den praktiska expertisen ligger. KAIFILs guide till nätkombinationer för extrudersilpaket går igenom designen lager för lager i detalj, och våra filterskivor av slätvävt trådnät finns tillgängliga i de vävmönster som används i dessa paket.
Typer av silväxlare för PET-återvinningslinjer
Silpaketet måste bytas ut när det fylls med föroreningar, och mekanismen som utför detta byte är silväxlaren. Att välja fel typ har en större inverkan på PET-linjens lönsamhet än nästan alla andra filterbeslut, eftersom smältan inte får stanna och inte får överexponeras för värme medan bytet sker.
| Typ | Hur det fungerar | Inverkan på drifttid | Bäst lämpad för |
|---|
| Manuell / bultad hålskiva | Linjen stoppas; hålskivan tas bort; silpaketet byts ut för hand | Timmar av driftstopp per byte | Lågvolymlinjer; FoU; satsvis drift |
| Skjutplatta (enkel) | Hydraulisk platta skjuter in ett nytt filterpaket i smältströmmen; flödet begränsas kortvarigt | Minuter; tryckspik under byte | Medelstora flinglinjer med rutinmässiga stopp |
| Dubbel / kontinuerlig glidplatta | Två plattor alternerar så att smältströmmen aldrig avbryts | Inget flödesavbrott; måttlig tryckfluktuation | Flaska-till-flaska-linjer; extrudrar som matar förformar |
| Kontinuerligt roterande | Roterande skiva med flera kaviteter indexerar en ny kavitet i drift vid en trycksignal; gamla kaviteter backspolas eller rensas | Körs i dagar eller veckor utan tillsyn | Livsmedelsgodkända linjer med hög genomströmning; SSP-integrerade anläggningar |
För flaska-till-flaska-linjer är en kontinuerlig eller dubbel glidplattväxlare vanlig eftersom varje avbrott i smältflödet resulterar i en tryckpuls som kan förskjuta filterpaketet, ändra uppehållstiden och tillfälligt höja smälttemperaturen – vilket allt hotar IV och gelbildning. Roterande konstruktioner går längre: en roterande växlare med 12 kaviteter kan köras i veckor innan hela skivan behöver service, vilket är anledningen till att anläggningar med hög genomströmning föredrar dem. Den roterande skivan är vanligtvis laddad med fina filterskivor; KAIFIL:s produktsortiment för extruderfilter omfattar filtermedia för dessa silväxlare, från enkelskiktsfilter till sintrade kompositmaterial.
Filterbytesintervall och tryckfall
Ett filterpaket fungerar som en filterkaka som växer med genomströmningen. Operatörer övervakar två värden: initialt differenstryck över det nya filterpaketet och ökningen när föroreningar ackumuleras. Ett typiskt differenstryck för ett nytt filterpaket vid uppstart är 5–20 bar beroende på filtermediets finhet; när paketet sätts igen stiger differenstrycket, och de flesta PET-linjer utlöser ett byte när differenstrycket når 50–100 bar — eller när tryckförhållandet (aktuellt dividerat med initialt) överstiger ungefär 3–4×. Att överskrida detta fönster har tre konsekvenser: paketet kan kollapsa under trycket, den kvarhållna kakan kan komprimeras till en kompakt massa som är svår att rensa ut, och det förhöjda mottrycket höjer smälttemperaturen genom viskös dissipation, vilket påskyndar IV-förlust och gelbildning.
Flera faktorer avgör hur snabbt ett filterpaket sätts igen:
- Flingornas renhet — 100–200 ppm restföroreningar belastar ett fint filterpaket betydligt snabbare än en inmatning på 50 ppm.
- Filtreringsfinhet — ett filterpaket på 20 µm absolut fångar upp betydligt fler partiklar till antalet än ett filterpaket på 60 µm och kan behöva bytas proportionellt oftare.
- Genomströmning — filterarea och smältflöde bestämmer filterkakans tillväxthastighet.
- Filtermediets utformning — mer öppen area per ytenhet (flerskiktad hollandsk väv, sintrat trådnät) förlänger intervallet.
Ett praktiskt tips: logga bytesintervallet för varje filterpaketdesign. Om ett filterpaket på 20 µm håller i fyra timmar men ett på 25 µm håller i sex, lönar sig den lilla sänkningen av finheten ofta mer än väl i form av drifttid – förutsatt att produkten fortfarande uppfyller specifikationen. Samma tryckfallslogik gäller för tvåstegsmetoden: det grova uppströmsfiltret skyddar det fina filtret, så det fina filtrets bytesintervall återspeglar uppströmsprestandan.
Inverkan på IV och produktkvalitet: Geler och svarta prickar
De två kvalitetsdefekter som smältfiltrering mest direkt kontrollerar vid PET-återvinning är geler och svarta prickar.
Geler är lokala områden av tvärbunden eller nedbruten PET med ett annat smältbeteende än den omgivande polymeren. I extruderad folie och preformer visar de sig som genomskinliga klumpar eller "fiskögon"; vid fiberspinning orsakar de brott och filamentdefekter. De flesta geler bildas av oxiderad polymer och fuktinducerad hydrolys inuti extrudern, och när de väl har bildats är de fasta partiklar som kan fångas upp av silen – men en ny gel som bildas efter filtret kommer inte att göra det. Det är därför gelkontroll beror på både filtrering och processdisciplin (torkarens daggpunkt, uppehållstid, temperatur).
Svarta prickar är karboniserat material: överhettad, förkolnad polymer, fina aluminiumpartiklar eller bränt papper som har brutits ned vid smälttemperaturer på 260–290 °C. De är synliga i den färdiga produkten vid mycket låga koncentrationer, och förpackningar för livsmedelskontakt och kosmetika har i princip noll tolerans. Ett fint retentionsskikt, vanligtvis 20–40 µm absolut, är vad som fångar upp dem innan de når munstycket.
Effekten på IV är mer subtil men utan tvekan mer värdefull. Eftersom varje kvarhållen partikel omvandlas till en lokal zon med hög skjuvning och hög temperatur, minskar finfiltrering den ackumulerade termiska belastningen som smältan utsätts för. PET-återvinnare rapporterar rutinmässigt att en övergång från ett 100 µm-filter till ett 30–40 µm absolut filterpaket förbättrar den uppmätta IV-retentionen med flera hundradelar av en dl/g på samma extruder – vilket motsvarar timmar av sparad tid för fastfaspolymerisation. Av samma anledning bör filtreringsfinhet och IV-retention diskuteras tillsammans när en linje specificeras.
Vanliga misstag vid smältfiltrering av PET
- Att anta att finare alltid är bättre. Ett 10 µm filterpaket på en flinglinje med 300 ppm kontaminering sätts igen på mindre än en timme, vilket tvingar fram ständiga byten och höjer smälttemperaturen. Anpassa filtermediets finhet efter produktmålet och kvaliteten på de inkommande flingorna.
- Att ignorera fönstret för byte vid tryckfall. Att köra filterpaket tills differenstrycket når 150+ bar sparar ett byte men kostar IV och riskerar att filterpaketet kollapsar. Ställ in ett gränsvärde för byte och följ det.
- Enstegsfiltrering av smutsiga flingor. Ett fint filterpaket kan inte både skydda extrudern och producera livsmedelsgodkänd smälta. Använd ett grovt steg tidigt och ett fint steg nära munstycket.
- Överhettning under silbyten. En smälta som blir stående vid 280 °C under ett manuellt byte bryts ned synbart. Välj en växlare som minimerar uppehållstiden och håll temperaturregleringen noggrann under byten.
- Att gissa filterpaketets utformning. Skiktordning, stödnät och vävtyp påverkar alla prestandan. Ett systematiskt tillvägagångssätt vid val av silduk är värt betydligt mer än intuition — se KAIFILs guide för val av extrudersilar för plaståtervinningslinjer för en praktisk metod.
- Att betrakta filtrering som en ersättning för torkning. En väl torkad matning av PET-flingor (daggpunkt under −40 °C) är en förutsättning. Inget filter återställer IV som fukt redan har förstört.
FAQ
Vad är PET-smältfiltrering? PET-smältfiltrering är processen att leda smält PET genom silpaket av rostfritt stål eller filterskivor — vanligtvis 20–120 µm absolut — för att avlägsna fasta föroreningar som polyolefinfragment, papper, geler och svarta partiklar innan smältan når munstycket eller formningsverktyget.
Varför är smältfiltrering viktigt för intrinsisk viskositet (IV)? Föroreningar som fastnar i smältan skapar lokala zoner med hög skjuvning och hög temperatur som driver hydrolys och kedjeklyvning, vilket sänker IV. Finfiltrering avlägsnar dessa partiklar innan de kan orsaka termiska skador, vilket hjälper återvinnare att bibehålla flera hundradelar av en dl/g som annars skulle gå förlorade.
Vilken mesh- eller mikronklassning bör jag använda för PET-flaska-till-flaska-återvinning? För livsmedelsgodkända flaska-till-flaska-linjer är 20–40 µm absolut filtrering typiskt, vilket uppnås med flerskiktiga silpaket eller sintrade trådnätsmedier. Grövre klassningar på 60–120 µm är vanliga för fiber-, bandnings- och arkapplikationer.
Hur ofta bör jag byta silpaketet i en PET-återvinningslinje? Byt när differenstrycket över paketet når cirka 50–100 bar, eller när tryckförhållandet överskrider ungefär 3–4× baslinjen för ett nytt filterpaket. Det faktiska intervallet beror på flingornas renhet, filtermediets finhet och genomströmningen — logga det per paketdesign.
Behöver jag en kontinuerlig roterande silväxlare för PET-återvinning? Inte alltid, men för livsmedelsgodkända linjer med hög kapacitet är det det vanliga valet. Kontinuerliga roterande silväxlare indexerar en ny kavitet vid en trycksignal och kan köras i veckor utan tillsyn, vilket förhindrar de tryckpulser och toppar i uppehållstid som uppstår med manuella silväxlare eller silväxlare med enkel glidplatta.
Få skräddarsydda silpaket för din PET-återvinningslinje
Smältfiltreringens prestanda avgörs långt innan det första tonnet flingor når extrudern — den avgörs av filtermediets finhet, filterpaketets design och den silväxlare du installerar. KAIFIL tillverkar rostfria skräddarsydda filterskivor av trådnät, flerskiktade silpaket för extruder och sintrade filterpatroner av trådnät i Shijiazhuang, Kina, och levererar till återvinnare över hela världen. Oavsett om du behöver ett 20 µm absolutfilterpaket för en flaska-till-flaska-linje eller en tvåstegskonfiguration för en flinglinje, kan våra ingenjörer anpassa filtermedia, skiktordning och skivgeometri till din extruder och silväxlare. Kontakta KAIFIL för en offert och applikationsstöd, och låt oss hjälpa dig att skydda IV, reducera geler och svarta prickar samt hålla din linje igång.