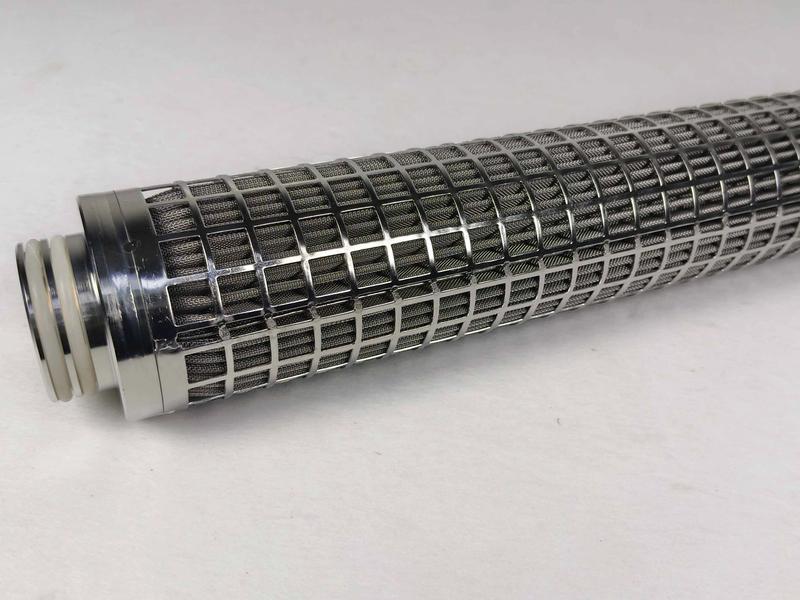
Ett CIP-rengöringsbart filter i rostfritt stål är ett återanvändbart filtreringselement utformat för att rengöras på plats genom automatiserad cirkulation av rengöringslösningar, vanligtvis kaustiksoda och syra, vid förhöjd temperatur, utan att elementet behöver demonteras från sitt filterhus. I en standardiserad CIP-cykel (clean-in-place) utsätts elementet för en alkalisk tvätt med 1–3 % natriumhydroxid (NaOH) vid 60–90 °C, följt av en syrasköljning (vanligtvis 0,5–1 % salpetersyra eller fosforsyra), där rengöringslösningen cirkuleras med strömningshastigheter på 1,5–3 m/s över filtermediets yta. För att ett filter ska klara hundratals sådana cykler och rengöras helt i stället för att bara sköljas, måste dess ytfinish, vävkonstruktion och mikronklassning konstrueras i samspel. De avgörande parametrarna är ytjämnhet (normalt Ra 0,4–0,8 µm för livsmedelsgodkända element, och snävare för farmaceutisk användning), en mikronklassning anpassad till processen (ungefär 1–500 µm beroende på applikation) samt en geometri fri från döda zoner där smuts kan ackumuleras. Denna artikel förklarar hur var och en av dessa faktorer styr rengöringseffektivitet och livslängd – och hur du specificerar ett CIP-rengöringsbart filter i rostfritt stål som fungerar tillförlitligt under många års drift.
Varför rengörbarhet är viktigt: Stopptid och livscykelskostnad
Inköpspriset för ett filterelement är vanligtvis den minsta siffran i dess livscykelskostnad. I livsmedels-, dryckes- och läkemedelsanläggningar är de verkliga kostnaderna själva rengöringscyklerna, den stopptid som krävs för manuell demontering samt risken för en kasserad batch på grund av ofullständig rengöring. Möjligheten att rengöra ett filter på plats är därför inte en bekvämlighet – det är ett ekonomiskt krav.
Ett filter med dålig rengörbarhet skapar tre samverkande problem. För det första tvingar det fram längre eller upprepade CIP-cykler som förbrukar vatten, kemikalier, ånga och energi. För det andra kräver det regelbunden manuell demontering för blötläggningsrengöring, vilket ökar antalet arbetstimmar och utsätter operatörer för varma alkaliska och sura lösningar. För det tredje förkortar det livslängden, eftersom smuts som lämnas kvar på filtermediet hårdnar, påskyndar spaltkorrosion och successivt sätter igen trådnätet.
Varje timme av förlorad produktion på grund av demontering innebär förlorad genomströmning. Ett delvis rengjort filter ökar också tryckfallet, vilket driver upp pumpenergin och riskerar att strypa flödet nedströms. Inom läkemedelsproduktion är insatserna ännu högre: ett filter som inte klarar rengöringsvalideringen kan leda till att en hel batch kasseras – en förlust som kan uppgå till sexsiffriga belopp på en enda körning. Det är därför rengörbarhet, och inte det initiala priset, bör styra beslutet om filterspecifikation för alla processoperatörer som bedriver livsmedels- och dryckesförädling sverksamhet. Ett återanvändbart element i rostfritt stål som rengörs tillförlitligt på plats kan skriva av sin kostnad över hundratals cykler, medan en engångsfilterpatron som måste bytas ut efter varje allvarlig igensättning multiplicerar förbrukningskostnaderna och avfallsmängden.
Jämförelse av rengörbarhet: Vävt trådnät vs. sintrat trådnät vs. plisserad filterpatron
De tre dominerande konstruktionerna för element i rostfritt stål – vävt trådnät, sintrat trådnät och plisserade filterpatroner – skiljer sig fundamentalt i hur lätt de släpper ifrån sig smuts. Rengörbarheten styrs av ytgeometri, porform och huruvida konstruktionen skapar skyddade spalter.
Slätvävt trådnät är den enklaste konstruktionen: varp- och inslagstrådar korsar över och under varandra i ett regelbundet kvadratiskt mönster. Resultatet är en öppen, slät yta med stora, enhetliga porer som rengöringsvätska enkelt kan svepa över. Slätväv har mycket god rengörbarhet, men dess öppna struktur begränsar filtreringen till relativt grova klassningar – vanligtvis 25–500 µm. Det är rätt val för silning, skyddsfiltrering och avlägsnande av grova partiklar där CIP-rengöring med framspolning är okomplicerad.
Holländskt vävt trådnät använder mycket finare inslagstrådar som är tätt packade för att skapa en kilformad porstruktur med hög densitet. Den ger mycket finare filtrering än slätväv — vanligtvis 2–100 µm — men den täta trådpackningen i flera skikt håller kvar smuts mer ihärdigt. Holländsk väv är rengörbar på plats, men kräver i regel returflödesspolning eller CIP med högre hastighet för att avlägsna partiklar som fastnat i de kilformade porerna. Dess rengörbarhet är god snarare än utmärkt, och den bör kombineras med ett CIP-program som inkluderar ett dedikerat backspolningssteg. Den holländska vävkonstruktionen används i stor utsträckning inom polymer- och finkemikaliefiltrering, där dess styrka och fina filtreringsgrad motiverar den extra rengöringsinsatsen.
Sintrat trådnät tillverkas genom att stapla flera skikt av trådduk och diffusionsbinda dem under högt tryck och hög temperatur. Bindningspunkterna eliminerar glidkontakten mellan trådarna, vilket skapar en styv, monolitisk struktur med hög styrka och exakt porstorlek. Sintrade element, såsom filterpatroner av sintrat trådnät, hör till de mest CIP-vänliga konstruktionerna som finns: den styva strukturen motstår deformation vid returflöde, de sammansvetsade skikten lämnar inga skrymslen där smuts kan gömma sig, och mediet tål aggressiva alkaliska och sura cykler utan utmattning. Eftersom strukturen är rengörbar är sintrade element vanligtvis utformade för hundratals CIP-cykler, vilket är anledningen till att de dominerar inom hygieniska applikationer.
Plisserade filterpatroner mångdubblar ytarean genom att vika mediet till ett cylindriskt dragspel, vilket ger hög smutshållande förmåga på ett kompakt utrymme. Kompromissen är rengörbarheten. Veckdalarna är skyddade från det direkta flödet, och smuts som samlas i vecken är svår att få bort även med aggressiv CIP. De flesta plisserade patroner behandlas därför som engångsartiklar: de byts ut snarare än rengörs, vilket gör dem ekonomiska vid måttlig igensättning men dyra över tid om igensättningen är kraftig. För en mer fullständig ekonomisk jämförelse diskuteras vårt plisserade filterpatroner -sortiment och avvägningarna mot styva sintrade medier diskuteras på djupet i vår guide om sintrat nät kontra plisserade patroner.
| Egenskap | Slätvävt nät | Holländskt vävt nät | Sintrat nät (flerskiktat) | Plisserad patron |
|---|
| Rengörbarhet | Utmärkt — öppen; slät yta | Bra — kräver motströmsspolning | Utmärkt — styv; inga skrymslen | Måttlig — veckbottnar samlar smuts |
| Typiskt mikronintervall | 25–500 µm | 2–100 µm | 0.5–100 µm | 0.1–100 µm |
| Tryckfall | Lågt | Medium–högt | Medium | Lågt |
| CIP-lämplighet | Utmärkt | Bra med backspolning | Utmärkt | Begränsad — byt ut; återanvänd inte |
| Livslängd under CIP | Lång | Lång | Mycket lång (hundratals cykler) | Kort–medium |
| Typisk rengöring | Framspolning; CIP | Motströmsspolning; CIP | CIP; backspolning; ultraljud | Byte |
Ytfinish: Ra-värden och elektropolering
Ytråhet är den enskilt viktigaste metallurgiska variabeln för rengörbarhet. Den uttrycks som Ra – det aritmetiska medelvärdet av ytavvikelser från medellinjen, mätt i mikrometer. Råare ytor ger mikroskopiska håligheter där bakterier, proteiner och mineralsalter kan fastna, och där kemiska rengöringsmedel inte kan tränga in effektivt. För CIP-applikationer är branschnormen Ra 0,4–0,8 µm på alla produktberörda ytor, med Ra ≤ 0,4 µm specificerat för farmaceutisk användning och för högrisklivsmedel. En råhet över Ra 1,6 µm anses i allmänhet vara oacceptabel för hygienisk filtrering eftersom den bevisligen ökar mikrobiell vidhäftning och försvårar rengöringsvalidering.
Två ytbehandlingsmetoder uppnår dessa värden: mekanisk polering och elektropolering. Mekanisk polering förfinar gradvis ytan med slipmedel och sänker Ra till målområdet. Elektropolering, motsatsen till elektroplätering, löser upp ett tunt metallskikt från ytan under pålagd ström. Det tar bort det störda, deformationshärdade skiktet som lämnats kvar av maskinbearbetning och svetsning, rundar av mikroskopiska toppar och efterlämnar en kromberikad, kemiskt passiv yta. De praktiska fördelarna är betydande: lägre bakterievidhäftning, bättre kemisk beständighet mot den alternerande alkaliska/sura miljön vid CIP och lättare frigöring av organiska föroreningar. Av denna anledning är elektropolering standardspecifikationen för sintrade metallfilterelement avsedd för hygienisk drift, och det rekommenderas starkt för alla rostfria filter som ska rengöras på plats.
Ytfinish samspelar med materialkvalitet. För CIP-drift bör elementet tillverkas av lågkolhaltiga austenitiska kvaliteter — SS304L eller, mer vanligt, SS316L — eftersom en låg kolhalt minimerar kromkarbidutfällning i svetsens värmepåverkade zoner, vilket bevarar korrosionsbeständigheten vid upprepad exponering för het lut och syra. Valet av 316L framför 304 styrs av klorid- och syrabelastningen i många livsmedels- och läkemedelsflöden; kraven för nät i kontakt med livsmedel behandlas i vår artikel om livsmedelsgodkänt SS316-filternät och FDA-överensstämmelse.
Designfaktorer som gör ett filter CIP-rengörbart
Enbart ytfinish är inte tillräckligt. Ett filterelement är bara så rengörbart som dess geometri, och tre designfaktorer avgör om CIP-vätskan faktiskt når varje smutsad yta.
Flödesfördelning. Rengöringslösningen måste svepa över mediet enhetligt. Om elementets design skapar höghastighetskanaler och låghastighetsskuggor rengörs de långsamma zonerna dåligt medan de snabba zonerna bär belastningen. Ett välkonstruerat CIP-rengörbart element fördelar flödet jämnt över hela medieytan – genom korrekt inloppsdesign, enhetliga nätlager och en stödstruktur som inte hindrar flödesvägen. I svetsade filterenheter av trådnät bör nätfogens orientering och svetsarnas placering anordnas så att ingen del av mediet maskeras från rengöringsflödet.
Inga döda zoner. Varje horisontell avsats, skarpt invändigt hörn och oavluftad ficka är en potentiell smutsreservoar. Hygienisk filterdesign eliminerar döda zoner genom tre regler: elementet och filterhuset måste dräneras helt, alla invändiga ytor måste luta så att vätska rinner undan, och enheten måste vara helt avluftningsbar så att luftfickor inte kan skärma av mediet från rengöringslösningen. En död zon som innehåller produktrester kommer att kontaminera den första batchen efter CIP, vilket omintetgör hela rengöringscykeln.
Svetskvalitet. Svetsar är den svaga punkten hos alla tillverkade rostfria element. En dåligt sammansmält eller grov svets skapar en spalt som samlar smuts och startar korrosion. För CIP-rengörbara filter bör alla svetsar vara fullt genomsvetsade, fria från porositet och stänk, samt slipade eller polerade för att matcha grundmaterialets ytfinish – helst till samma Ra-värde som mediet och huset. Där det är möjligt bör svetsar utföras på ytor som inte är i produktkontakt, eller placeras så att de kan nås av rengöringsflödet.
CIP-parametrar: Temperatur, kemi och flöde
När elementet väl är utformat för rengörbarhet måste rengöringscykeln specificeras för att matcha. Tabellen nedan visar de typiska CIP-parametrar som används för filter av rostfritt stål inom livsmedels- och läkemedelsindustrin. Dessa värden är utgångspunkter – det optimala receptet beror på smutstypen, vattenkvaliteten och elementets konstruktion.
| CIP-parameter | Typiskt intervall | Varför det är viktigt |
|---|
| Lutkoncentration | 1–3% NaOH | Förtvålar fetter; hydrolyserar proteiner |
| Kaustiktemperatur | 60–90°C | Accelererar reaktionen; 80–85°C är vanligt |
| Syrasteg | 0.5–1% salpetersyra eller fosforsyra | Tar bort mineralavlagringar och kalkavlagringar |
| Flödeshastighet över media | 1.5–3 m/s | Ger mekanisk skurning på ytan |
| Kontakttid per steg | 20–60 minuter | Låter kemikalierna lösa upp smuts |
| Mellansköljning | USP-renat vatten eller RO-vatten | Tar bort kaustik före syrasteget |
| Slutsköljningskvalitet | Konduktivitet < 10 µS/cm (typiskt målvärde) | Verifierar att kemikalierester har spolats ut |
| Slutsköljningstemperatur | Omgivningstemperatur till 50°C | Förhindrar återavlagring och termisk chock |
Två punkter förtjänar att betonas. För det första är flödeshastigheten en rengöringsmekanism i sig själv: turbulens vid medieytan frigör partiklar som enbart kemikalier skulle lämna kvar. Att köra CIP under 1,5 m/s kommer att underrengöra ett sintrat element även med perfekt kemi. För det andra är syrasteget inte valfritt i anläggningar med hårt vatten – utan det byggs mineralavlagringar upp på mediet och minskar gradvis dess effektiva porstorlek, vilket driver upp tryckfallet och förkortar livslängden. Processoperatörer i regioner med hög vattenhårdhet bör övervaka syrasteget noggrant.
Rengöringsverifiering
En overifierad CIP-cykel är ett vågspel. Eftersom konsekvenserna av ofullständig rengöring sträcker sig från bismaker till kasserade batcher, bör varje CIP-rengörbar filterinstallation kopplas till ett verifieringsprotokoll. De verifieringsmetoder som används i praktiken, från de enklaste till de mest rigorösa:
- Återställning av tryckfall. Ett rent element återgår till sitt ursprungliga differenstryck. Om tryckfallet förblir förhöjt efter CIP finns det smuts eller avlagringar kvar.
- Visuell inspektion. Bakgrundsbelyst inspektion av vävd och sintrad trådduk kan avslöja kvarvarande missfärgning eller igensättning i mediet.
- Sköljvattnets kvalitet. Turbiditet, pH och konduktivitet hos den sista sköljningen indikerar om kemikalier och lösgjord smuts har spolats ut.
- ATP-bioluminescenssvabbar. Snabb svabbtestning för kvarvarande adenosintrifosfat (organisk smuts) är standardmetoden för snabbkontroll i livsmedelsanläggningar.
- Mikrobiologisk provtagning. Svabb- och sköljodling, eller ett integritetstest vid sterilfiltrering, ger slutgiltiga bevis för farmaceutisk validering.
För farmaceutiska applikationer formaliseras verifieringen genom valideringsprotokoll som dokumenterar installationskvalificering, funktionskvalificering och prestandakvalificering — IQ/OQ/PQ-ramverket. Vår valideringsguide för farmaceutiska filter går igenom det integritetstest och den dokumentation som krävs för att ta ett filtersystem i rostfritt stål i validerad drift. Oavsett bransch är regeln densamma: definiera vad "rent" innebär innan du börjar rengöra, och verifiera det varje gång.
När CIP inte räcker: Byt ut istället
CIP är inte en universallösning. Det finns förhållanden där det rätta beslutet är att byta ut elementet snarare än att fortsätta rengöra det:
- Irreversibel igensättning. Vissa föroreningar – kraftig karamellisering, fastbränt protein, polymerisering av harts – blockerar porerna permanent på ett sätt som ingen kombination av lut, syra och flöde kan återställa.
- Skador på filtermediet från upprepad rengöring. Termisk cykling och kemiska angrepp kan utmatta sintrade bindningar, korrodera trådytor eller göra fint trådnät sprött. När filtermediet inte längre uppfyller sin nominella porstorlek eller sprängstyrka innebär fortsatt användning en kvalitetsrisk.
- Integritetsfel. I steril eller biobörda-kontrollerad drift måste ett element som underkänns i ett bubbelpunkts- eller diffusionsintegritetstest bytas ut, oavsett hur rent det ser ut.
- Ej återställningsbart tryckfall. Om differenstrycket inte kan återställas till en stabil baslinje har elementet nått slutet på sin ekonomiska livslängd.
Före utbyte kan en kompetent leverantör ofta förlänga livslängden. Sintrade element kan skickas tillbaka för ultraljudsrengöring, om-passivering och förnyat integritetstest, vilket är betydligt billigare än ett utbyte. När ett utbyte verkligen krävs ger specifikationen av ett nytt element med rätt ytfinish, vävtyp och mikronklassning – snarare än en exakt kopia – en möjlighet att korrigera det ursprungliga specifikationsfelet. Processanläggningar bör spåra livslängden per element och antalet CIP-cykler; dessa data är det mest tillförlitliga underlaget för att välja mellan rengöring, renovering och utbyte.
FAQ
Vilken kvalitet på rostfritt stål är bäst för CIP-rengöringsbara filter? SS316L är standardvalet för CIP-drift inom livsmedel och farmaceutika. Den låga kolhalten förhindrar kromkarbidutfällning vid svetsar, och tillsatsen av molybden förbättrar motståndskraften mot de klorider och syror som förekommer i rengöringslösningar. SS304L är acceptabelt för mildare flöden där kostnaden prioriteras.
Vilken ytfinish krävs för CIP-rengörbara filter? Ra 0,4–0,8 µm är det accepterade intervallet för livsmedelsgodkända produktkontaktytor, med Ra ≤ 0,4 µm rekommenderat för farmaceutiska och högriskapplikationer. Elektropolering rekommenderas starkt eftersom det avlägsnar det arbetshärdade skiktet, exponerar en passiv kromrik yta och mätbart minskar mikrobiell vidhäftning.
Kan varje filter i rostfritt stål rengöras på plats? Nej. Rengörbarhet är en designegenskap. Ett filter med döda zoner, ojämna svetsfogar eller en veckad geometri som skärmar av smuts kanske aldrig kan rengöras ordentligt, oavsett hur länge CIP körs. Sintrade och vävda element utformade för hygienisk drift blir pålitligt rena; de flesta veckade filterpatroner är avsedda för utbyte snarare än återanvändning.
Hur många CIP-cykler kan ett sintrat filter i rostfritt stål tåla? Med rätt kemi, temperaturkontroll och verifiering levererar sintrade element vanligtvis flera hundra till över tusen cykler. Livslängden beror på processföroreningarnas aggressivitet, vattenhårdhet och om mediet skadas av termisk chock eller alltför aggressiv rengöring. Att spåra antal cykler och tryckfallsbaslinjen är det tillförlitliga sättet att förutsäga livslängdens slut.
Hur bekräftar jag att ett filter faktiskt är rent efter CIP? Använd tryckfallsåterhämtning som den första signalen, bekräfta sedan med konduktivitet i slutsköljningen, ATP-svabbar eller mikrobiologisk provtagning beroende på produktrisken. Farmaceutiska linjer kräver formell integritetstestning och dokumenterad validering enligt IQ/OQ/PQ-ramverket.
Rengöringseffektivitet är inte något man tänker på i efterhand vid filtrering av rostfritt stål — det integreras i konstruktionen genom ytfinish, val av väv, mikronklassning och geometri. Ett CIP-rengörbart filter som är korrekt specificerat kommer att betala sig självt mångdubbelt i form av minskad stilleståndstid, lägre kemikalie- och energiförbrukning samt år av pålitlig drift. Kaifil tillverkar sintrade och vävda filter i rostfritt stål i SS316L och andra kvaliteter, med elektropolerad ytfinish, anpassade mikronklassningar och hygienisk tillverkning för livsmedels-, dryckes- och läkemedelsapplikationer. Våra ingenjörer kan granska dina processrester, ditt CIP-recept och dina flödesförhållanden för att specificera eller tillverka ett element som blir helt rent och håller länge. Kontakta Kaifil för en offert på specialtillverkade delar av trådnät och CIP-rengöringsbara filterenheter skräddarsydda för din linje.