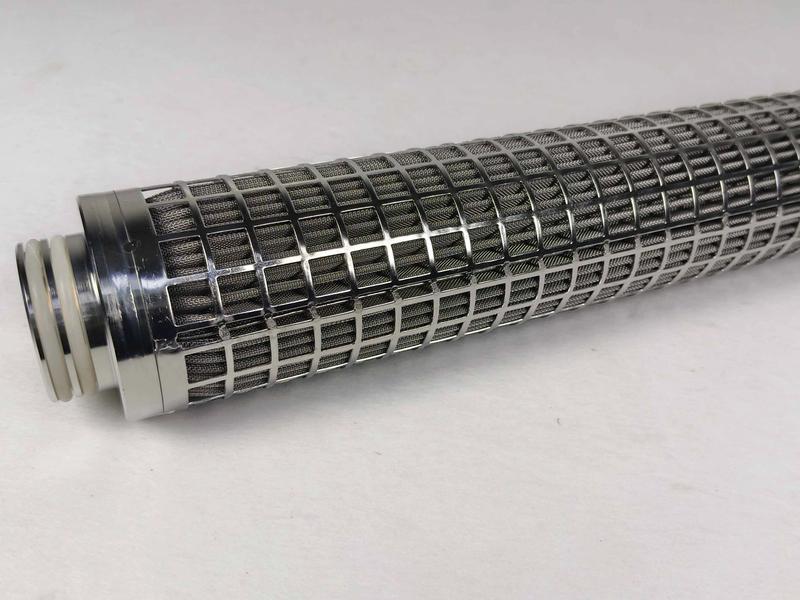
Фильтр из нержавеющей стали, пригодный для безразборной мойки (CIP), представляет собой фильтрующий элемент многократного использования, разработанный для очистки на месте путем автоматической циркуляции моющих растворов, обычно щелочных и кислотных, при повышенной температуре, без извлечения элемента из его корпуса. В стандартном цикле безразборной мойки (CIP) элемент подвергается воздействию 1–3% раствора гидроксида натрия (NaOH) при температуре 60–90°C, после чего следует кислотная промывка (обычно 0,5–1% азотной или фосфорной кислотой), при этом моющий раствор циркулирует со скоростью потока 1,5–3 м/с по поверхности фильтрующего материала. Чтобы фильтр выдерживал сотни таких циклов и полностью очищался, а не просто промывался, качество обработки его поверхности, тип плетения и тонкость фильтрации в микронах должны проектироваться в комплексе. Решающими параметрами являются шероховатость поверхности (обычно Ra 0,4–0,8 мкм для элементов пищевого класса и более строгие требования для фармацевтической промышленности), тонкость фильтрации в микронах, соответствующая процессу (примерно 1–500 мкм в зависимости от области применения), и геометрия без застойных зон, где могут скапливаться загрязнения. В этой статье объясняется, как каждый из этих факторов влияет на эффективность очистки и срок службы, а также как правильно составить технические требования к пригодному для безразборной мойки (CIP) фильтру из нержавеющей стали, который будет надежно работать в течение многих лет службы.
Почему важна очищаемость: время простоя и стоимость жизненного цикла
Цена покупки фильтрующего элемента обычно является наименьшей составляющей в уравнении стоимости его жизненного цикла. На предприятиях пищевой промышленности, производства напитков и фармацевтической промышленности реальными затратами являются сами циклы очистки, время простоя, необходимое для ручной разборки, и риск порчи партии продукта из-за неполной очистки. Таким образом, возможность безразборной мойки фильтра — это не просто удобство, а экономическая необходимость.
Плохо очищаемый фильтр создает три взаимосвязанные проблемы. Во-первых, он вынуждает проводить более длительные или повторные циклы CIP, которые расходуют воду, химикаты, пар и энергию. Во-вторых, он требует периодической ручной разборки для очистки замачиванием, что увеличивает трудозатраты и подвергает операторов воздействию горячих щелочных и кислотных растворов. В-третьих, это сокращает срок службы, поскольку оставшиеся на фильтрующем материале загрязнения затвердевают, ускоряют щелевую коррозию и постепенно забивают сетку.
Каждый час производства, потерянный из-за разборки, — это час упущенной производительности. Частично очищенный фильтр также увеличивает перепад давления, что повышает энергопотребление насоса и создает риск нехватки потока на выходе. На фармацевтических линиях ставки еще выше: фильтр, не прошедший валидацию очистки, может привести к отбраковке всей партии — убытку, который может достигать шестизначных цифр за один цикл. Вот почему именно очищаемость, а не первоначальная цена, должна быть определяющим фактором при выборе технических характеристик фильтра для любого предприятия, осуществляющего производство продуктов питания и напитков . Фильтрующий элемент многократного использования из нержавеющей стали, который надежно очищается на месте, может окупить свою стоимость за сотни циклов, в то время как одноразовый картридж, требующий замены после каждого сильного засорения, увеличивает расходы на расходные материалы и объем отходов.
Сравнение очищаемости: тканая сетка, спеченная сетка и гофрированный картридж
Три основные конструкции элементов из нержавеющей стали — тканая проволочная сетка, спеченная проволочная сетка и гофрированные картриджи — принципиально отличаются по легкости удаления загрязнений. Очищаемость определяется геометрией поверхности, формой пор и тем, создает ли конструкция скрытые щели.
Проволочная сетка полотняного переплетения представляет собой простейшую конструкцию: проволоки основы и утка перекрещиваются друг с другом в регулярном квадратном узоре. В результате получается открытая, гладкая поверхность с крупными, однородными порами, по которым моющая жидкость может легко циркулировать. Полотняное переплетение отлично очищается, но его открытая структура ограничивает тонкость фильтрации относительно грубыми значениями — обычно 25–500 мкм. Это правильный выбор для грубой фильтрации, защитного просеивания и удаления крупных частиц, где очистка CIP прямой промывкой выполняется просто.
Проволочная сетка голландского переплетения использует гораздо более тонкие проволоки утка, плотно прилегающие друг к другу для создания клиновидной структуры пор высокой плотности. Оно обеспечивает гораздо более тонкую фильтрацию, чем полотняное переплетение — обычно 2–100 мкм, — но плотная многослойная укладка проволоки удерживает загрязнения более прочно. Голландское переплетение поддается безразборной очистке, но обычно требует обратной промывки или CIP-мойки с более высокой скоростью потока для удаления частиц, застрявших внутри клиновидных пор. Его очищаемость скорее хорошая, чем отличная, и его следует сочетать с режимом CIP, включающим специальный этап обратной промывки. Конструкция голландского переплетения широко используется в фильтрации полимеров и тонкой химии, где ее прочность и высокая тонкость фильтрации оправдывают дополнительные усилия по очистке.
Спеченная проволочная сетка производится путем укладки нескольких слоев проволочной сетки друг на друга и их диффузионного спекания при высокой температуре и давлении. Точки соединения исключают скольжение проволок друг относительно друга, создавая жесткую монолитную структуру с высокой прочностью и точным размером пор. Спеченные элементы, такие как фильтрующие картриджи из спеченной проволочной сетки, относятся к числу наиболее удобных для CIP-мойки конструкций: жесткая структура устойчива к деформации при обратном потоке, спеченные слои не оставляют зазоров для скопления загрязнений, а фильтрующий материал выдерживает агрессивное воздействие щелочей и кислот без усталостного разрушения. Поскольку такая структура поддается очистке, спеченные элементы обычно рассчитаны на сотни циклов CIP, поэтому они доминируют в гигиенических применениях.
Гофрированные фильтрующие картриджи увеличивают площадь поверхности за счет складывания фильтрующего материала в цилиндрическую гармошку, обеспечивая высокую грязеемкость при компактных размерах. Компромиссом является очищаемость. Впадины гофр защищены от прямого потока, и загрязнения, скапливающиеся в складках, трудно удалить даже при интенсивной CIP-мойке. Поэтому большинство гофрированных картриджей считаются одноразовыми: их заменяют, а не чистят, что делает их экономичными при умеренных нагружках загрязнения, но дорогостоящими в долгосрочной перспективе при сильном загрязнении. Для более полного экономического сравнения наш гофрированный фильтрующий картридж ассортимент и компромиссы по сравнению с жесткими спеченными материалами подробно рассматриваются в нашем руководстве по сравнению спеченной сетки и гофрированных картриджей.
| Характеристика | Сетка полотняного переплетения | Сетка голландского переплетения | Спеченная сетка (многослойная) | Гофрированный картридж |
|---|
| Очищаемость | Отличная — открытая; гладкая поверхность | Хорошая — требуется обратная промывка | Отличная — жесткая; без щелей | Средняя — впадины складок задерживают загрязнения |
| Типичный микронный диапазон | 25–500 µm | 2–100 µm | 0.5–100 µm | 0.1–100 µm |
| Перепад давления | Низкий | Средний–высокий | Средний | Низкий |
| Пригодность для CIP | Отличная | Хорошая с обратной промывкой | Отличная | Ограниченная — замена; не использовать повторно |
| Срок службы при CIP | Продолжительный | Продолжительный | Очень продолжительный (сотни циклов) | Короткий–средний |
| Типичная очистка | Прямая промывка; CIP | Обратная промывка; CIP | CIP; обратная промывка; ультразвуковая очистка | Замена |
Обработка поверхности: значения Ra и электрополировка
Шероховатость поверхности является важнейшей металлургической переменной, определяющей эффективность очистки. Она выражается как Ra — среднее арифметическое отклонение профиля от средней линии, измеряемое в микрометрах. Более шероховатые поверхности имеют микроскопические щели, в которых могут задерживаться бактерии, белки и минеральные соли и куда химические чистящие средства не могут эффективно проникнуть. Для систем CIP отраслевой нормой является Ra 0.4–0.8 µm на всех поверхностях, контактирующих с продуктом, при этом Ra ≤ 0.4 µm устанавливается для фармацевтического производства и пищевых продуктов высокого риска. Шероховатость выше Ra 1.6 µm обычно считается неприемлемой для гигиенической фильтрации, поскольку она заметно увеличивает адгезию микроорганизмов и затрудняет валидацию очистки.
Для достижения этих значений используются два метода финишной обработки: механическая полировка и электрополировка. Механическая полировка постепенно сглаживает поверхность с помощью абразивных материалов и снижает Ra до целевого диапазона. Электрополировка, процесс обратный гальванопокрытию, растворяет тонкий слой металла с поверхности под воздействием электрического тока. Она удаляет деформированный, наклепанный слой, оставшийся после механической обработки и сварки, скругляет микроскопические пики и оставляет обогащенную хромом, химически пассивную поверхность. Практические преимущества значительны: меньшее налипание бактерий, лучшая химическая стойкость к чередующейся щелочной и кислотной среде CIP, а также более легкое удаление органических загрязнений. По этой причине электрополировка является стандартным требованием для спеченных металлических фильтрующих элементов , предназначенных для гигиенического применения, и настоятельно рекомендуется для любых фильтров из нержавеющей стали, очищаемых на месте.
Качество обработки поверхности взаимосвязано с маркой материала. Для работы в системах CIP элемент должен быть изготовлен из низкоуглеродистых аустенитных марок — SS304L или, чаще всего, SS316L, — поскольку низкое содержание углерода сводит к минимуму выпадение карбидов хрома в зонах термического влияния сварных швов, сохраняя коррозионную стойкость при многократном воздействии горячих щелочей и кислот. Выбор 316L вместо 304 обусловлен хлоридной и кислотной нагрузкой во многих пищевых и фармацевтических потоках; требования к сеткам, контактирующим с пищевыми продуктами, подробно описаны в нашей статье о пищевой фильтровальной сетке из SS316 и соответствии требованиям FDA.
Конструктивные факторы, обеспечивающие пригодность фильтра для CIP-мойки
Одной лишь чистоты обработки поверхности недостаточно. Степень очистки фильтрующего элемента напрямую зависит от его геометрии, и три конструктивных фактора определяют, достигнет ли моющая жидкость CIP каждой загрязненной поверхности.
Распределение потока. Моющий раствор должен равномерно омывать фильтрующий материал. Если конструкция элемента создает высокоскоростные каналы и зоны с низкой скоростью потока («теневые» зоны), то медленные зоны очищаются плохо, в то время как быстрые зоны берут на себя всю нагрузку. Правильно спроектированный элемент, пригодный для CIP-мойки, равномерно распределяет поток по всей площади фильтрующего материала благодаря правильной конструкции впускного отверстия, однородным слоям сетки и опорной конструкции, не препятствующей прохождению потока. В сварных фильтрующих узлах из проволочной сетки ориентация шва сетки и расположение сварных швов должны быть спроектированы так, чтобы ни одна часть фильтрующего материала не была скрыта от очищающего потока.
Отсутствие застойных зон. Каждый горизонтальный выступ, острый внутренний угол и невентилируемый карман являются потенциальным местом скопления загрязнений. Гигиеническая конструкция фильтра исключает застойные зоны благодаря трем правилам: элемент и корпус должны полностью опорожняться, все внутренние поверхности должны иметь наклон для стекания жидкости, а узел должен быть полностью вентилируемым, чтобы воздушные пробки не изолировали фильтрующий материал от моющего раствора. Застойная зона, в которой задерживаются остатки продукта, приведет к загрязнению первой же партии после CIP-мойки, сводя на нет весь цикл очистки.
Качество сварных швов. Сварные швы являются слабым местом любого сварного элемента из нержавеющей стали. Плохо проваренный или шероховатый шов создает зазор, в котором задерживается грязь и начинается коррозия. Для фильтров, пригодных для CIP-мойки, все сварные швы должны быть с полным проплавлением, без пористости и брызг, а также зашлифованы или отполированы в соответствии с чистотой обработки основной поверхности — в идеале до того же значения Ra, что и у фильтрующего материала и корпуса. По возможности сварные швы должны выполняться на поверхностях, не контактирующих с продуктом, или располагаться так, чтобы до них мог доходить очищающий поток.
Параметры CIP-мойки: температура, химический состав и поток
После того как элемент спроектирован с учетом возможности очистки, необходимо подобрать соответствующий цикл мойки. В таблице ниже приведены типичные параметры CIP-мойки, используемые для фильтров из нержавеющей стали в пищевой и фармацевтической промышленности. Эти значения являются отправной точкой — оптимальный режим зависит от характера загрязнения, качества воды и конструкции элемента.
| Параметр CIP-мойки | Типичный диапазон | Почему это важно |
|---|
| Концентрация щелочи | 1–3% NaOH | Омыляет жиры; гидролизует белки |
| Температура щелочного раствора | 60–90°C | Ускоряет реакцию; обычно используется 80–85°C |
| Кислотный этап | 0.5–1% азотная или фосфорная кислота | Удаляет минеральную накипь и отложения жесткости воды |
| Скорость потока через фильтрующий материал | 1.5–3 m/s | Обеспечивает механическую очистку поверхности |
| Время контакта на каждом этапе | 20–60 минут | Позволяет химическим веществам растворить загрязнения |
| Промежуточная промывка | очищенная вода USP или RO-вода | Удаляет щелочь перед кислотным этапом |
| Качество финальной промывки | Проводимость < 10 µS/cm (типичный целевой показатель) | Подтверждает вымывание остатков химических веществ |
| Температура финального ополаскивания | От температуры окружающей среды до 50°C | Предотвращает повторное осаждение и термический удар |
Два момента заслуживают особого внимания. Во-первых, скорость потока сама по себе является механизмом очистки: турбулентность у поверхности фильтрующего материала удаляет частицы, которые не удалось бы смыть только химическими средствами. Проведение CIP при скорости ниже 1,5 м/с приведет к недостаточной очистке спеченного элемента даже при идеальном химическом составе раствора. Во-вторых, этап кислотной обработки является обязательным на предприятиях с жесткой водой — без него на фильтрующем материале образуются минеральные отложения, которые постепенно уменьшают эффективный размер пор, что приводит к росту перепада давления и сокращению срока службы. Предприятиям в регионах с высокой жесткостью воды следует тщательно контролировать этап кислотной обработки.
Контроль качества очистки
Непроверенный цикл CIP — это всегда риск. Поскольку последствия неполной очистки варьируются от появления посторонних привкусов до отбраковки всей партии, каждая фильтрационная установка, очищаемая методом CIP, должна быть снабжена протоколом контроля качества. Применяемые на практике методы контроля, от самых простых до наиболее строгих:
- Восстановление перепада давления. Чистый элемент возвращается к своему исходному перепаду давления. Если после CIP перепад давления остается повышенным, это означает, что загрязнения или отложения остались.
- Визуальный контроль. Осмотр на просвет тканой и спеченной сетки может выявить остаточное изменение цвета или забивание фильтровального материала.
- Качество промывочной воды. Мутность, pH и электропроводность окончательной промывки показывают, были ли полностью вымыты химикаты и отделившиеся загрязнения.
- АТФ-биолюминесцентные свабы. Быстрое тестирование с помощью свабов на остаточный аденозинтрифосфат (органические загрязнения) является стандартным методом экспресс-контроля на пищевых предприятиях.
- Микробиологический отбор проб. Посев мазков и смывов, или тест на целостность в случае стерилизующей фильтрации, предоставляет окончательные доказательства для фармацевтической валидации.
Для фармацевтического применения верификация оформляется в виде протоколов валидации, которые документируют квалификацию монтажа, квалификацию функционирования и квалификацию эксплуатационных характеристик — структуру IQ/OQ/PQ. Наше руководство по валидации фармацевтических фильтров подробно описывает испытания на целостность и документацию, необходимые для ввода фильтрационной системы из нержавеющей стали в валидированную эксплуатацию. Независимо от отрасли, правило остается прежним: определите, что означает «чистый», прежде чем приступать к очистке, и подтверждайте это каждый раз.
Когда CIP недостаточно: выполните замену
CIP не является универсальным решением. Существуют условия, при которых правильным решением будет замена элемента, а не продолжение его очистки:
- Необратимая кольматация. Некоторые загрязнения — сильная карамелизация, пригоревший белок, полимеризация смолы — необратимо блокируют поры, так что никакое сочетание щелочи, кислоты и потока не сможет их восстановить.
- Повреждение фильтрующего материала в результате многократной очистки. Термическое циклирование и химическое воздействие могут вызвать усталость спеченных соединений, коррозию поверхностей проволоки или охрупчивание тонкой сетки. Когда фильтрующий материал больше не соответствует номинальному размеру пор или прочности на разрыв, его дальнейшее использование представляет риск для качества.
- Нарушение целостности. В стерильных условиях или процессах с контролем бионагрузки элемент, не прошедший тест на целостность методом точки пузырька или диффузии, должен быть заменен независимо от того, насколько чистым он выглядит.
- Невосстановимый перепад давления. Если перепад давления невозможно вернуть к стабильному базовому уровню, элемент исчерпал свой экономический ресурс.
Перед заменой квалифицированный поставщик часто может продлить срок службы. Спеченные элементы можно отправить обратно для ультразвуковой очистки, повторной пассивации и повторного тестирования на целостность, что значительно дешевле замены. Когда замена действительно необходима, заказ нового элемента с правильной обработкой поверхности, типом плетения и тонкостью фильтрации в микронах — вместо аналогичной копии — дает возможность исправить первоначальную ошибку в спецификации. Технологам следует отслеживать срок службы каждого элемента и количество циклов CIP; эти данные являются наиболее надежной основой для принятия решения между очисткой, восстановлением и заменой.
FAQ
Какая марка нержавеющей стали лучше всего подходит для фильтров, очищаемых методом CIP? SS316L — это стандартный выбор для пищевых и фармацевтических систем безразборной мойки CIP. Низкое содержание углерода предотвращает выпадение карбидов хрома в сварных швах, а добавление молибдена повышает устойчивость к хлоридам и кислотам, содержащимся в моющих растворах. SS304L допустима для менее агрессивных сред, где приоритетом является стоимость.
Какая чистота обработки поверхности требуется для фильтров, очищаемых методом CIP? Ra 0.4–0.8 µm — это общепринятый диапазон для контактирующих с пищевыми продуктами поверхностей, при этом Ra ≤ 0.4 µm рекомендуется для фармацевтических и высокорисковых областей применения. Настоятельно рекомендуется электрополировка, так как она удаляет наклепанный слой, обнажает пассивную, богатую хромом поверхность и заметно снижает адгезию микроорганизмов.
Можно ли очищать методом CIP любой фильтр из нержавеющей стали? Нет. Способность к очистке — это конструктивное свойство. Фильтр с застойными зонами, грубыми сварными швами или гофрированной геометрией, задерживающей загрязнения, может никогда не очиститься должным образом, независимо от продолжительности цикла CIP. Спеченные и сетчатые элементы, разработанные для гигиенического применения, очищаются надежно; большинство гофрированных картриджей предназначены для замены, а не для повторного использования.
Сколько циклов CIP может выдержать спеченный фильтр из нержавеющей стали? При правильном подборе химикатов, контроле температуры и верификации спеченные элементы обычно выдерживают от нескольких сотен до более чем тысячи циклов. Срок службы зависит от агрессивности технологических загрязнений, жесткости воды, а также от того, не поврежден ли фильтрующий материал тепловым ударом или чрезмерно агрессивной очисткой. Отслеживание количества циклов и базового перепада давления — надежный способ прогнозирования окончания срока службы.
Как подтвердить, что фильтр действительно чист после CIP? Используйте восстановление перепада давления в качестве первого сигнала, затем подтвердите результат с помощью измерения электропроводности при финальном ополаскивании, ATP-тестов или микробиологического контроля в зависимости от степени риска для продукта. Фармацевтические линии требуют проведения официальных испытаний на целостность и документированной валидации в соответствии с методологией IQ/OQ/PQ.
Получите фильтр с возможностью очистки CIP, разработанный для вашего технологического процесса
Эффективность очистки в фильтрации из нержавеющей стали — это не второстепенный фактор, она закладывается на этапе проектирования за счет чистоты обработки поверхности, выбора типа плетения, тонкости фильтрации и геометрии. Правильно подобранный фильтр с возможностью очистки CIP многократно окупается за счет сокращения времени простоя, снижения расхода химикатов и энергии, а также долгих лет надежной службы. Kaifil производит спеченные и сетчатые фильтры из нержавеющей стали марок SS316L и других сплавов с электрополированной поверхностью, индивидуальной тонкостью фильтрации и в гигиеническом исполнении для пищевой промышленности, производства напитков и фармацевтики. Наши инженеры могут проанализировать ваши технологические загрязнения, рецептуру CIP и условия потока, чтобы подобрать или изготовить элемент, который полностью очищается и служит долго. Свяжитесь с Kaifil для получения коммерческого предложения на изделия из металлической проволочной сетки на заказ и фильтрующие узлы, пригодные для CIP-мойки, адаптированные под вашу линию.