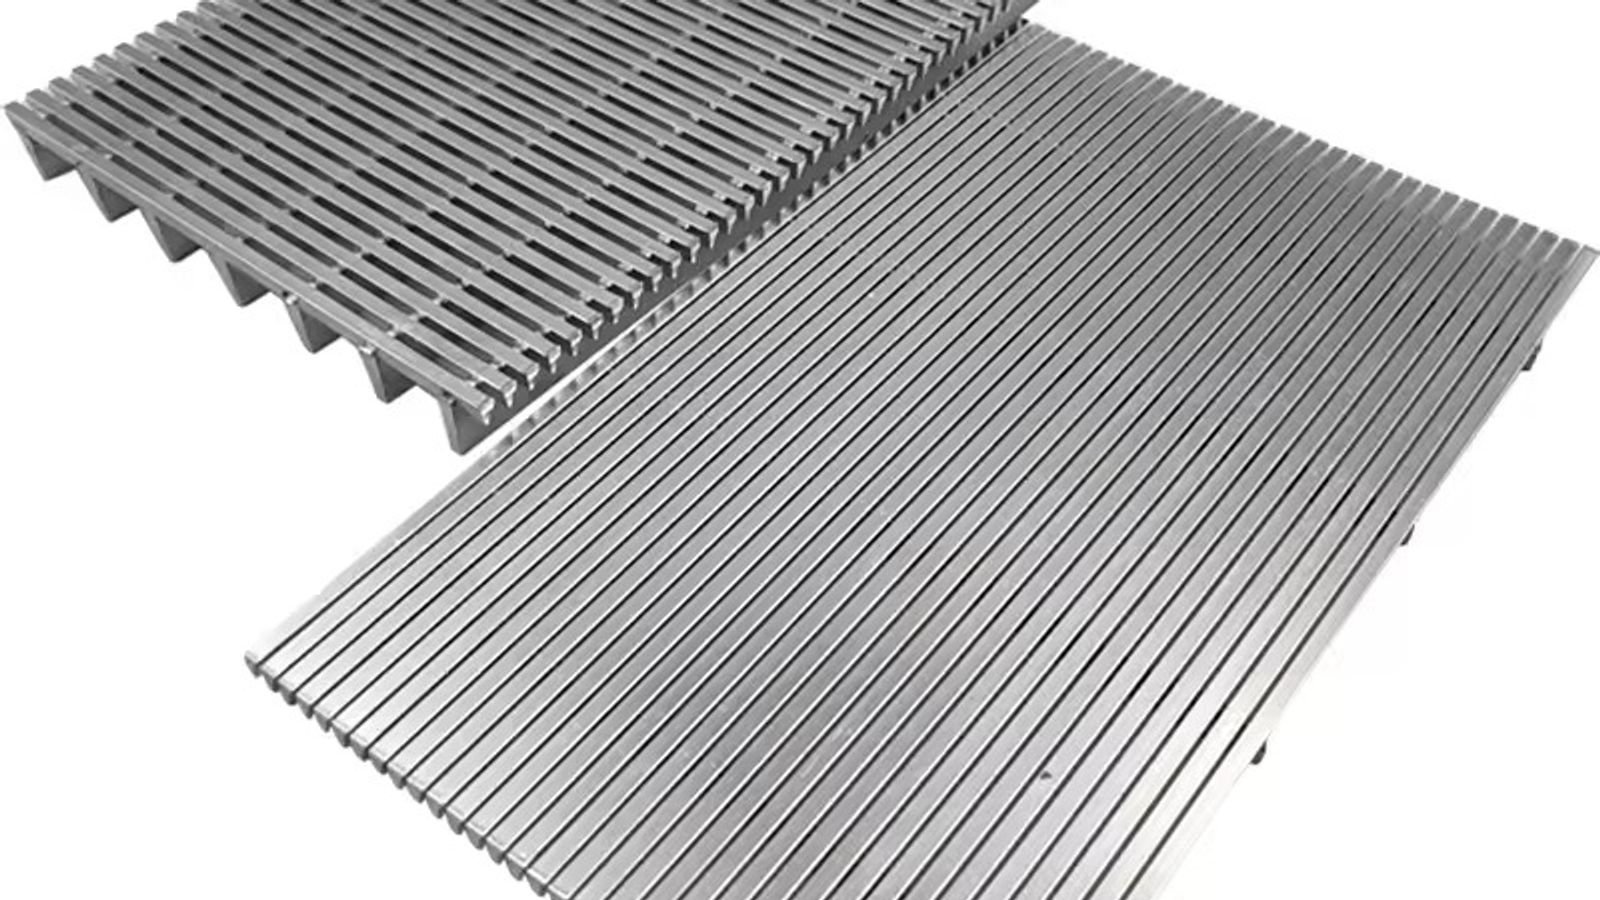
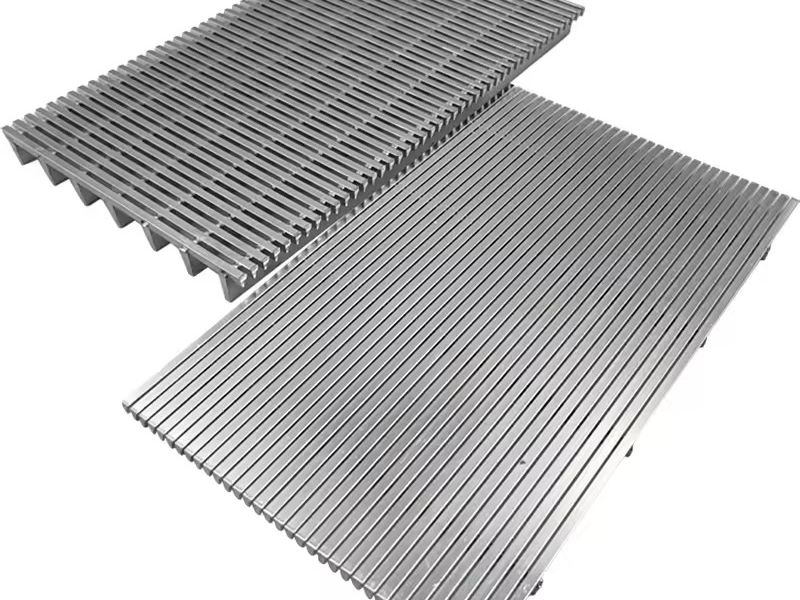
Панель шпальтового сита для обезвоживания в горнодобывающей промышленности представляет собой плоскую или изогнутую фильтрующую поверхность, изготовленную из проволоки V-образного (треугольного) профиля, приваренной методом контактной сварки к поперечным опорным стержням, образуя непрерывные щелевые отверстия, размер которых обычно составляет от 0,1 мм до 3,0 мм с живое сечение 10–45% в зависимости от ширины щели и профиля проволоки. Устанавливаемая на вибрационные обезвоживающие грохоты, статические дуговые сита или корзины центрифуг, панель отделяет воду от шлама, удерживая целевую твердую фракцию — правильно подобранная панель обычно снижает влажность промытого песка до 15–25% и мелкого угля до 15–20% по массе. Панели изготавливаются в SS304, SS316/316L и duplex 2205 чтобы выдерживать абразивный износ и воздействие хлоридов, которые являются нормой для горнорудных пульп.
Обезвоживание — это обычно последний этап, на котором предприятие хочет терять деньги, и первое место, где мелкие ошибки в спецификациях отражаются в ежемесячном балансе. Дека грохота, работающая с влажностью промытого песка 16% вместо 13%, обходится вам в дополнительные расходы на транспортировку, энергию для сушки и штрафной тоннаж месяцами напролет. Два показателя, определяющие этот результат, — это ширина щели и живое сечение панели, закрепленной болтами на вашей обезвоживающей деке. В этом руководстве на конкретных цифрах объясняется, как эти два параметра определяют эффективность обезвоживания и извлечение твердой фазы — и как правильно их рассчитать для обогащения угля, переработки железной руды и улавливания мелких фракций песка и заполнителей.
Почему эффективность обезвоживания в горнодобывающей промышленности — это вопрос точных цифр
Обезвоживание — это центр прибыли, маскирующийся под вспомогательный этап. В обогащение угля, каждый процентный пункт удаленной влаги повышает теплотворную способность отгружаемого продукта и снижает транспортные расходы на тонну поставленной энергии. В контурах обогащения в тяжелых средах то же сито улавливает дорогостоящую магнетитовую среду, прежде чем она попадет в хвостохранилище. В железная руда, в отношении мелких концентратов действуют штрафные санкции за превышение договорного порога влажности, поэтому сито напрямую определяет товарный тоннаж. В песке и щебне предприятиях грохот для улавливания мелких фракций превращает то, что в противном случае стало бы осадком отстойника, в товарный искусственный песок.
В количественном выражении обезвоживающий грохот с правильно подобранным размером щели и живым сечением обычно обеспечивает извлечение твердой фазы на уровне выше 95% при сохранении влажности продукта на 3–8 процентных пунктов ниже , чем при использовании неподходящей панели. Это типичные отраслевые диапазоны, а не гарантии — точные показатели зависят от гранулометрического состава (PSD) исходного сырья, производительности в тоннах, амплитуды колебаний грохота и длины деки. Для покупателя важно то, что оба этих показателя определяются двумя проектными решениями, которые вы принимаете на бумаге еще до сварки панели: шириной щели и площадью живого сечения.
Щелевые сита из клиновидной проволоки против тканой сетки: почему профилированная проволока выигрывает на деке обезвоживания
В горнодобывающей промышленности на обезвоживающих грохотах на протяжении десятилетий использовалась тканая металлическая сетка, но щелевые сита из клиновидной проволоки (также называемые шпальтовыми ситами или ситами типа Джонсона) стали стандартом для тонкого обезвоживания по трем механическим причинам:
- Самоочищающаяся геометрия щели. Каждое отверстие представляет собой V-образную щель, сужающуюся от верхней поверхности к нижней. Частица, попавшая в щель, может пройти насквозь, а частица чуть большего размера остается на профиле и сбрасывается движением грохота. Частицы не могут застрять в коническом отверстии так, как они застревают в квадратных ячейках тканой сетки. В этом заключается главное преимущество щелевых сит в предотвращении забивания ячеек.
- Отсутствие точек износа в местах пересечения. Тканая сетка изнашивается преимущественно в местах пересечения проволок основы и утка — именно там сетка выходит из строя в первую очередь при работе с абразивным шламом. Щелевые сита не имеют пересечений на рабочей поверхности — вся верхняя поверхность представляет собой ряд параллельных профилей, благодаря чему износ происходит равномерно и предсказуемо.
- Стабильная точность размера щели. По мере износа тканой сетки ее ячейки неравномерно расширяются, и вы теряете контроль над границей разделения. Щелевая панель сохраняет размер щели по всей высоте профиля, поэтому даже после износа верхней поверхности эффективность разделения сохраняется гораздо дольше.
В условиях абразивного износа щелевая панель обычно служит дольше тканой сетки в 2–5× раз, прежде чем размеры щелей выйдут за пределы спецификации — это типичный диапазон, который варьируется в зависимости от крупности исходного материала и его абразивности. Компромиссом является стоимость одной панели, которая компенсируется более длительным сроком службы и значительно меньшим количеством остановок из-за забивания сит. Если вы все еще сравниваете просеивающие поверхности, наше подробное руководство по выбору размера щели щелевых сит подробно описывает то же сравнение с привлечением большего объема лабораторных данных.
Размер щели: согласование границы разделения с вашим гранулометрическим составом
Ширина щели — это первая и наиболее важная характеристика, и она должна определяться на основе данных об исходном материале, а не номинального наименования продукта. Эффективный размер разделения щелевой панели — размер частиц с 50%-ной вероятностью прохождения, обозначаемый как d50c — обычно составляет порядка 0.7–1.2× номинальной ширины щели, в зависимости от формы частиц, концентрации твердой фазы в исходном материале и характера движения сита. Практическая последовательность определения характеристик выглядит следующим образом:
- Проведите лабораторный ситовый анализ исходной суспензии.
- Определите целевой продукт: какая фракция должна задерживаться, а какая — проходить.
- Выберите ширину щели, которая обеспечивает разделение чуть ниже вашего целевого значения d85 — размера, ниже которого находится 85% массы продукта, — чтобы 85–95% товарного продукта оставалось на деке.
В таблице ниже приведены типичные отправные точки для распространенных задач обезвоживания в горнодобывающей промышленности:
| Ширина щели (mm) | Типичное применение | Прибл. точка разделения (d50c) | Гидравлическая производительность | Извлечение твердой фазы | Риск забивания |
|---|
| 0.2–0.3 | Мелкий уголь (−0.5 mm); улавливание мелкого песка; обезвоживание хвостов | 0.15–0.3 mm | Наивысшая на m² | Ниже — ультратонкие частицы проходят | Средний |
| 0.4–0.6 | Песок для бетона; обезвоживание песка для ГРП | 0.35–0.6 mm | Высокая | Высокое | Низкий |
| 0.8–1.0 | Крупный песок; железорудная мелочь; сырье для окатышей | 0.7–1.0 mm | Средняя | Очень высокое | Очень низкий |
| 1.5–3.0 | Обезвоживание заполнителей; удаление надрешетного продукта и мусора | 1.2–3.0 mm | Ниже на m²; высокая нагрузка по твердой фазе | Наивысшее | Очень низкий |
Преобладают два вида отказов. Слишком узкая щель означает, что панель забивается, производительность резко падает, а вода скапливается на деке — влага, которую вы пытались удалить, в итоге остается в продукте, потому что вода так и не уходит из слоя материала. Слишком широкая щель означает, что продукт проваливается сквозь деку и попадает в подрешетный продукт, незаметно снижая извлечение, в то время как процесс обезвоживания кажется нормальным. Обе ошибки распространены, и обеих можно избежать с помощью всего одного ситового анализа исходного сырья.
Живое сечение: рычаг, определяющий гидравлическую производительность и конечную влажность
Если ширина щели определяет, что остается на деке, то живое сечение определяет, как быстро вода может пройти сквозь нее. Живое сечение — это процент площади поверхности панели, приходящийся на открытые щели, и для плоской щелевой панели оно рассчитывается приблизительно следующим образом:
Живое сечение (%) ≈ ширина щели ÷ (ширина щели + ширина головки проволоки) × 100
Практический пример: 0.5 mm щель на панели с 1.5 mm шириной верхней грани проволоки обеспечивает 25% живого сечения; увеличение ширины верхней грани до 2.0 mm и площадь живого сечения снижается до 20% при том же размере щели. Таким образом, ширина верхней части проволоки является вторым ключевым параметром при проектировании панелей — невозможно изменить площадь живого сечения без изменения либо размера щели, либо профиля.
Гидравлическая пропускная способность изменяется примерно линейно в зависимости от площади живого сечения при заданной ширине щели. На практике увеличение живого сечения примерно с 15% до 30% может примерно вдвое увеличить объем воды, отводимой панелью, и снизить влажность подрешетного продукта на несколько процентных пунктов. Это самый мощный рычаг, доступный предприятию, стремящемуся к достижению целевого показателя влажности, — при условии, что он используется без разрушения панели.
Однако за увеличение живого сечения приходится платить. Более тонкая верхняя часть проволоки означает меньше металла для поглощения износа и меньшую жесткость для сопротивления вибрационной усталости, поэтому в условиях высокой абразивности правильным решением часто является умеренное живое сечение с более широкой верхней частью проволоки, а не максимально доступное живое сечение. В этом заключается главное противоречие при проектировании шпальтовых сит: производительность требует живого сечения, долговечность требует металла. Хороший поставщик смоделирует оба этих фактора на основе характеристик вашего исходного сырья и параметров вибрации грохота. Страница панелей шпальтовых сит содержит список стандартных комбинаций щелей и профилей, доступных со склада.
SS304, SS316 или Duplex 2205? Выбор материала и проектирование с учетом абразивного износа
Выбор материала для обезвоживания в горнодобывающей промышленности — это компромисс между коррозией и абразивным износом, и неверный выбор проявляется в виде питтинга, расширения щелей или разрушения сварных швов уже в первый год эксплуатации. Три стандартные марки охватывают весь практически необходимый диапазон:
| Свойство | SS304 | SS316 / 316L | Duplex 2205 |
|---|
| Типичный предел текучести | ~205 MPa | ~205 MPa | ~450 MPa |
| Абразивная стойкость | Хорошая — упрочняется при ударе | Хорошая | Выше — более высокая твердость; более быстрое деформационное упрочнение |
| Стойкость к хлоридам / питтингу | Умеренная | Хорошая — с добавлением Mo | Отличная — PREN ≥ 35 |
| Типичная стоимость по сравнению с 304 | Базовый уровень | +15–25% | +60–100% |
| Оптимальное применение | Сухая или умеренно влажная абразивная пульпа | Влажная пульпа с умеренным содержанием хлоридов | Работа в условиях абразива + хлоридов + кислой среды или высоких температур |
Практическое правило для контура обезвоживания:
- SS304 — это наиболее экономичный стандартный вариант для сухой или умеренно влажной абразивной среды, где хлориды не являются фактором влияния — многие углеобогатительные фабрики и предприятия по производству нерудных материалов используют его годами без каких-либо проблем.
- SS316/316L содержит молибден для повышения стойкости к хлоридам и питтинговой коррозии, являясь безопасным минимумом для солоноватой технологической воды, засоленных хвостов обогащения или прибрежных объектов.
- Duplex 2205 оправдывает свою более высокую стоимость везде, где абразивный износ сочетается с воздействием хлоридов, или где панель должна сохранять жесткость в условиях сильной вибрации и усталостных нагрузок. Его примерно 2.2× предел текучести по сравнению с 304 означает, что профиль устойчив к деформации, а деформированный профиль — это раскрывшаяся щель.
Конструкция для защиты от абразивного износа не ограничивается только выбором марки стали. Более широкая рабочая поверхность проволоки, упрочненные профили, усиленная защита кромок и оптимальное расстояние между опорными стержнями — все это продлевает срок службы панелей при работе с песком и железной рудой. Если вы заказываете нестандартную геометрию, изготовленные на заказ детали щелевых сит на этой странице представлены варианты размеров и профилей, которые могут быть изготовлены по чертежу вашей деки.
Размеры панелей, профильная проволока и посадка для распространенных обезвоживающих грохотов
Стандартные модули щелевых панелей разрабатываются на основе распространенных модулей деки грохота — типичные размеры включают 610 × 305 мм, 1220 × 305 мм, и 1220 × 610 мм — однако деки для горнодобывающей промышленности редко бывают полностью стандартными. Ширина верхней части профильной проволоки обычно составляет от 1.5 мм до 3.0 мм, а опорные стержни — от от 4 мм до 8 мм в диаметре, а ориентация щелей и опорных элементов должна соответствовать зажимному устройству вашего сита OEM.
Легко упустить из виду две детали:
- Ориентация. Щели должны быть направлены в правильную сторону относительно потока материала. Неправильная ориентация снижает производительность и ускоряет износ, причем это незаметно до тех пор, пока дека не будет установлена.
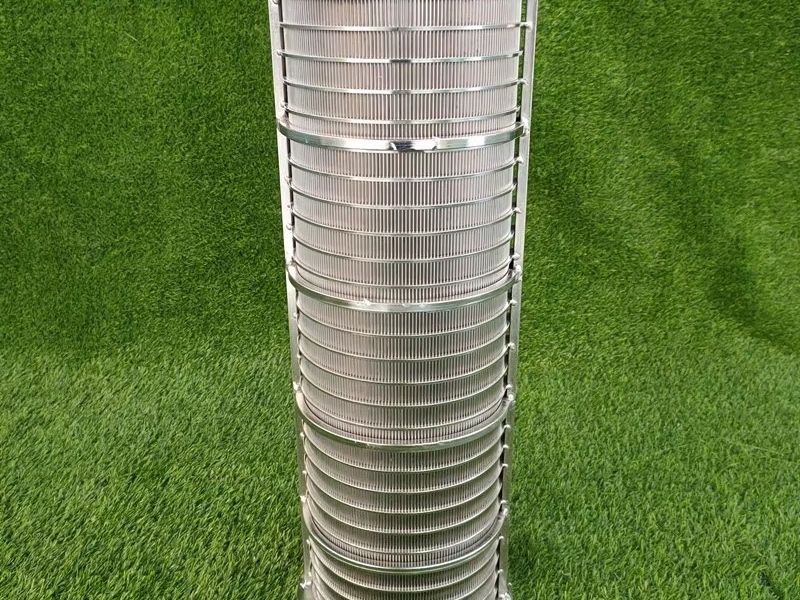
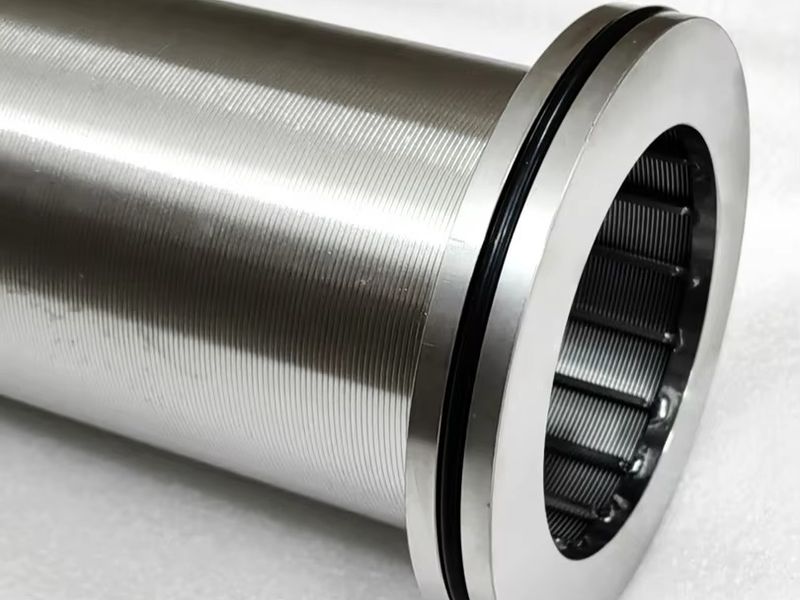
- Изогнутые панели. В дуговых ситах и ступенях обезвоживания типа DSM используются изогнутые шпальтовые панели, радиус и угол охвата которых должны соответствовать оборудованию. Обезвоживание в центрифугах, напротив, происходит в цилиндрических щелевых цилиндрах из клиновидной проволоки , где по всей окружности применяется та же логика расположения щелей и живого сечения.
При модернизации или расширении производства размеры существующей деки и системы крепления определяют монтажные габариты — большинство производителей, включая KAIFIL, изготавливают изделия по вашим чертежам. Для детального ознакомления с тем, как геометрия щелей работает внутри этих машин, см. как работают щелевые экраны типа Johnson.
Пять распространенных ошибок при выборе, которые приводят к потере продукта и простоям оборудования
- Прямой пересчет числа меш в ширину щели. Размер ячейки тканой сетки «40 mesh» не равен щели шпальтового сита 0,4 мм — характер потока и граница разделения у них различны. Всегда определяйте ширину щели на основе PSD исходного сырья, а не по таблицам перевода.
- Указание только ширины щели без учета живого сечения. Две панели с щелью 0,5 мм могут отличаться на 10 процентов живого сечения, а это определяет, уложитесь ли вы в целевой показатель влажности. Всегда указывайте оба параметра.
- Завышение размера щели в погоне за производительностью. Чуть более широкая щель кажется способом увеличить пропускную способность, пока вы не взвесите мелкие фракции, проходящие сквозь сито. Потери продукта обычно обходятся дороже, чем прирост производительности.
- Занижение размера щели в погоне за степенью извлечения. Панель забивается, производительность резко падает, а оборудование проводит все время на техническом обслуживании.
- Игнорирование содержания хлоридов при выборе марки стали. SS304 в контуре обезвоживания солоноватой воды подвергнется питтинговой коррозии задолго до того, как износится щель. Подбирайте марку стали в соответствии с химическим составом воды.
- Выбор ориентации панели наугад. Перед сваркой проверьте направление щелей относительно направления потока материала на чертеже.
- Игнорирование изменчивости характеристик исходного материала. Если PSD предприятия колеблется в зависимости от схемы взрывных работ или режима промывки, выбирайте размер щели для худшего случая, а не для среднего.
FAQ
Какой размер щели выбрать для обезвоживания мелкого угля? Для мелкого угля (исходный материал −0.5 mm), 0.3–0.5 mm — типичный начальный диапазон ширины щели. Точное значение зависит от распределения частиц по размерам в исходном сырье и целевой точки разделения (d50c), которая обычно составляет 0,7–1,2 ширины щели — проведите лабораторный ситовый анализ и установите точку отсечки ниже вашего целевого значения d85.
Какую площадь живого сечения я могу ожидать от обезвоживающей панели? Типичные панели из клиновидной проволоки обеспечивают 10–45% живого сечения. Тонкие щели размером около 0,2–0,3 мм обычно соответствуют нижней границе диапазона, в то время как крупные щели с узкой верхней гранью проволоки достигают 40%+. Площадь живого сечения приблизительно рассчитывается как ширина щели ÷ (ширина щели + ширина верхней грани проволоки), поэтому она определяется геометрией профиля в той же степени, что и размером щели.
Эффективнее ли шпальтовая сетка, чем тканая сетка, для обезвоживающих сит? Для тонкого обезвоживания — как правило, да. V-образные щели обладают эффектом самоочищения и устойчивы к забиванию, в них отсутствуют точки износа в местах пересечения, а точность размера щели сохраняется по мере износа поверхности. При работе с абразивной суспензией панель из клиновидной проволоки обычно служит дольше тканой сетки в 2–5 раз, хотя первоначальная стоимость выше.
SS304, SS316 или 2205 — какая марка мне нужна? Используйте SS304 для сухих или умеренно влажных абразивных сред, SS316/316L там, где присутствуют хлориды или солоноватая вода, а duplex 2205 там, где сочетаются абразивный износ и воздействие хлоридов, или где панель должна сопротивляться усталостной деформации при сильной вибрации. 2205 обеспечивает примерно 2.2× предел текучести стали 304.
Может ли kaifil изготовить панели нестандартных размеров для моего OEM-обезвоживающего грохота? Да. kaifil производит панели из клиновидной проволоки и изготовленные на заказ детали из проволочной сетки по чертежу вашей деки — пришлите размеры панели, схему крепления, ширину щели, живое сечение и марку материала, и команда инженеров подтвердит совместимость перед изготовлением. Для более широкого представления о том, где используются эти панели, см. грохочение в горнодобывающей промышленности и производстве заполнителей в обзоре областей применения kaifil.
Подберите подходящую панель для вашего цикла обезвоживания
Эффективность обезвоживания — это не вопрос везения, а функция двух параметров, которые вы указываете на чертеже: ширины щели и живого сечения. Укажите их правильно, и грохот обеспечит извлечение выше 95%, а влажность будет соответствовать требованиям контракта; ошибётесь — и предприятие будет расплачиваться за эту ошибку каждый рабочий день. Быстрый и наименее рискованный способ правильно составить спецификацию — отправить ситовый анализ исходного сырья и размеры деки грохота команде kaifil в Шицзячжуан, Китай. Мы производим Панели щелевых сит из SS304, SS316 и duplex 2205 со щелями от 0,1 мм и площадью живого сечения до 45%, изготовленные под OEM-деки или по индивидуальным чертежам. Свяжитесь с KAIFIL сегодня для получения бесплатного коммерческого предложения и предсерийных образцов — анализ ничего не стоит, а показатели, которые он защищает, отражаются на каждой отгружаемой вами тонне.