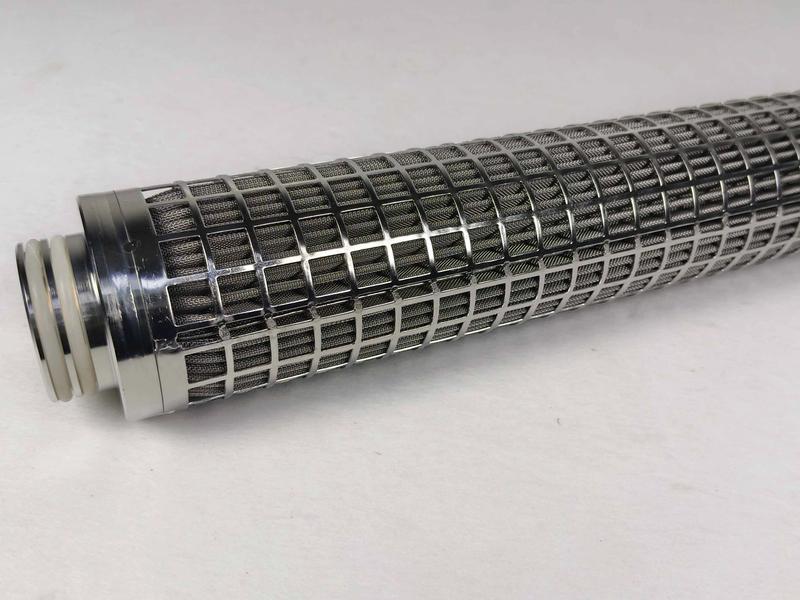
Um filtro de aço inoxidável limpável por CIP é um elemento de filtragem reutilizável projetado para ser limpo no local por meio da circulação automatizada de soluções de limpeza, tipicamente cáusticas e ácidas, a temperaturas elevadas, sem remover o elemento de sua carcaça. Em um ciclo padrão de limpeza no local (CIP), o elemento é exposto a uma lavagem cáustica com 1–3% de hidróxido de sódio (NaOH) a 60–90 °C, seguida por um enxágue ácido (tipicamente 0,5–1% de ácido nítrico ou fosfórico), com a solução de limpeza circulada a velocidades de fluxo de 1,5–3 m/s através da superfície do meio filtrante. Para que um filtro resista a centenas desses ciclos e limpe completamente em vez de apenas enxaguar, seu acabamento de superfície, construção da trama e classificação de mícrons devem ser projetados em conjunto. Os parâmetros decisivos são a rugosidade da superfície (normalmente Ra 0,4–0,8 µm para elementos de grau alimentício, e mais rigorosa para o serviço farmacêutico), uma classificação de mícrons compatível com o processo (aproximadamente 1–500 µm dependendo da aplicação) e uma geometria livre de zonas mortas onde a sujeira possa se acumular. Este artigo explica como cada um desses fatores impulsiona a eficiência de limpeza e a vida útil — e como especificar um filtro de aço inoxidável limpável por CIP que funcione de forma confiável ao longo de anos de serviço.
Por que a capacidade de limpeza importa: tempo de inatividade e custo de vida útil
O preço de compra de um elemento filtrante é geralmente o menor número na equação do seu custo de vida útil. Em fábricas de alimentos e bebidas e farmacêuticas, os custos reais são os próprios ciclos de limpeza, o tempo de inatividade necessário para a desmontagem manual e o risco de um lote reprovado causado por uma limpeza incompleta. A capacidade de limpar um filtro no local, portanto, não é uma conveniência — é um requisito econômico.
Um filtro que limpa mal cria três problemas cumulativos. Primeiro, ele força ciclos de CIP mais longos ou repetidos que consomem água, produtos químicos, vapor e energia. Segundo, exige desmontagem manual periódica para limpeza por imersão, o que adiciona horas de mão de obra e expõe os operadores a soluções cáusticas e ácidas quentes. Terceiro, encurta a vida útil, porque a sujeira deixada no meio filtrante endurece, acelera a corrosão por frestas e obstrui progressivamente a malha.
Cada hora de produção perdida com a desmontagem é uma hora de rendimento perdida. Um filtro parcialmente limpo também aumenta a queda de pressão, o que eleva o consumo de energia da bomba e gera riscos de interrupção do fluxo a jusante. Em linhas farmacêuticas, os riscos são ainda maiores: um filtro que falha na validação de limpeza pode desencadear a rejeição de um lote inteiro — uma perda que pode atingir seis dígitos em uma única execução. É por isso que a capacidade de limpeza, e não o preço inicial, deve dominar a decisão de especificação do filtro para qualquer processador que opere processamento de alimentos e bebidas operações. Um elemento de aço inoxidável reutilizável que se limpa de forma confiável no local pode amortizar seu custo ao longo de centenas de ciclos, enquanto um cartucho descartável que deve ser substituído após cada evento de colmatação severa multiplica os gastos com consumíveis e o fluxo de resíduos.
Comparando a Limpabilidade: Malha Tecida vs. Malha Sinterizada vs. Cartucho Plissado
As três principais construções de elementos de aço inoxidável — malha de arame tecida, malha de arame sinterizada e cartuchos plissados — diferem fundamentalmente na facilidade com que liberam a sujeira. A facilidade de limpeza é determinada pela geometria da superfície, pelo formato dos poros e se a construção cria frestas abrigadas.
Tela metálica de tecelagem simples é a construção mais simples: os fios de urdidura e trama cruzam por cima e por baixo uns dos outros em um padrão quadrado regular. O resultado é uma superfície aberta e lisa, com poros grandes e uniformes pelos quais o fluido de limpeza pode passar facilmente. A tecelagem simples é altamente lavável, mas sua estrutura aberta limita a filtração a graus de retenção relativamente grossos — tipicamente 25–500 µm. É a escolha certa para peneiramento, filtragem de proteção e remoção de partículas grossas, onde a limpeza CIP com fluxo direto é simples.
Tela metálica de tecido holandês utiliza fios de trama muito mais finos e compactados de forma estreita para criar uma estrutura de poros de alta densidade em forma de cunha. Ela alcança uma filtração muito mais fina do que a trama simples — normalmente de 2 a 100 µm —, mas a compactação densa de fios multicamadas retém a sujeira com mais tenacidade. A trama holandesa é limpável no local, mas geralmente requer lavagem por fluxo reverso ou CIP de maior velocidade para desalojar as partículas presas dentro dos poros em forma de cunha. Sua capacidade de limpeza é boa, em vez de excelente, e deve ser combinada com um regime de CIP que inclua uma etapa dedicada de retrolavagem. A construção em trama holandesa é amplamente utilizada na filtração de polímeros e produtos químicos finos, onde sua resistência e classificação fina justificam o esforço extra de limpeza.
Malha de arame sinterizada é produzida pelo empilhamento de múltiplas camadas de tela metálica e sua união por difusão sob alta temperatura e pressão. Os pontos de ligação eliminam o contato deslizante entre os fios, produzindo uma estrutura rígida e monolítica com alta resistência e tamanho de poro preciso. Elementos sinterizados, como cartuchos de filtro de malha de arame sinterizada, estão entre os projetos mais compatíveis com CIP disponíveis: a estrutura rígida resiste à deformação sob fluxo reverso, as camadas unidas não deixam frestas para a sujeira se acumular e o meio filtrante pode suportar ciclos agressivos de produtos cáusticos e ácidos sem fadiga. Como a estrutura é limpável, os elementos sinterizados são normalmente projetados para centenas de ciclos de CIP, razão pela qual dominam as aplicações higiênicas.
Cartuchos de filtro plissados multiplicam a área de superfície ao dobrar o meio filtrante em formato de acordeão cilíndrico, proporcionando alta capacidade de retenção de sujeira em um espaço compacto. A contrapartida é a capacidade de limpeza. Os vales das pregas ficam protegidos do fluxo direto, e a sujeira que se acumula nas dobras é difícil de remover, mesmo com CIP agressivo. Portanto, a maioria dos cartuchos plissados é tratada como descartável: eles são substituídos em vez de limpos, o que os torna econômicos para cargas de colmatação moderadas, mas caros ao longo do tempo se a colmatação for severa. Para uma comparação econômica mais completa, a nossa linha de cartuchos de filtro plissados e as contrapartidas em relação aos meios sinterizados rígidos são discutidas em detalhes em nosso guia sobre malha sinterizada versus cartuchos plissados.
| Propriedade | Malha de Tecelagem Simples | Malha de Tecelagem Holandesa | Malha Sinterizada (Multicamadas) | Cartucho Plissado |
|---|
| Limpabilidade | Excelente — aberta; superfície lisa | Boa — requer fluxo reverso | Excelente — rígida; sem frestas | Moderada — os vales das pregas acumulam resíduos |
| Faixa de mícrons típica | 25–500 µm | 2–100 µm | 0.5–100 µm | 0.1–100 µm |
| Queda de pressão | Baixa | Média-alta | Média | Baixa |
| Compatibilidade com CIP | Excelente | Boa com retrolavagem | Excelente | Limitada — substituir; não reutilizar |
| Vida útil sob CIP | Longa | Longa | Muito longa (centenas de ciclos) | Curta-média |
| Limpeza típica | Fluxo direto; CIP | Fluxo reverso; CIP | CIP; retrolavagem; ultrassom | Substituição |
Acabamento de Superfície: Valores de Ra e Eletropolimento
A rugosidade superficial é a variável metalúrgica individual mais importante na limpabilidade. Ela é expressa como Ra — a média aritmética dos desvios da superfície em relação à linha média, medida em micrômetros. Superfícies mais rugosas apresentam frestas microscópicas onde bactérias, proteínas e sais minerais podem se alojar, e onde os agentes químicos de limpeza não conseguem penetrar de forma eficaz. Para aplicações de CIP, a norma do setor é Ra 0,4–0,8 µm em todas as superfícies em contato com o produto, com Ra ≤ 0,4 µm especificado para o serviço farmacêutico e para produtos alimentícios de alto risco. A rugosidade acima de Ra 1,6 µm é geralmente considerada inaceitável para filtração higiênica porque aumenta comprovadamente a adesão microbiana e dificulta a validação da limpeza.
Duas rotas de acabamento alcançam esses valores: polimento mecânico e eletropolimento. O polimento mecânico refina progressivamente a superfície com meios abrasivos e reduz o Ra para a faixa-alvo. O eletropolimento, o inverso da galvanoplastia, dissolve uma fina camada de metal da superfície sob corrente aplicada. Ele remove a camada perturbada e encruada deixada pela usinagem e soldagem, arredonda picos microscópicos e deixa uma superfície enriquecida com cromo e quimicamente passiva. Os benefícios práticos são significativos: menor adesão bacteriana, melhor resistência química ao ambiente alternado de soda/ácido do CIP e liberação mais fácil de resíduos orgânicos. Por esta razão, o eletropolimento é a especificação padrão para elementos filtrantes de metal sinterizado destinados ao serviço higiênico, sendo fortemente recomendado para qualquer filtro de aço inoxidável que será limpo no local.
O acabamento de superfície interage com o grau do material. Para o serviço de CIP, o elemento deve ser fabricado a partir de graus austeníticos de baixo carbono — SS304L ou, mais comumente, SS316L — porque o baixo teor de carbono minimiza a precipitação de carboneto de cromo nas zonas afetadas pelo calor da solda, preservando a resistência à corrosão através da exposição repetida a soda e ácido quentes. A escolha do 316L em vez do 304 é impulsionada pela carga de cloretos e ácidos em muitos fluxos alimentícios e farmacêuticos; os requisitos para malhas em contato com alimentos são abordados em nosso artigo sobre malha de filtro SS316 de grau alimentício e conformidade com a FDA.
Fatores de projeto que tornam um filtro limpável por CIP
O acabamento superficial por si só não é suficiente. Um elemento filtrante é tão limpável quanto a sua geometria, e três fatores de projeto determinam se o fluido CIP realmente atinge todas as superfícies sujas.
Distribuição de fluxo. A solução de limpeza deve varrer o meio filtrante de forma uniforme. Se o projeto do elemento criar canais de alta velocidade e zonas de sombra de baixa velocidade, as zonas lentas serão mal limpas, enquanto as zonas rápidas suportarão a carga. Um elemento limpável por CIP bem projetado distribui o fluxo uniformemente por toda a área do meio filtrante — por meio de um projeto adequado de entrada, camadas de malha uniformes e uma estrutura de suporte que não obstrua o caminho do fluxo. Em conjuntos de filtros de malha metálica soldada, a orientação da costura da malha e a posição das soldas devem ser dispostas de modo que nenhuma parte do meio filtrante fique protegida do fluxo de limpeza.
Sem zonas mortas. Cada saliência horizontal, canto interno vivo e bolsa não ventilada é um reservatório potencial de sujeira. O projeto de filtros higiênicos elimina as zonas mortas por meio de três regras: o elemento e a carcaça devem drenar completamente, todas as superfícies internas devem ser inclinadas para que o fluido escoe e o conjunto deve ser totalmente ventilável para que as bolsas de ar não protejam o meio filtrante da solução de limpeza. Uma zona morta que retenha resíduos de produto contaminará o primeiro lote após o CIP, anulando todo o ciclo de limpeza.
Qualidade da solda. As soldas são o ponto fraco de qualquer elemento de aço inoxidável fabricado. Uma solda mal fundida ou rugosa cria uma fresta que acumula resíduos e inicia a corrosão. Para filtros limpáveis por CIP, todas as soldas devem ser de penetração total, isentas de porosidade e respingos, e esmerilhadas ou polidas para corresponder ao acabamento de superfície do material base — idealmente com o mesmo valor de Ra do meio filtrante e da carcaça. Sempre que possível, as soldas devem ser feitas em superfícies que não entrem em contato com o produto, ou localizadas de modo que possam ser alcançadas pelo fluxo de limpeza.
Parâmetros de CIP: Temperatura, Química e Fluxo
Uma vez que o elemento é projetado para facilidade de limpeza, o ciclo de limpeza deve ser especificado de forma correspondente. A tabela abaixo mostra os parâmetros CIP típicos usados para filtros de aço inoxidável em aplicações alimentícias e farmacêuticas. Estes valores são pontos de partida — a receita ideal depende do resíduo, da qualidade da água e da construção do elemento.
| Parâmetro CIP | Faixa típica | Por que é importante |
|---|
| Concentração cáustica | 1–3% NaOH | Saponifica gorduras; hidrolisa proteínas |
| Temperatura cáustica | 60–90°C | Acelera a reação; 80–85°C é comum |
| Etapa ácida | 0.5–1% de ácido nítrico ou fosfórico | Remove incrustações minerais e depósitos de dureza da água |
| Velocidade de fluxo através do meio filtrante | 1.5–3 m/s | Proporciona fricção mecânica na superfície |
| Tempo de contato por etapa | 20–60 minutos | Permite que os produtos químicos dissolvam a sujidade |
| Enxágue intermediário | água purificada USP ou água RO | Remove o cáustico antes da etapa ácida |
| Qualidade do enxágue final | Condutividade < 10 µS/cm (alvo típico) | Verifica se o resíduo químico foi eliminado |
| Temperatura do enxágue final | Ambiente a 50°C | Previne a redeposição e o choque térmico |
Dois pontos merecem destaque. Primeiro, a velocidade de fluxo é um mecanismo de limpeza por si só: a turbulência na superfície do meio filtrante desprende partículas que apenas a química deixaria para trás. Operar o CIP abaixo de 1.5 m/s resultará em uma limpeza insuficiente de um elemento sinterizado, mesmo com uma química perfeita. Segundo, a etapa ácida não é opcional em plantas com água dura — sem ela, incrustações minerais se acumulam no meio filtrante e reduzem gradualmente o tamanho efetivo de seus poros, elevando a queda de pressão e encurtando a vida útil. Os processadores em regiões com alta dureza da água devem monitorar de perto a etapa ácida.
Verificação de Limpeza
Um ciclo CIP não verificado é um risco. Como as consequências de uma limpeza incompleta variam de sabores estranhos à rejeição do lote, toda instalação de filtro limpável por CIP deve ser associada a um protocolo de verificação. Os métodos de verificação utilizados na prática, do mais simples ao mais rigoroso:
- Recuperação da queda de pressão. Um elemento limpo retorna à sua pressão diferencial original. Se a queda de pressão continuar elevada após o CIP, ainda restam sujidades ou incrustações.
- Inspeção visual. A inspeção por retroiluminação de malha tecida e sinterizada pode revelar descoloração residual ou colmatação no meio filtrante.
- Qualidade da água de enxágue. A turbidez, o pH e a condutividade do enxágue final indicam se os produtos químicos e a sujeira desprendida foram removidos.
- Swabs de bioluminescência de ATP. O teste rápido com swab para trifosfato de adenosina residual (sujeira orgânica) é a triagem rápida padrão em indústrias alimentícias.
- Amostragem microbiológica. O plaqueamento por swab e enxágue, ou um teste de integridade no caso de filtração estéril, fornece evidências definitivas para a validação farmacêutica.
Para aplicações farmacêuticas, a verificação é formalizada por meio de protocolos de validação que documentam a qualificação de instalação, qualificação de operação e qualificação de desempenho — a estrutura IQ/OQ/PQ. Nossos guia de validação de filtros farmacêuticos detalha os testes de integridade e a documentação necessários para colocar um sistema de filtragem de aço inoxidável em serviço validado. Qualquer que seja o setor, a regra é a mesma: defina o que significa "limpo" antes de começar a limpeza e verifique sempre.
Quando o CIP Não For Suficiente: Substitua
O CIP não é uma solução universal. Existem condições sob as quais a decisão correta é substituir o elemento em vez de continuar a limpá-lo:
- Colmatação irreversível. Algumas sujidades — caramelização pesada, proteína queimada, polimerização de resina — bloqueiam permanentemente os poros de modo que nenhuma combinação de cáustico, ácido e fluxo consegue restaurar.
- Danos ao meio filtrante decorrentes de limpezas repetidas. A ciclagem térmica e o ataque químico podem fadigar as ligações sinterizadas, corroer as superfícies dos fios ou fragilizar a malha fina. Quando o meio filtrante não atende mais ao seu tamanho de poro nominal ou à sua resistência à ruptura, o uso contínuo representa um risco de qualidade.
- Falhas de integridade. Em serviços estéreis ou com controle de carga microbiana, um elemento que falhe em um teste de integridade de ponto de bolha ou de difusão deve ser substituído, independentemente de quão limpo pareça.
- Queda de pressão irrecuperável. Se a pressão diferencial não puder ser trazida de volta a uma linha de base estável, o elemento atingiu o fim de sua vida útil econômica.
Antes de substituir, um fornecedor capacitado frequentemente pode estender a vida útil. Elementos sinterizados podem ser devolvidos para limpeza ultrassônica, repassivação e reteste de integridade, o que é consideravelmente mais barato do que a substituição. Quando a substituição é realmente necessária, especificar um novo elemento com o acabamento, trama e classificação de mícrons corretos — em vez de uma cópia idêntica — é a oportunidade de corrigir o erro de especificação original. Os processadores devem rastrear a vida útil por elemento e a contagem de ciclos CIP; esses dados são a entrada mais confiável para decidir entre limpeza, recondicionamento e substituição.
FAQ
Qual grau de aço inoxidável é o melhor para filtros limpáveis por CIP? O SS316L é a escolha padrão para o serviço CIP alimentício e farmacêutico. O baixo teor de carbono evita a precipitação de carboneto de cromo nas soldas, e a adição de molibdênio melhora a resistência aos cloretos e ácidos encontrados nas soluções de limpeza. O SS304L é aceitável para fluxos mais brandos onde o custo é a prioridade.
Qual acabamento de superfície é necessário para filtros limpáveis por CIP? Ra 0.4–0.8 µm é a faixa aceita para superfícies em contato com produtos de grau alimentício, com Ra ≤ 0.4 µm recomendado para aplicações farmacêuticas e de alto risco. O eletropolimento é fortemente recomendado porque remove a camada encruada, expõe uma superfície passiva rica em cromo e reduz de forma mensurável a adesão microbiana.
Todo filtro de aço inoxidável pode ser limpo no local? Não. A limpabilidade é uma propriedade de projeto. Um filtro com zonas mortas, soldas rugosas ou uma geometria plissada que proteja a sujeira pode nunca ser limpo adequadamente, independentemente de quanto tempo o CIP seja executado. Elementos sinterizados e tecidos projetados para aplicações higiênicas limpam de forma confiável; a maioria dos cartuchos plissados é destinada à substituição em vez de reutilização.
Quantos ciclos de CIP um filtro de aço inoxidável sinterizado pode suportar? Com a química correta, controle de temperatura e verificação, os elementos sinterizados geralmente oferecem de várias centenas a mais de mil ciclos. A vida útil depende da agressividade dos resíduos do processo, da dureza da água e se o meio filtrante foi danificado por choque térmico ou limpeza excessivamente agressiva. O acompanhamento da contagem de ciclos e da linha de base da queda de pressão é a maneira confiável de prever o fim da vida útil.
Como posso confirmar se um filtro está realmente limpo após o CIP? Use a recuperação da queda de pressão como o primeiro sinal e, em seguida, confirme com a condutividade do enxágue final, swabs de ATP ou amostragem microbiológica, dependendo do risco do produto. As linhas farmacêuticas exigem testes formais de integridade e validação documentada de acordo com a estrutura IQ/OQ/PQ.
Obtenha um filtro limpável por CIP projetado para o seu processo
A eficiência de limpeza não é uma consideração secundária na filtração de aço inoxidável — ela é integrada ao projeto por meio do acabamento de superfície, seleção de malha, classificação de mícrons e geometria. Um filtro limpável por CIP especificado corretamente se pagará muitas vezes através da redução do tempo de inatividade, menor consumo de produtos químicos e energia, e anos de serviço confiável. A Kaifil fabrica filtros de aço inoxidável sinterizados e de malha tecida em SS316L e outras ligas, com acabamentos eletropolidos, classificações de mícrons personalizadas e fabricação higiênica para aplicações nos setores de alimentos, bebidas e farmacêutico. Nossos engenheiros podem analisar os resíduos do seu processo, a receita de CIP e as condições de fluxo para especificar ou fabricar um elemento que limpe completamente e tenha longa durabilidade. Entre em contato com a Kaifil para obter um orçamento de peças fabricadas sob medida em malha metálica e conjuntos de filtragem limpáveis por CIP sob medida para a sua linha.