O que é a filtração de PET fundido?
A filtração de PET fundido é um processo no qual o tereftalato de polietileno (PET) fundido é forçado através de conjuntos de telas de aço inoxidável ou discos de filtro — normalmente classificados entre 20 µm e 120 µm absolutos — para remover contaminantes sólidos antes que o material fundido chegue ao equipamento de conformação a jusante. Em uma linha de reciclagem, a etapa de filtração opera a temperaturas de fusão de aproximadamente 260–290 °C, onde o PET é fluido o suficiente para passar pelo meio filtrante, mas viscoso o suficiente para que cada partícula retida concentre tensões no material fundido e degrade a qualidade do polímero se não for controlada. Ao capturar sujeira, papel, fragmentos de poliolefinas, finos de alumínio, géis e pontos pretos carbonizados, a filtração de material fundido faz mais do que proteger a matriz e o ferramental a jusante: é a etapa mecânica individual mais influente para preservar a viscosidade intrínseca (IV), manter a cor e a clareza do produto aceitáveis e garantir um alto tempo de atividade da linha em operações de reciclagem de garrafa para garrafa e de flocos. Para uma visão geral de como os mesmos princípios se aplicam aos processos de extrusão, a página da KAIFIL de aplicação de filtração de extrusão de plástico explica a seleção de meios filtrantes em detalhes.
Por que a reciclagem de PET precisa de filtração de material fundido dedicada
O PET é um polímero de condensação cujo peso molecular é expresso como viscosidade intrínseca (IV). A resina virgem de grau garrafa normalmente entra no processamento com um IV de 0,80–0,84 dl/g. Cada histórico térmico e mecânico — secagem, extrusão, polimerização em estado sólido, refusão — tende a reduzir o IV, e a refusão de aparas ou flocos acelera esse declínio porque o polímero já passou por um ciclo térmico. O reprocessamento pode reduzir o IV em cerca de 0,02–0,10 dl/g por passagem, dependendo do controle de umidade, temperatura e tempo de residência.
A filtração de material fundido protege o IV de forma indireta, mas decisiva. Contaminantes como fragmentos de poliolefinas (PP/PE), papel, adesivos e polímero degradado atuam como concentradores de tensão e como fontes de umidade e oxidação. Uma partícula presa contra uma tela cria um cisalhamento elevado localizado; o aquecimento viscoso resultante pode elevar a temperatura local do material fundido bem acima do setpoint de 260–290 °C, impulsionando a hidrólise e a cisão de cadeias que reduzem o IV. Remova as partículas antes que elas possam causar esses pontos quentes locais, e você reduzirá a perda real de IV.
A viabilidade econômica aponta na mesma direção. Na reciclagem de garrafa para garrafa, uma queda de 0,05 dl/g no IV pode ser a diferença entre uma resina que atende às especificações de contato com alimentos e outra que deve ser misturada ou rebaixada de categoria. Como aumentar o IV custa energia — polimerização em estado sólido a cerca de 220 °C por muitas horas —, é muito mais barato preservar o IV que você já possui com uma boa filtração de material fundido do que restaurá-lo a jusante.
Qualidade dos flocos e contaminação na reciclagem de PET
A carga de contaminação que entra em um filtro de PET fundido depende muito da qualidade dos flocos. Flocos pós-consumo bem lavados ainda carregam impurezas mensuráveis. Na prática, o teor de sólidos dos flocos de rPET lavados normalmente varia de algumas centenas a mais de 1.000 ppm antes da lavagem a quente e secagem; após uma boa linha de lavagem, a contaminação residual pode ser reduzida para menos de 100–200 ppm. Para aplicações de contato com alimentos, a etapa de filtração trabalha em conjunto com processos de descontaminação, como a polimerização em estado sólido, para manter a resina final em conformidade, mas mesmo nessas linhas o filtro de material fundido é o que impede que partículas visíveis e géis cheguem à pré-forma.
Contaminantes típicos em flocos de PET:
- Fragmentos de poliolefinas (tampas de garrafa de PP, rótulos de PE) — ponto de fusão mais baixo que o PET, eles sobrevivem à lavagem e devem ser filtrados, auxiliados por um filtro de polímero fundido que remove partículas sólidas.
- Resíduos de papel, cola e adesivos de rótulos — parcialmente queimados durante a extrusão, eles formam pontos escuros.
- Detritos de alumínio e metálicos de tampas, latas de aerossol e equipamentos de processamento.
- Poeira e finos de PET gerados durante a moagem.
- PET degradado, reticulado e oxidado — a fonte direta de géis e pontos pretos.
Como estes contaminantes variam em tamanho, uma única malha fina raramente é a solução. As linhas geralmente usam um filtro a montante mais grosso (120–300 µm) para proteger a extrusora e um filtro a jusante mais fino (20–40 µm absoluto) próximo à matriz. Esta abordagem de dois estágios é uma prática padrão na reciclagem de PET e evita que o filtro fino sofra colmatação prematura.
Classificações Típicas de Malha e Mícrons para Filtração de PET Fundido
Os conjuntos de telas para reciclagem de PET são descritos de duas maneiras: pela contagem de malha da tela metálica e pela classificação de retenção absoluta. A contagem de malha refere-se ao número de aberturas por polegada linear — uma tela de 40-mesh tem aberturas nominais de aproximadamente 425 µm, a de 60 mesh cerca de 250 µm, a de 80 mesh cerca de 180 µm e a de 100 mesh cerca de 150 µm. Como um conjunto empilha múltiplas camadas, e como as partículas são retidas pelo caminho tortuoso através da trama, a classificação 'absoluta' prática de um conjunto bem projetado é mais fina do que o número da malha superior sozinho sugere. Para aplicações exigentes de PET, conjuntos multicamadas e meios sinterizados atingem classificações absolutas de 20–40 µm.
| Aplicação | Grau de filtração típico | Pacote / meio filtrante típico | Resultado de qualidade típico |
|---|
| Garrafa a garrafa (pré-formas de grau alimentício) | 20–40 µm absoluto | Pacote multicamadas fino; disco de malha de arame sinterizada | Baixo teor de géis/pontos pretos; IV ≥ 0.72 dl/g atingível |
| Garrafa a fibra / fibra curta | 60–80 µm | Pacotes de malha 60/80/100 | Menos quebras no pacote de fiação; denier consistente |
| Fitas de arquear; chapas; filmes em geral | 80–120 µm | Pacotes de malha 40/60/80 | Contagem de pontos aceitável para graus não alimentícios |
| Aplicações de flocos / baixo grau | 120–300 µm | Pacotes de malha 20/40/60 | Proteção de equipamentos a jusante |
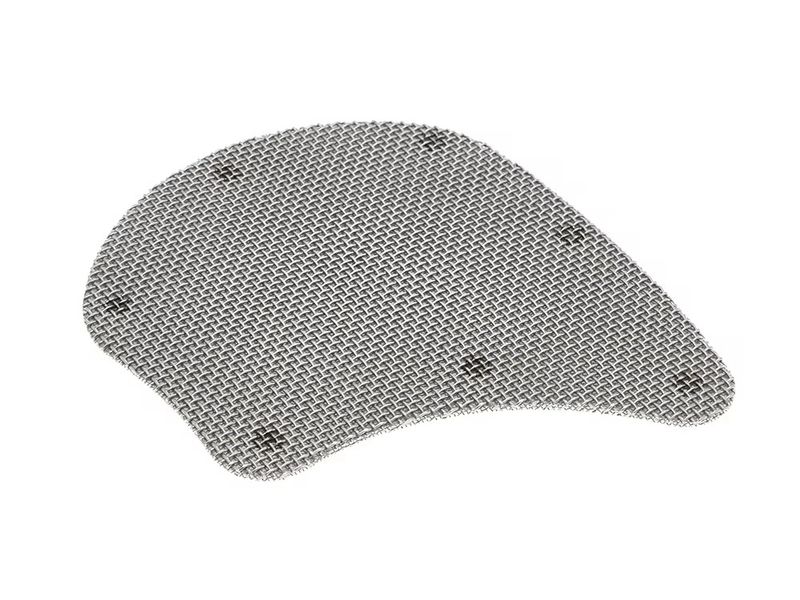
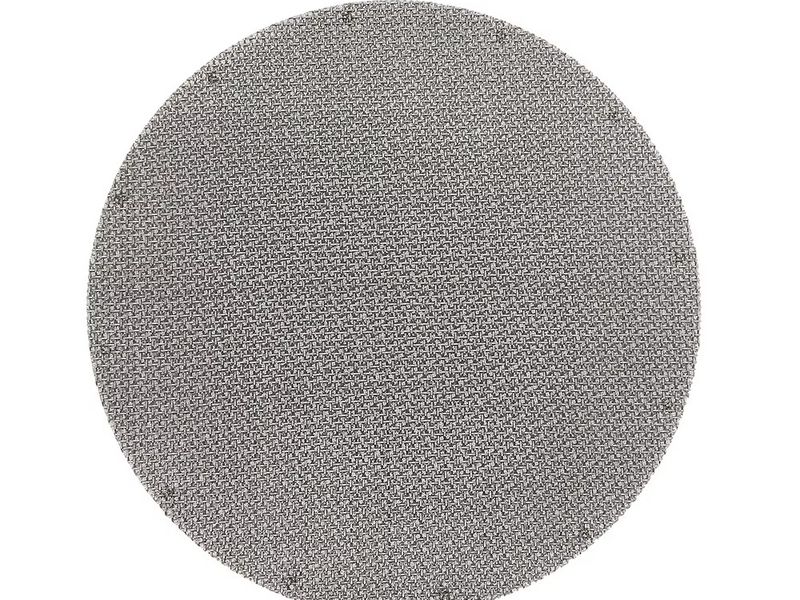
Os números de malha acima são tamanhos de abertura nominal para telas de tecelagem quadrada simples. Na prática, a malha filtrante para reciclagem de PET é projetada como uma pilha — uma camada de suporte grossa (frequentemente malha 20–40) para segurar a camada fina, camadas intermediárias para distribuir a pressão e uma camada de retenção fina no lado do fundido. A maneira como essas camadas interagem determina tanto a precisão da filtração quanto a vida útil, e acertar a combinação é onde reside a maior parte da experiência prática. O guia de combinações de malhas de pacotes de telas para extrusoras da KAIFIL aborda detalhadamente o projeto camada por camada, e nossos discos filtrantes de malha metálica simples estão disponíveis nos padrões de tecelagem usados nesses pacotes.
Tipos de trocadores de telas para linhas de reciclagem de PET
O pacote de telas deve ser trocado à medida que acumula contaminantes, e o mecanismo que realiza essa substituição é o trocador de telas. Escolher o tipo errado tem um impacto maior na lucratividade da linha de PET do que quase qualquer outra decisão de filtragem, pois o fundido não deve parar e não deve ser superexposto ao calor enquanto a troca ocorre.
| Tipo | Como funciona | Impacto no tempo de atividade | Mais adequado para |
|---|
| Placa perfurada manual / parafusada | A linha é interrompida; a placa perfurada é removida; o pacote é substituído manualmente | Horas de inatividade por troca | Linhas de baixo volume; P&D; operação em lote |
| Placa deslizante (simples) | A placa hidráulica desliza um novo pacote para o fluxo de fusão; o fluxo é brevemente restringido | Minutos; pico de pressão durante a troca | Linhas de flocos de médio porte com paradas rotineiras |
| Placa deslizante dupla / contínua | Duas placas se alternam para que o fluxo de fusão nunca seja interrompido | Sem interrupção do fluxo; flutuação de pressão modesta | Linhas bottle-to-bottle; extrusoras que alimentam pré-formas |
| Rotativo contínuo | O disco rotativo de múltiplas cavidades posiciona uma nova cavidade em serviço mediante um sinal de pressão; as cavidades antigas realizam retrolavagem ou purga | Funciona por dias ou semanas sem supervisão | Linhas de grau alimentício de alta capacidade; plantas integradas a SSP |
Para linhas bottle-to-bottle, um trocador de placas deslizantes contínuo ou duplo é comum porque qualquer interrupção no fluxo de fusão se traduz em um pulso de pressão que pode deslocar o pacote de telas, alterar o tempo de residência e elevar momentaneamente a temperatura de fusão — tudo isso ameaçando a IV e a formação de gel. Os projetos rotativos vão além: um trocador rotativo de 12 cavidades pode operar por semanas antes que todo o disco precise de manutenção, razão pela qual as plantas de alta capacidade os preferem. O disco rotativo é normalmente carregado com discos filtrantes finos; a linha de produtos da KAIFIL de telas para extrusoras abrange os meios filtrantes para esses trocadores, desde telas de camada única até compostos sinterizados.
Intervalos de troca de filtro e queda de pressão
Um pacote de telas se comporta como uma torta de filtro que cresce com a vazão. Os operadores acompanham dois números: a pressão diferencial inicial através do pacote novo e o aumento à medida que os contaminantes se acumulam. Uma diferencial típica de pacote novo na partida é de 5–20 bar, dependendo da finura do meio filtrante; à medida que o pacote satura, a diferencial sobe, e a maioria das linhas de PET aciona uma troca quando a pressão diferencial atinge 50–100 bar — ou quando a relação de pressão (atual dividida pela inicial) ultrapassa cerca de 3–4×. Ir além dessa janela tem três consequências: o pacote pode colapsar sob pressão, la torta retida pode se compactar em uma massa sólida difícil de purgar, e a contrapressão elevada aumenta a temperatura de fusão por dissipação viscosa, acelerando a perda de IV e a formação de gel.
Vários fatores determinam a rapidez com que um pacote satura:
- Limpeza dos flocos — 100–200 ppm de contaminação residual carrega um pacote fino muito mais rápido do que uma alimentação de 50 ppm.
- Finura de filtração — um pack absoluto de 20 µm retém muito mais partículas por contagem do que um pack de 60 µm e pode necessitar de substituição com uma frequência proporcionalmente maior.
- Capacidade de processamento — a área de peneiramento e o fluxo de fundido definem a taxa de crescimento da torta.
- Projeto do meio filtrante — mais área aberta por unidade de área (tecidos holandeses multicamadas, malha sinterizada) prolonga o intervalo.
Um truque prático: registre o intervalo de troca por projeto de conjunto de telas. Se um conjunto de 20 µm dura quatro horas, mas um conjunto de 25 µm dura seis, a pequena redução na finura frequentemente se paga com folga em tempo de operação — desde que o produto ainda atenda às especificações. A mesma lógica de queda de pressão se aplica à abordagem de dois estágios: o filtro grosso a montante protege o filtro fino, de modo que o intervalo de troca do filtro fino reflete o desempenho a montante.
Impacto na IV e na Qualidade do Produto: Géis e Pontos Pretos
Os dois defeitos de qualidade que a filtração de polímero fundido controla de forma mais direta na reciclagem de PET são géis e pontos pretos.
Os géis são regiões localizadas de PET reticulado ou degradado com um comportamento de fusão diferente do polímero circundante. Em chapas extrudadas e pré-formas, eles aparecem como protuberâncias translúcidas ou "olhos de peixe"; na fiação de fibras, causam quebras e defeitos nos filamentos. A maioria dos géis se forma a partir de polímero oxidado e hidrólise induzida por umidade dentro da extrusora e, uma vez formados, são partículas sólidas que podem ser retidas pela tela — mas um gel novo formado após o filtro não será. É por isso que o controle de géis depende tanto da filtração quanto da disciplina do processo (ponto de orvalho do secador, tempo de residência, temperatura).
Os pontos pretos são material carbonizado: polímero superaquecido e carbonizado, finos de alumínio ou papel queimado que se degradou a temperaturas de fusão de 260–290 °C. Eles são visíveis no produto acabado em concentrações muito baixas, e as embalagens para contato com alimentos e cosméticos têm tolerância essencialmente zero. Uma camada de retenção fina, normalmente de 20–40 µm absoluta, é o que os captura antes que cheguem à matriz.
O efeito na IV é mais sutil, mas indiscutivelmente mais valioso. Como cada partícula retida se converte em uma zona local de alto cisalhamento e alta temperatura, a filtração fina reduz o estresse térmico cumulativo que o fundido sofre. Os recicladores de PET relatam rotineiramente que a mudança de um filtro de 100 µm para um pack absoluto de 30–40 µm melhora a retenção de IV medida em vários centésimos de dl/g na mesma extrusora — o equivalente a horas de tempo de polimerização no estado sólido economizadas. Pelo mesmo motivo, a finura de filtração e a retenção de IV devem ser discutidas em conjunto quando uma linha está sendo especificada.
Erros comuns na filtração de PET fundido
- Assumir que mais fino é sempre melhor. Um pack de 10 µm em uma linha de flakes com contaminação de 300 ppm irá colmatar em menos de uma hora, forçando trocas constantes e aumentando a temperatura do fundido. Adapte a finura do meio filtrante ao objetivo do produto e à qualidade dos flakes a montante.
- Ignorar a janela de troca por queda de pressão. Operar os packs até que o diferencial atinja mais de 150 bar economiza uma troca, mas custa a IV e corre o risco de colapso do pack. Defina um gatilho de troca e respeite-o.
- Filtração de estágio único em flakes sujos. Um único pack fino não consegue proteger a extrusora e, ao mesmo tempo, produzir um fundido de grau alimentício. Use um estágio grosso no início e um estágio fino próximo à matriz.
- Superaquecimento durante as trocas de tela. Um fundido que permanece a 280 °C durante uma troca manual se degrada visivelmente. Escolha um trocador que minimize o tempo de residência e mantenha um controle rigoroso de temperatura durante as substituições.
- Adivinhar o design do pack. A ordem das camadas, a malha de suporte e o tipo de tecedura alteram o desempenho. Uma abordagem sistemática para a seleção de telas vale muito mais do que a intuição — veja o da KAIFIL guia sobre a seleção de telas de extrusora para linhas de reciclagem de plástico para um método prático.
- Tratar a filtração como um substituto para a secagem. Uma alimentação de flocos de PET bem seca (ponto de orvalho abaixo de −40 °C) é um pré-requisito. Nenhum filtro recupera o IV que a umidade já destruiu.
FAQ
O que é a filtração de PET fundido? A filtração de PET fundido é o processo de passagem do PET fundido através de pacotes de telas de aço inoxidável ou discos filtrantes — tipicamente de 20–120 µm absolutos — para remover contaminantes sólidos, tais como fragmentos de poliolefinas, papel, géis e pontos pretos antes que o material fundido atinja a matriz ou o ferramental de conformação.
Por que a filtração de material fundido é importante para a viscosidade intrínseca (IV)? Contaminantes retidos no fundido criam zonas localizadas de alto cisalhamento e alta temperatura que impulsionam a hidrólise e a cisão de cadeia, reduzindo o IV. A filtração fina remove essas partículas antes que elas possam causar danos térmicos, ajudando os recicladores a reter vários centésimos de dl/g que, de outra forma, seriam perdidos.
Qual malha ou classificação de mícron devo usar para a reciclagem PET garrafa a garrafa? Para linhas garrafa a garrafa de grau alimentício, uma filtração absoluta de 20–40 µm é típica, obtida com pacotes de telas multicamadas ou meios de malha de arame sinterizada. Classificações mais grossas de 60–120 µm são comuns para aplicações de fibras, fitas de arquear e chapas.
Com que frequência devo substituir o conjunto de telas em uma linha de reciclagem de PET? Substitua quando a pressão diferencial através do pack atingir cerca de 50–100 bar, ou quando a relação de pressão exceder aproximadamente 3–4× a linha de base do pack novo. O intervalo real depende da limpeza dos flocos, da finura do meio filtrante e da vazão — registre-o de acordo com o projeto do pack.
Preciso de um trocador de telas rotativo contínuo para reciclagem de PET? Nem sempre, mas para linhas de grau alimentício de alto rendimento é a escolha usual. Os trocadores rotativos contínuos posicionam uma nova cavidade sob um sinal de pressão e podem operar por semanas sem supervisão, evitando os pulsos de pressão e os picos de tempo de residência dos trocadores manuais ou de placa deslizante única.
Obtenha conjuntos de telas personalizados para sua linha de reciclagem de PET
O desempenho da filtração de fundido é decidido muito antes de a primeira tonelada de flocos entrar na extrusora — é decidido pela finura do meio filtrante, pelo design do conjunto e pelo trocador que você instala. A KAIFIL fabrica aço inoxidável discos filtrantes de malha metálica personalizados, conjuntos de telas multicamadas para extrusoras, e cartuchos filtrantes de malha metálica sinterizada em Shijiazhuang, China, e envia para recicladores em todo o mundo. Quer você precise de um conjunto absoluto de 20 µm para uma linha garrafa a garrafa ou de uma configuração de dois estágios para uma linha de flocos, nossos engenheiros podem adequar o meio filtrante, a ordem das camadas e a geometria do disco à sua extrusora e trocador de telas. Entre em contato com a KAIFIL para obter um orçamento e suporte de aplicação, e deixe-nos ajudar a proteger a IV, reduzir géis e pontos pretos, e manter sua linha em funcionamento.