Co je filtrace taveniny PET?
Filtrace taveniny PET je proces, při kterém je roztavený polyethylentereftalát (PET) protlačován přes nerezové sítové pakety nebo filtrační disky – obvykle s absolutní filtrační schopností mezi 20 µm a 120 µm – za účelem odstranění pevných nečistot předtím, než tavenina dosáhne navazujícího tvářecího zařízení. V recyklační lince probíhá filtrační krok při teplotách taveniny přibližně 260–290 °C, kdy je PET dostatečně tekutý, aby prošel médiem, ale zároveň dostatečně viskózní na to, aby každá zachycená částice koncentrovala napětí v tavenině a při nekontrolovaném průběhu zhoršovala kvalitu polymeru. Zachycením nečistot, papíru, polyolefinových fragmentů, jemných hliníkových částic, gelů a karbonizovaných černých teček dělá filtrace taveniny více než jen ochranu vytlačovací hlavy a navazujících nástrojů: je to jediný nejvýznamnější mechanický krok pro zachování vnitřní viskozity (IV), udržení přijatelné barvy a čirosti produktu a zajištění vysoké provozuschopnosti linky při recyklaci typu bottle-to-bottle a recyklaci vloček. Pro přehled o tom, jak se stejné principy uplatňují v procesech vytlačování, společnost KAIFIL na své aplikační stránce pro filtraci při vytlačování plastů podrobně vysvětluje výběr médií.
Proč recyklace PET vyžaduje specializovanou filtraci taveniny
PET je kondenzační polymer, jehož molekulová hmotnost se vyjadřuje jako vnitřní viskozita (IV). Panenský polymer pro výrobu lahví obvykle vstupuje do zpracování s IV 0,80–0,84 dl/g. Každá tepelná a mechanická historie – sušení, vytlačování, polymerace v pevné fázi, přetavování – má tendenci snižovat IV a přetavování odpadu nebo vloček tento pokles urychluje, protože polymer již prošel tepelným cyklem. Opětovné zpracování může snížit IV přibližně o 0,02–0,10 dl/g na jeden průchod v závislosti na kontrole vlhkosti, teplotě a době zdržení.
Filtrace taveniny chrání IV nepřímo, ale rozhodujícím způsobem. Nečistoty, jako jsou polyolefinové fragmenty (PP/PE), papír, lepidla a degradovaný polymer, působí jako koncentrátory napětí a jako zdroje vlhkosti a oxidace. Částice zachycená na sítě vytváří lokální vysoké smykové napětí; výsledný viskózní ohřev může zvýšit lokální teplotu taveniny výrazně nad nastavenou hodnotu 260–290 °C, což vede k hydrolýze a štěpení řetězců, které snižují IV. Odstraňte částice dříve, než stihnou způsobit tato lokální přehřátí, a snížíte skutečnou ztrátu IV.
Ekonomické faktory tlačí stejným směrem. Při recyklaci typu bottle-to-bottle může být pokles IV o 0,05 dl/g rozdílem mezi polymerem, který splňuje specifikace pro styk s potravinami, a polymerem, který musí být smíchán nebo přeřazen do nižší třídy. Vzhledem k tomu, že zvýšení IV stojí energii – polymerace v pevné fázi při teplotě kolem 220 °C po mnoho hodin –, je mnohem levnější zachovat stávající IV pomocí dobré filtrace taveniny než ji obnovovat v navazujících krocích.
Kvalita vloček a kontaminace při recyklaci PET
Míra kontaminace vstupující do filtru taveniny PET silně závisí na kvalitě vloček. Dobře vyprané post-spotřebitelské vločky stále obsahují měřitelné nečistoty. V praxi se obsah pevných částic ve vypraných rPET vločkách před horkým praním a sušením obvykle pohybuje od několika set do více než 1 000 ppm; po kvalitní prací lince lze zbytkovou kontaminaci snížit pod 100–200 ppm. U aplikací pro styk s potravinami funguje filtrační krok společně s dekontaminačními procesy, jako je polymerace v pevné fázi, aby výsledný polymer splňoval požadavky, ale i v těchto linkách je filtr taveniny tím, co brání viditelným částicím a gelům v průniku do předlisku.
Typické nečistoty v PET vločkách:
- Polyolefinové fragmenty (PP uzávěry lahví, PE etikety) – mají nižší bod tání než PET, přežijí praní a musí být odfiltrovány, k čemuž pomáhá filtr taveniny, který odstraňuje pevné částice.
- Zbytky papíru, lepidla a etiketových lepidel – částečně spálené během extruze tvoří tmavé skvrny.
- Hliníkové a kovové nečistoty z uzávěrů, aerosolových plechovek a zpracovatelského zařízení.
- PET prach a jemné částice vznikající během mletí.
- Degradovaný, síťovaný a oxidovaný PET – přímý zdroj gelů a černých skvrn.
Vzhledem k tomu, že tyto nečistoty mají různou velikost, jedno jemné síto je málokdy řešením. Linky obvykle používají hrubší předřazený filtr (120–300 µm) k ochraně extruderu a jemnější následný filtr (20–40 µm absolutní) v blízkosti vytlačovací hlavy. Tento dvoustupňový přístup je standardní praxí při recyklaci PET a zabraňuje předčasnému zanášení jemného filtru.
Typické velikosti ok (mesh) a mikronové hodnoty pro filtraci taveniny PET
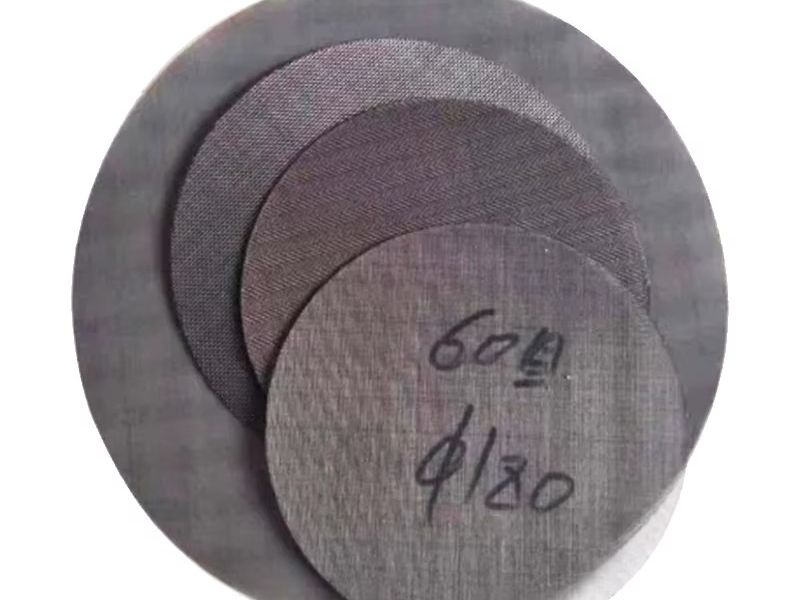
Sady filtračních sít pro recyklaci PET se popisují dvěma způsoby: počtem ok drátěného síta (mesh) a absolutní filtrační schopností. Počet ok (mesh) označuje počet otvorů na lineární palec – síto 40 mesh má nominální otvory přibližně 425 µm, 60 mesh asi 250 µm, 80 mesh asi 180 µm a 100 mesh asi 150 µm. Vzhledem k tomu, že sada se skládá z více vrstev a částice jsou zachycovány klikatou dráhou skrz tkaninu, je praktická „absolutní“ hodnota dobře navržené sady jemnější, než napovídá samotné číslo nejjemnějšího síta. Pro náročné aplikace s PET dosahují vícevrstvé sady a slinutá média absolutní jemnosti filtrace 20–40 µm.
| Aplikace | Typická jemnost filtrace | Typická sada sít / filtrační médium | Typický kvalitativní výsledek |
|---|
| Bottle-to-bottle (potravinářské předlisky) | 20–40 µm absolutní | Jemný vícevrstvý paket; disk ze slinuté drátěné tkaniny | Nízký obsah gelů / černých teček; lze dosáhnout IV ≥ 0.72 dl/g |
| Bottle-to-fiber / střižová vlákna | 60–80 µm | sady sít 60/80/100 mesh | Méně přetržení zvlákňovací sady; konzistentní denier |
| Vázací pásky; desky; běžné fólie | 80–120 µm | sady sít 40/60/80 mesh | Přijatelný počet nečistot pro nepotravinářské jakosti |
| Zpracování vloček / méně náročné aplikace | 120–300 µm | sady sít 20/40/60 mesh | Ochrana navazujícího zařízení |
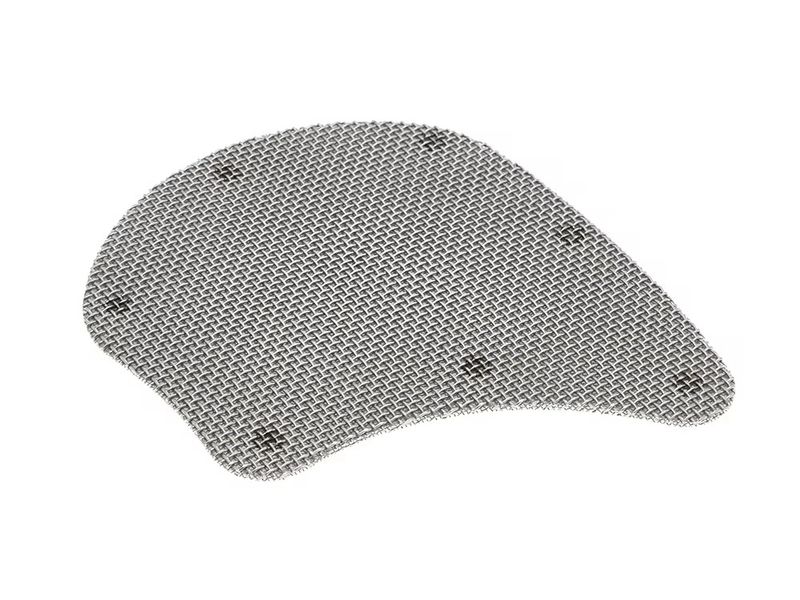
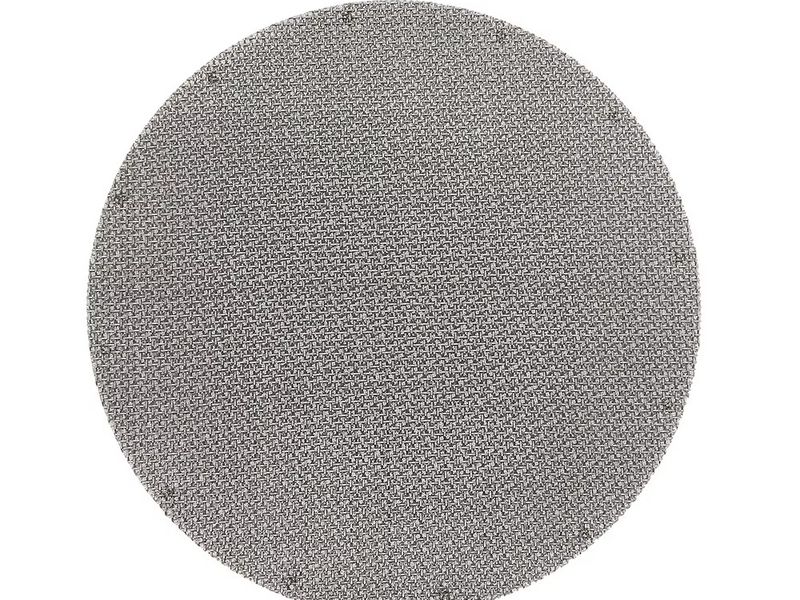
Výše uvedené hodnoty mesh představují jmenovité velikosti otvorů pro hladká síta se čtvercovými oky. V praxi je filtrační síto pro recyklaci PET navrženo jako vícevrstvá sada – hrubá podpůrná vrstva (často 20–40 mesh) pro podepření jemné vrstvy, mezivrstvy pro distribuci tlaku a jemná retenční vrstva na straně taveniny. Způsob, jakým tyto vrstvy vzájemně působí, určuje jak ostrost filtrace, tak životnost, a správné vyladění této kombinace je tím, v čem spočívá většina praktických zkušeností. Společnosti KAIFIL průvodce kombinacemi pletiv pro sady filtračních sít do extrudérů podrobně popisuje konstrukci vrstvu po vrstvě a naše filtrační kotouče z drátěného pletiva s hladkou vazbou jsou k dispozici v typech vazeb používaných v těchto sadách.
Typy měničů sít pro recyklační linky PET
Sada filtračních sít se musí vyměnit, jakmile se zanese nečistotami, a mechanismem, který tuto výměnu provádí, je měnič sít. Volba nesprávného typu má na ziskovost linky PET větší vliv než téměř jakékoli jiné rozhodnutí týkající se filtrace, protože tavenina se během výměny nesmí zastavit ani být nadměrně vystavena teplu.
| Typ | Jak to funguje | Vliv na provozuschopnost | Nejvhodnější pro |
|---|
| Manuální / šroubovaná děrovaná deska | Linka je zastavena; děrovaná deska vyjmuta; síto vyměněno ručně | Hodiny prostojů na jednu výměnu | Nízkoobjemové linky; výzkum a vývoj; šaržový provoz |
| Deskový měnič (jednoduchý) | Hydraulická deska zasune nové síto do proudu taveniny; průtok je krátce omezen | Minuty; tlakový ráz během výměny | Středně velké linky na zpracování vloček s běžnými odstávkami |
| Dvojitá / kontinuální posuvná deska | Dvě desky se střídají; takže proud taveniny není nikdy přerušen | Bez přerušení průtoku; mírné kolísání tlaku | Linky bottle-to-bottle; extrudéry napájející předlisky |
| Kontinuální rotační měnič | Vícedutinový rotační kotouč zařadí na základě tlakového signálu do provozu novou dutinu; staré dutiny se zpětně propláchnou nebo vyčistí | Běží dny nebo týdny bez obsluhy | Vysokovýkonné linky pro potravinářské účely; provozy s integrovanou SSP |
Pro linky typu bottle-to-bottle je běžný kontinuální nebo dvojitý deskový měnič, protože jakékoli přerušení toku taveniny vede k tlakovému rázu, který může posunout filtrační síto, změnit dobu zdržení a momentálně zvýšit teplotu taveniny – to vše ohrožuje IV a tvorbu gelů. Rotační konstrukce jdou ještě dál: rotační měnič s 12 dutinami může fungovat celé týdny, než celý kotouč vyžaduje údržbu, což je důvod, proč jim provozy s vysokým výkonem dávají přednost. Rotační kotouč je obvykle osazen jemnými filtračními disky; produktová řada společnosti KAIFIL pro síta do extruderů pokrývá filtrační média pro tyto měniče, od jednovrstvých sít až po slinuté kompozity.
Intervaly výměny filtrů a tlaková ztráta
Sada filtračních sít se chová jako filtrační koláč, který roste s průchodem materiálu. Operátoři sledují dva údaje: počáteční diferenční tlak na nové sadě sít a jeho nárůst s hromaděním nečistot. Typický diferenční tlak nové sady sít při spuštění je 5–20 bar v závislosti na jemnosti média; jak se sada zanáší, diferenční tlak stoupá a většina linek na PET spouští výměnu, když diferenční tlak dosáhne 50–100 bar – nebo když poměr tlaků (aktuální dělený počátečním) překročí přibližně 3–4násobek. Překročení tohoto rozmezí má tři následky: sada sít se může pod tlakem zbortit, zachycený koláč se může zhutnit do pevné hmoty, kterou je obtížné odstranit, a zvýšený protitlak zvyšuje teplotu taveniny v důsledku viskózní disipace, což urychluje pokles IV a tvorbu gelů.
Rychlost zanášení sady sít určuje několik faktorů:
- Čistota vloček — zbytkové znečištění 100–200 ppm zanáší jemnou sadu sít mnohem rychleji než vstupní surovina s 50 ppm.
- Jemnost filtrace — sada s absolutní jemností 20 µm zachytí početně mnohem více částic než sada s jemností 60 µm a může vyžadovat úměrně častější výměnu.
- Průchodnost — plocha síta a průtok taveniny určují rychlost nárůstu filtračního koláče.
- Konstrukce filtračního média — větší volná plocha na jednotku plochy (vícevrstvé holandské vazby, slinutá síta) prodlužuje interval.
Praktický tip: zaznamenávejte interval výměny pro každou konstrukci sady. Pokud sada s jemností 20 µm vydrží čtyři hodiny, ale sada s jemností 25 µm vydrží šest hodin, mírné snížení jemnosti se často bohatě vrátí v delší době provozu – za předpokladu, že produkt stále splňuje specifikace. Stejná logika tlakové ztráty platí i pro dvoustupňový přístup: hrubý předřazený filtr chrání jemný filtr, takže interval výměny jemného filtru odráží výkonnost předřazeného stupně.
Vliv na IV a kvalitu produktu: gely a černé tečky
Dva kvalitativní nedostatky, které filtrace taveniny při recyklaci PET nejpříměji ovlivňuje, jsou gely a černé tečky.
Gely jsou lokalizované oblasti síťovaného nebo degradovaného PET s odlišným chováním taveniny oproti okolnímu polymeru. V extrudovaných deskách a preformách se projevují jako průsvitné hrudky nebo „rybí oka“; při zvlákňování způsobují přetrhy a vady vláken. Většina gelů vzniká z oxidovaného polymeru a hydrolýzy způsobené vlhkostí uvnitř extruderu. Jakmile vzniknou, jedná se o pevné částice, které může síto zachytit – nově vzniklý gel za filtrem však zachycen nebude. Proto kontrola gelů závisí jak na filtraci, tak na technologické kázni (rosný bod sušičky, doba zdržení, teplota).
Černé tečky jsou karbonizovaný materiál: přehřátý, zuhelnatělý polymer, hliníkový prach nebo spálený papír, který degradoval při teplotách taveniny 260–290 °C. V hotovém výrobku jsou viditelné i při velmi nízkých koncentracích, přičemž obaly pro styk s potravinami a kosmetické obaly mají v podstatě nulovou toleranci. Jemná retenční vrstva, obvykle s absolutní jemností 20–40 µm, je zachytí dříve, než se dostanou do vytlačovací hlavy.
Vliv na IV je sice méně nápadný, ale pravděpodobně cennější. Protože každá zachycená částice vytváří lokální zónu s vysokým smykovým napětím a vysokou teplotou, jemná filtrace snižuje kumulativní tepelné zatížení, kterému je tavenina vystavena. Recyklátoři PET běžně uvádějí, že přechod ze 100 µm filtru na absolutní filtrační sadu o velikosti 30–40 µm zlepšuje naměřené zachování IV o několik setin dl/g na stejném extruderu – což odpovídá úspoře hodin času polymerace v pevné fázi. Ze stejného důvodu by se měla jemnost filtrace a zachování IV projednávat společně při specifikaci linky.
Časté chyby při filtraci taveniny PET
- Předpoklad, že jemnější je vždy lepší. 10 µm filtrační sada na lince na zpracování vloček s kontaminací 300 ppm se ucpe za méně než hodinu, což si vynutí neustálé výměny a zvýší teplotu taveniny. Přizpůsobte jemnost média cílovým parametrům produktu a kvalitě vstupních vloček.
- Ignorování intervalu výměny na základě tlakové ztráty. Provozování filtračních sad až do okamžiku, kdy diferenční tlak dosáhne 150+ bar, sice ušetří jednu výměnu, ale vede ke snížení IV a riskuje zborcení filtrační sady. Nastavte limit pro výměnu a dodržujte jej.
- Jednostupňová filtrace u znečištěných vloček. Jedna jemná filtrační sada nedokáže zároveň chránit extruder a produkovat taveninu potravinářské kvality. Použijte hrubý stupeň na začátku a jemný stupeň v blízkosti vytlačovací hlavy.
- Přehřívání během výměny sít. Tavenina, která po dobu manuální výměny zůstává při teplotě 280 °C, viditelně degraduje. Zvolte měnič sít, který minimalizuje dobu zdržení, a během výměn důsledně regulujte teplotu.
- Odhadování konstrukce filtrační sady. Pořadí vrstev, podpůrné síto a typ vazby – to vše ovlivňuje výkon. Systematický přístup k výběru sít má mnohem větší hodnotu než intuice – viz KAIFIL průvodce výběrem extrudérových sít pro linky na recyklaci plastů pro praktickou metodu.
- Považování filtrace za náhradu sušení. Dobře vysušený vstup PET vloček (rosný bod pod −40 °C) je nezbytným předpokladem. Žádný filtr neobnoví IV, kterou již vlhkost zničila.
FAQ
Co je filtrace taveniny PET? Filtrace taveniny PET je proces průchodu roztaveného PET přes nerezové sítové pakety nebo filtrační disky – obvykle s absolutní jemností 20–120 µm – za účelem odstranění pevných nečistot, jako jsou fragmenty polyolefinů, papír, gely a černé částice, předtím, než tavenina dosáhne vytlačovací hlavy nebo tvářecího nástroje.
Proč je filtrace taveniny důležitá pro vnitřní viskozitu (IV)? Nečistoty zachycené v tavenině vytvářejí lokalizované zóny s vysokým smykovým napětím a vysokou teplotou, které způsobují hydrolýzu a štěpení řetězců, což snižuje IV. Jemná filtrace odstraňuje tyto částice dříve, než mohou způsobit tepelné poškození, a pomáhá tak recyklátorům zachovat několik setin dl/g, které by se jinak ztratily.
Jakou velikost ok (mesh) nebo mikronovou selektivitu bych měl použít pro recyklaci PET bottle-to-bottle? Pro potravinářské linky bottle-to-bottle je typická absolutní filtrace 20–40 µm, které se dosahuje pomocí vícevrstvých filtračních paketů nebo médií ze slinuté drátěné tkaniny. Hrubší hodnoty 60–120 µm jsou běžné pro aplikace na výrobu vláken, vázacích pásek a fólií.
Jak často bych měl měnit filtrační paket v lince na recyklaci PET? Vyměňte, jakmile diferenční tlak na sadě sít dosáhne přibližně 50–100 bar nebo když tlakový poměr překročí zhruba 3–4násobek výchozí hodnoty s novou sadou. Skutečný interval závisí na čistotě vloček, jemnosti média a průchodnosti – zaznamenávejte jej pro každý design sady.
Potřebuji pro recyklaci PET kontinuální rotační měnič sít? Ne vždy, ale pro potravinářské linky s vysokým výkonem je to obvyklá volba. Kontinuální rotační měniče na základě tlakového signálu přesunou na novou komoru a mohou běžet týdny bez obsluhy, čímž předcházejí tlakovým rázům a výkyvům doby zdržení u manuálních měničů nebo měničů s jednou posuvnou deskou.
Získejte zakázkové sady filtračních sít pro vaši linku na recyklaci PET
Výkonnost filtrace taveniny se rozhoduje dlouho předtím, než první tuna vloček vstoupí do extruderu – rozhoduje o ní jemnost média, konstrukce sady a měnič, který nainstalujete. KAIFIL vyrábí nerezové zakázkové filtrační disky z drátěného pletiva, vícevrstvé sady sít pro extrudéry a filtrační patrony ze sintrovaného drátěného pletiva v Shijiazhuang v Číně a dodává recyklačním firmám po celém světě. Ať už potřebujete 20 µm absolutní filtrační sadu pro linku „z lahve do lahve“ nebo dvoustupňovou sestavu pro linku na zpracování vloček, naši inženýři dokážou přizpůsobit filtrační médium, pořadí vrstev a geometrii disků vašemu extruderu a měniči sít. Kontaktujte společnost KAIFIL pro cenovou nabídku a aplikační podporu a dovolte nám pomoci vám chránit IV, odstraňovat gely a černé tečky a udržet vaši linku v chodu.