Ce este filtrarea topiturii de PET?
Filtrarea topiturii de PET este un proces în care polietilentereftalatul (PET) topit este forțat să treacă prin pachete de site din oțel inoxidabil sau discuri de filtrare — clasificate de obicei între 20 µm și 120 µm absolut — pentru a îndepărta contaminanții solizi înainte ca topitura să ajungă la echipamentele de formare din aval. Într-o linie de reciclare, etapa de filtrare funcționează la temperaturi ale topiturii de aproximativ 260–290 °C, unde PET-ul este suficient de fluid pentru a trece prin mediul de filtrare, dar suficient de vâscos pentru ca fiecare particulă reținută să concentreze tensiunea în topitură și să degradeze calitatea polimerului dacă este lăsată necontrolată. Prin captarea murdăriei, hârtiei, fragmentelor de poliolefină, particulelor fine de aluminiu, gelurilor și punctelor negre carbonizate, filtrarea topiturii face mai mult decât să protejeze filiera și sculele din aval: este cea mai influentă etapă mecanică pentru conservarea vâscozității intrinseci (IV), menținerea culorii și clarității acceptabile a produsului și menținerea unui timp de funcționare ridicat al liniei în operațiunile de reciclare sticlă-la-sticlă și fulgi. Pentru o imagine de ansamblu asupra modului în care aceleași principii se aplică în procesele de extrudare, KAIFIL pagina aplicației de filtrare pentru extrudarea plasticului explică în detaliu selecția mediului de filtrare.
De ce reciclarea PET are nevoie de filtrare dedicată a topiturii
PET este un polimer de condensare a cărui greutate moleculară este exprimată ca vâscozitate intrinsecă (IV). Rășina virgină de calitate pentru sticle intră de obicei în procesare la o IV de 0.80–0.84 dl/g. Fiecare istoric termic și mecanic — uscare, extrudare, polimerizare în stare solidă, retopire — tinde să scadă IV, iar retopirea deșeurilor sau a fulgilor accelerează acest declin deoarece polimerul a trecut deja printr-un ciclu termic. Reprocesarea poate reduce IV cu aproximativ 0.02–0.10 dl/g per trecere, în funcție de controlul umidității, temperatură și timpul de rezidență.
Filtrarea topiturii protejează valoarea IV în mod indirect, dar decisiv. Contaminanții precum fragmentele de poliolefină (PP/PE), hârtia, adezivii și polimerul degradat acționează drept concentratori de tensiune și ca surse de umiditate și oxidare. O particulă blocată pe o sită creează o forfecare localizată ridicată; încălzirea vâscoasă rezultată poate crește temperatura locală a topiturii mult peste valoarea de referință de 260–290 °C, determinând hidroliza și scindarea lanțurilor care reduc valoarea IV. Eliminați particulele înainte ca acestea să poată cauza aceste puncte calde locale și veți reduce pierderea reală a valorii IV.
Aspectele economice împing în aceeași direcție. În reciclarea sticlă-la-sticlă, o scădere de 0,05 dl/g a valorii IV poate reprezenta diferența dintre o rășină care îndeplinește specificațiile pentru contactul cu alimentele și una care trebuie amestecată sau retrogradată. Deoarece creșterea valorii IV costă energie — polimerizarea în stare solidă la aproximativ 220 °C timp de mai multe ore — este mult mai ieftin să conservați valoarea IV pe care o aveți deja printr-o filtrare eficientă a topiturii decât să o restaurați în aval.
Calitatea fulgilor și contaminarea în reciclarea PET
Încărcarea cu contaminanți care intră într-un filtru de topitură PET depinde în mare măsură de calitatea fulgilor. Fulgii post-consum bine spălați conțin în continuare impurități măsurabile. În practică, conținutul de solide al fulgilor de rPET spălați variază de obicei de la câteva sute la peste 1.000 ppm înainte de spălarea la cald și uscare; după o linie de spălare eficientă, contaminarea reziduală poate fi redusă sub 100–200 ppm. Pentru aplicațiile cu contact alimentar, etapa de filtrare funcționează împreună cu procesele de decontaminare, cum ar fi polimerizarea în stare solidă, pentru a menține rășina finală conformă, dar chiar și în acele linii, filtrul de topitură este cel care oprește particulele vizibile și gelurile să ajungă la preformă.
Contaminanți tipici în fulgii de PET:
- Fragmente de poliolefină (capace de sticle din PP, etichete din PE) — punct de topire mai scăzut decât PET, acestea supraviețuiesc spălării și trebuie eliminate prin cernere, cu ajutorul unui filtru de topitură care elimină particulele solide.
- Reziduuri de hârtie, lipici și adeziv pentru etichete — arse parțial în timpul extrudării, acestea formează puncte negre.
- Resturi de aluminiu și metalice provenite de la capace, flacoane de aerosoli și echipamente de procesare.
- Praf și particule fine de PET generate în timpul măcinării.
- PET degradat, reticulat și oxidat — sursa directă de geluri și puncte negre.
Deoarece acești contaminanți variază ca dimensiune, o singură sită fină este rareori soluția. Liniile utilizează de obicei un filtru amonte mai grosier (120–300 µm) pentru a proteja extruderul și un filtru aval mai fin (20–40 µm absolut) aproape de filieră. Această abordare în două etape este o practică standard în reciclarea PET și previne colmatarea prematură a filtrului fin.
Specificații tipice de mesh și microni pentru filtrarea topiturii de PET
Pachetele de site pentru reciclarea PET sunt descrise în două moduri: după numărul de mesh al sitei metalice și după gradul de retenție absolută. Numărul de mesh se referă la numărul de deschideri pe inch liniar — o sită de 40 mesh are deschideri nominale de aproximativ 425 µm, una de 60 mesh aproximativ 250 µm, una de 80 mesh aproximativ 180 µm și una de 100 mesh aproximativ 150 µm. Deoarece un pachet suprapune mai multe straturi și deoarece particulele sunt reținute de traseul sinuos prin țesătură, gradul practic „absolut” al unui pachet bine proiectat este mai fin decât sugerează doar numărul de mesh al stratului superior. Pentru aplicații PET exigente, pachetele multistrat și mediile sinterizate ating grade de filtrare absolute de 20–40 µm.
| Aplicație | Grad de filtrare tipic | Pachet / mediu de filtrare tipic | Rezultat tipic de calitate |
|---|
| Bottle-to-bottle (preforme de calitate alimentară) | 20–40 µm absolut | Pachet multistrat fin; disc din plasă de sârmă sinterizată | Geluri/puncte negre reduse; IV ≥ 0.72 dl/g realizabil |
| Bottle-to-fiber / fibre scurte | 60–80 µm | pachete mesh 60/80/100 | Mai puține ruperi ale pachetului de filare; denier constant |
| Benzi de legat; folie; film de uz general | 80–120 µm | pachete mesh 40/60/80 | Număr acceptabil de impurități pentru tipuri non-alimentare |
| Aplicații pentru fulgi / calitate inferioară | 120–300 µm | pachete mesh 20/40/60 | Protecția echipamentelor din aval |
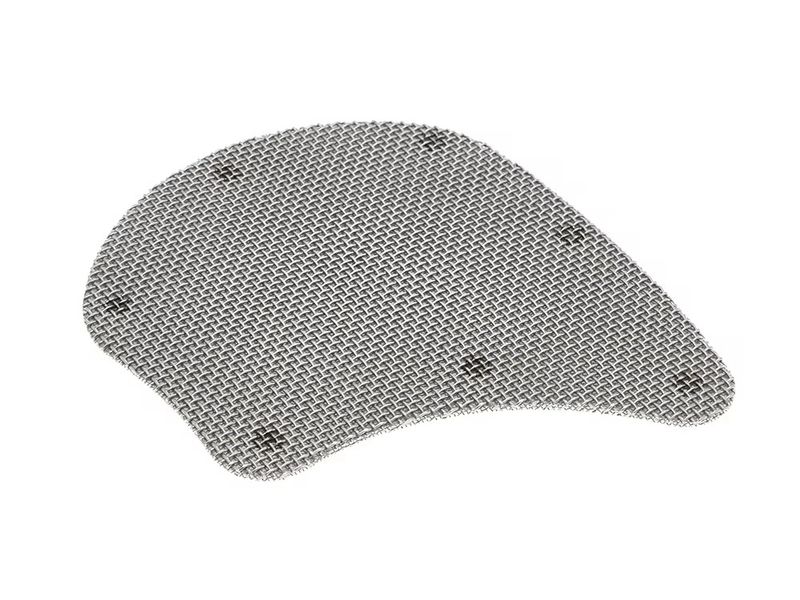
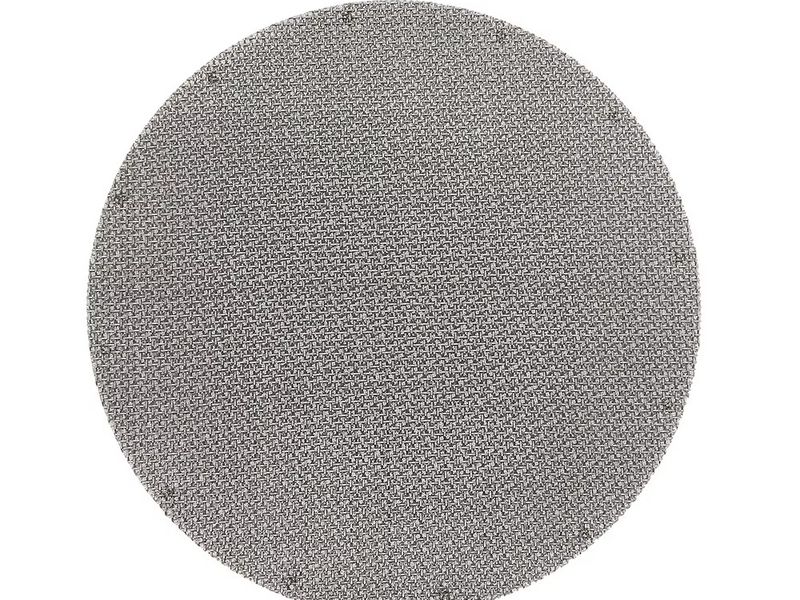
Numerele mesh de mai sus reprezintă dimensiunile nominale ale ochiurilor pentru sitele cu țesătură simplă pătrată. În practică, plasa de filtrare pentru reciclarea PET este proiectată sub formă de pachet — un strat de suport grosier (adesea de 20–40 mesh) pentru a susține stratul fin, straturi intermediare pentru a distribui presiunea și un strat fin de retenție pe partea topiturii. Modul în care interacționează aceste straturi determină atât precizia filtrării, cât și durata de viață, iar obținerea combinației corecte este locul în care rezidă cea mai mare parte a expertizei practice. De la KAIFIL ghid pentru combinațiile de site ale pachetelor de site pentru extrudere prezintă în detaliu designul strat cu strat, iar discurile de filtrare din sită metalică cu țesătură simplă sunt disponibile în modelele de țesătură utilizate în aceste pachete.
Tipuri de schimbătoare de site pentru liniile de reciclare PET
Pachetul de site trebuie schimbat pe măsură ce se încarcă cu impurități, iar mecanismul care efectuează această înlocuire este schimbătorul de site. Alegerea tipului greșit are un efect mai mare asupra profitabilității liniei de PET decât aproape orice altă decizie privind filtrarea, deoarece topitura nu trebuie să se oprească și nu trebuie să fie supraexpusă la căldură în timp ce are loc înlocuirea.
| Tip | Cum funcționează | Impact asupra timpului de funcționare | Cel mai potrivit pentru |
|---|
| Placă de rupere manuală / cu șuruburi | Linia este oprită; placa de rupere este demontată; pachetul este înlocuit manual | Ore de nefuncționare per schimbare | Linii de volum redus; R&D; operare în șarje |
| Placă glisantă (simplă) | Placa hidraulică glisează un pachet nou în fluxul de topitură; debitul este restricționat pentru scurt timp | Minute; vârf de presiune în timpul schimbului | Linii de fulgi de dimensiuni medii cu opriri de rutină |
| Placă de glisare dublă / continuă | Două plăci alternează astfel încât fluxul de topitură să nu fie niciodată întrerupt | Fără întrerupere a fluxului; fluctuație moderată de presiune | Linii sticlă-la-sticlă; extrudere care alimentează preforme |
| Rotativ continuu | Discul rotativ cu mai multe cavități introduce o cavitate nouă în funcțiune la un semnal de presiune; cavitățile vechi se curăță prin contracurent sau se purjează | Funcționează zile sau săptămâni nesupravegheat | Linii de mare capacitate de calitate alimentară; fabrici integrate SSP |
Pentru liniile sticlă-la-sticlă, un schimbător cu placă de glisare continuă sau dublă este obișnuit, deoarece orice întrerupere a fluxului de topitură se traduce printr-un impuls de presiune care poate deplasa pachetul de site, poate modifica timpul de rezidență și poate crește temporar temperatura topiturii — toate acestea punând în pericol IV și formarea de gel. Modelele rotative merg mai departe: un schimbător rotativ cu 12 cavități poate funcționa timp de săptămâni întregi înainte ca întregul disc să aibă nevoie de întreținere, motiv pentru care fabricile de mare capacitate le preferă. Discul rotativ este de obicei încărcat cu discuri de filtrare fine; cele de la KAIFIL gama de produse de site pentru extrudere acoperă mediile de filtrare pentru aceste schimbătoare, de la site cu un singur strat până la compozite sinterizate.
Intervale de schimbare a filtrelor și cădere de presiune
Un pachet de site se comportă ca o turtă de filtrare care crește odată cu debitul. Operatorii monitorizează două valori: presiunea diferențială inițială pe pachetul nou și creșterea acesteia pe măsură ce se acumulează contaminanții. O presiune diferențială tipică la pornire pentru un pachet nou este de 5–20 bar, în funcție de finețea mediului de filtrare; pe măsură ce pachetul se încarcă, diferența de presiune crește, iar majoritatea liniilor de PET declanșează o schimbare atunci când presiunea diferențială atinge 50–100 bar — sau când raportul de presiune (cea curentă împărțită la cea inițială) depășește aproximativ 3–4×. Depășirea acestui interval are trei consecințe: pachetul se poate colapsa sub presiune, turta reținută se poate compacta într-o masă solidă dificil de purjat, iar contrapresiunea ridicată crește temperatura topiturii prin disipare vâscoasă, accelerând pierderea de IV și formarea de geluri.
Mai mulți factori determină cât de rapid se încarcă un pachet:
- Curățenia fulgilor — o încărcătură de contaminare reziduală de 100–200 ppm încarcă un pachet fin mult mai rapid decât o alimentare de 50 ppm.
- Finețea filtrării — un pachet absolut de 20 µm reține mult mai multe particule ca număr decât un pachet de 60 µm și poate necesita înlocuire proporțional mai frecventă.
- Debit — suprafața de filtrare și fluxul de topitură stabilesc rata de creștere a turtei.
- Proiectarea mediului filtrant — o suprafață deschisă mai mare pe unitatea de suprafață (țesături olandeze multistrat, plasă sinterizată) prelungește intervalul.
Un truc practic: înregistrați intervalul de înlocuire pentru fiecare design de pachet. Dacă un pachet de 20 µm durează patru ore, dar un pachet de 25 µm durează șase, mica reducere a fineții se amortizează adesea de la sine prin timpul de funcționare util — cu condiția ca produsul să respecte în continuare specificațiile. Aceeași logică a căderii de presiune se aplică și abordării în două trepte: filtrul grosier din amonte protejează filtrul fin, astfel încât intervalul de înlocuire a filtrului fin reflectă performanța din amonte.
Impactul asupra IV și calității produsului: geluri și puncte negre
Cele două defecte de calitate pe care filtrarea topiturii le controlează cel mai direct în reciclarea PET sunt gelurile și punctele negre.
Gelurile sunt regiuni localizate de PET reticulat sau degradat, cu un comportament de topire diferit de cel al polimerului înconjurător. În foliile extrudate și preforme, acestea apar ca noduli translucizi sau „ochi de pește” (fish-eyes); în filarea fibrelor, acestea provoacă rupturi și defecte ale filamentelor. Majoritatea gelurilor se formează din polimer oxidat și hidroliză indusă de umiditate în interiorul extruderului, iar odată formate, acestea sunt particule solide care pot fi reținute de sită — însă un gel proaspăt format după filtru nu va fi reținut. De aceea, controlul gelurilor depinde atât de filtrare, cât și de disciplina procesului (punctul de rouă al uscătorului, timpul de rezidență, temperatura).
Punctele negre sunt materiale carbonizate: polimer supraîncălzit, carbonizat, pulberi fine de aluminiu sau hârtie arsă care s-a degradat la temperaturi de topire de 260–290 °C. Acestea sunt vizibile în produsul finit la concentrații foarte scăzute, iar ambalajele destinate contactului cu alimentele și cele cosmetice au o toleranță practic zero. Un strat fin de reținere, de obicei de 20–40 µm absolut, este cel care le captează înainte ca acestea să ajungă la filieră.
Efectul asupra IV este mai subtil, dar probabil mai valoros. Deoarece fiecare particulă reținută se transformă într-o zonă locală de forfecare ridicată și temperatură ridicată, filtrarea fină reduce solicitarea termică cumulativă la care este supusă topitura. Reciclatorii de PET raportează în mod regulat că trecerea de la un filtru de 100 µm la un pachet absolut de 30–40 µm îmbunătățește retenția măsurată a IV cu câteva sutimi de dl/g pe același extruder — echivalentul a ore întregi de timp economisit pentru polimerizarea în stare solidă. Din același motiv, finețea filtrării și retenția IV ar trebui discutate împreună atunci când se stabilesc specificațiile unei linii.
Greșeli frecvente în filtrarea topiturii de PET
- Presupunerea că mai fin este întotdeauna mai bun. Un pachet de 10 µm pe o linie de fulgi cu o contaminare de 300 ppm se va colmata în mai puțin de o oră, forțând înlocuiri constante și crescând temperatura topiturii. Adaptați finețea mediului filtrant la specificațiile produsului țintă și la calitatea fulgilor din amonte.
- Ignorarea intervalului de înlocuire bazat pe căderea de presiune. Utilizarea pachetelor filtrante până când presiunea diferențială atinge peste 150 bar economisește o înlocuire, dar costă IV și riscă colapsul pachetului. Setați un declanșator de înlocuire și respectați-l.
- Filtrare într-o singură etapă pentru fulgi murdari. Un singur pachet fin nu poate în același timp să protejeze extrudorul și să producă o topitură de calitate alimentară. Utilizați o etapă grosieră la început și o etapă fină aproape de matriță.
- Supraîncălzire în timpul schimbării sitelor. O topitură care stă la 280 °C pe durata unei schimbări manuale se degradează vizibil. Alegeți un schimbător care minimizează timpul de rezidență și mențineți un control strict al temperaturii în timpul înlocuirilor.
- Ghicirea designului pachetului. Ordinea straturilor, sita de suport și tipul de țesătură, toate influențează performanța. O abordare sistematică a selecției sitelor valorează mult mai mult decât intuiția — consultați oferta KAIFIL de ghid privind selectarea sitelor pentru extrudor pentru liniile de reciclare a plasticului pentru o metodă practică.
- Tratarea filtrării ca un substitut pentru uscare. O alimentare cu fulgi de PET bine uscați (punct de rouă sub −40 °C) este o condiție prealabilă. Niciun filtru nu recuperează IV pe care umiditatea a distrus-o deja.
Întrebări frecvente
Ce este filtrarea topiturii de PET? Filtrarea topiturii de PET este procesul de trecere a PET-ului topit prin pachete de site din oțel inoxidabil sau discuri de filtrare — de obicei de 20–120 µm absolut — pentru a îndepărta contaminanții solizi, cum ar fi fragmentele de poliolefină, hârtia, gelurile și punctele negre, înainte ca topitura să ajungă la matriță sau la sculele de formare.
De ce este importantă filtrarea topiturii pentru vâscozitatea intrinsecă (IV)? Contaminanții blocați în topitură creează zone localizate cu forfecare ridicată și temperatură ridicată care stimulează hidroliza și scindarea lanțurilor polimerice, reducând IV. Filtrarea fină îndepărtează aceste particule înainte ca ele să poată provoca daune termice, ajutând reciclatorii să rețină câteva sutimi de dl/g care altfel s-ar pierde.
Ce mesh sau grad de filtrare în microni ar trebui să folosesc pentru reciclarea PET de la sticlă la sticlă? Pentru liniile de la sticlă la sticlă de calitate alimentară, este tipică o filtrare absolută de 20–40 µm, realizată cu pachete de site multistrat sau medii din plasă de sârmă sinterizată. Gradele de filtrare mai grosiere, de 60–120 µm, sunt comune pentru aplicațiile de fibre, benzi de balotat și folii.
Cât de des ar trebui să schimb pachetul de site dintr-o linie de reciclare a PET-ului? Înlocuiți atunci când presiunea diferențială pe pachet atinge aproximativ 50–100 bar sau când raportul de presiune depășește de aproximativ 3–4× valoarea de referință a pachetului nou. Intervalul real depinde de curățenia fulgilor, de finețea mediului de filtrare și de debit — înregistrați-l pentru fiecare design de pachet.
Am nevoie de un schimbător de site rotativ continuu pentru reciclarea PET? Nu întotdeauna, dar pentru liniile de calitate alimentară cu debit mare este alegerea obișnuită. Schimbătoarele rotative continue indexează o cavitate nouă la un semnal de presiune și pot funcționa timp de săptămâni fără supraveghere, evitând pulsațiile de presiune și vârfurile timpului de rezidență ale schimbătoarelor manuale sau cu o singură placă de glisare.
Obțineți pachete de site personalizate pentru linia dumneavoastră de reciclare PET
Performanța filtrării topiturii este decisă cu mult înainte ca prima tonă de fulgi să intre în extruder — este decisă de finețea mediului de filtrare, de designul pachetului și de schimbătorul pe care îl instalați. KAIFIL produce din oțel inoxidabil discuri de filtrare din plasă de sârmă personalizate, pachete de site multistrat pentru extrudere și cartușe filtrante din plasă de sârmă sinterizată în Shijiazhuang, China, și livrează către reciclatori din întreaga lume. Indiferent dacă aveți nevoie de un pachet cu filtrare absolută de 20 µm pentru o linie bottle-to-bottle sau de o configurație în două trepte pentru o linie de fulgi, inginerii noștri pot adapta mediul de filtrare, ordinea straturilor și geometria discului la extruderul și schimbătorul dumneavoastră de site. Contactați KAIFIL pentru o ofertă de preț și asistență pentru aplicații și lăsați-ne să vă ajutăm să protejați IV, să reduceți gelurile și punctele negre și să vă mențineți linia în funcțiune.