¿Qué es la filtración de PET fundido?
La filtración de PET fundido es un proceso en el que el tereftalato de polietileno (PET) fundido se hace pasar a la fuerza a través de paquetes de mallas de acero inoxidable o discos filtrantes —típicamente clasificados entre 20 µm y 120 µm absolutos— para eliminar contaminantes sólidos antes de que el fundido llegue al equipo de conformado posterior. En una línea de reciclaje, la etapa de filtración opera a temperaturas de fundido de aproximadamente 260–290 °C, donde el PET es lo suficientemente fluido como para pasar a través del medio filtrante, pero lo suficientemente viscoso como para que cada partícula retenida concentre tensiones en el fundido y degrade la calidad del polímero si no se controla. Al capturar suciedad, papel, fragmentos de poliolefinas, finos de aluminio, geles y puntos negros carbonizados, la filtración de fundido hace más que proteger la boquilla y el utillaje posterior: es el paso mecánico individual más influyente para preservar la viscosidad intrínseca (IV), mantener aceptables el color y la claridad del producto, y asegurar un alto tiempo de actividad de la línea en operaciones de reciclaje de botella a botella y de escamas. Para obtener una visión general de cómo se aplican los mismos principios en los procesos de extrusión, la página de aplicación de filtración de extrusión de plástico de KAIFIL explica detalladamente la selección de medios.
Por qué el reciclaje de PET requiere una filtración de fundido dedicada
El PET es un polímero de condensación cuyo peso molecular se expresa como viscosidad intrínseca (IV). La resina virgen de grado botella suele entrar en el procesamiento con una IV de 0.80–0.84 dl/g. Cada historial térmico y mecánico —secado, extrusión, polimerización en estado sólido, refundido— tiende a reducir la IV, y el refundido de retales o escamas acelera ese descenso debido a que el polímero ya ha pasado por un ciclo térmico. El reprocesamiento puede reducir la IV en aproximadamente 0.02–0.10 dl/g por pasada, dependiendo del control de la humedad, la temperatura y el tiempo de residencia.
La filtración de fundido protege la IV de forma indirecta pero decisiva. Los contaminantes como los fragmentos de poliolefinas (PP/PE), el papel, los adhesivos y el polímero degradado actúan como concentradores de tensión y como fuentes de humedad y oxidación. Una partícula atrapada contra una malla crea un alto cizallamiento localizado; el calentamiento viscoso resultante puede elevar la temperatura local del fundido muy por encima del punto de consigna de 260–290 °C, impulsando la hidrólisis y la escisión de cadenas que reducen la IV. Elimine las partículas antes de que puedan causar estos puntos calientes locales y reducirá la pérdida real de IV.
La viabilidad económica apunta en la misma dirección. En el reciclaje de botella a botella, una caída de 0.05 dl/g en la IV puede marcar la diferencia entre una resina que cumple con las especificaciones para contacto con alimentos y otra que debe mezclarse o degradarse de categoría. Debido a que aumentar la IV cuesta energía —polimerización en estado sólido a unos 220 °C durante muchas horas—, es mucho más barato preservar la IV que ya se tiene con una buena filtración de fundido que restaurarla posteriormente.
Calidad de las escamas y contaminación en el reciclaje de PET
La carga de contaminación que entra en un filtro de PET fundido depende en gran medida de la calidad de las escamas. Las escamas posconsumo bien lavadas aún contienen impurezas medibles. En la práctica, el contenido de sólidos de las escamas de rPET lavadas suele oscilar entre unos pocos cientos y más de 1,000 ppm antes del lavado en caliente y el secado; después de una buena línea de lavado, la contaminación residual puede reducirse a menos de 100–200 ppm. Para aplicaciones de contacto con alimentos, la etapa de filtración trabaja en conjunto con procesos de descontaminación como la polimerización en estado sólido para mantener la resina final en conformidad, pero incluso en esas líneas, el filtro de fundido es lo que evita que las partículas visibles y los geles lleguen a la preforma.
Contaminantes típicos en las escamas de PET:
- Fragmentos de poliolefinas (tapones de botella de PP, etiquetas de PE) — al tener un punto de fusión inferior al del PET, sobreviven al lavado y deben ser filtrados, con la ayuda de un filtro de masa fundida que elimina las partículas sólidas.
- Residuos de papel, pegamento y adhesivo de etiquetas — parcialmente quemados durante la extrusión, forman puntos oscuros.
- Residuos de aluminio y metálicos procedentes de tapones, latas de aerosol y equipos de procesamiento.
- Polvo y finos de PET generados durante la molienda.
- PET degradado, reticulado y oxidado — la fuente directa de geles y puntos oscuros.
Dado que estos contaminantes varían en tamaño, una sola malla fina rara vez es la solución. Las líneas suelen utilizar un filtro aguas arriba más grueso (120–300 µm) para proteger la extrusora y un filtro aguas abajo más fino (20–40 µm absolutos) cerca del cabezal. Este enfoque de dos etapas es una práctica estándar en el reciclaje de PET y evita que el filtro fino se colmate prematuramente.
Clasificaciones típicas de mesh y micras para la filtración de masa fundida de PET
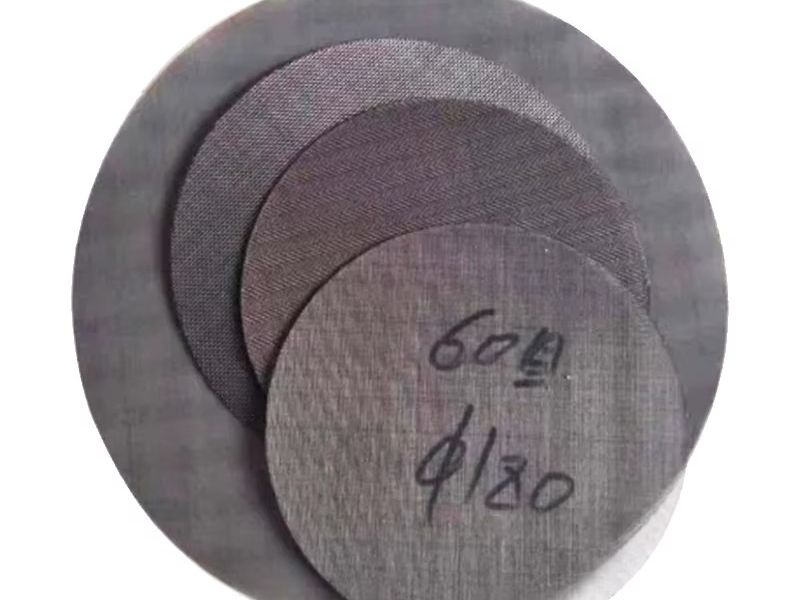
Los paquetes de filtros para el reciclaje de PET se describen de dos maneras: por el número de mesh de la malla de alambre y por el grado de retención absoluto. El número de mesh se refiere a la cantidad de aberturas por pulgada lineal: un filtro de 40 mesh tiene aberturas nominales de aproximadamente 425 µm, uno de 60 mesh de unos 250 µm, uno de 80 mesh de unos 180 µm y uno de 100 mesh de unos 150 µm. Debido a que un paquete apila múltiples capas, y a que las partículas son retenidas por la trayectoria tortuosa a través del tejido, el grado "absoluto" práctico de un paquete bien diseñado es más fino de lo que sugiere el número de mesh superior por sí solo. Para aplicaciones exigentes de PET, los paquetes multicapa y los medios sinterizados alcanzan grados absolutos de 20–40 µm.
| Aplicación | Clasificación típica | Paquete / medio filtrante típico | Resultado de calidad típico |
|---|
| Botella a botella (preformas de grado alimentario) | 20–40 µm absoluto | Paquete multicapa fino; disco de malla de alambre sinterizada | Bajo contenido de geles/puntos negros; IV ≥ 0.72 dl/g alcanzable |
| Botella a fibra / fibra corta | 60–80 µm | Paquetes de malla de 60/80/100 | Menos roturas en el paquete de hilatura; denier constante |
| Fleje; lámina; película general | 80–120 µm | Paquetes de malla de 40/60/80 | Recuento aceptable de puntos para grados no alimentarios |
| Aplicaciones de escamas / bajo grado | 120–300 µm | Paquetes de malla de 20/40/60 | Protección de equipos aguas abajo |
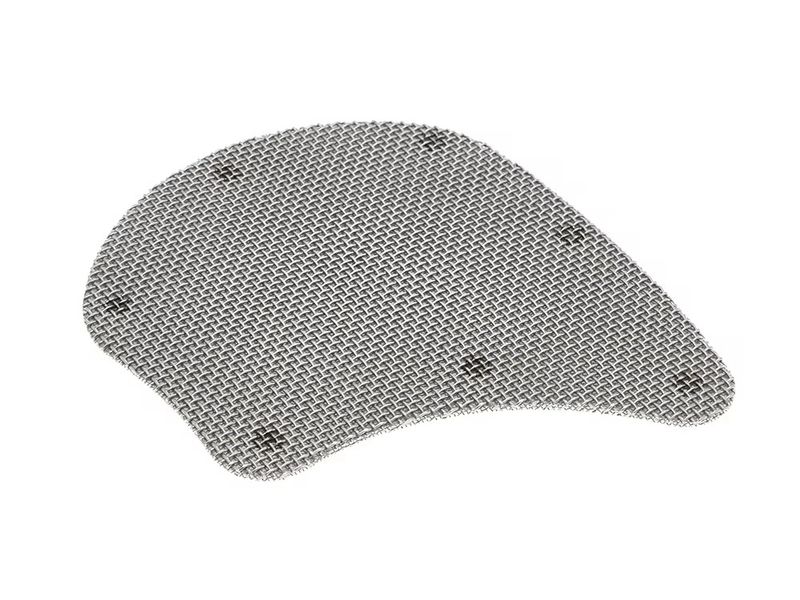
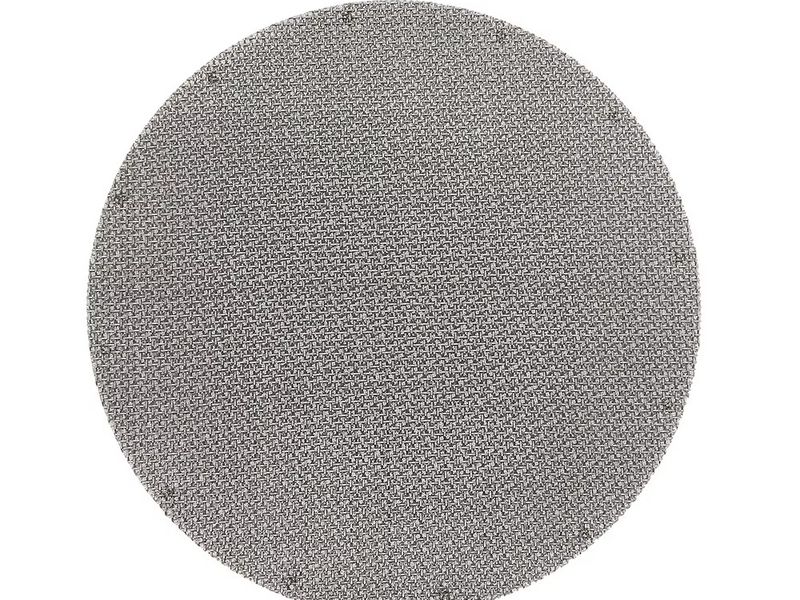
Los números de malla anteriores son tamaños de abertura nominales para mallas de tejido cuadrado liso. En la práctica, la malla filtrante para el reciclaje de PET está diseñada como una pila: una capa de soporte gruesa (a menudo de malla 20–40) para sostener la capa fina, capas intermedias para distribuir la presión y una capa de retención fina en el lado del fundido. La forma en que interactúan estas capas determina tanto la precisión de la filtración como la vida útil, y lograr la combinación correcta es donde reside la mayor parte de la experiencia práctica. La guía de combinaciones de malla para paquetes de filtros de extrusora de KAIFIL analiza en detalle el diseño capa por capa, y nuestros discos filtrantes de malla de alambre liso están disponibles en los patrones de tejido utilizados en estos paquetes.
Tipos de cambiadores de filtros para líneas de reciclaje de PET
El paquete de filtros debe cambiarse a medida que se carga de contaminantes, y el mecanismo que realiza este cambio es el cambiador de filtros. Elegir el tipo incorrecto tiene un impacto mayor en la rentabilidad de la línea de PET que casi cualquier otra decisión sobre la filtración, ya que el fundido no debe detenerse ni exponerse excesivamente al calor mientras se realiza el cambio.
| Tipo | Funcionamiento | Impacto en el tiempo de actividad | Más adecuado para |
|---|
| Placa rompedora manual / atornillada | La línea se detiene; se retira la placa rompedora; el paquete de mallas se reemplaza a mano | Horas de inactividad por cambio | Líneas de bajo volumen; I+D; operación por lotes |
| Placa deslizante (simple) | La placa hidráulica desliza un paquete nuevo en el flujo de fundido; el flujo se restringe brevemente | Minutos; pico de presión durante el cambio | Líneas de escamas medianas con paradas rutinarias |
| Placa deslizante doble / continua | Dos placas se alternan para que el flujo de fundido nunca se interrumpa | Sin interrupción del flujo; fluctuación de presión moderada | Líneas de botella a botella; extrusoras que alimentan preformas |
| Rotativo continuo | El disco rotativo multicavidad posiciona una cavidad nueva en servicio mediante una señal de presión; las cavidades viejas se lavan a contracorriente o se purgan | Funciona durante días o semanas sin supervisión | Líneas de grado alimentario de alto rendimiento; plantas integradas con SSP |
Para las líneas de botella a botella, es común un cambiador de placa deslizante continuo o doble porque cualquier interrupción en el flujo de fundido se traduce en un pulso de presión que puede desplazar el paquete de mallas, alterar el tiempo de residencia y elevar momentáneamente la temperatura del fundido, todo lo cual pone en peligro la IV y la formación de geles. Los diseños rotativos van más allá: un cambiador rotativo de 12 cavidades puede funcionar durante semanas antes de que todo el disco requiera mantenimiento, razón por la cual las plantas de alto rendimiento los prefieren. El disco rotativo suele cargarse con discos de filtro finos; los de KAIFIL gama de productos de mallas para extrusoras cubre los medios filtrantes para estos cambiadores, desde mallas de una sola capa hasta compuestos sinterizados.
Intervalos de cambio de filtro y caída de presión
Un paquete de mallas se comporta como una torta de filtración que crece con el rendimiento. Los operadores realizan el seguimiento de dos valores: la presión diferencial inicial a través del paquete nuevo y el aumento a medida que se acumulan los contaminantes. Una presión diferencial típica de un paquete nuevo al arrancar es de 5–20 bar, dependiendo de la finura del medio filtrante; a medida que el paquete se colmata, la diferencia de presión aumenta, y la mayoría de las líneas de PET activan un cambio cuando la presión diferencial alcanza los 50–100 bar, o cuando la relación de presión (la actual dividida por la inicial) supera aproximadamente 3–4×. Forzar el sistema más allá de este rango tiene tres consecuencias: el paquete puede colapsar bajo presión, la torta retenida puede compactarse en una masa sólida difícil de purgar, y la contrapresión elevada aumenta la temperatura del fundido mediante disipación viscosa, lo que acelera la pérdida de IV y la formación de geles.
Varios factores determinan la rapidez con la que se colmata un paquete:
- Limpieza de escamas — una carga de contaminación residual de 100–200 ppm satura un paquete fino mucho más rápido que una alimentación de 50 ppm.
- Finura de filtración — un paquete absoluto de 20 µm retiene muchas más partículas por conteo que un paquete de 60 µm y puede requerir un cambio proporcionalmente más frecuente.
- Rendimiento — el área de filtración y el flujo de masa fundida determinan la tasa de crecimiento de la torta.
- Diseño del medio filtrante — un mayor porcentaje de área abierta por unidad de superficie (tejidos de malla holandesa multicapa, malla sinterizada) prolonga el intervalo.
Un truco práctico: registre el intervalo de cambio por diseño de paquete. Si un paquete de 20 µm dura cuatro horas pero uno de 25 µm dura seis, la pequeña reducción en la finura a menudo se amortiza con creces en tiempo de actividad, siempre que el producto siga cumpliendo con las especificaciones. La misma lógica de caída de presión se aplica al enfoque de dos etapas: el filtro grueso aguas arriba protege al filtro fino, por lo que el intervalo de cambio del filtro fino refleja el rendimiento de la etapa aguas arriba.
Impacto en la IV y la calidad del producto: geles y puntos negros
Los dos defectos de calidad que la filtración de masa fundida controla de manera más directa en el reciclaje de PET son los geles y los puntos negros.
Los geles son regiones localizadas de PET reticulado o degradado con un comportamiento de fusión diferente al del polímero circundante. En láminas extruidas y preformas aparecen como protuberancias translúcidas u "ojos de pez"; en el hilado de fibras causan roturas y defectos en los filamentos. La mayoría de los geles se forman a partir de polímero oxidado e hidrólisis inducida por la humedad dentro de la extrusora, y una vez formados son partículas sólidas que la malla puede retener, pero un gel nuevo formado después del filtro no lo será. Es por ello que el control de geles depende tanto de la filtración como de la disciplina del proceso (punto de rocío del secador, tiempo de residencia, temperatura).
Los puntos negros son material carbonizado: polímero sobrecalentado y carbonizado, finos de aluminio o papel quemado que se ha degradado a temperaturas de fusión de 260–290 °C. Son visibles en el producto terminado en concentraciones muy bajas, y los envases cosméticos y en contacto con alimentos tienen una tolerancia prácticamente nula. Una capa de retención fina, típicamente de 20–40 µm absolutos, es la que los captura antes de que lleguen al cabezal.
El efecto sobre la IV es más sutil pero, posiblemente, más valioso. Debido a que cada partícula retenida se convierte en una zona local de alto cizallamiento y alta temperatura, la filtración fina reduce el daño térmico acumulativo que experimenta el polímero fundido. Los recicladores de PET informan habitualmente que pasar de un filtro de 100 µm a un paquete absoluto de 30–40 µm mejora la retención de IV medida en varias centésimas de dl/g en la misma extrusora, lo que equivale a ahorrar horas de tiempo de polimerización en estado sólido. Por la misma razón, la finura de la filtración y la retención de IV deben analizarse conjuntamente al especificar una línea.
Errores comunes en la filtración de PET fundido
- Asumir que lo más fino siempre es mejor. Un paquete de 10 µm en una línea de escamas con una contaminación de 300 ppm se colmatará en menos de una hora, lo que obligará a realizar cambios constantes y aumentará la temperatura del polímero fundido. Adapte la finura del medio filtrante al objetivo del producto y a la calidad de las escamas previas.
- Ignorar la ventana de cambio por caída de presión. Operar los paquetes hasta que el diferencial alcance 150+ bar ahorra un cambio, pero cuesta IV y genera el riesgo de colapso del paquete. Establezca un activador de cambio y respételo.
- Filtración en una sola etapa para escamas sucias. Un solo paquete de mallas finas no puede proteger la extrusora y, al mismo tiempo, producir material fundido de grado alimenticio. Utilice una etapa gruesa al principio y una etapa fina cerca del cabezal.
- Sobrecalentamiento durante los cambios de malla. Un material fundido que permanece a 280 °C durante un cambio manual se degrada de forma visible. Elija un cambiador que minimice el tiempo de residencia y mantenga un estricto control de la temperatura durante los cambios.
- Adivinar el diseño del paquete de mallas. El orden de las capas, la malla de soporte y el tipo de tejido alteran el rendimiento. Un enfoque sistemático para la selección de mallas vale mucho más que la intuición; consulte el de KAIFIL guía para seleccionar mallas para extrusoras en líneas de reciclaje de plástico para un método práctico.
- Tratar la filtración como un sustituto del secado. Una alimentación de escamas de PET bien seca (punto de rocío por debajo de −40 °C) es un requisito previo. Ningún filtro recupera la IV que la humedad ya ha destruido.
Preguntas frecuentes
¿Qué es la filtración de PET fundido? La filtración de PET fundido es el proceso de hacer pasar el PET fundido a través de paquetes de mallas de acero inoxidable o discos filtrantes — típicamente de 20–120 µm absolutos — para eliminar contaminantes sólidos como fragmentos de poliolefina, papel, geles y puntos negros antes de que el fundido llegue a la matriz o al herramental de conformado.
¿Por qué es importante la filtración de fundido para la viscosidad intrínseca (IV)? Los contaminantes atrapados en el fundido crean zonas localizadas de alto cizallamiento y alta temperatura que provocan la hidrólisis y la escisión de cadenas, reduciendo la IV. La filtración fina elimina estas partículas antes de que puedan causar daños térmicos, lo que ayuda a los recicladores a retener varias centésimas de dl/g que de lo contrario se perderían.
¿Qué malla o clasificación en micras debo utilizar para el reciclado de PET de botella a botella? Para las líneas de botella a botella de grado alimentario, es típica una filtración absoluta de 20–40 µm, lograda con paquetes de mallas multicapa o medios de malla de alambre sinterizada. Las clasificaciones más gruesas de 60–120 µm son comunes para aplicaciones de fibra, flejes y láminas.
¿Con qué frecuencia debo cambiar el paquete de mallas en una línea de reciclaje de PET? Cambie cuando la presión diferencial a través del paquete de filtros alcance aproximadamente 50–100 bar, o cuando la relación de presión supere aproximadamente 3–4× la línea base del paquete nuevo. El intervalo real depende de la limpieza de las escamas, la finura del medio filtrante y el rendimiento; regístrelo para cada diseño de paquete.
¿Necesito un cambiador de filtros rotativo continuo para el reciclaje de PET? No siempre, pero para líneas de grado alimentario de alto rendimiento es la opción habitual. Los cambiadores rotativos continuos indexan una cavidad nueva ante una señal de presión y pueden funcionar durante semanas sin supervisión, evitando los pulsos de presión y los picos de tiempo de residencia de los cambiadores manuales o de placa deslizante única.
Obtenga paquetes de mallas personalizados para su línea de reciclaje de PET
El rendimiento de la filtración de polímero fundido se decide mucho antes de que la primera tonelada de escamas entre en la extrusora — se decide por la finura del medio filtrante, el diseño del paquete y el cambiador que instale. KAIFIL fabrica de acero inoxidable discos filtrantes de malla metálica a medida, paquetes de mallas multicapa para extrusoras y cartuchos filtrantes de malla metálica sinterizada en Shijiazhuang, China, y realiza envíos a recicladores de todo el mundo. Ya sea que necesite un paquete de filtración absoluta de 20 µm para una línea de botella a botella o una configuración de dos etapas para una línea de escamas, nuestros ingenieros pueden adaptar el medio filtrante, el orden de las capas y la geometría del disco a su extrusora y cambiador de mallas. Póngase en contacto con KAIFIL para obtener una cotización y soporte de aplicación, y permítanos ayudarle a proteger la IV, eliminar geles y puntos negros, y mantener su línea en funcionamiento.