Шта је филтрација PET растопа?
Филтрација PET растопа је процес у којем се растопљени полиетилен-терефталат (PET) потискује кроз пакете мрежица од нерђајућег челика или филтер дискове — обично са апсолутном финоћом филтрације између 20 µm и 120 µm — како би се уклониле чврсте нечистоће пре него што растоп стигне до низводне опреме за обликовање. У линији за рециклажу, корак филтрације ради на температурама растопа од приближно 260–290 °C, где је PET довољно флуидан да прође кроз медијум, али ипак довољно вискозан да свака задржана честица концентрише напон у растопу и деградира квалитет полимера ако се остави неконтролисано. Хватањем прљавштине, папира, фрагмената полиолефина, ситних честица алуминијума, гелова и карбонизованих црних тачака, филтрација растопа чини више од саме заштите алата за екструдирање и низводне опреме: то је појединачно најутицајнији механички корак за очување интринзичне вискозности (IV), одржавање прихватљиве боје и бистрине производа, као и за одржавање високог времена рада линије у операцијама рециклаже „од боце до боце” и рециклаже пахуљица. За преглед тога како се исти принципи примењују у процесима екструзије, KAIFIL-ова страница за примену филтрације у екструзији пластике детаљно објашњава избор медијума.
Зашто је рециклажи PET-а потребна наменска филтрација растопа
PET је кондензациони полимер чија се молекулска маса изражава као интринзична вискозност (IV). Девичанска смола за боце обично улази у прераду са IV од 0,80–0,84 dl/g. Свака термичка и механичка историја — сушење, екструзија, полимеризација у чврстом стању, поновно топљење — тежи да смањи IV, а поновно топљење отпада или пахуљица убрзава тај пад јер је полимер већ прошао кроз топлотни циклус. Поновна прерада може смањити IV за приближно 0,02–0,10 dl/g по пролазу, у зависности од контроле влаге, температуре и времена задржавања.
Филтрација растопа штити IV индиректно, али одлучујуће. Нечистоће као што су фрагменти полиолефина (PP/PE), папир, лепкови и деградирани полимер делују као концентратори напона и као извори влаге и оксидације. Честица заробљена на мрежици ствара локализовано високо смицање; резултујуће вискозно загревање може подићи локалну температуру растопа знатно изнад задате вредности од 260–290 °C, подстичући хидролизу и кидање ланаца који смањују IV. Уклоните честице пре него што узрокују ове локалне вруће тачке и смањићете стварни губитак IV.
Економија диктира исти правац. У рециклажи „од боце до боце”, пад IV од 0,05 dl/g може бити разлика између смоле која испуњава спецификације за контакт са храном и оне која се мора мешати или јој се мора смањити категорија квалитета. Пошто повећање IV кошта енергију — полимеризација у чврстом стању на око 220 °C током много сати — далеко је јефтиније очувати IV који већ имате уз добру филтрацију растопа него га обнављати низводно.
Квалитет пахуљица и контаминација у рециклажи PET-а
Оптерећење нечистоћама које улази у филтер за PET растоп у великој мери зависи од квалитета пахуљица. Добро опране пахуљице након употребе и даље носе мерљиве нечистоће. У пракси, садржај чврстих материја у опраним rPET пахуљицама обично се креће од неколико стотина до преко 1.000 ppm пре врућег прања и сушења; након добре линије за прање, преостала контаминација се може смањити на испод 100–200 ppm. За примене у контакту са храном, корак филтрације ради заједно са процесима деконтаминације као што је полимеризација у чврстом стању како би финална смола остала усклађена, али чак и у тим линијама, филтер растопа је онај који спречава видљиве честице и гелове да стигну до предформе.
Типичне нечистоће у PET пахуљицама:
- Фрагменти полиолефина (PP чепови за флаше, PE етикете) — нижа тачка топљења од PET-а, преживљавају прање и морају се одстранити просејавањем, уз помоћ филтера за растоп који уклања чврсте честице.
- Остаци папира, лепка и адхезива за етикете — делимично сагорели током екструзије, формирају тамне тачке.
- Алуминијумски и метални остаци са чепова, аеросол боца и опреме за прераду.
- PET прашина и фине честице настале током млевења.
- Деградирани, умрежени и оксидисани PET — директан извор гелова и црних тачака.
Будући да ове нечистоће варирају у величини, једна фина мрежа је ретко решење. Линије обично користе грубљи узводни филтер (120–300 µm) за заштиту екструдера и финији низводни филтер (20–40 µm апсолутно) близу главе за екструзију. Овај двостепени приступ је стандардна пракса у рециклажи PET-а и спречава прерано зачепљење финог филтера.
Типичне димензије мреже и микрона за филтрацију PET растопа
Пакети сита за рециклажу PET-а описују се на два начина: према броју отвора жичане мреже (mesh count) и према апсолутном степену задржавања. Број отвора (mesh count) односи се на број отвора по линеарном инчу — сито од 40 mesh има приближно 425 µm номиналних отвора, 60 mesh око 250 µm, 80 mesh око 180 µm, а 100 mesh око 150 µm. Будући да пакет садржи више слојева и да се честице задржавају кроз вијугави пут унутар ткања, практична „апсолутна” вредност добро дизајнираног пакета је финија него што то сугерише сам број најфиније мреже. За захтевне примене са PET-ом, вишеслојни пакети и синтеровани медијуми достижу апсолутне вредности од 20–40 µm.
| Примена | Типичан степен филтрације | Типичан пакет / медијум | Типичан исход квалитета |
|---|
| Од боце до боце (преформе прехрамбеног квалитета) | 20–40 µm апсолутно | Фини вишеслојни пакет; синтеровани диск од жичане мреже | Низак ниво гелова/црних тачака; оствариво IV ≥ 0.72 dl/g |
| Од боце до влакна / штапелно влакно | 60–80 µm | 60/80/100 mesh пакети | Мање прекида спин-пакета; уједначен деније |
| Траке за везивање; лимови; фолије опште намене | 80–120 µm | 40/60/80 mesh пакети | Прихватљив број нечистоћа за непрехрамбене класе |
| Примене за љуспице / нискоквалитетне материјале | 120–300 µm | 20/40/60 mesh пакети | Заштита низводне опреме |
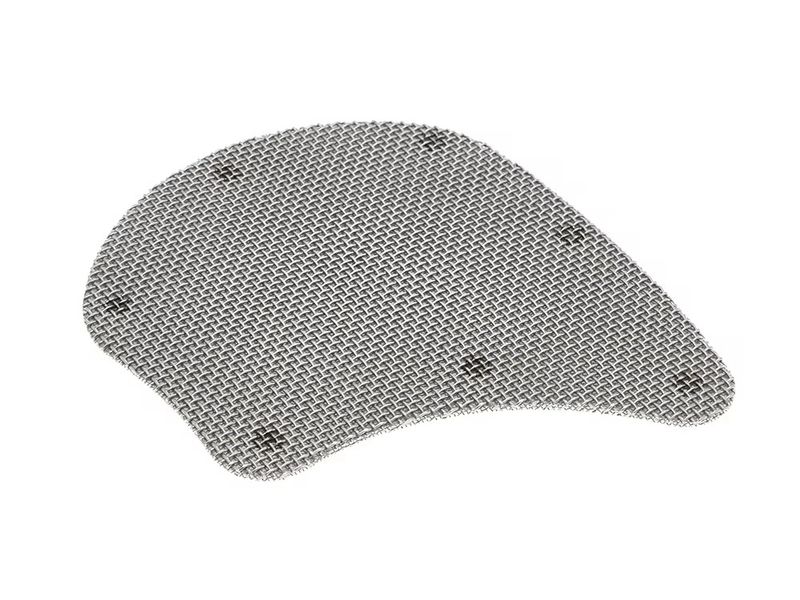
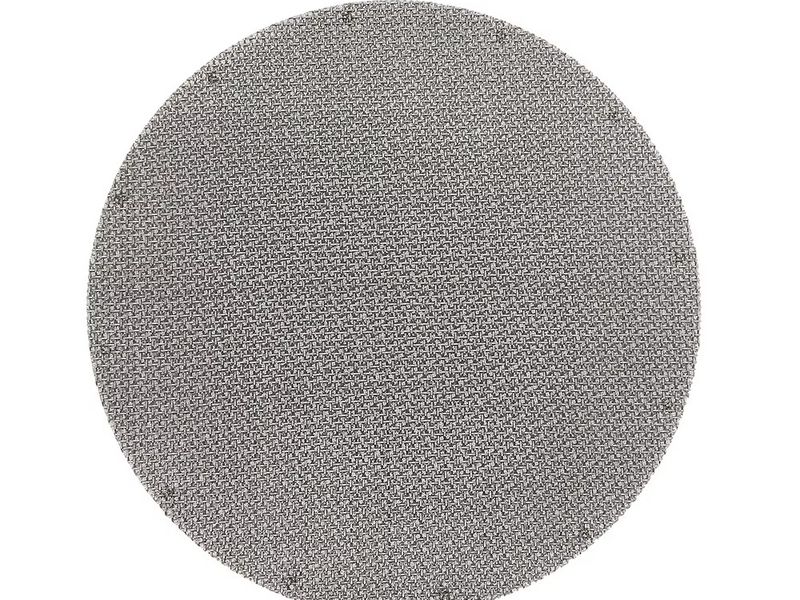
Горе наведени mesh бројеви представљају номиналне величине отвора за сита са обичним квадратним ткањем. У пракси, филтерска мрежа за рециклажу PET-а пројектована је као вишеслојни пакет — груби потпорни слој (често 20–40 mesh) за држање финог слоја, међуслојеви за расподелу притиска и фини ретенциони слој на страни растопа. Начин на који ови слојеви међусобно делују одређује и прецизност филтрације и век трајања, а проналажење праве комбинације је управо оно у чему лежи највећи део практичног искуства. KAIFIL водич за комбинације мрежа за пакете сита екструдера детаљно води кроз дизајн слој по слој, а наши филтер дискови од обичне жичане мреже су доступни у врстама ткања које се користе у овим пакетима.
Типови мењача сита за линије за рециклажу PET-а
Пакет сита се мора заменити како се пуни нечистоћама, а механизам који врши ову замену је мењач сита. Избор погрешног типа има већи утицај на профитабилност PET линије него готово било која друга одлука о филтеру, јер се растоп не сме зауставити и не сме бити прекомерно изложен топлоти током замене.
| Тип | Како ради | Утицај на време рада | Најпогодније за |
|---|
| Ручна / вијцима причвршћена перфорирана плоча | Линија се зауставља; перфорирана плоча се уклања; пакет се мења ручно | Сати застоја по замени | Линије малог капацитета; R&D; шаржна производња |
| Клизна плоча (једнострука) | Хидраулична плоча убацује нов пакет у струју растопа; проток је краткотрајно ограничен | Минути; скок притиска током замене | Линије за млевени материјал средњег капацитета са рутинским застојима |
| Двострука / континуална клизна плоча | Две плоче се смењују тако да струја растопа никада није прекинута | Без прекида протока; умерена флуктуација притиска | Линије „од боце до боце”; екструдери који напајају предформе |
| Континуални ротациони систем | Ротациони диск са више комора уводи нову комору у рад на сигнал притиска; старе коморе се испирају уназад или чисте | Ради данима или недељама без надзора | Линије великог капацитета за прехрамбену индустрију; погони интегрисани са SSP |
За линије „од боце до боце”, континуални или двоструки мењач са клизном плочом је уобичајен јер се сваки прекид у протоку растопа претвара у импулс притиска који може померити пакет сита, променити време задржавања и тренутно повећати температуру растопа — што све угрожава IV и стварање гела. Ротациони дизајни иду корак даље: ротациони мењач са 12 комора може радити недељама пре него што целом диску буде потребно сервисирање, због чега их погони великог капацитета преферирају. Ротациони диск је обично опремљен финим филтерским дисковима; KAIFIL-ов асортиман производа екструдерских сита покрива филтерске медијуме за ове мењаче, од једнослојних сита до синтерованих композита.
Интервали замене филтера и пад притиска
Пакет сита се понаша као филтерски колач који расте са протоком. Оператери прате две вредности: почетни диференцијални притисак на новом пакету сита и његов пораст како се нечистоће акумулирају. Типичан диференцијални притисак новог пакета на почетку рада је 5–20 bar у зависности од финоће медијума; како се пакет пуни, диференцијални притисак расте, а већина PET линија покреће замену када диференцијални притисак достигне 50–100 bar — или када однос притиска (тренутни подељен са почетним) пређе отприлике 3–4×. Прекорачење овог опсега има три последице: пакет се може урушити под притиском, задржани колач се може сабити у чврсту масу коју је тешко очистити, а повишени повратни притисак повећава температуру растопа услед вискозне дисипације, убрзавајући губитак IV и стварање гела.
Неколико фактора одређује колико брзо се пакет пуни:
- Чистоћа млевеног материјала — преостала контаминација од 100–200 ppm оптерећује фини пакет далеко брже него напајање од 50 ppm.
- Финоћа филтрације — пакет од 20 µm апсолутне финоће хвата далеко више честица по броју него пакет од 60 µm и може захтевати пропорционално чешћу замену.
- Проток — површина сита и проток растопа одређују брзину раста филтерског колача.
- Дизајн медијума — већа отворена површина по јединици површине (вишеслојно холандско ткање, синтерисана мрежа) продужава интервал.
Практичан трик: бележите интервал замене за сваки дизајн пакета. Ако пакет од 20 µm траје четири сата, а пакет од 25 µm траје шест, мало смањење финоће се често више него исплати кроз дуже време рада — под условом да производ и даље задовољава спецификацију. Иста логика пада притиска важи и за двостепени приступ: груби узводни филтер штити фини филтер, тако да интервал замене финог филтера одражава перформансе узводног филтера.
Утицај на IV и квалитет производа: Гелови и црне тачке
Два дефекта квалитета које филтрација растопа најдиректније контролише у рециклажи PET-а су гелови и црне тачке.
Гелови су локализоване области умреженог или деградираног PET-а са другачијим понашањем при топљењу у односу на околни полимер. У екструдираним плочама и преформама појављују се као прозирне грудве или „рибље очи”; у предењу влакана узрокују кидање и дефекте филамента. Већина гелова настаје од оксидисаног полимера и хидролизе изазване влагом унутар екструдера, а када се једном формирају, они су чврсте честице које сито може ухватити — али свеж гел формиран након филтера неће бити ухваћен. Због тога контрола гела зависи и од филтрације и од процесне дисциплине (тачка росе сушаре, време задржавања, температура).
Црне тачке су карбонизовани материјал: прегрејани, угљенисани полимер, фине честице алуминијума или изгорели папир који је деградирао на температурама топљења од 260–290 °C. Видљиве су у готовом производу при веома ниским концентрацијама, а амбалажа за контакт са храном и козметичка амбалажа имају суштински нулту толеранцију. Фини ретенциони слој, обично од 20–40 µm апсолутне финоће, јесте оно што их хвата пре него што стигну до млазнице.
Утицај на IV је суптилнији, али вероватно вреднији. Будући да се свака задржана честица претвара у локалну зону високог смицања и високе температуре, фина филтрација смањује кумулативно термичко оштећење које растоп трпи. PET рециклери редовно извештавају да прелазак са филтера од 100 µm на апсолутни пакет од 30–40 µm побољшава измерено задржавање IV за неколико стотих делова dl/g на истом екструдеру — што је еквивалентно уштеди од неколико сати времена полимеризације у чврстом стању. Из истог разлога, о финоћи филтрације и задржавању IV треба дискутовати заједно када се специфицира линија.
Уобичајене грешке у филтрацији PET растопа
- Претпоставка да је финије увек боље. Пакет од 10 µm на линији за љуспице са контаминацијом од 300 ppm зачепиће се за мање од сат времена, што доводи до сталних замена и повећања температуре растопа. Ускладите финоћу медијума са циљем производа и квалитетом љуспица узводно.
- Игнорисање интервала за замену услед пада притиска. Рад са пакетима све док диференцијални притисак не достигне 150+ bar штеди једну замену, али смањује IV и ризикује колапс пакета. Поставите окидач за замену и поштујте га.
- Једностепена филтрација прљавих љуспица. Један фини пакет сита не може истовремено да заштити екструдер и произведе растоп прехрамбеног квалитета. Користите груби степен у раној фази и фини степен близу млазнице.
- Прегревање током замене сита. Растоп који стоји на 280 °C током ручне замене видљиво деградира. Изаберите мењач који минимизира време задржавања и одржавајте строгу контролу температуре током замене.
- Нагађање дизајна пакета сита. Редослед слојева, потпорна мрежа и врста ткања утичу на перформансе. Систематски приступ избору сита вреди далеко више од интуиције — погледајте KAIFIL-ов водич за избор сита за екструдере за линије за рециклажу пластике за практичну методу.
- Третирање филтрације као замене за сушење. Добро осушена сировина од PET љуспица (тачка росе испод −40 °C) је предуслов. Ниједан филтер не враћа IV који је влага већ уништила.
Често постављана питања
Шта је филтрација PET растопа? Филтрација PET растопа је процес пропуштања растопљеног PET-а кроз пакете сита од нерђајућег челика или филтер дискове — обично 20–120 µm апсолутно — ради уклањања чврстих нечистоћа као што су фрагменти полиолефина, папир, гелови и црне тачке пре него што растоп стигне до млазнице или алата за обликовање.
Зашто је филтрација растопа важна за интринзичну вискозност (IV)? Нечистоће заробљене у растопу стварају локализоване зоне високог смицања и високе температуре које подстичу хидролизу и кидање ланаца, смањујући IV. Фина филтрација уклања ове честице пре него што могу изазвати термичко оштећење, помажући рециклерима да задрже неколико стотих делова dl/g који би иначе били изгубљени.
Коју густину мреже или микронску оцену треба да користим за PET рециклажу „од боце до боце“? За линије „од боце до боце“ прехрамбеног квалитета, типична је апсолутна филтрација од 20–40 µm, која се постиже вишеслојним пакетима сита или медијумима од синтероване жичане мреже. Грубље оцене од 60–120 µm су уобичајене за примену код влакана, трака за везивање и плоча.
Колико често треба да мењам пакет сита на линији за рециклажу PET-а? Замените када диференцијални притисак на пакету достигне око 50–100 bar, или када однос притиска премаши приближно 3–4× почетну вредност за нови пакет. Стваран интервал зависи од чистоће љуспица, финоће медијума и протока — бележите га према дизајну пакета.
Да ли ми је потребан континуални ротациони мењач сита за рециклажу PET-а? Не увек, али за високопродуктивне линије за прехрамбену индустрију то је уобичајен избор. Континуални ротациони мењачи позиционирају нову комору на основу сигнала притиска и могу радити недељама без надзора, избегавајући пулсирања притиска и скокове времена задржавања који су карактеристични за ручне мењаче или мењаче са једном клизном плочом.
Набавите прилагођене пакете сита за своју линију за рециклажу PET-а
Перформансе филтрације растопа одлучују се много пре него што прва тона љуспица уђе у екструдер — оне су одређене финоћом медијума, дизајном пакета и мењачем који инсталирате. KAIFIL производи од нерђајућег челика прилагођене филтер дискове од жичане мреже, вишеслојне пакете сита за екструдере и филтер патроне од синтероване жичане мреже у Шиђијаџуангу, Кина, и испоручује их рециклерима широм света. Без обзира на то да ли вам је потребан апсолутни пакет од 20 µm за линију „од боце до боце” или двостепена конфигурација за линију за љуспице, наши инжењери могу ускладити медијум, редослед слојева и геометрију диска са вашим екструдером и мењачем сита. Контактирајте KAIFIL за понуду и подршку за примену, и дозволите нам да вам помогнемо да заштитите IV, елиминишете гелове и црне тачке и одржите рад своје линије.