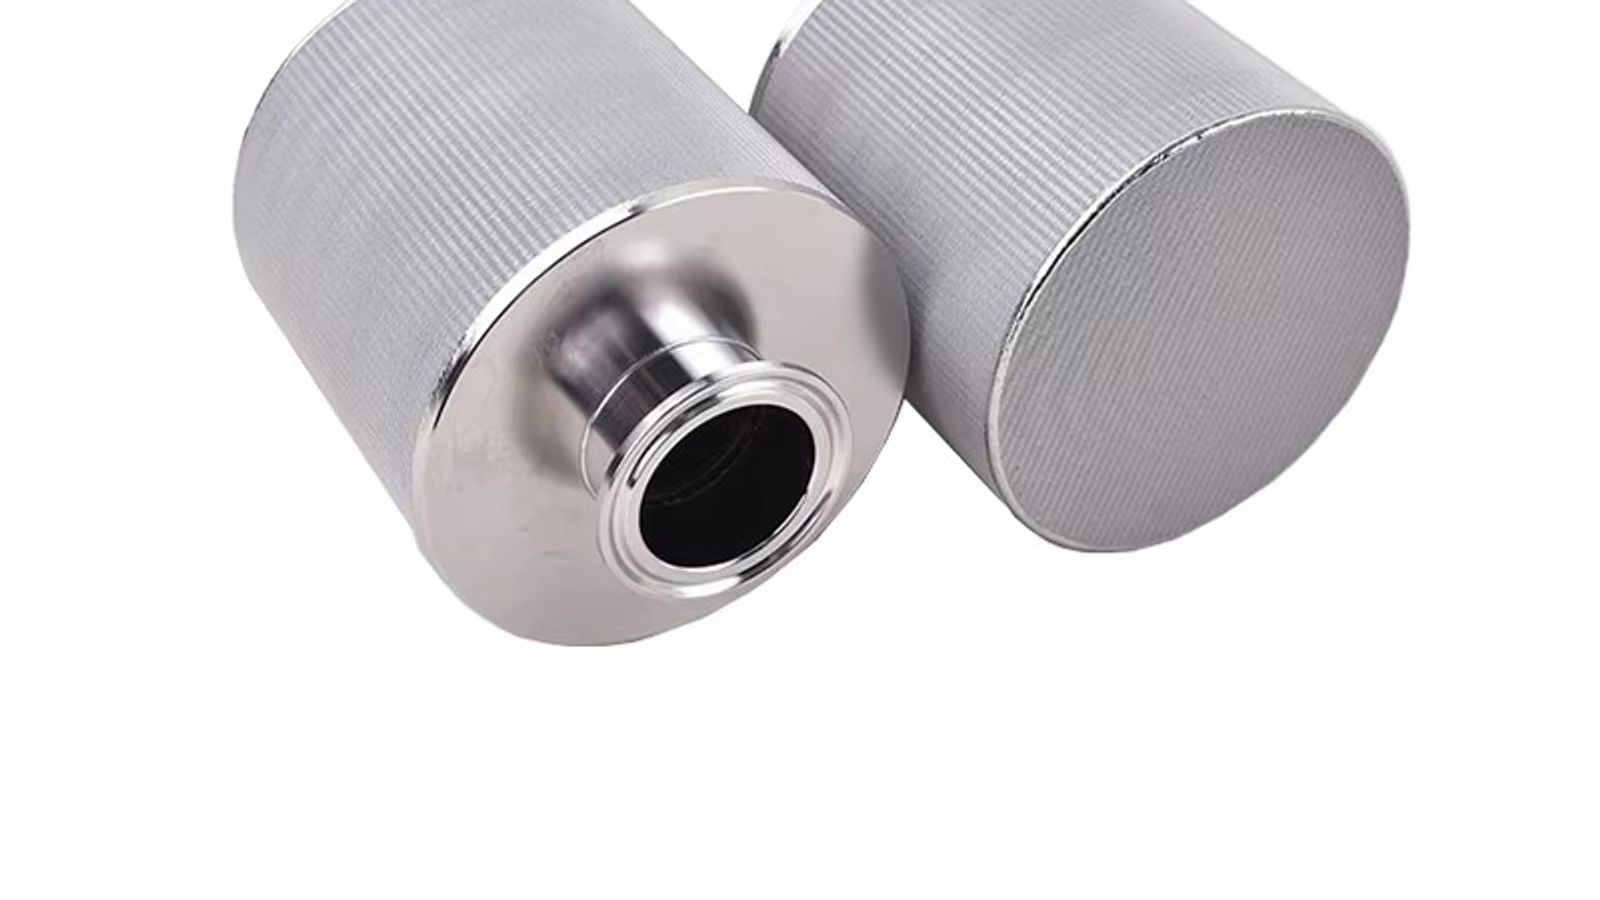
Филтрација за рекуперацију катализатора је јединична операција која одваја чврсте честице хетерогеног катализатора од реакционе течности након каталитичке реакције, тако да се катализатор може поново користити, а струја производа бистри низводно. У производњи финих хемикалија и фармацеутских производа, катализатори су обично прахови племенитих метала на угљенику, као што су паладијум на угљенику (Pd/C) и платина на угљенику (Pt/C), скелетни никл (Raney никл) и кристални зеолити. Ове чврсте материје обухватају захтеван опсег величина честица: Pd/C прах обично има D50 од 20–40 µm, али ствара фине честице услед хабања испод 5 µm, честице Raney никла се крећу од приближно 1 до 50 µm, а кристали зеолита мере 0,5–10 µm са субмикронским уделом. Њихова рекуперација захтева филтерске медијуме са оценом филтрације од субмикронске до 5 µm који могу да раде на реакционим температурама од 60–200°C и диференцијалним притисцима од 3–5 bar или вишим. Синтеровани филтерски елементи од нерђајућег челика — петослојна синтерована мрежа и синтеровани композити праха/мреже — задовољавају ове услове и, за разлику од једнократних медијума, могу се испирати повратним током и поново користити кроз стотине радних циклуса. Овај чланак покрива зашто је примени са катализатором потребно ово задржавање, како се синтеровани филтери пореде са плесираним кертриџима и тканом мрежом, као и економичност металног филтера са могућношћу повратног испирања у односу на вредност катализатора.
Зашто је филтрацији за рекуперацију катализатора потребно задржавање од субмикронског до 5 микрона
Први разлог је вредност чврсте материје. Паладијумом се последњих година трговало по цени од око US$50–70 по граму, а платином у десетинама долара по граму. Реактор за хидрогенизацију запремине 2 m³ напуњен са 10 wt% катализатора од 5% Pd/C садржи 10–30 kg праха — 0,5–1,5 kg паладијума, односно десетине хиљада америчких долара вредности метала у једној шаржи. Сваки изгубљени проценат представља директан трошак сировина, а катализатор је често најскупљи потрошни материјал у процесу.
Други разлог је расподела величина честица. Номинална „фина” класа Pd/C има средњу величину честица од око 20–40 µm, што би груба мрежа могла да задржи. Међутим, реактори са мешалицом, рециркулација пумпе и сушење узрокују хабање, разбијајући угљенични носач у фрагменте знатно испод 5 µm који носе исти садржај племенитог метала као и матичне честице — њихово пропуштање доводи до губитка паладијума и контаминира производ. Raney никл, скелетни сунђер, још је крхкији: честице се крећу у опсегу од 1–50 µm, па се обично специфицира оцена задржавања од 1–2 µm. Зеолитни катализатори су кристални алуминосиликати у опсегу од 0,5–10 µm чија се субмикронска фракција лако губи.
Трећи разлог су процесни услови. Рекуперација се обично одвија на реакционој температури или близу ње — 60–200°C за већину хидрогенизација — при системским притисцима до 10 bar или више. Филтерски медијуми овде морају задржати своју оцену филтрације и могућност чишћења. Синтеровани елемент од нерђајућег челика са оценом од 0,5–5 µm задржава своје апсолутно задржавање на 200°C, док полимерни дубински медијуми омекшавају на само делу те температуре.
Синтеровани метални филтери наспрам плесираних кертриџа наспрам ткане мреже за примену са катализатором
Три групе медијума доминирају у рекуперацији катализатора: синтеровани метални елементи, плесирани филтерски кертриџи и једнослојна ткана мрежа. Они се суштински разликују по задржавању, могућности чишћења и структури трошкова.
| Карактеристика | Синтеровани метални филтерски елемент | Плесирани филтерски кертриџ | Једнослојна ткана мрежа |
|---|
| Типична оцена задржавања | 0.5–5 µm | 0.2–10 µm (зависно од медијума) | 2–100 µm (холандско ткање до ~2 µm) |
| Механизам филтрације | Површинска филтрација са стабилним колачем | Дубинска филтрација | Површинска филтрација |
| Температурна граница | До 450°C (SS316L) | 80–150°C типично | До 450°C |
| Хемијска отпорност | Одлична (316L; Hastelloy опције) | Зависи од медијума | Добра |
| Могућност чишћења | Повратно испирање; хемијска и термичка регенерација | Не може се чистити — једнократна употреба | Могуће повратно испирање али ограничено |
| Типичан век трајања | 3–10 година | Једна шаржа до неколико месеци | 1–3 године |
| Рекуперација катализатора | Влажни колач се може рекуперисати; готово потпуно | Преостали катализатор се губи у медијуму | Само крупне фракције |
| Релативни CAPEX | Средњи–високи | Низак | Низак–средњи |
| Петогодишњи оперативни трошкови | Низак | Висок (доминира замена) | Средњи |
Плисирани кертриџи су повољнији по почетној цени и адекватни су када следи корак полирања. Њихова слабост је у томе што дубинска структура неповратно заробљава део катализатора у медијуму, који се отписује при свакој замени — кертриџ који задржава 2–5% Pd/C из једне шарже заправо баца део пуњења вредног US$30,000–90,000. Погледајте нашу анализу за могућност чишћења и трошкове животног века синтероване мреже у односу на плисиране кертриџе .
Једнослојна плетена мрежа је робусна и отпорна на топлоту, али холандско ткање које достиже 2–5 µm мање поуздано премошћава честице од синтероване структуре и задржава мало колача пре него што диференцијални притисак изнуди чишћење. Погледајте синтеровани метални филтер у односу на филтер од жичане мреже.
Синтеровани метални елементи комбинују површинску филтрацију са чврстом, отвореном структуром. Одвајање колача је потпуније него код дубинских медијума, а елемент се може агресивно чистити — повратним испирањем, хемијским третирањем и термичком регенерацијом — без губитка своје номиналне вредности филтрације.
Како функционише филтрација са формирањем колача у филтеру за рекуперацију катализатора
Филтери за рекуперацију катализатора обично раде у dead-end режиму: читав ток пролази кроз медијум, а чврсте честице се накупљају као површински колач. Током првих минута циклуса, честице премошћују површинске поре и формирају колач. Од тог тренутка колач, а не медијум, постаје активни филтерски слој. Због тога синтеровани елемент са номиналном вредношћу од 5 µm може ефикасно задржати честице далеко испод своје номиналне вредности након што се колач формира — свеже формирани колач од финих честица Pd/C може задржати субмикронске фрагменте.
Како дебљина колача расте, задржавање се побољшава, а пад притиска се повећава: при раду са константним протоком, диференцијални притисак расте са дебљином колача, док при раду са константним притиском проток опада. Рад филтера се одвија у циклусима тако да се колач уклања пре него што диференцијални притисак достигне пројектовани максимум, обично 1–2 bar, у поређењу са падом притиска на чистом елементу који је знатно испод 0.1 bar.
Пражњење колача је фаза у којој синтеровани елементи оправдавају своју улогу, јер циљ није само чишћење медијума, већ и рекуперација чврстих материја. Уобичајене су три стратегије:
- Влажно пражњење (у облику суспензије) — у филтеру се поново формира суспензија помоћу растварача, а катализатор се испумпава као концентрована суспензија. Препоручује се за катализаторе од племенитих метала: тиме се избегава сушење, катализатор се одржава у суспензији за директну рециклажу, и то је безбедан начин за пирофорни Raney nickel, који се никада не сме сушити на ваздуху.
- Суво пражњење колача — користи се код филтер-сушара и притисних Nutsche филтера када се катализатор рекуперише у сувом стању. Мешање или стругање уклања колач, који излази кроз доњи вентил; суво пражњење захтева пажљиво инертизовање за пирофорне чврсте материје.
- Повратно испирање у прихватни резервоар — филтер се изолује, а ток растварача или гаса се преусмерава у супротном смеру како би се колач одвојио; суспензија се сакупља ради рекуперације или одлагања. Пулсирајуће повратно испирање (серија кратких налета супротног тока) ефикасније одваја колач од једног континуираног супротног тока.
Повратно испирање и регенерација: одржавање продуктивности металног филтера са могућношћу повратног испирања
Кључна оперативна предност синтерисаног елемента од нерђајућег челика је у томе што је он прави метални филтер са могућношћу повратног испирања: чисти се на лицу места, у кућишту, без отварања посуде или додиривања елемената. Типичан циклус повратног испирања преокреће ток кроз елемент при диференцијалном притиску од 2–3 bar, опционо потпомогнут импулсом азота, у трајању од 30–120 секунди. Када је филтерски колач тврдокоран, повратно испирање се допуњује регенерацијом:
- Повратно испирање растварачем помоћу реакционог растварача раствара таложене органске материје.
- Хемијско чишћење врућом каустичном содом уклања органске и масне нечистоће, а пасивизација разблаженом азотном киселином обнавља површину; потпуно метална конструкција подноси хемикалије које би уништиле полимерне медијуме.
- Термичка регенерација у пећи за оксидацију на 400–600°C потпуно сагорева органске остатке, обнављајући првобитни пад притиска. Ниједан једнократни филтерски уложак се не може регенерисати на овај начин.
Будући да је синтерисана матрица крута и уједначена, стотине до хиљаде циклуса повратног испирања не производе мерљиве промене у степену задржавања честица, а добро одржаван елемент траје 3–10 година. Практично ограничење није хабање медијума, већ запечена нечистоћа услед занемареног чишћења.
Понашање пада притиска и оптимизација флукса
Пад притиска одређује и проток и дужину циклуса. За чист синтеровани елемент, почетни диференцијални притисак при пројектованом флуксу је обично 0,02–0,1 bar у раду са течностима. Како колач расте, диференцијални притисак прати Дарсијев закон и линеарно расте са дебљином колача. Пошто се реакциони раствори обично филтрирају врући (80–150°C), вискозност је ниска, а флукс је сходно томе већи него код исте филтрације која се изводи на хладно.
Практични флукс за суспензије катализатора креће се од приближно 0,5 до 3 m³/m²/h, у зависности од оптерећења катализатором, величине честица и вискозности. Већа оптерећења скраћују циклус при фиксном флуксу, па економичност често иде у прилог раду мало изнад флукса чистог медијума и прихватању краћег циклуса праћеног брзим повратним испирањем на лицу места. Крута цилиндрична геометрија обезбеђује велику површину за задржавање колача по јединици запремине кућишта, одржавајући циклусе разумним чак и са суспензијама од 5–10 теж. %.
Ако се процес лако зачепљује — веома финим, желатинозним или запрљањем високе вискозности — опције укључују наношење предслоја помоћног средства за филтрирање, дозирање дијатомејске земље у масу или прелазак на грубљу класу синтерованог материјала како би колач обављао фину филтрацију. Избор зависи од тога да ли обновљени катализатор мора остати чист или се помоћно средство за филтрирање може толерисати у рециркулационом току.
Економичност радног века: цена филтера у односу на вредност катализатора
Синтеровани нерђајући челик у почетку кошта више од кућишта за једнократне филтер патроне, што одвраћа неке купце. Петогодишњи обрачун се разликује. Шаржно постројење од 2 m³ које ради 100 шаржи годишње мења патроне на сваких неколико шаржи: при 25–50 замена годишње, заменски медијум и рад брзо премашују набавну цену инсталираног синтерованог система који се годинама повратно испира на лицу места. Једнократни медијуми такође носе скривени трошак — катализатор који остаје заробљен и баца се са сваком патроном.
У поређењу са самим катализатором, рачуница је још убедљивија. Ако синтерована филтрација поврати 1% више пуњења паладијума по шаржи, а пуњење вреди US$30,000–90,000, годишња уштеда на постројењу са 100 шаржи износи десетине хиљада долара — што је довољно да се синтеровани елементи отплате неколико пута већ у првој години. Филтер није трошак који треба минимизирати; он одлучује о томе колико се пуњења реактора губи. Наша могућност чишћења и трошак током животног века за синтеровану мрежу у односу на набрану патрону анализа детаљно пролази кроз прорачун са примерима.
Избор правог синтерованог елемента за рад са катализаторима
Унутар породице синтерованих метала, три конструкције покривају већину примена за обнављање катализатора:
- Петослојна синтерована мрежа — прецизно вучена жичана тканина се слаже и дифузионо спаја на високој температури у једну круту плочу, при чему је фини филтрациони слој подржан грубљим дренажним слојевима. Доступна од приближно 1 µm навише, нуди највећу чврстоћу и проток од ове три конструкције и представља главни ослонац за обнављање Pd/C, Raney nickel и зеолита на 1–5 µm. Погледајте наш петослојна синтерована мрежа опсег.
- Синтеровани прашкасти елементи — сферични прах од нерђајућег челика се компресује и синтерује у порозну матрицу са контролисаном величином пора. Прашкасти елементи постижу најфиније степене филтрације, чак до 0,1–0,5 µm, и специфицирају се када процес захтева апсолутно субмикронско задржавање или када је филтрат производ од вредности.
- Синтеровани кертриџи и дискови од жичане мреже — цилиндрични кертриџи су стандардна геометрија за вишеелементне посуде под притиском; синтеровани метални филтерски дискови одговарају плочастим филтерима и малосеријској производњи. Погледајте наше синтероване филтерске кертриџе од жичане мреже.
Избор материјала је подједнако важан као и геометрија. SS316L је стандард за фармацеутску примену и примену у финој хемији до око 450°C; SS310S или Hastelloy проширују опсег за топлије или корозивније услове рада. Све три конструкције се испоручују као заменљиви елементи или заварене у самочистеће посуде, са прикључцима и заптивкама специфицираним према кућишту.
Филтрација катализатора у фармацеутској производњи и производњи финих хемикалија
У фармацеутској производњи, издвајање катализатора је део валидираног процеса. Хидрогенизација интермедијера API катализована са Pd/C завршава се филтрацијом која мора да обезбеди бистар филтрат, издвоји катализатор за следећу серију и то учини на репродуктиван начин. Синтеровани елементи од нерђајућег челика одговарају овом окружењу: потпуно метални медијум се може чистити и стерилисати паром, његов степен задржавања је стабилан и може се документовати, а елементи се могу тестирати на интегритет и квалификовати као и сваки контактни део. За шире смернице при избору, погледајте фармацеутске и хемијске примене преглед.
Регулаторни захтеви воде у истом смеру као и економски фактори. Будући да су синтеровани елементи за вишекратну употребу, постоји само један инсталирани филтерски систем који треба валидирати, уместо низа једнократних кертриџа чија се варијабилност од серије до серије мора контролисати. Записи о серијама су поједностављени, а документовани подаци о паду притиска и повратном испирању за сваки циклус пружају ревизорима карактеристике процеса које траже.
Често постављана питања
Која микронска оцена ми је потребна за рекуперацију Pd/C катализатора? За већину класа Pd/C, синтеровани елемент са оценом од 1–5 µm задржава примарне честице, док се субмикронске ситне честице настале хабањем задржавају у филтерском колачу који се формира на површини. Ако филтрат мора бити потпуно без ситних честица паладијума, специфицирајте елементе од синтерованог праха од 0,5–1 µm. За примену са Raney никлом и зеолитом обично је потребно 1–2 µm.
Да ли се синтеровани метални филтерски елементи могу повратно испрати и поново користити? Да. Елементи од синтерованог нерђајућег челика чисте се на лицу места повратним испирањем супротним током при диференцијалном притиску од 2–3 bar, често уз пулс азота, а могу се регенерисати прањем растварачем, чишћењем врућом каустичном содом или термичком обрадом на 400–600°C. Радни век од 3–10 година је уобичајен.
Која је разлика између елемената од синтерованог праха и синтероване мреже? Петослојна синтерована мрежа нуди већу механичку чврстоћу и капацитет протока, са оценама од око 1 µm навише. Елементи од синтерованог праха постижу финије оцене, све до 0,1–0,5 µm. Изаберите синтеровану мрежу за рекуперацију катализатора високог протока, а синтеровани прах за апсолутно субмикронско задржавање честица.
Како да безбедно испразним пирофорни катализатор као што је Raney никл? Држите филтерски колач влажним. Користите пражњење у облику влажне суспензије, где се колач поново меша са растварачем у суспензију и испумпава без сушења, или повратно испирање у прихватну посуду под инертним гасом. Никада не дозволите да суви колач Raney никла дође у контакт са ваздухом; посуда филтера и низводни системи за сакупљање морају бити инертизовани.
Како се синтеровани филтерски елементи пореде са набораним кертриџима у погледу цене? Синтеровани елементи имају већу почетну цену, али су петогодишњи оперативни трошкови далеко испод једнократних филтер-патрона, јер се они поново користе стотинама пута и не одбацују заробљени катализатор при свакој замени. Код катализатора од племенитих метала, вредност рекуперисаног катализатора обично премашује целокупну инвестицију у филтер већ у првој години.
Затражите понуду од инжењера компаније KAIFIL
Филтрација за рекуперацију катализатора је специфична за процес: одговарајућа микронска оцена, конструкција елемента, конфигурација кућишта и циклус чишћења зависе од катализатора, растварача, температуре и дизајна реактора. KAIFIL производи прилагођене синтероване металне филтерске елементе и делове филтера у Шиђијаџуангу, Кина, и израђује их према цртежима купаца за OEM и ODM пројекте. Ако мењате једнократне филтер-патроне синтерованим системом са могућношћу повратног испирања, или специфицирате нови филтер за рекуперацију катализатора, контактирајте наше инжењере са својим процесним подацима — типом и пуњењем катализатора, дистрибуцијом величине честица, радном температуром и притиском, циљном бистрином филтрата — и ми ћемо препоручити конструкцију елемента, оцену и протокол чишћења, или извршити производњу тачно према вашем цртежу.