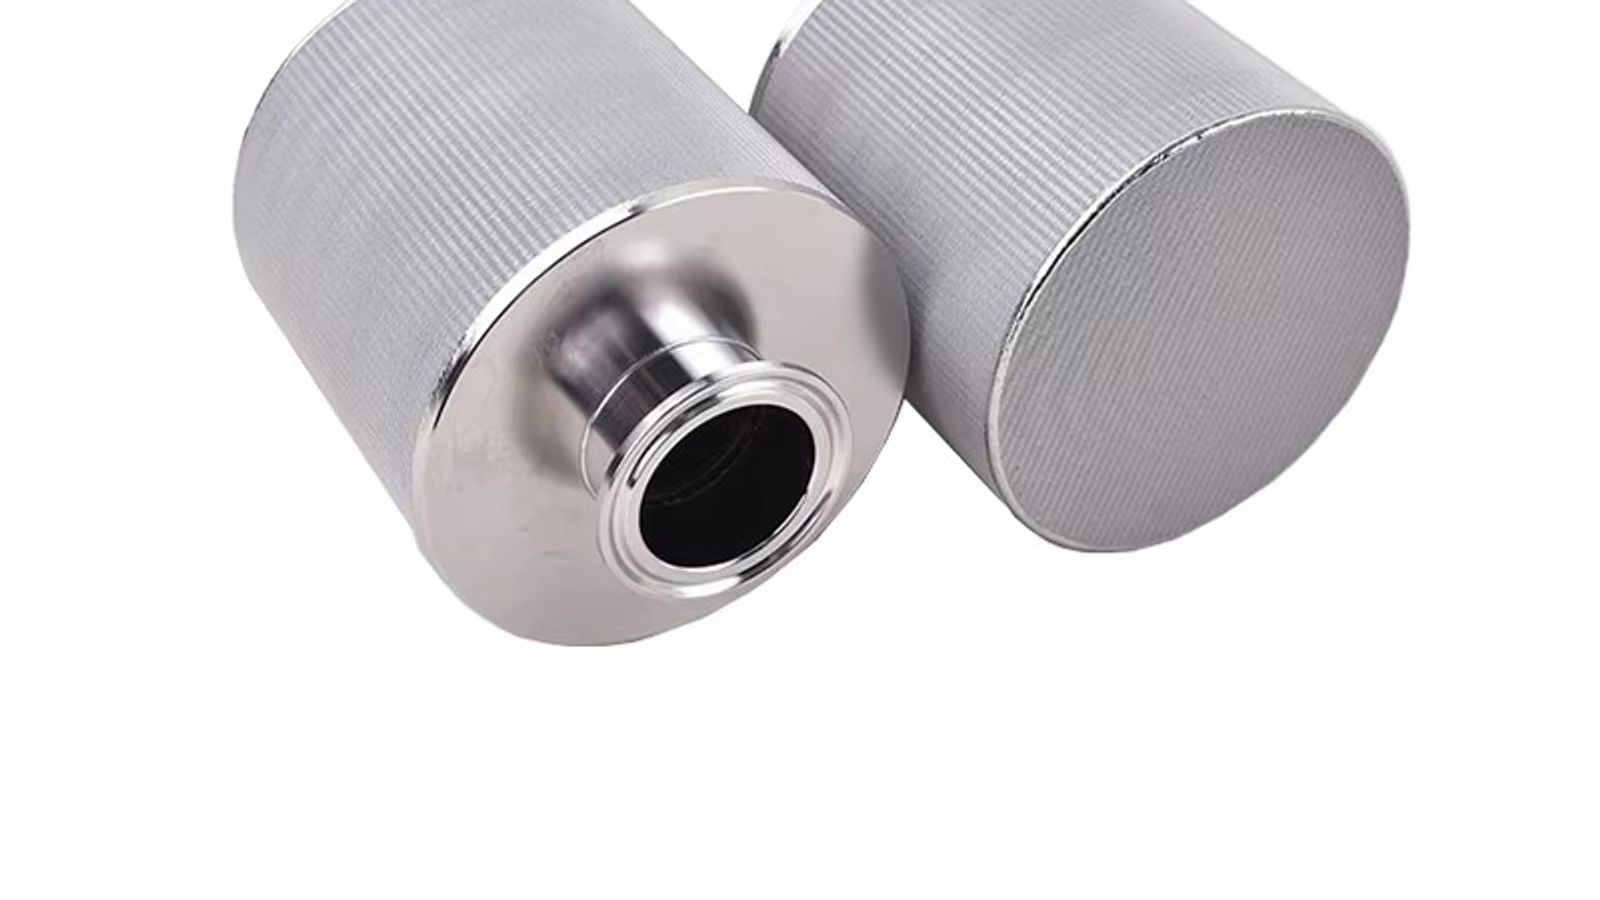
Филтрирането за улавяне на катализатори е единичната операция, която отделя твърдите хетерогенни катализаторни частици от реакционната течност след каталитична реакция, така че катализаторът да може да бъде използван повторно, а продуктовият поток да бъде избистрен по-нататък в процеса. В производството на фини химикали и фармацевтични продукти катализаторите обикновено са прахове от благородни метали върху въглен, като паладий върху въглен (Pd/C) и платина върху въглен (Pt/C), скелетен никел (никел на Рене) и кристални зеолити. Тези твърди частици обхващат труден диапазон от размери на частиците: прахът от Pd/C обикновено има D50 от 20–40 µm, но генерира фини частици от изтриване под 5 µm, частиците от никел на Рене варират от приблизително 1 до 50 µm, а зеолитните кристали са с размери 0.5–10 µm със субмикронна фракция. Възстановяването им изисква филтърни среди с номинал от субмикронен до 5 µm, които могат да работят при реакционни температури от 60–200°C и диференциални налягания от 3–5 bar или по-високи. Филтриращи елементи от синтерована неръждаема стомана — петслойна синтерована мрежа и синтеровани композити от прах/мрежа — отговарят на тези условия и за разлика от еднократните среди, могат да бъдат промивани обратно и използвани повторно в стотици работни цикли. Тази статия разглежда защо работата с катализатори изисква такова задържане, как синтерованите филтри се съпоставят с плисираните патрони и тъканата мрежа, както и икономическата ефективност на промиващия се обратно метален филтър спрямо стойността на катализатора.
Защо филтрирането за улавяне на катализатори изисква задържане от субмикронен диапазон до 5 микрона
Първата причина е стойността на твърдото вещество. През последните години паладият се търгуваше на цени около US$50–70 за грам, а платината – за десетки долари за грам. Един реактор за хидрогениране с обем 2 m³, зареден с 10 wt% катализатор от 5% Pd/C, съдържа 10–30 kg прах – 0.5–1.5 kg паладий, което представлява десетки хиляди щатски долара метал в една партида. Всеки загубен процент е пряк разход за суровини, а катализаторът често е най-скъпият консуматив в процеса.
Втората причина е разпределението на частиците по размер. Номиналният „фин“ клас Pd/C има среден размер на частиците близо 20–40 µm, който едно грубо сито би могло да задържи. Но реакторите с разбъркване, рециркулацията на помпата и сушенето причиняват изтриване, раздробявайки въглеродния носител на фрагменти далеч под 5 µm, които носят същото количество благороден метал като изходните частици – пропускането им води до загуба на паладий и замърсява продукта. Никелът на Рене, който представлява скелетна гъба, е още по-крехък: частиците варират от 1 до 50 µm, така че обикновено се предписва степен на задържане от 1–2 µm. Зеолитните катализатори са кристални алуминосиликати в диапазона 0.5–10 µm, чиято субмикронна фракция лесно се губи.
Третата причина са работните параметри на процеса. Улавянето обикновено се случва при или близо до температурата на реакцията – 60–200°C за повечето хидрогенирания – при системни налягания до 10 bar или повече. Филтриращите среди трябва да запазят своя номинал и възможност за почистване при тези условия. Елемент от синтерована неръждаема стомана с номинал 0.5–5 µm запазва абсолютното си задържане при 200°C, докато полимерните дълбочинни среди омекват при много по-ниска температура.
Синтеровани метални филтри срещу плисирани патрони срещу тъкана мрежа за работа с катализатори
Три фамилии среди доминират при улавянето на катализатори: синтеровани метални елементи, плисирани патронни филтри и еднослойна тъкана мрежа. Те се различават фундаментално по задържане, възможност за почистване и структура на разходите.
| Характеристика | Синтерован метален филтриращ елемент | Плисиран патронен филтър | Еднослойна тъкана мрежа |
|---|
| Типична степен на задържане | 0.5–5 µm | 0.2–10 µm (в зависимост от средата) | 2–100 µm (холандска сплитка до ~2 µm) |
| Механизъм на филтриране | Повърхностно филтриране със стабилна филтърна утайка | Дълбочинно филтриране | Повърхностно филтриране |
| Температурна граница | До 450°C (SS316L) | 80–150°C типично | До 450°C |
| Химическа устойчивост | Отлична (316L; опции от Hastelloy) | Зависи от средата | Добра |
| Възможност за почистване | Обратно промиване; химическа и термична регенерация | Не се почиства — за еднократна употреба | С възможност за обратно промиване но ограничено |
| Типичен експлоатационен живот | 3–10 години | От една партида до няколко месеца | 1–3 години |
| Възстановяване на катализатора | Възстановяване на мокра утайка; почти пълно | Остатъчният катализатор се губи във филтърната среда | Само груби фракции |
| Относителен CAPEX | Среден–висок | Нисък | Нисък–среден |
| 5-годишни експлоатационни разходи | Ниски | Високи (доминира подмяната) | Средни |
Плисираните патрони печелят по отношение на първоначалните разходи и са подходящи, когато следва етап на полираща филтрация. Тяхната слабост е, че дълбочинната структура улавя необратимо част от катализатора във филтърната среда, който се отписва при всяка подмяна — патрон, задържащ 2–5% от Pd/C на дадена партида, изхвърля част от пълнеж на стойност US$30,000–90,000. Вижте нашия сравнителен анализ на възможността за почистване и разходите за целия експлоатационен живот на синтерована мрежа спрямо плисиран патрон .
Еднослойната тъкана мрежа е здрава и устойчива на топлина, но холандската сплитка, достигаща 2–5 µm, образува мостове по-ненадеждно от синтерованата структура и задържа малко утайка, преди диференциалното налягане да наложи почистване. Вижте синтерован метален филтър спрямо филтър от телена мрежа.
Синтерованите метални елементи комбинират повърхностна филтрация с твърда, отворена структура. Отделянето на кейка е по-пълно, отколкото при дълбочинните среди, а елементът може да се почиства агресивно — чрез обратно промиване, химическо почистване и термична регенерация — без да губи своя рейтинг.
Как работи филтрацията с образуване на кейк във филтър за възстановяване на катализатори
Филтрите за възстановяване на катализатори обикновено работят в режим на тупикова филтрация: целият поток преминава през средата и твърдите частици се натрупват като повърхностен кейк. През първите минути на цикъла частиците образуват мостове над повърхностните пори и създават кейка. От този момент нататък кейкът, а не филтърната среда, е активният филтриращ слой. Ето защо синтерован елемент с рейтинг 5 µm може ефективно да задържа частици далеч под номиналния си рейтинг, след като веднъж се е образувал кейк — прясно натрупан кейк от фини частици Pd/C може да задържи субмикронни фрагменти.
С удебеляването на кейка задържането се подобрява, а спадът на налягането се увеличава: при работа с постоянен дебит диференциалното налягане нараства с дебелината на кейка, а при работа с постоянно налягане дебитът намалява. Цикълът на филтъра е настроен така, че кейкът да се отстранява, преди диференциалното налягане да достигне проектния таван, обикновено 1–2 bar, в сравнение със спад при чист елемент от много под 0.1 bar.
Отстраняването на кейка е моментът, в който синтерованите елементи наистина оправдават инвестицията си, тъй като целта е не просто да се почисти филтърната среда, а да се възстановят твърдите частици. Често срещани са три стратегии:
- Мокро разтоварване (на суспензия) — филтърът се ресуспендира с разтворител и катализаторът се изпомпва като концентрирана суспензия. Предпочитан метод за катализатори от благородни метали: той избягва изсушаването, поддържа катализатора в суспендирано състояние за директно рециклиране и е безопасният начин за пирофорен Раней никел, който никога не трябва да изсъхва на въздух.
- Разтоварване на сух кек — използва се във филтър-сушилни и нуч филтри под налягане, когато катализаторът се възстановява в сухо състояние. Разбъркването или остъргването отстранява филтърната утайка, която се извежда през дънен клапан; сухото разтоварване изисква внимателно инертиране при пирофорни твърди вещества.
- Обратно промиване към събирателен съд — филтърът се изолира и се подава обратен поток от разтворител или газ за повдигане на филтърната утайка; суспензията се събира за възстановяване или изхвърляне. Пулсиращото обратно промиване (поредица от кратки импулси на обратния поток) отделя филтърната утайка по-ефективно от еднократното постоянно обратно промиване.
Обратно промиване и регенерация: поддържане на производителността на метален филтър с възможност за обратно промиване
Определящото експлоатационно предимство на елемент от синтерована неръждаема стомана е, че той е истински метален филтър с възможност за обратно промиване: той се почиства на място, в корпуса, без отваряне на съда или докосване на елементите. Типичният цикъл на обратно промиване обръща потока през елемента при диференциално налягане от 2–3 bar, опционално подпомогнат от азотен импулс, за 30–120 секунди. Когато филтърната утайка е упорита, обратното промиване се допълва от регенерация:
- Обратно промиване с разтворител с реакционния разтворител разтваря утаените органични вещества.
- Химическо почистване с гореща сода каустик отстранява органични и мастни замърсявания, а пасивирането с разредена азотна киселина възстановява повърхността; изцяло металната конструкция издържа на химически среди, които биха разрушили полимерните филтриращи среди.
- Термична регенерация в окислителна пещ при 400–600°C изгаря напълно органичните остатъци, възстановявайки първоначалния пад на налягането. Нито един патрон за еднократна употреба не може да бъде регенериран по този начин.
Тъй като спечената матрица е твърда и еднородна, стотици до хиляди цикли на обратно промиване не водят до измерима промяна в степента на задържане, а добре поддържаният елемент издържа 3–10 години. Практическото ограничение не е износването на филтърната среда, а наслояванията, запечени вследствие на пренебрегнато почистване.
Поведение при пад на налягането и оптимизация на потока
Падът на налягането определя както производителността, така и продължителността на цикъла. За чист синтерован елемент първоначалното диференциално налягане при проектния поток обикновено е 0,02–0,1 bar при работа с течности. С нарастването на филтърната утайка диференциалното налягане следва закона на Дарси и нараства линейно с дебелината на утайката. Тъй като реакционните разтвори обикновено се филтрират горещи (80–150°C), вискозитетът е нисък и потокът е съответно по-висок в сравнение със същото филтриране, извършено на студено.
Практическият поток за катализаторни суспензии варира от приблизително 0,5 до 3 m³/m²/h в зависимост от натоварването с катализатор, размера на частиците и вискозитета. По-високите натоварвания съкращават цикъла при фиксиран поток, така че икономическите съображения често налагат работа малко над потока за чиста среда и приемане на по-кратък цикъл, последван от бързо обратно промиване на място. Твърдата цилиндрична геометрия осигурява голяма площ за задържане на утайката на единица обем на корпуса, поддържайки циклите в разумни граници дори при суспензии с 5–10 wt%.
Ако процесът се запушва лесно — много фино, желатинообразно или високо вискозно замърсяване — опциите включват предварително нанасяне на спомагателен филтриращ материал, дозиране на диатомитна пръст в обема или преминаване към по-груб клас синтерован материал, така че самата утайка да извършва фината работа. Изборът зависи от това дали възстановеният катализатор трябва да остане чист, или в рециклиращия поток може да се допусне спомагателен филтриращ материал.
Икономика на експлоатационния живот: цена на филтъра спрямо стойност на катализатора
Синтерованата неръждаема стомана струва повече първоначално в сравнение с корпус за патрони за еднократна употреба, което възпира някои купувачи. 5-годишният разчет обаче е различен. Партидна инсталация от 2 m³, работеща със 100 партиди годишно, сменя патроните на всеки няколко партиди: при 25–50 подмени годишно разходите за резервни филтриращи среди и труд бързо надвишават монтажните разходи за синтерована система, промивана обратно на място в продължение на години. Филтриращите среди за еднократна употреба носят и скрити разходи — катализаторът, уловен и изхвърлен с всеки патрон.
Спрямо самия катализатор изчисленията са още по-убедителни. Ако филтрирането със синтеровани елементи възстановява с 1% повече от паладиевия заряд на партида, а зарядът струва US$30,000–90,000, годишните спестявания при инсталация със 100 партиди възлизат на десетки хиляди долари — достатъчни, за да изплатят синтерованите елементи неколкократно още през първата година. Филтърът не е разход, който трябва да се минимизира; той определя каква част от реакторния заряд се губи. Нашият възможност за почистване и разходи за целия експлоатационен живот на синтерована мрежа спрямо нагънат патрон представя подробни изчисления с примери.
Избор на правилния синтерован елемент за работа с катализатори
В рамките на семейството на синтерованите метали три конструкции покриват повечето приложения за възстановяване на катализатори:
- Петслойна синтерована мрежа — прецизно изтеглена телена мрежа се подрежда на слоеве и се свързва чрез дифузия при висока температура в един твърд лист, състоящ се от фин филтриращ слой, поддържан от по-груби дренажни слоеве. Предлага се от приблизително 1 µm нагоре, като осигурява най-висока здравина и капацитет на потока от трите конструкции и е основното решение за възстановяване на Pd/C, Raney nickel и зеолит при 1–5 µm. Вижте нашия петслойна синтерована мрежа гама.
- Синтеровани прахови елементи — сферичен прах от неръждаема стомана се пресова и синтерова в пореста матрица с контролиран размер на порите. Праховите елементи достигат най-фините степени на филтрация, до 0.1–0.5 µm, и се специфицират, когато процесът изисква абсолютно субмикронно задържане или филтратът е ценният продукт.
- Синтеровани патрони и дискове от телена мрежа — цилиндричните патрони са стандартната геометрия за многоелементни съдове под налягане; синтерованите метални филтърни дискове са подходящи за плочесто-рамкови филтри и малкосерийно производство. Вижте нашата филтърни патрони от синтерована телена мрежа.
Изборът на материал е толкова важен, колкото и геометрията. SS316L е стандартът за фармацевтични приложения и фина химия до около 450°C; SS310S или Hastelloy разширяват възможностите за по-горещи или по-корозивни среди. И трите конструкции се доставят като сменяеми елементи или заварени в самопочистващи се съдове, като крайните връзки и уплътненията са специфицирани спрямо корпуса.
Филтриране на катализатори във фармацевтичното производство и фината химия
Във фармацевтичното производство възстановяването на катализатора е част от валидиран процес. Хидрогенирането на междинен продукт за API, катализирано с Pd/C, завършва с филтриране, което трябва да осигури бистър филтрат, да възстанови катализатора за следващата партида и да прави това възпроизводимо. Елементите от синтерована неръждаема стомана са подходящи за тази среда: изцяло металната среда е лесна за почистване и стерилизация с пара, степента на задържане е стабилна и документируема, а елементите могат да бъдат тествани за цялост и квалифицирани като всяка друга контактна част. За по-подробни насоки за избор вижте фармацевтични и химически приложения обзор.
Регулаторните съображения водят в същата посока, както и икономическите. Тъй като спечените елементи са за многократна употреба, има една-единствена инсталирана филтърна система за валидиране, вместо поредица от касети за еднократна употреба, чиято вариация между партидите трябва да се управлява. Документацията за партидите е опростена, а документираните данни за спада на налягането и обратното промиване за всеки цикъл осигуряват на одиторите технологичния подпис, който търсят.
Често задавани въпроси
Каква микронна степен ми е необходима за улавяне на Pd/C катализатор? За повечето класове Pd/C, спечен елемент с номинал 1–5 µm задържа основните частици, докато субмикронните фини частици от износване се улавят от утайката, която се образува върху повърхността. Ако филтратът трябва да бъде напълно чист от паладиеви фини частици, специфицирайте елементи от спечен прах с размер 0,5–1 µm. Приложенията с Raney nickel и зеолит обикновено изискват 1–2 µm.
Могат ли спечените метални филтърни елементи да се промиват обратно и да се използват повторно? Да. Спечените елементи от неръждаема стомана се почистват на място чрез обратно промиване с обратен поток при диференциално налягане от 2–3 bar, често с импулс от азот, и могат да бъдат регенерирани чрез промиване с разтворител, почистване с гореща сода каустик или термична обработка при 400–600°C. Типичният експлоатационен живот е от 3 до 10 години.
Каква е разликата между елементите от спечен прах и елементите от спечена мрежа? Петслойната спечена мрежа предлага по-висока механична якост и капацитет на потока, с номинални размери от около 1 µm нагоре. Елементите от спечен прах достигат по-фини номинални размери до 0,1–0,5 µm. Изберете спечена мрежа за високопроизводително улавяне на катализатори и спечен прах за абсолютно субмикронно задържане.
Как да разтоваря безопасно пирофорен катализатор като Raney nickel? Поддържайте филтърната утайка влажна. Използвайте мокро разтоварване на суспензия, при което филтърната утайка се превръща отново в суспензия с разтворител и се изпомпва без изсушаване, или промийте обратно към събирателен съд под инертен газ. Никога не позволявайте на суха утайка от Raney nickel да влезе в контакт с въздуха; филтърният съд и системите за събиране по веригата трябва да бъдат инертизирани.
Как се съпоставят спечените филтърни елементи с плисираните касети по отношение на разходите? Синтерованите елементи имат по-високи първоначални разходи, но 5-годишните експлоатационни разходи са далеч под тези на филтърните патрони за еднократна употреба, тъй като се използват повторно стотици пъти и не изхвърлят уловения катализатор при всяка подмяна. При катализаторите от благородни метали стойността на възстановения катализатор обикновено надвишава цялата инвестиция във филтъра още през първата година.
Получете оферта от инженерите на KAIFIL
Филтрацията за възстановяване на катализатори е специфична за конкретния процес: правилната микронна степен, конструкцията на елемента, конфигурацията на корпуса и цикълът на почистване зависят от катализатора, разтворителя, температурата и дизайна на реактора. KAIFIL произвежда изработени по поръчка филтърни елементи и филтърни части от синтерован метал в Шъдзяджуан, Китай, и ги изработва по чертежи на клиента за OEM и ODM проекти. Ако заменяте филтърни патрони за еднократна употреба със синтерована система с възможност за обратно промиване или специфицирате нов филтър за възстановяване на катализатор, свържете се с нашите инженери с вашите технологични данни — тип и зареждане на катализатора, разпределение на размера на частиците, работна температура и налягане, целева чистота на филтрата — и ние ще препоръчаме конструкцията на елемента, степента на филтрация и протокола за почистване, или ще го произведем точно по вашия чертеж.