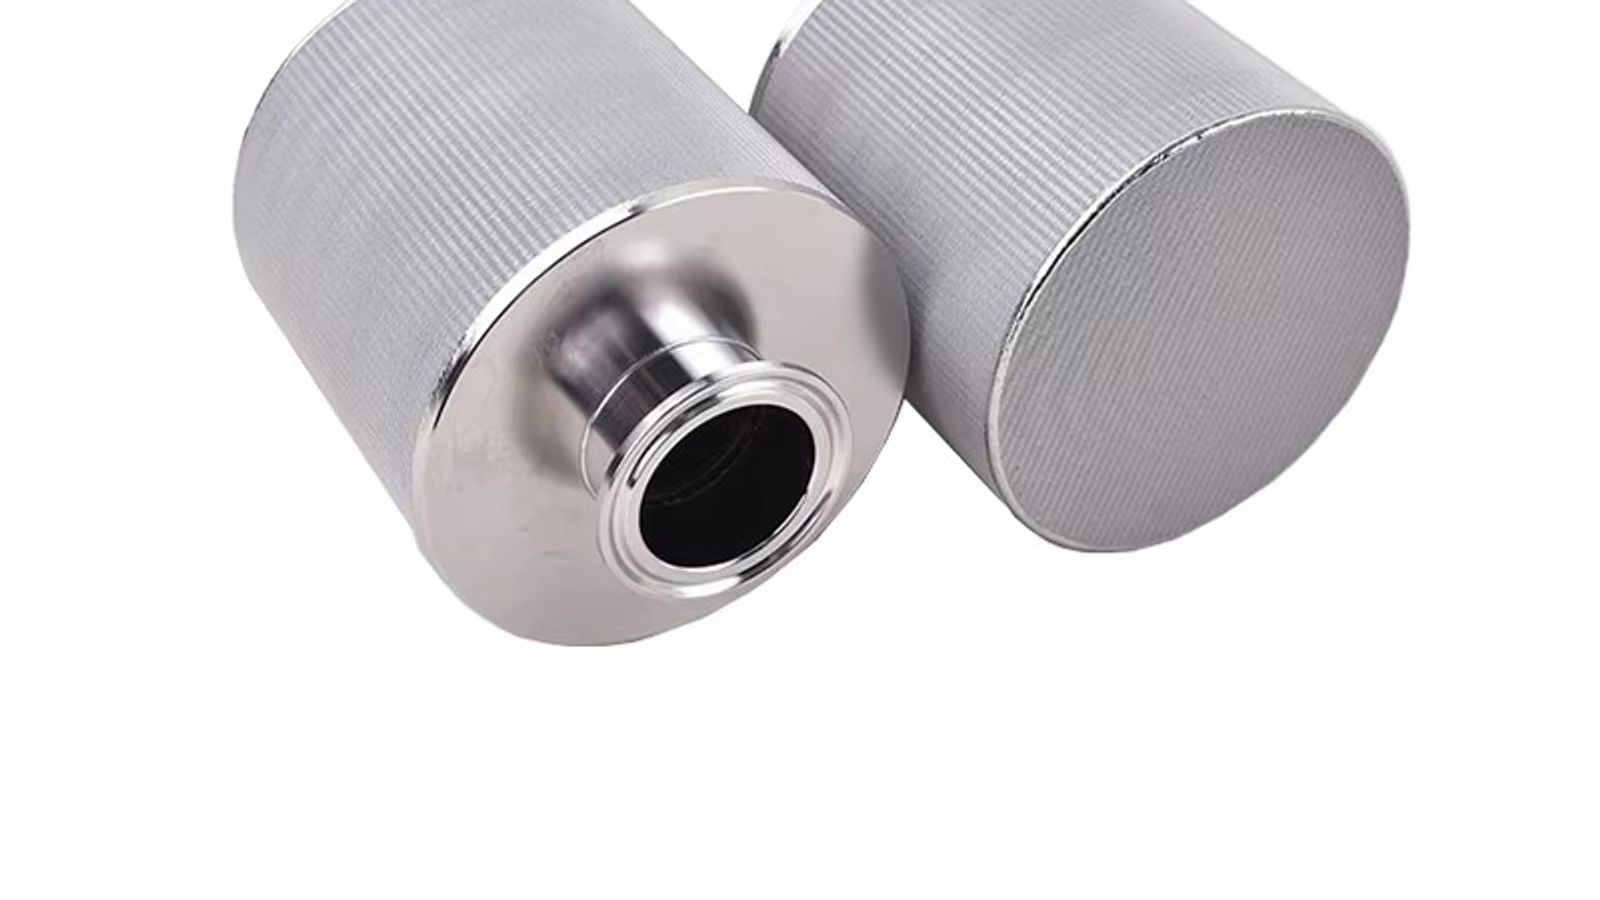
A filtração para recuperação de catalisador é a operação unitária que separa partículas sólidas de catalisador heterogêneo do licor de reação após uma reação catalítica, de modo que o catalisador possa ser reutilizado e o fluxo de produto clarificado a jusante. Na produção química fina e farmacêutica, os catalisadores são geralmente pós de metais preciosos sobre carvão, tais como paládio sobre carvão (Pd/C) e platina sobre carvão (Pt/C), níquel esquelético (Raney nickel) e zeólitas cristalinas. Esses sólidos abrangem uma faixa exigente de tamanho de partícula: o pó de Pd/C normalmente possui um D50 de 20–40 µm, mas gera finos de atrito abaixo de 5 µm, as partículas de Raney nickel variam de aproximadamente 1 a 50 µm, e os cristais de zeólita medem 0,5–10 µm com uma cauda submicrométrica. A sua recuperação exige meios filtrantes com classificação de submicrométrica a 5 µm que possam operar em temperaturas de reação de 60–200°C e pressões diferenciais de 3–5 bar ou superiores. Elementos filtrantes de aço inoxidável sinterizado — malha sinterizada de cinco camadas e compostos de pó/malha sinterizados — satisfazem estas condições e, ao contrário dos meios filtrantes descartáveis, podem ser retrolavados e reutilizados ao longo de centenas de ciclos operacionais. Este artigo aborda por que o serviço com catalisadores exige essa retenção, como os filtros sinterizados se comparam com os cartuchos plissados e a malha tecida, e a viabilidade econômica de um filtro metálico retrolavável em relação ao valor do catalisador.
Por que a filtração de recuperação de catalisador necessita de retenção de sub-mícrons a 5 mícrons
O primeiro motivo é o valor do sólido. O paládio tem sido negociado em torno de US$50–70 por grama nos últimos anos, e a platina na casa das dezenas de dólares por grama. Um reator de hidrogenação de 2 m³ carregado com 10 wt% de um catalisador de 5% Pd/C comporta de 10–30 kg de pó — 0.5–1.5 kg de paládio, dezenas de milhares de dólares americanos de metal em um único lote. Cada percentagem perdida é custo direto de matéria-prima, e o catalisador é frequentemente o consumível mais caro no processo.
O segundo motivo é a distribuição de tamanho de partícula. Um grau nominal "fino" de Pd/C tem um tamanho médio de partícula próximo a 20–40 µm, o qual uma tela grossa poderia reter. Mas reatores agitados, recirculação por bomba e secagem causam atrito, quebrando o suporte de carbono em fragmentos bem abaixo de 5 µm que carregam a mesma carga de metal precioso que as partículas originais — deixá-los passar resulta em perda de paládio e contamina o produto. O níquel Raney, uma esponja esquelética, é ainda mais frágil: as partículas variam de 1–50 µm, de modo que uma classificação de retenção de 1–2 µm é comumente especificada. Os catalisadores de zeólita são aluminossilicatos cristalinos na faixa de 0.5–10 µm cuja fração de sub-mícrons é facilmente perdida.
A terceira razão é o envelope do processo. A recuperação geralmente ocorre na temperatura de reação ou próxima a ela — 60–200°C para a maioria das hidrogenações — a pressões do sistema de até 10 bar ou mais. Os meios filtrantes devem manter sua classificação e capacidade de limpeza aqui. Um elemento de aço inoxidável sinterizado classificado em 0.5–5 µm mantém sua retenção absoluta a 200°C, enquanto os meios de profundidade poliméricos amolecem a uma fração dessa temperatura.
Filtros metálicos sinterizados vs cartuchos plissados vs malha tecida para serviço de catalisador
Três famílias de meios dominam a recuperação de catalisadores: elementos metálicos sinterizados, filtros de cartucho plissados e malha tecida de camada única. Eles diferem fundamentalmente em retenção, capacidade de limpeza e estrutura de custos.
| Característica | Elemento filtrante metálico sinterizado | Filtro de cartucho plissado | Malha tecida de camada única |
|---|
| Classificação de retenção típica | 0.5–5 µm | 0.2–10 µm (dependente do meio) | 2–100 µm (malha holandesa até ~2 µm) |
| Mecanismo de filtração | Filtração de superfície com torta estável | Filtração de profundidade | Filtração de superfície |
| Limite de temperatura | Até 450°C (SS316L) | 80–150°C típico | Até 450°C |
| Resistência química | Excelente (opções de 316L; Hastelloy) | Dependente do meio filtrante | Boa |
| Capacidade de limpeza | Retrolavagem; regeneração química e térmica | Não limpável — descartável | Retrolavável mas limitada |
| Vida útil típica | 3–10 anos | Um lote a alguns meses | 1–3 anos |
| Recuperação de catalisador | Torta úmida recuperável; quase completa | Catalisador residual perdido no meio filtrante | Apenas frações grossas |
| CAPEX relativo | Médio–alto | Baixo | Baixo–médio |
| Custo operacional de 5 anos | Baixo | Alto (substituição domina) | Médio |
Os cartuchos plissados vencem no custo inicial e são adequados quando uma etapa de polimento se segue. Seu ponto fraco é que a estrutura de profundidade retém uma parte do catalisador de forma irreversível no meio filtrante, descartada a cada troca — um cartucho que retém de 2–5% do Pd/C de um lote descarta uma fração de uma carga de US$30,000–90,000. Veja a nossa análise de capacidade de limpeza e custo de vida útil de malha sinterizada vs cartucho plissado .
A malha tecida de camada única é robusta e resistente ao calor, mas uma trama holandesa que atinge 2–5 µm forma pontes de maneira menos confiável do que uma estrutura sinterizada e retém pouca torta antes que a pressão diferencial force uma limpeza. Veja filtro de metal sinterizado vs filtro de malha metálica.
Elementos metálicos sinterizados combinam filtração de superfície com uma estrutura rígida e aberta. O desprendimento da torta é mais completo do que em meios de profundidade, e o elemento pode ser limpo de forma agressiva — submetido a retrolavagem, decapagem química e regeneração térmica — sem perder sua classificação.
Como funciona a filtração em torta em um filtro de recuperação de catalisador
Os filtros de recuperação de catalisador geralmente operam no modo dead-end: todo o fluxo passa pelo meio filtrante e os sólidos se acumulam como uma torta superficial. Durante os primeiros minutos de um ciclo, as partículas formam pontes sobre os poros da superfície e estabelecem a torta. A partir desse ponto, a torta, e não o meio filtrante, é o leito filtrante ativo. É por isso que um elemento sinterizado com classificação de 5 µm pode reter eficazmente partículas muito abaixo de sua classificação nominal assim que a torta se forma — uma torta recém-formada de finos de Pd/C pode reter fragmentos submicrométricos.
À medida que a torta se espessa, a retenção melhora e a queda de pressão aumenta: na operação com fluxo constante, a pressão diferencial aumenta com a espessura da torta; na operação com pressão constante, o fluxo diminui. O filtro é ciclado de modo que a torta seja removida antes que a pressão diferencial atinja o limite de projeto, normalmente de 1–2 bar, em comparação com uma queda no elemento limpo bem abaixo de 0,1 bar.
A descarga da torta é onde os elementos sinterizados provam seu valor, porque o objetivo não é simplesmente limpar o meio filtrante, mas sim recuperar os sólidos. Três estratégias são comuns:
- Descarga úmida (suspensão) — o filtro é ressuspendido com solvente e o catalisador é bombeado para fora como uma suspensão concentrada. Preferido para catalisadores de metais preciosos: evita a secagem, mantém o catalisador suspenso para reciclagem direta e é a rota segura para o níquel de Raney pirofórico, que nunca deve secar ao ar.
- Descarga de torta seca — usado em filtros-secadores e filtros Nutsche de pressão quando o catalisador é recuperado seco. A agitação ou raspagem remove a torta, que sai por uma válvula inferior; a descarga seca requer uma inertização cuidadosa para sólidos pirofóricos.
- Retrolavagem para um vaso de recepção — o filtro é isolado e o fluxo é revertido com solvente ou gás para desprender a torta; a suspensão é coletada para recuperação ou descarte. Uma retrolavagem pulsante (uma série de surtos curtos de fluxo reverso) desprende a torta de forma mais eficaz do que um fluxo reverso constante.
Retrolavagem e regeneração: mantendo um filtro metálico retrolavável produtivo
A vantagem operacional definidora de um elemento de aço inoxidável sinterizado é que ele é um verdadeiro filtro metálico retrolavável: limpa no local, dentro da carcaça, sem abrir o vaso ou tocar nos elementos. Um ciclo típico de retrolavagem reverte o fluxo através do elemento a uma pressão diferencial de 2–3 bar, opcionalmente auxiliado por um pulso de nitrogênio, por 30–120 segundos. Quando a torta é resistente, a retrolavagem é complementada por regeneração:
- Retrolavagem com solvente com o solvente de reação dissolve o material orgânico precipitado.
- Limpeza química com soda cáustica quente remove incrustantes orgânicos e gordurosos, e uma passivação com ácido nítrico diluído restaura a superfície; a construção totalmente metálica tolera produtos químicos que destruiriam os meios filtrantes poliméricos.
- Regeneração térmica em um forno de oxidação a 400–600°C queima completamente os resíduos orgânicos, restaurando a queda de pressão original. Nenhum cartucho descartável pode ser regenerado dessa forma.
Como a matriz sinterizada é rígida e uniforme, centenas a milhares de ciclos de retrolavagem não produzem alteração mensurável na classificação de retenção, e um elemento bem mantido dura de 3 a 10 anos. O limite prático não é o desgaste do meio filtrante, mas sim as incrustações fixadas devido à negligência na limpeza.
Comportamento da queda de pressão e otimização do fluxo
A queda de pressão rege tanto a vazão quanto a duração do ciclo. Para um elemento sinterizado limpo, a pressão diferencial inicial no fluxo de projeto é tipicamente de 0,02–0,1 bar em serviço de líquido. À medida que a torta cresce, a pressão diferencial segue a lei de Darcy e aumenta linearmente com a espessura da torta. Como os licores de reação são geralmente filtrados a quente (80–150°C), a viscosidade é baixa e o fluxo é correspondentemente maior do que na mesma filtração realizada a frio.
O fluxo prático para suspensões de catalisador varia de aproximadamente 0,5 a 3 m³/m²/h, dependendo da carga de catalisador, do tamanho de partícula e da viscosidade. Cargas mais altas encurtam o ciclo em um fluxo fixo, de modo que a viabilidade econômica frequentemente favorece a operação ligeiramente acima do fluxo do meio limpo e a aceitação de um ciclo mais curto seguido por uma retrolavagem rápida no local. A geometria cilíndrica rígida proporciona uma alta área de retenção de torta por unidade de volume da carcaça, mantendo os ciclos razoáveis mesmo com suspensões de 5–10 wt%.
Se o processo colmatar facilmente — incrustações muito finas, gelatinosas ou de alta viscosidade —, as opções incluem a pré-capa com um auxiliar de filtração, a dosagem direta de terra diatomácea ou a mudança para um grau sinterizado mais grosso para que a torta faça o trabalho fino. A escolha depende se o catalisador recuperado deve permanecer puro ou se um auxiliar de filtração pode ser tolerado na corrente de recirculação.
Viabilidade econômica da vida útil: custo do filtro versus valor do catalisador
O aço inoxidável sinterizado custa mais inicialmente do que uma carcaça de cartucho descartável, o que afasta alguns compradores. A contabilidade de 5 anos é diferente. Uma planta de batelada de 2 m³ operando 100 bateladas por ano troca os cartuchos a cada poucas bateladas: com 25–50 trocas por ano, o meio filtrante de reposição e a mão de obra superam rapidamente o custo de instalação de um sistema sinterizado com retrolavagem no local por anos. Os meios descartáveis também carregam um custo oculto — o catalisador retido e descartado com cada cartucho.
Em relação ao próprio catalisador, a matemática é ainda mais convincente. Se a filtração sinterizada recuperar 1% a mais da carga de paládio por batelada, e a carga valer US$30.000–90.000, a economia anual em uma planta de 100 bateladas será de dezenas de milhares de dólares — o suficiente para pagar pelos elementos sinterizados várias vezes no primeiro ano. O filtro não é uma despesa a ser minimizada; ele decide quanto da carga do reator é perdida. O nosso análise de capacidade de limpeza e custo de vida útil de malha sinterizada vs. cartucho plissado detalha o cálculo com exemplos.
Dentro da família de metais sinterizados, três construções cobrem a maioria das aplicações de recuperação de catalisadores:
- Malha sinterizada de cinco camadas — telas metálicas trefiladas de precisão são empilhadas e ligadas por difusão a alta temperatura em uma única folha rígida, uma camada de filtração fina suportada por camadas de drenagem mais grossas. Disponível a partir de aproximadamente 1 µm, oferece a maior resistência e capacidade de vazão das três construções e é o carro-chefe para a recuperação de Pd/C, níquel Raney e zeólita a 1–5 µm. Veja nosso malha sinterizada de cinco camadas linha.
- Elementos de pó sinterizado — o pó esférico de aço inoxidável é compactado e sinterizado em uma matriz porosa com tamanho de poro controlado. Os elementos de pó atingem os graus mais finos, de até 0,1–0,5 µm, e são especificados quando o processo exige retenção submicrônica absoluta ou o filtrado é o produto de valor.
- Cartuchos e discos de malha metálica sinterizada — cartuchos cilíndricos são a geometria padrão para vasos de pressão multielementos; discos filtrantes de metal sinterizado são adequados para filtros de placas e quadros e produção em pequena escala. Veja o nosso cartuchos filtrantes de malha de arame sinterizada.
A seleção do material importa tanto quanto a geometria. O SS316L é o padrão para aplicações farmacêuticas e de química fina até cerca de 450°C; o SS310S ou Hastelloy ampliam os limites para serviços mais quentes ou mais corrosivos. Todas as três construções são fornecidas como elementos removíveis ou soldadas em vasos autolimpantes, com conexões de extremidade e juntas especificadas de acordo com a carcaça.
Filtração de catalisadores na produção farmacêutica e de química fina
Na fabricação farmacêutica, a recuperação do catalisador está inserida em um processo validado. Uma hidrogenação catalisada por Pd/C de um intermediário de API termina com uma filtração que deve fornecer um filtrado límpido, recuperar o catalisador para o próximo lote e fazê-lo de forma reprodutível. Os elementos de aço inoxidável sinterizado se adaptam a esse ambiente: o meio totalmente metálico é limpável e esterilizável a vapor, sua classificação de retenção é estável e documentável, e os elementos podem ser testados quanto à integridade e qualificados como qualquer peça de contato. Para obter orientações de seleção mais amplas, consulte as aplicações farmacêuticas e químicas visão geral.
As considerações regulatórias apontam na mesma direção que os fatores econômicos. Como os elementos sinterizados são reutilizáveis, há um único sistema de filtragem instalado para validar, em vez de um fluxo de cartuchos descartáveis cuja variabilidade lote a lote deve ser gerenciada. Os registros de lote são simplificados, e os dados documentados de queda de pressão e retrolavagem para cada ciclo fornecem aos auditores a assinatura de processo que eles procuram.
Perguntas Frequentes
Qual classificação em mícrons eu preciso para recuperar o catalisador de Pd/C? Para a maioria dos graus de Pd/C, um elemento sinterizado com classificação de 1–5 µm retém as partículas originais, enquanto os finos de atrito submicrométricos são retidos pela torta que se forma na superfície. Se o filtrado deve ser isento de quaisquer finos de paládio, especifique elementos de pó sinterizado de 0,5–1 µm. As aplicações com níquel Raney e zeólita normalmente requerem 1–2 µm.
Os elementos filtrantes de metal sinterizado podem ser retrolavados e reutilizados? Sim. Os elementos de aço inoxidável sinterizado são limpos no local por retrolavagem com fluxo reverso a um diferencial de 2–3 bar, frequentemente com um pulso de nitrogênio, e podem ser regenerados por lavagem com solvente, limpeza cáustica a quente ou tratamento térmico a 400–600 °C. Vidas úteis de 3–10 anos são comuns.
Qual é a diferença entre elementos de pó sinterizado e elementos de malha sinterizada? A malha sinterizada de cinco camadas oferece maior resistência mecânica e capacidade de fluxo, com classificações a partir de cerca de 1 µm. Os elementos de pó sinterizado atingem classificações mais finas, de até 0,1–0,5 µm. Escolha a malha sinterizada para recuperação de catalisador de alto rendimento e o pó sinterizado para retenção submicrônica absoluta.
Como descarregar com segurança um catalisador pirofórico como o níquel Raney? Mantenha a torta úmida. Use descarga de polpa úmida, onde a torta é repolpada com solvente e bombeada para fora sem secar, ou retrolavagem para um vaso de retenção sob gás inerte. Nunca permita que uma torta seca de níquel Raney entre em contato com o ar; o vaso do filtro e os sistemas de coleta a jusante devem ser inertizados.
Como os elementos filtrantes sinterizados se comparam aos cartuchos plissados em termos de custo? Elementos sinterizados têm um custo inicial mais alto, mas um custo operacional de 5 anos muito abaixo dos cartuchos descartáveis, porque são reutilizados centenas de vezes e não descartam o catalisador retido a cada troca. Para catalisadores de metais preciosos, o valor do catalisador recuperado normalmente excede todo o investimento no filtro logo no primeiro ano.
Solicite um orçamento dos engenheiros da KAIFIL
A filtração para recuperação de catalisador é específica para cada processo: a classificação de mícrons correta, a construção do elemento, a configuração da carcaça e o ciclo de limpeza dependem do catalisador, solvente, temperatura e projeto do reator. A KAIFIL fabrica elementos filtrantes e peças de filtro de metal sinterizado sob medida em Shijiazhuang, China, e os fabrica de acordo com os desenhos do cliente para projetos OEM e ODM. Se você estiver substituindo cartuchos descartáveis por um sistema sinterizado retrolavável, ou especificando um novo filtro de recuperação de catalisador, entre em contato com nossos engenheiros com os dados do seu processo — tipo e carga do catalisador, distribuição de tamanho de partícula, temperatura e pressão de operação, claridade desejada do filtrado — e recomendaremos a construção do elemento, o grau de filtração e o protocolo de limpeza, ou fabricaremos de acordo com seu desenho exato.