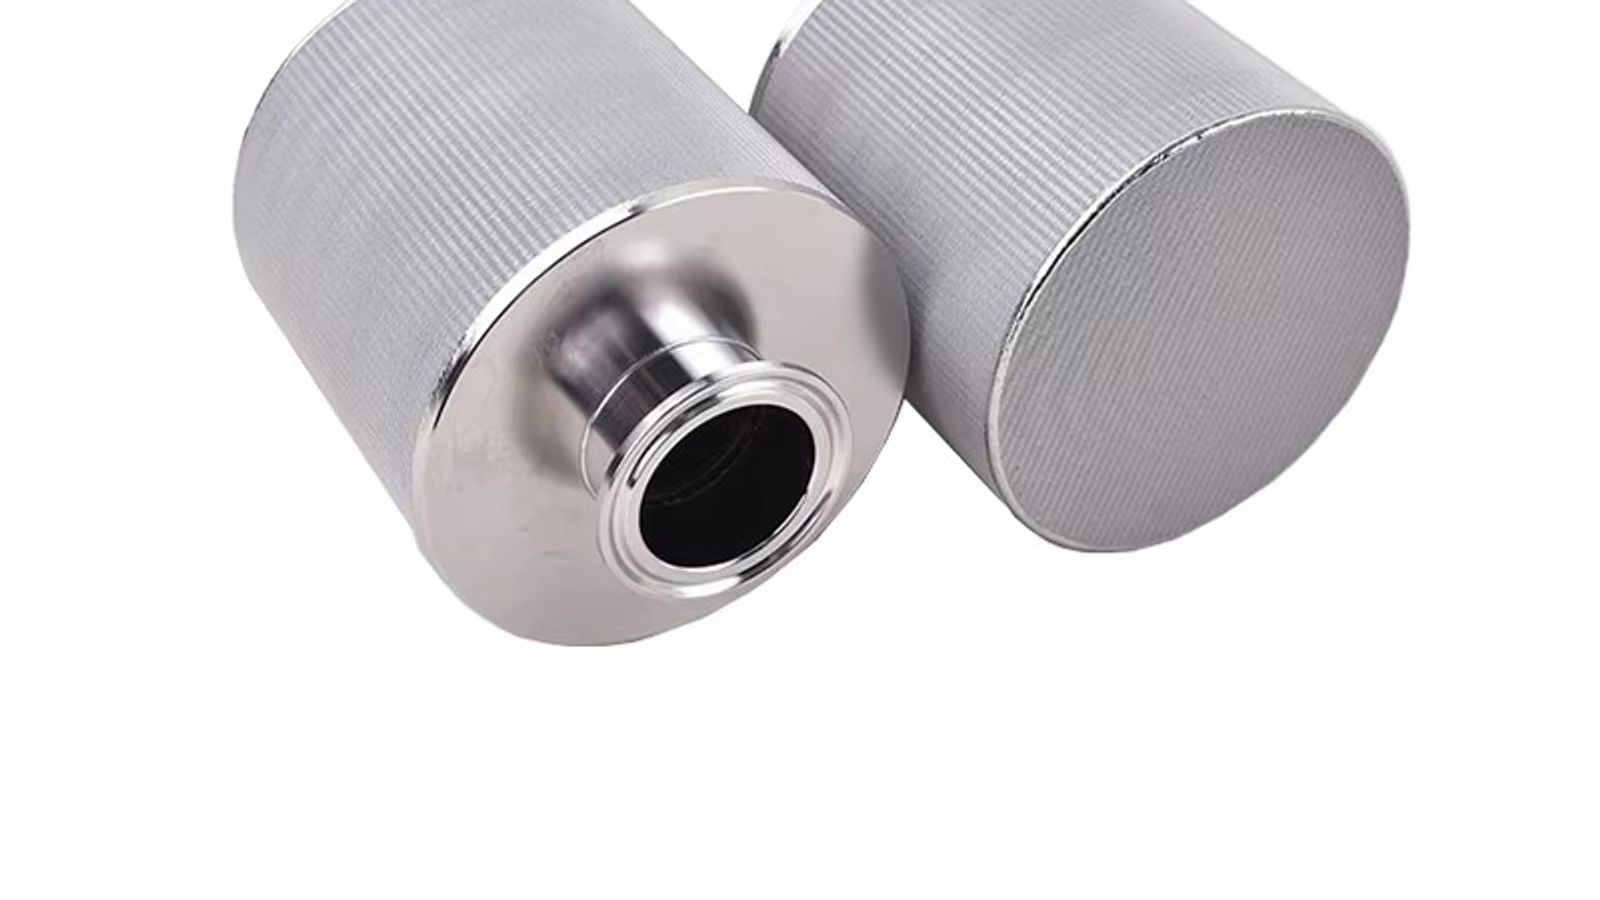
Filtracja odzysku katalizatora to operacja jednostkowa, która oddziela stałe cząstki katalizatora heterogenicznego od cieczy reakcyjnej po reakcji katalitycznej, dzięki czemu katalizator może być ponownie użyty, a strumień produktu sklarowany na dalszym etapie procesu. W produkcji chemii precyzyjnej i farmaceutyków katalizatorami są zazwyczaj proszki metali szlachetnych na węglu, takie jak pallad na węglu (Pd/C) i platyna na węglu (Pt/C), nikiel szkieletowy (nikiel Raneya) oraz krystaliczne zeolity. Te ciała stałe charakteryzują się wymagającym zakresem wielkości cząstek: proszek Pd/C ma zazwyczaj D50 na poziomie 20–40 µm, ale generuje drobne cząstki ścierne poniżej 5 µm, cząstki niklu Raneya mieszczą się w zakresie od około 1 do 50 µm, a kryształy zeolitu mają wymiary 0,5–10 µm z frakcją submikronową. Ich odzysk wymaga mediów filtracyjnych o dokładności od submikronowej do 5 µm, które mogą pracować w temperaturach reakcji 60–200°C i przy ciśnieniu różnicowym 3–5 bar lub wyższym. Spiekane elementy filtracyjne ze stali nierdzewnej — pięciowarstwowe spiekane siatki oraz spiekane kompozyty proszkowo-siatkowe — spełniają te warunki i, w przeciwieństwie do mediów jednorazowych, mogą być płukane wstecznie i ponownie używane przez setki cykli roboczych. W tym artykule omówiono, dlaczego procesy z użyciem katalizatorów wymagają takiej dokładności filtracji, jak filtry spiekane wypadają w porównaniu z plisowanymi wkładami i siatką tkaną, a także ekonomikę stosowania metalowych filtrów z możliwością płukania wstecznego w odniesieniu do wartości katalizatora.
Dlaczego filtracja odzysku katalizatora wymaga dokładności od submikronowej do 5 mikronów
Pierwszym powodem jest wartość ciała stałego. W ostatnich latach cena palladu oscylowała wokół 50–70 USD za gram, a platyny w granicach kilkudziesięciu dolarów za gram. Reaktor do uwodornienia o pojemności 2 m³ załadowany 10% wag. katalizatora 5% Pd/C mieści 10–30 kg proszku — czyli 0,5–1,5 kg palladu, co oznacza metal o wartości dziesiątek tysięcy dolarów amerykańskich w jednej partii. Każdy utracony procent to bezpośredni koszt surowca, a katalizator jest często najdroższym materiałem eksploatacyjnym w procesie.
Drugim powodem jest rozkład wielkości cząstek. Nominalna „drobna” klasa Pd/C ma średnią wielkość cząstek bliską 20–40 µm, którą mogłoby zatrzymać grube sito. Jednak reaktory z mieszadłem, recyrkulacja pompowa i suszenie powodują ścieranie, rozbijając nośnik węglowy na fragmenty znacznie poniżej 5 µm, które niosą taki sam ładunek metalu szlachetnego jak cząstki macierzyste — ich przepuszczenie powoduje utratę palladu i zanieczyszczenie produktu. Nikiel Raneya, będący gąbką szkieletową, jest jeszcze bardziej kruchy: cząstki mają wielkość 1–50 µm, dlatego powszechnie określa się dokładność filtracji na poziomie 1–2 µm. Katalizatory zeolitowe to krystaliczne glinokrzemiany w zakresie 0,5–10 µm, których frakcja submikronowa jest łatwo tracona.
Trzecim powodem są parametry procesu. Odzysk odbywa się zazwyczaj w temperaturze reakcji lub w jej pobliżu — 60–200°C dla większości procesów uwodornienia — przy ciśnieniu w układzie do 10 bar lub wyższym. Media filtracyjne muszą zachować swoją dokładność i zdolność do czyszczenia w tych warunkach. Spiekany element ze stali nierdzewnej o dokładności 0,5–5 µm zachowuje swoją zdolność zatrzymywania absolutnego w temperaturze 200°C, podczas gdy polimerowe media głębinowe miękną w temperaturze stanowiącej ułamek tej wartości.
W odzysku katalizatorów dominują trzy rodziny mediów: spiekane elementy metalowe, plisowane wkłady filtracyjne oraz jednowarstwowe siatki tkane. Różnią się one zasadniczo pod względem dokładności filtracji, łatwości czyszczenia i struktury kosztów.
| Cecha | Spiekany metalowy element filtracyjny | Plisowany wkład filtracyjny | Jednowarstwowa siatka tkana |
|---|
| Typowa dokładność filtracji | 0.5–5 µm | 0.2–10 µm (zależnie od medium filtracyjnego) | 2–100 µm (splot holenderski do ~2 µm) |
| Mechanizm filtracji | Filtracja powierzchniowa ze stabilnym plackiem filtracyjnym | Filtracja głębinowa | Filtracja powierzchniowa |
| Limit temperatury | Do 450°C (SS316L) | Typowo 80–150°C | Do 450°C |
| Odporność chemiczna | Doskonała (opcje 316L; Hastelloy) | Zależna od medium | Dobra |
| Możliwość czyszczenia | Płukanie wsteczne; regeneracja chemiczna i termiczna | Brak możliwości czyszczenia — jednorazowe | Ograniczona możliwość płukania wstecznego |
| Typowa żywotność | 3–10 lat | Od jednej partii do kilku miesięcy | 1–3 lata |
| Odzysk katalizatora | Wilgotny placek możliwy do odzyskania; prawie całkowity | Pozostałości katalizatora tracone w medium filtracyjnym | Tylko grube frakcje |
| Względny CAPEX | Średni–wysoki | Niski | Niski–średni |
| 5-letni koszt operacyjny | Niski | Wysoki (dominuje wymiana) | Średni |
Plisowane wkłady filtracyjne wygrywają pod względem kosztu początkowego i są wystarczające, gdy kolejnym krokiem jest doczyszczanie. Ich słabością jest to, że struktura głęboka nieodwracalnie zatrzymuje część katalizatora w medium filtracyjnym, co jest spisywane na straty przy każdej wymianie — wkład zatrzymujący 2–5% Pd/C z danej partii oznacza utratę części wsadu o wartości US$30,000–90,000. Zobacz naszą porównującą możliwość czyszczenia i koszty cyklu życia siatki spiekanej z plisowanym wkładem analizę.
Jednowarstwowa siatka tkana jest wytrzymała i odporna na wysoką temperaturę, jednak splot holenderski o dokładności 2–5 µm tworzy mostki cząstek mniej niezawodnie niż struktura spiekana i zatrzymuje niewiele placka filtracyjnego, zanim różnica ciśnień wymusi czyszczenie. Zobacz filtr ze spieku metalowego a filtr z siatki metalowej.
Spiekane elementy metalowe łączą filtrację powierzchniową ze sztywną, otwartą strukturą. Usuwanie placka filtracyjnego jest dokładniejsze niż w przypadku mediów głębinowych, a element może być czyszczony agresywnie — poprzez płukanie wsteczne, czyszczenie chemiczne i regenerację termiczną — bez utraty swojej klasy filtracji.
Jak działa filtracja plackowa w filtrze do odzyskiwania katalizatora
Filtry do odzyskiwania katalizatora zazwyczaj pracują w trybie dead-end: cały strumień przechodzi przez medium, a ciała stałe osadzają się w postaci placka powierzchniowego. W pierwszych minutach cyklu cząstki mostkują pory powierzchniowe i tworzą placek. Od tego momentu to placek, a nie medium, stanowi aktywną warstwę filtracyjną. Dlatego spiekany element o dokładności 5 µm może skutecznie zatrzymywać cząstki znacznie mniejsze niż jego nominalna dokładność po uformowaniu się placka — świeżo powstały placek z drobnych cząstek Pd/C może zatrzymać fragmenty submikronowe.
W miarę pogrubiania się placka poprawia się retencja, a spadek ciśnienia rośnie: w pracy przy stałym przepływie ciśnienie różnicowe rośnie wraz z grubością placka, natomiast w pracy przy stałym ciśnieniu spada natężenie przepływu. Praca filtra odbywa się w cyklach, dzięki czemu placek jest usuwany, zanim ciśnienie różnicowe osiągnie projektowy limit, zazwyczaj 1–2 bar, w porównaniu do spadku na czystym elemencie wynoszącego znacznie poniżej 0,1 bar.
Usuwanie placka to etap, w którym spiekane elementy dowodzą swojej wartości, ponieważ celem jest nie tylko oczyszczenie medium, ale również odzyskanie ciał stałych. Powszechnie stosuje się trzy strategie:
- Rozładunek na mokro (w postaci zawiesiny) — w filtrze ponownie tworzy się zawiesinę za pomocą rozpuszczalnika, a katalizator jest wypompowywany jako skoncentrowana zawiesina. Metoda preferowana w przypadku katalizatorów z metali szlachetnych: pozwala uniknąć suszenia, utrzymuje katalizator w zawiesinie do bezpośredniego recyklingu i jest bezpiecznym rozwiązaniem dla piroforycznego niklu Raneya, który nigdy nie może wyschnąć na powietrzu.
- Rozładunek suchego placka — stosowany w suszarkach filtracyjnych i ciśnieniowych filtrach Nutsche, gdy katalizator jest odzyskiwany w stanie suchym. Mieszanie lub skrobanie usuwa placek, który opuszcza urządzenie przez dolny zawór; rozładunek na sucho wymaga starannego inertowania w przypadku ciał stałych o właściwościach piroforycznych.
- Płukanie wsteczne do zbiornika zbiorczego — filtr zostaje odizolowany, a przepływ rozpuszczalnika lub gazu zostaje odwrócony w celu oderwania placka; zawiesina jest zbierana do odzysku lub utylizacji. Płukanie wsteczne impulsowe (seria krótkich uderzeń przepływu wstecznego) uwalnia placek skuteczniej niż jeden ciągły przepływ wsteczny.
Kluczową zaletą eksploatacyjną spiekanego elementu ze stali nierdzewnej jest to, że stanowi on prawdziwy metalowy filtr z możliwością płukania wstecznego: czyści się na miejscu, w obudowie, bez otwierania zbiornika ani dotykania elementów. Typowy cykl płukania wstecznego odwraca przepływ przez element przy różnicy ciśnień 2–3 bar, opcjonalnie wspomagany impulsem azotu, przez 30–120 sekund. Gdy placek filtracyjny jest trudny do usunięcia, płukanie wsteczne jest uzupełniane o regenerację:
- Płukanie wsteczne rozpuszczalnikiem za pomocą rozpuszczalnika reakcyjnego rozpuszcza wytrącony materiał organiczny.
- Czyszczenie chemiczne gorącym roztworem zasadowym usuwa zanieczyszczenia organiczne i tłuszczowe, a pasywacja rozcieńczonym kwasem azotowym przywraca stan powierzchni; całkowicie metalowa konstrukcja toleruje środki chemiczne, które zniszczyłyby media polimerowe.
- Regeneracja termiczna w piecu utleniającym w temperaturze 400–600°C całkowicie wypala pozostałości organiczne, przywracając pierwotny spadek ciśnienia. Żaden wkład jednorazowy nie może być regenerowany w ten sposób.
Ponieważ spiekana matryca jest sztywna i jednorodna, setki lub tysiące cykli płukania wstecznego nie powodują mierzalnych zmian w dokładności filtracji, a dobrze utrzymany element służy przez 3–10 lat. Praktycznym ograniczeniem nie jest zużycie medium, lecz zanieczyszczenia zapieczone w wyniku zaniedbania czyszczenia.
Charakterystyka spadku ciśnienia i optymalizacja strumienia
Spadek ciśnienia decyduje zarówno o przepustowości, jak i o długości cyklu. Dla czystego elementu spiekanego początkowe ciśnienie różnicowe przy projektowym strumieniu przepływu wynosi zazwyczaj 0,02–0,1 bar przy filtrowaniu cieczy. W miarę wzrostu placka filtracyjnego ciśnienie różnicowe podlega prawu Darcy'ego i rośnie liniowo wraz z grubością placka. Ponieważ ciecze reakcyjne są zazwyczaj filtrowane na gorąco (80–150°C), lepkość jest niska, a strumień przepływu jest odpowiednio wyższy niż przy tej samej filtracji prowadzonej na zimno.
Praktyczny strumień przepływu dla zawiesin katalizatora waha się od około 0,5 do 3 m³/m²/h, w zależności od zawartości katalizatora, wielkości cząstek i lepkości. Większa zawartość skraca cykl przy stałym strumieniu, dlatego względy ekonomiczne często przemawiają za pracą nieco powyżej strumienia dla czystego medium filtracyjnego i zaakceptowaniem krótszego cyklu, po którym następuje szybkie płukanie wsteczne na miejscu. Sztywna cylindryczna geometria zapewnia dużą powierzchnię zatrzymywania placka na jednostkę objętości obudowy, co pozwala utrzymać rozsądną długość cykli nawet przy zawiesinach o stężeniu 5–10% wag.
Jeśli proces łatwo ulega kolmatacji – przez bardzo drobne, galaretowate lub charakteryzujące się wysoką lepkością zanieczyszczenia – dostępne opcje obejmują wstępne powlekanie pomocnikiem filtracyjnym, dozowanie ziemi okrzemkowej bezpośrednio do zawiesiny lub przejście na spiek o większych porach, tak aby to placek filtracyjny wykonywał dokładną filtrację. Wybór zależy od tego, czy odzyskany katalizator musi pozostać czysty, czy też w strumieniu recyrkulacji dopuszczalna jest obecność pomocnika filtracyjnego.
Ekonomika okresu eksploatacji: koszt filtra w stosunku do wartości katalizatora
Spiekana stal nierdzewna wiąże się z wyższym kosztem początkowym niż obudowa z wkładami jednorazowymi, co zniechęca niektórych nabywców. Jednak rozliczenie w perspektywie 5-letniej wygląda inaczej. Instalacja szarżowa o pojemności 2 m³, realizująca 100 szarż rocznie, wymaga wymiany wkładów co kilka szarż: przy 25–50 wymianach w roku koszty wkładów zamiennych i robocizny szybko przewyższają koszt instalacji systemu spiekanego, który może być płukany wstecznie na miejscu przez lata. Jednorazowe media filtracyjne niosą ze sobą również ukryty koszt – katalizator uwięziony i wyrzucany wraz z każdym wkładem.
W zestawieniu z samym katalizatorem kalkulacja jest jeszcze bardziej przekonująca. Jeśli filtracja spiekana pozwala odzyskać o 1% więcej wsadu palladu na szarżę, a wsad jest wart US$30,000–90,000, roczne oszczędności w instalacji realizującej 100 szarż rocznie wynoszą dziesiątki tysięcy dolarów – co wystarczy na kilkukrotny zwrot kosztów elementów spiekanych już w pierwszym roku. Filtr nie jest wydatkiem, który należy minimalizować; to on decyduje o tym, jak duża część wsadu reaktora zostanie utracona. Nasza analiza porównawcza podatności na czyszczenie i kosztów w całym cyklu życia siatki spiekanej i wkładu plisowanego szczegółowo przedstawia te obliczenia na przykładach.
Wybór odpowiedniego elementu spiekanego do pracy z katalizatorami
W obrębie rodziny spieków metalowych większość zastosowań związanych z odzyskiwaniem katalizatorów pokrywają trzy konstrukcje:
- Pięciowarstwowa siatka spiekana — precyzyjnie ciągniona siatka tkana jest układana warstwowo i łączona dyfuzyjnie w wysokiej temperaturze w jeden sztywny arkusz, tworząc warstwę dokładnej filtracji podpartą grubszymi warstwami drenażowymi. Dostępna od około 1 µm wzwyż, oferuje najwyższą wytrzymałość i przepustowość spośród trzech konstrukcji i stanowi podstawowe rozwiązanie do odzyskiwania Pd/C, niklu Raneya oraz zeolitów przy 1–5 µm. Zobacz nasz pięciowarstwowa siatka spiekana zakres.
- Spiekane elementy proszkowe — sferyczny proszek ze stali nierdzewnej jest prasowany i spiekany w porowatą matrycę o kontrolowanej wielkości porów. Elementy proszkowe osiągają najdrobniejsze klasy filtracji, nawet do 0,1–0,5 µm, i są określane w specyfikacji, gdy proces wymaga absolutnej retencji submikronowej lub gdy filtrat jest produktem o wysokiej wartości.
- Wkłady i dyski ze spiekanej siatki drucianej — wkłady cylindryczne są standardową geometrią dla wieloelementowych zbiorników ciśnieniowych; spiekane metalowe dyski filtracyjne nadają się do filtrów płytowo-ramowych i produkcji na małą skalę. Zobacz nasze filtracyjne wkłady ze spiekanej siatki drucianej.
Wybór materiału ma tak samo duże znaczenie jak geometria. SS316L jest standardem w zastosowaniach farmaceutycznych i chemii precyzyjnej do temperatury około 450°C; SS310S lub Hastelloy rozszerzają ten zakres dla wyższych temperatur lub bardziej korozyjnych środowisk. Wszystkie trzy konstrukcje są dostarczane jako elementy wymienne lub spawane w samoczyszczących zbiornikach, z przyłączami końcowymi i uszczelkami dostosowanymi do obudowy.
Filtracja katalizatora w produkcji farmaceutycznej i chemii precyzyjnej
W produkcji farmaceutycznej odzysk katalizatora jest częścią walidowanego procesu. Uwodornienie półproduktu API katalizowane Pd/C kończy się filtracją, która musi zapewnić klarowny filtrat, odzyskać katalizator do kolejnej partii i robić to w sposób powtarzalny. Spiekane elementy ze stali nierdzewnej doskonale pasują do tego środowiska: całkowicie metalowe medium nadaje się do czyszczenia i sterylizacji parowej, jego stopień retencji jest stabilny i możliwy do udokumentowania, a same elementy mogą być testowane pod kątem integralności i kwalifikowane jak każda część mająca kontakt z produktem. W celu uzyskania szerszych wskazówek dotyczących wyboru, zobacz zastosowania farmaceutyczne i chemiczne przegląd.
Względy regulacyjne idą w tym samym kierunku, co kwestie ekonomiczne. Ponieważ elementy spiekane są wielokrotnego użytku, do walidacji jest tylko jeden zainstalowany system filtracyjny, a nie cała seria jednorazowych wkładów, których zmienność między partiami musiałaby być kontrolowana. Rejestry partii są uproszczone, a udokumentowane dane dotyczące spadku ciśnienia i płukania wstecznego dla każdego cyklu dostarczają audytorom poszukiwaną przez nich charakterystykę procesu.
FAQ
Jakiej dokładności filtracji potrzebuję do odzysku katalizatora Pd/C? W przypadku większości gatunków Pd/C, element spiekany o dokładności 1–5 µm zatrzymuje cząstki macierzyste, podczas gdy submikronowe drobne cząstki powstałe w wyniku ścierania są wychwytywane przez placek filtracyjny tworzący się na powierzchni. Jeśli filtrat musi być całkowicie wolny od drobnych cząstek palladu, należy wybrać elementy ze spiekanego proszku o dokładności 0,5–1 µm. Zastosowania z użyciem niklu Raneya i zeolitów wymagają zazwyczaj dokładności 1–2 µm.
Czy spiekane metalowe elementy filtracyjne mogą być płukane wstecznie i ponownie używane? Tak. Elementy ze spiekanej stali nierdzewnej są czyszczone na miejscu poprzez płukanie wsteczne przy różnicy ciśnień 2–3 bar, często z użyciem impulsu azotu, i mogą być regenerowane przez przemywanie rozpuszczalnikiem, czyszczenie gorącym roztworem zasady lub obróbkę termiczną w temperaturze 400–600°C. Typowy okres eksploatacji wynosi od 3 do 10 lat.
Czym różnią się elementy ze spiekanego proszku od elementów ze spiekanej siatki? Pięciowarstwowa siatka spiekana oferuje wyższą wytrzymałość mechaniczną i przepustowość, z dokładnością filtracji od około 1 µm w górę. Elementy ze spiekanego proszku osiągają dokładniejsze parametry, aż do 0,1–0,5 µm. Wybierz spiekaną siatkę do odzysku katalizatora o wysokiej wydajności, a spiekany proszek do absolutnej retencji submikronowej.
Jak bezpiecznie rozładować katalizator piroforyczny, taki jak nikiel Raneya? Utrzymuj placek filtracyjny w stanie wilgotnym. Zastosuj rozładunek w postaci mokrej zawiesiny, w którym placek jest ponownie przeprowadzany w zawiesinę za pomocą rozpuszczalnika i wypompowywany bez suszenia, lub wykonaj płukanie wsteczne do zbiornika retencyjnego pod osłoną gazu obojętnego. Nigdy nie dopuszczaj do kontaktu suchego placka niklu Raneya z powietrzem; zbiornik filtra i systemy odbiorcze na dalszych etapach instalacji muszą być zobojętnione.
Jak wypada porównanie kosztów spiekanych elementów filtracyjnych z wkładami plisowanymi? Elementy spiekane mają wyższy koszt początkowy, ale ich 5-letni koszt eksploatacji jest znacznie niższy niż w przypadku wkładów jednorazowych, ponieważ są one używane setki razy i nie powodują wyrzucania uwięzionego katalizatora przy każdej wymianie. W przypadku katalizatorów z metali szlachetnych wartość odzyskanego katalizatora zazwyczaj przewyższa całą inwestycję w filtr już w pierwszym roku.
Uzyskaj wycenę od inżynierów KAIFIL
Filtracja w celu odzysku katalizatora jest specyficzna dla danego procesu: odpowiedni stopień filtracji w mikronach, konstrukcja elementu, konfiguracja obudowy i cykl czyszczenia zależą od katalizatora, rozpuszczalnika, temperatury oraz konstrukcji reaktora. KAIFIL produkuje produkowane na zamówienie spiekane metalowe elementy filtracyjne i części filtrów w Shijiazhuang w Chinach i wytwarza je na podstawie rysunków klienta dla projektów OEM i ODM. Jeśli zastępują Państwo wkłady jednorazowe systemem spiekanym z możliwością płukania wstecznego lub projektują nowy filtr do odzysku katalizatora, prosimy o kontakt z naszymi inżynierami i przesłanie danych procesowych — rodzaju i załadunku katalizatora, rozkładu wielkości cząstek, temperatury i ciśnienia roboczego, docelowej czystości filtratu — a my zarekomendujemy konstrukcję elementu, stopień filtracji i protokół czyszczenia lub wyprodukujemy go dokładnie według Państwa rysunku.