Что такое фильтрация расплава ПЭТ?
Фильтрация расплава ПЭТ — это процесс, при котором расплавленный полиэтилентерефталат (ПЭТ) продавливается через пакеты сеток или фильтрующие диски из нержавеющей стали — обычно с тонкостью фильтрации от 20 µm до 120 µm абсолютной — для удаления твердых загрязнений до того, как расплав поступит на последующее формующее оборудование. В линии вторичной переработки этап фильтрации происходит при температуре расплава примерно 260–290 °C, когда ПЭТ достаточно текуч для прохождения через фильтровальный материал, но при этом достаточно вязок, чтобы каждая задержанная частица концентрировала напряжение в расплаве и ухудшала качество полимера, если этот процесс не контролировать. Улавливая грязь, бумагу, фрагменты полиолефинов, мелкие частицы алюминия, гели и обугленные черные точки, фильтрация расплава делает больше, чем просто защищает фильеру и последующую оснастку: это самый важный механический этап для сохранения характеристической вязкости (IV), поддержания приемлемого цвета и прозрачности продукта, а также обеспечения высокого времени безотказной работы линии в процессах переработки «бутылка в бутылку» и переработки хлопьев. Для ознакомления с тем, как эти же принципы применяются в процессах экструзии, страница KAIFIL «Применение фильтрации при экструзии пластика» подробно объясняет выбор фильтровальных материалов.
Почему для вторичной переработки ПЭТ необходима специализированная фильтрация расплава
ПЭТ — это конденсационный полимер, молекулярная масса которого выражается в виде характеристической вязкости (IV). Первичная смола бутылочного класса обычно поступает на переработку с IV 0.80–0.84 dl/g. Любое термическое и механическое воздействие — сушка, экструзия, твердофазная полимеризация, повторное плавление — имеет тенденцию снижать IV, а повторное плавление отходов или хлопьев ускоряет это снижение, поскольку полимер уже прошел через один тепловой цикл. Повторная переработка может снизить IV примерно на 0.02–0.10 dl/g за один проход в зависимости от контроля влажности, температуры и времени пребывания.
Фильтрация расплава защищает IV косвенно, но решительно. Такие загрязнения, как фрагменты полиолефинов (PP/PE), бумага, клеи и деструктированный полимер, действуют как концентраторы напряжений и источники влаги и окисления. Частица, застрявшая на сетке, создает локальный высокий сдвиг; возникающий в результате вязкий нагрев может поднять локальную температуру расплава значительно выше заданного значения 260–290 °C, стимулируя гидролиз и деструкцию цепей, которые снижают IV. Удалите частицы до того, как они вызовут появление этих локальных горячих точек, и вы снизите реальную потерю IV.
Экономические факторы указывают в том же направлении. При переработке «бутылка в бутылку» падение IV на 0.05 dl/g может стать разницей между смолой, соответствующей требованиям для контакта с пищевыми продуктами, и смолой, которую необходимо смешивать или переводить в более низкий класс. Поскольку повышение IV требует энергозатрат — твердофазная полимеризация при температуре около 220 °C в течение многих часов — гораздо дешевле сохранить уже имеющуюся IV с помощью качественной фильтрации расплава, чем восстанавливать ее на последующих этапах.
Качество хлопьев и загрязнения при вторичной переработке ПЭТ
Уровень загрязнения, поступающего на фильтр расплава ПЭТ, сильно зависит от качества хлопьев. Даже хорошо промытые потребительские хлопья содержат измеримые примеси. На практике содержание твердых частиц в промытых хлопьях rPET обычно составляет от нескольких сотен до более 1,000 ppm перед горячей мойкой и сушкой; после хорошей линии мойки остаточное загрязнение может быть снижено до уровня менее 100–200 ppm. Для областей применения, связанных с контактом с пищевыми продуктами, этап фильтрации работает совместно с процессами деконтаминации, такими как твердофазная полимеризация, для обеспечения соответствия конечной смолы требованиям, но даже в этих линиях именно фильтр расплава предотвращает попадание видимых частиц и гелей в преформу.
Типичные загрязнения в хлопьях ПЭТ:
- Фрагменты полиолефинов (крышки для бутылок из PP, этикетки из PE) — имеют более низкую температуру плавления, чем PET, они выдерживают мойку и должны быть отфильтрованы с помощью фильтра расплава, удаляющего твердые частицы.
- Остатки бумаги, клея и адгезива для этикеток — частично сгорая при экструзии, они образуют темные вкрапления.
- Алюминиевые и металлические частицы от крышек, аэрозольных баллончиков и технологического оборудования.
- Пыль и мелкодисперсные фракции PET образующиеся в процессе измельчения.
- Деструктированный, сшитый и окисленный PET — непосредственный источник гелей и черных точек.
Поскольку эти загрязнения различаются по размеру, использование одной лишь сетки тонкой очистки редко решает проблему. На линиях обычно устанавливают более грубый предварительный фильтр (120–300 µm) для защиты экструдера и более тонкий финишный фильтр (20–40 µm абсолютной фильтрации) ближе к фильере. Этот двухступенчатый подход является стандартной практикой при переработке PET и предотвращает преждевременное забивание фильтра тонкой очистки.
Типичные параметры сетки (Mesh) и тонкости фильтрации в микронах для фильтрации расплава PET
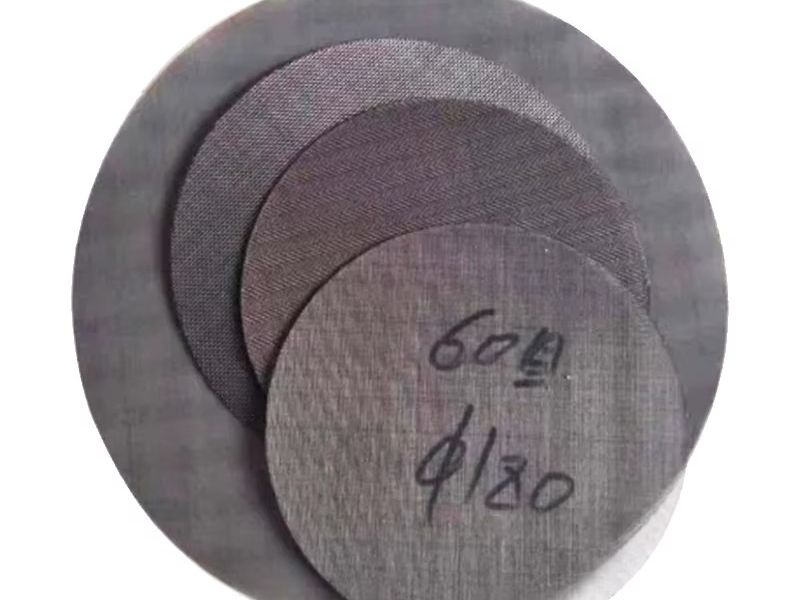
Пакеты фильтрующих сеток для переработки PET описываются двумя способами: по номеру сетки (mesh count) и по абсолютной тонкости фильтрации. Номер сетки (mesh count) означает количество отверстий на линейный дюйм — сетка 40 mesh имеет номинальный размер отверстий примерно 425 µm, 60 mesh — около 250 µm, 80 mesh — около 180 µm, а 100 mesh — около 150 µm. Поскольку пакет состоит из нескольких слоев, а частицы задерживаются за счет извилистого пути прохождения через переплетение, фактическая «абсолютная» тонкость фильтрации правильно спроектированного пакета обеспечивает более тонкую очистку, чем предполагает только номер верхней сетки. Для сложных задач фильтрации PET многослойные пакеты и спеченные фильтрующие материалы достигают абсолютной тонкости фильтрации 20–40 µm.
| Применение | Типичный рейтинг фильтрации | Типичный пакет сеток / фильтровальный материал | Типичный результат по качеству |
|---|
| Из бутылки в бутылку (пищевые преформы) | 20–40 µm абсолютный | Тонкий многослойный пакет сеток; спеченный сетчатый фильтровальный диск | Низкое содержание гелей/черных точек; достижимо значение IV ≥ 0.72 dl/g |
| Из бутылки в волокно / штапельное волокно | 60–80 µm | Пакеты сеток 60/80/100 mesh | Меньше разрывов на фильерных комплектах; стабильный титр волокна (denier) |
| Обвязочная лента; листы; пленка общего назначения | 80–120 µm | Пакеты сеток 40/60/80 mesh | Допустимое количество включений для непищевых марок |
| Переработка хлопьев / низкосортное сырье | 120–300 µm | Пакеты сеток 20/40/60 mesh | Защита последующего оборудования |
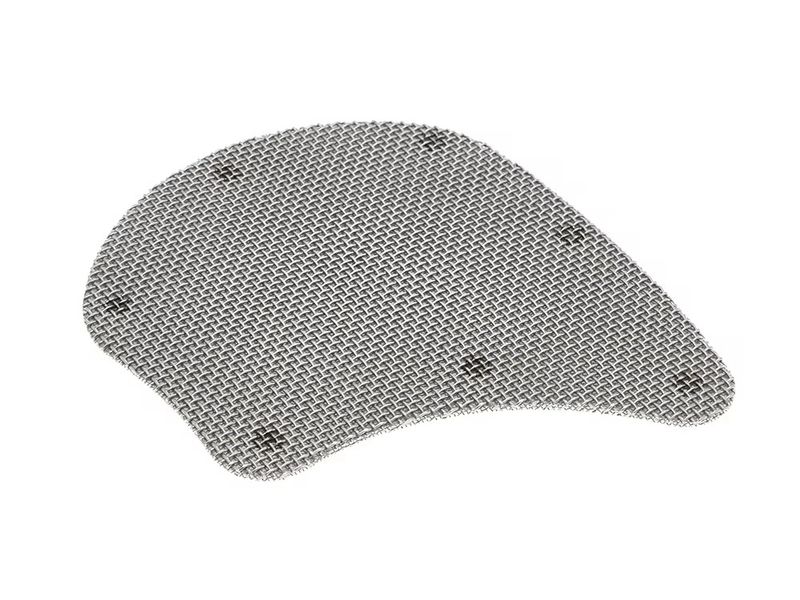
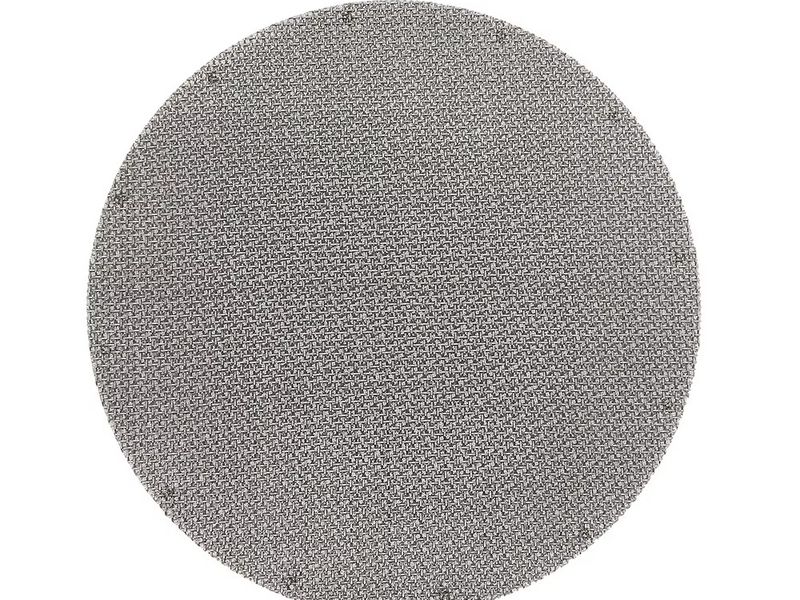
Указанные выше номера mesh представляют собой номинальные размеры ячеек для сеток полотняного переплетения с квадратными ячейками. На практике фильтровальная сетка для рециклинга PET проектируется в виде пакета: грубый опорный слой (часто 20–40 mesh) для удержания тонкого слоя, промежуточные слои для распределения давления и тонкий фильтрующий слой со стороны расплава. То, как эти слои взаимодействуют, определяет как тонкость фильтрации, так и срок службы, и правильный подбор этой комбинации — это то, в чем заключается большая часть практического опыта. В руководстве KAIFIL по комбинациям сеток для пакетов фильтра экструдера подробно рассматривается послойное проектирование, а наши плоские сетчатые фильтровальные диски доступны с типами переплетения, используемыми в этих пакетах.
Типы устройств смены сеток для линий рециклинга PET
Пакет сеток необходимо менять по мере его забивания загрязнениями, и механизмом, который выполняет эту замену, является устройство смены сеток. Выбор неправильного типа оказывает большее влияние на рентабельность линии PET, чем практически любое другое решение по фильтрации, поскольку расплав не должен останавливаться и не должен подвергаться избыточному тепловому воздействию во время процесса замены.
| Тип | Принцип работы | Влияние на время непрерывной работы | Лучше всего подходит для |
|---|
| Ручная / болтовая перфорированная плита | Линия останавливается; перфорированная плита извлекается; пакет сеток заменяется вручную | Часы простоя на одну замену | Малообъемные линии; R&D; периодические процессы |
| Шиберный фильтр (однопозиционный) | Гидравлическая плита перемещает новый пакет сеток в поток расплава; поток кратковременно ограничивается | Минуты; скачок давления во время замены | Линии средней производительности для переработки хлопьев с регулярными остановками |
| Двухплитный / непрерывный шиберный фильтр | Две плиты чередуются — поток расплава никогда не прерывается | Без прерывания потока; незначительные колебания давления | Линии переработки бутылка-в-бутылку; экструдеры для подачи преформ |
| Непрерывный ротационный фильтр | Многогнездный роторный диск вводит в работу новое гнездо по сигналу давления; старые гнезда промываются обратным током или продуваются | Работает днями или неделями без обслуживания | Высокопроизводительные линии пищевого класса; заводы с интеграцией SSP |
Для линий переработки бутылка-в-бутылку обычно используется непрерывный или двухплитный шиберный фильтр, поскольку любое прерывание потока расплава приводит к скачку давления, который может сместить пакет сеток, изменить время пребывания и кратковременно повысить температуру расплава — все это угрожает IV и образованию гелей. Ротационные конструкции идут еще дальше: 12-гнездный ротационный фильтр может работать неделями без необходимости обслуживания всего диска, именно поэтому им отдают предпочтение высокопроизводительные заводы. Роторный диск обычно комплектуется дисками тонкой фильтрации; KAIFIL ассортимент сетчатых фильтров для экструдеров охватывает фильтрующие материалы для этих устройств смены сеток, от однослойных сеток до спеченных композитов.
Интервалы замены фильтра и перепад давления
Пакет сеток ведет себя подобно фильтровальному пирогу, растущему по мере прохождения расплава. Операторы отслеживают два показателя: начальный перепад давления на новом пакете и его рост по мере накопления загрязнений. Типичный перепад давления на новом пакете при запуске составляет 5–20 bar в зависимости от тонкости фильтрации материала; по мере засорения пакета перепад давления растет, и на большинстве линий PET замена инициируется при достижении перепада давления 50–100 bar — или когда отношение давлений (текущего к начальному) превышает примерно 3–4×. Выход за пределы этого интервала имеет три последствия: пакет может разрушиться под давлением, задержанный осадок может уплотниться в твердую массу, которую трудно удалить, а повышенное противодавление увеличивает температуру расплава за счет вязкой диссипации, ускоряя потерю IV и гелеобразование.
Несколько факторов определяют скорость засорения пакета:
- Чистота хлопьев — остаточное загрязнение на уровне 100–200 ppm забивает фильтр-пакет тонкой очистки гораздо быстрее, чем сырье с содержанием загрязнений 50 ppm.
- Тонкость фильтрации — фильтр-пакет с абсолютной тонкостью фильтрации 20 µm улавливает значительно больше частиц по количеству, чем пакет на 60 µm, и может требовать пропорционально более частой замены.
- Пропускная способность — площадь фильтрации и расход расплава определяют скорость нарастания осадка.
- Конструкция фильтрующего материала — большая площадь живого сечения на единицу площади (многослойные сетки голландского переплетения, спеченная сетка) увеличивает интервал.
Практический совет: регистрируйте интервал замены для каждой конструкции фильтрующего пакета. Если пакет на 20 µm работает четыре часа, а пакет на 25 µm — шесть часов, небольшое снижение тонкости фильтрации часто с лихвой окупается увеличением времени непрерывной работы — при условии, что готовый продукт по-прежнему соответствует спецификации. Та же логика перепада давления применима и к двухступенчатому подходу: предварительный фильтр грубой очистки защищает фильтр тонкой очистки, поэтому интервал замены фильтра тонкой очистки отражает эффективность работы предыдущей ступени.
Влияние на IV и качество продукции: гели и черные точки
Два дефекта качества, которые фильтрация расплава наиболее непосредственно контролирует при переработке PET, — это гели и черные точки.
Гели представляют собой локальные области сшитого или деструктированного PET с иным поведением расплава по сравнению с окружающим полимером. В экструдированном листе и преформах они проявляются в виде полупрозрачных комков или «рыбьих глаз»; при формовании волокна они вызывают обрывы и дефекты нитей. Большинство гелей образуется из окисленного полимера и в результате гидролиза под воздействием влаги внутри экструдера, и после образования они представляют собой твердые частицы, которые могут быть задержаны сеткой — но свежий гель, образовавшийся после фильтра, задержан не будет. Именно поэтому контроль гелей зависит как от фильтрации, так и от технологической дисциплины (точка росы осушителя, время пребывания, температура).
Черные точки представляют собой карбонизированный материал: перегретый, обугленный полимер, мелкие частицы алюминия или сгоревшую бумагу, подвергшиеся деструкции при температурах расплава 260–290 °C. Они видны в готовом изделии даже при очень низких концентрациях, и для упаковки, контактирующей с пищевыми продуктами, а также косметической упаковки допуск к ним практически равен нулю. Тонкий задерживающий слой, обычно с абсолютной тонкостью фильтрации 20–40 µm, улавливает их до того, как они достигнут формующей головки.
Влияние на IV менее очевидно, но, пожалуй, более ценно. Поскольку каждая задержанная частица превращается в локальную зону высокого сдвига и высокой температуры, тонкая фильтрация снижает совокупное термическое воздействие на расплав. Переработчики ПЭТ регулярно сообщают, что переход с фильтра 100 µm на пакет абсолютной фильтрации 30–40 µm улучшает измеряемое сохранение IV на несколько сотых dl/g на том же экструдере — что эквивалентно экономии нескольких часов твердофазной полимеризации. По этой же причине тонкость фильтрации и сохранение IV должны обсуждаться совместно при определении спецификации линии.
Распространенные ошибки при фильтрации расплава ПЭТ
- Предположение, что чем тоньше фильтрация, тем лучше. Пакет 10 µm на линии переработки хлопьев с загрязнением 300 ppm забьется менее чем за час, что потребует постоянной замены и приведет к повышению температуры расплава. Подбирайте тонкость фильтрующего материала в соответствии с целевыми требованиями к продукту и качеством исходных хлопьев.
- Игнорирование интервала замены по перепаду давления. Эксплуатация фильтр-пакетов до тех пор, пока перепад давления не достигнет 150+ bar, экономит одну замену, но снижает IV и создает риск разрушения пакета. Установите пороговое значение для замены и строго соблюдайте его.
- Одноступенчатая фильтрация загрязненных хлопьев. Один пакет тонкой фильтрации не может одновременно защитить экструдер и обеспечить получение расплава пищевого качества. Используйте ступень грубой фильтрации на начальном этапе и ступень тонкой фильтрации ближе к фильере.
- Перегрев во время замены сеток. Расплав, находящийся при температуре 280 °C в течение ручной замены, заметно деградирует. Выбирайте устройство смены фильтров, которое минимизирует время нахождения расплава в системе, и строго контролируйте температуру во время замены.
- Выбор конструкции фильтр-пакета наугад. Порядок слоев, опорная сетка и тип плетения — все это влияет на производительность. Систематический подход к выбору фильтрующих сеток стоит гораздо больше, чем интуиция — см. решения KAIFIL руководство по выбору сеток для экструдеров для линий рециклинга пластика для практического метода.
- Рассмотрение фильтрации в качестве замены сушки. Хорошо высушенное сырье из PET-хлопьев (точка росы ниже −40 °C) является обязательным условием. Ни один фильтр не восстановит IV, которая уже была разрушена влагой.
FAQ
Что такое фильтрация расплава PET? Фильтрация расплава PET — это процесс пропускания расплавленного PET через пакеты сеток или фильтрующие диски из нержавеющей стали — обычно с абсолютной тонкостью фильтрации 20–120 µm — для удаления твердых загрязнений, таких как фрагменты полиолефинов, бумага, гели и черные точки, перед тем как расплав достигнет фильеры или формовочного инструмента.
Почему фильтрация расплава важна для характеристической вязкости (IV)? Загрязнения, задерживаемые в расплаве, создают локальные зоны высокого сдвига и высоких температур, которые вызывают гидролиз и разрыв цепей, снижая IV. Тонкая фильтрация удаляет эти частицы до того, как они успеют вызвать термическое повреждение, помогая переработчикам сохранить несколько сотых dl/g, которые в противном случае были бы потеряны.
Какую сетку или тонкость фильтрации в микронах следует использовать для рециклинга PET «бутылка в бутылку»? Для линий пищевого класса «бутылка в бутылку» типичной является абсолютная фильтрация 20–40 µm, достигаемая с помощью многослойных пакетов сеток или фильтровальных материалов из спеченной проволочной сетки. Более грубая фильтрация 60–120 µm обычно используется для производства волокон, упаковочных лент и листов.
Как часто следует менять пакет сеток в линии рециклинга PET? Производите замену, когда перепад давления на пакете достигает примерно 50–100 бар или когда отношение давлений превышает исходный уровень для нового пакета примерно в 3–4 раза. Фактический интервал зависит от чистоты хлопьев, тонкости фильтрации сетки и производительности — регистрируйте его для каждой конструкции пакета.
Нужно ли мне ротационное устройство смены сеток непрерывного действия для переработки PET? Не всегда, но для высокопроизводительных линий пищевого назначения это стандартный выбор. Ротационные устройства смены сеток непрерывного действия перемещают новое гнездо по сигналу давления и могут работать неделями без участия оператора, позволяя избегать скачков давления и пиков времени пребывания расплава, характерных для ручных или одноплитных шиберных устройств.
Закажите индивидуальные пакеты сеток для вашей линии переработки PET
Эффективность фильтрации расплава определяется задолго до того, как первая тонна хлопьев поступит в экструдер — она зависит от тонкости фильтрующего материала, конструкции пакета сеток и установленного устройства смены сеток. KAIFIL производит из нержавеющей стали изготовленные на заказ сетчатые фильтровальные диски, многослойные пакеты фильтрующих сеток для экструдеров и фильтрующие картриджи из спеченной проволочной сетки в Шицзячжуане, Китай, и осуществляет поставки переработчикам вторсырья по всему миру. Независимо от того, требуется ли вам пакет с абсолютной тонкостью фильтрации 20 мкм для линии «бутылка в бутылку» или двухступенчатая система для линии переработки хлопьев, наши инженеры подберут фильтрующий материал, порядок слоев и геометрию дисков в соответствии с вашим экструдером и устройством смены сеток. Свяжитесь с KAIFIL для получения коммерческого предложения и технической поддержки, и мы поможем вам защитить показатель IV, устранить гели и черные точки, а также обеспечить бесперебойную работу вашей линии.