Was ist PET-Schmelzefiltration?
Die PET-Schmelzefiltration ist ein Verfahren, bei dem geschmolzenes Polyethylenterephthalat (PET) durch Siebpakete oder Filterscheiben aus Edelstahl gepresst wird – typischerweise mit einer absoluten Filterfeinheit zwischen 20 µm und 120 µm –, um feste Verunreinigungen zu entfernen, bevor die Schmelze die nachgeschalteten Formgebungsanlagen erreicht. In einer Recyclinglinie arbeitet der Filtrationsschritt bei Schmelzetemperaturen von etwa 260–290 °C, bei denen das PET flüssig genug ist, um das Medium zu passieren, aber viskos genug, dass jedes zurückgehaltene Partikel Spannungskonzentrationen in der Schmelze verursacht und die Polymerqualität beeinträchtigt, wenn es unkontrolliert bleibt. Durch das Abscheiden von Schmutz, Papier, Polyolefinfragmenten, Aluminiumfeinstaub, Gelen und karbonisierten schwarzen Punkten leistet die Schmelzefiltration mehr als nur den Schutz der Düse und der nachgeschalteten Werkzeuge: Sie ist der einflussreichste mechanische Schritt zur Erhaltung der intrinsischen Viskosität (IV), zur Gewährleistung einer akzeptablen Produktfarbe und -klarheit sowie zur Aufrechterhaltung einer hohen Anlagenlaufzeit beim Bottle-to-Bottle- und Flake-Recycling. Für einen Überblick darüber, wie dieselben Prinzipien bei verschiedenen Extrusionsprozessen angewendet werden, bietet KAIFILs Anwendungsseite für Kunststoffextrusionsfiltration erklärt die Medienauswahl im Detail.
Warum das PET-Recycling eine dedizierte Schmelzefiltration erfordert
PET ist ein Kondensationspolymer, dessen Molekulargewicht als intrinsische Viskosität (IV) ausgedrückt wird. Neuwertiges Granulat in Flaschenqualität geht typischerweise mit einer IV von 0,80–0,84 dl/g in die Verarbeitung. Jede thermische und mechanische Historie – Trocknung, Extrusion, Festphasenpolymerisation, Aufschmelzen – neigt dazu, die IV zu senken, und das erneute Aufschmelzen von Ausschuss oder Flakes beschleunigt diesen Abfall, da das Polymer bereits einen Hitzezyklus durchlaufen hat. Die Wiederaufbereitung kann die IV je nach Feuchtigkeitskontrolle, Temperatur und Verweilzeit um etwa 0,02–0,10 dl/g pro Durchgang verringern.
Die Schmelzefiltration schützt die IV indirekt, aber entscheidend. Verunreinigungen wie Polyolefinfragmente (PP/PE), Papier, Klebstoffe und abgebautes Polymer wirken als Spannungskonzentratoren sowie als Feuchtigkeits- und Oxidationsquellen. Ein an einem Sieb festsitzendes Partikel erzeugt eine lokale hohe Scherung; die resultierende viskose Erwärmung kann die lokale Schmelzetemperatur weit über den Sollwert von 260–290 °C ansteigen lassen, was Hydrolyse und Kettenspaltung antreibt, die die IV senken. Wenn Sie die Partikel entfernen, bevor sie diese lokalen Hotspots verursachen können, reduzieren Sie den tatsächlichen IV-Verlust.
Die Wirtschaftlichkeit weist in dieselbe Richtung. Beim Bottle-to-Bottle-Recycling kann ein Abfall der IV um 0,05 dl/g den Unterschied ausmachen zwischen einem Granulat, das die Spezifikationen für den Lebensmittelkontakt erfüllt, und einem, das gemischt oder herabgestuft werden muss. Da die Erhöhung der IV Energie kostet – Festphasenpolymerisation bei etwa 220 °C über viele Stunden –, ist es weitaus günstiger, die bereits vorhandene IV durch eine gute Schmelzefiltration zu erhalten, als sie nachgeschaltet wiederherzustellen.
Flake-Qualität und Verunreinigungen beim PET-Recycling
Die Schmutzfracht, die in einen PET-Schmelzefilter gelangt, hängt stark von der Flake-Qualität ab. Gut gewaschene Post-Consumer-Flakes weisen immer noch messbare Verunreinigungen auf. In der Praxis liegt der Feststoffgehalt von gewaschenen rPET-Flakes vor dem Heißwaschen und Trocknen typischerweise zwischen einigen hundert und über 1.000 ppm; nach einer guten Waschanlage kann die Restverschmutzung auf unter 100–200 ppm gesenkt werden. Bei Anwendungen mit Lebensmittelkontakt arbeitet der Filtrationsschritt mit Dekontaminationsprozessen wie der Festphasenpolymerisation zusammen, um die Konformität des Endprodukts sicherzustellen, aber selbst in diesen Linien verhindert der Schmelzefilter, dass sichtbare Partikel und Gele in die Preform gelangen.
Typische Verunreinigungen in PET-Flakes:
- Polyolefinfragmente (PP-Flaschenkappen, PE-Etiketten) – niedrigerer Schmelzpunkt als PET, sie überstehen den Waschvorgang und müssen herausgefiltert werden, unterstützt durch einen Schmelzefilter, der Feststoffpartikel entfernt.
- Papier-, Klebstoff- und Etikettenkleberrückstände – während der Extrusion teilweise verbrannt, bilden sie dunkle Punkte.
- Aluminium- und Metallrückstände von Kappen, Spraydosen und Verarbeitungsanlagen.
- PET-Staub und Feinanteile die beim Mahlen entstehen.
- Abgebautes, vernetztes und oxidiertes PET – die direkte Ursache für Gele und schwarze Stippen.
Da diese Verunreinigungen unterschiedliche Größen aufweisen, ist ein einzelnes feines Siebgewebe selten die Lösung. Linien verwenden üblicherweise einen gröberen vorgeschalteten Filter (120–300 µm) zum Schutz des Extruders und einen feineren nachgeschalteten Filter (20–40 µm absolut) nahe der Düse. Dieser zweistufige Ansatz ist gängige Praxis beim PET-Recycling und verhindert ein vorzeitiges Verstopfen des Feinfilters.
Typische Maschenweiten und Filterfeinheiten für die PET-Schmelzefiltration
Siebpakete für das PET-Recycling werden auf zwei Arten beschrieben: nach der Drahtgewebe-Maschenzahl (Mesh-Zahl) und nach der absoluten Rückhaltequote. Die Maschenzahl (Mesh) bezieht sich auf die Anzahl der Öffnungen pro linearem Zoll – ein 40-Mesh-Sieb hat etwa 425 µm nominale Öffnungen, 60 Mesh etwa 250 µm, 80 Mesh etwa 180 µm und 100 Mesh etwa 150 µm. Da ein Paket mehrere Lagen übereinander stapelt und Partikel durch den gewundenen Pfad durch das Gewebe zurückgehalten werden, ist die praktische „absolute“ Filterfeinheit eines gut ausgelegten Pakets feiner, als es die oberste Maschenzahl allein vermuten lässt. Für anspruchsvolle PET-Anwendungen erreichen mehrlagige Pakete und gesinterte Medien absolute Filterfeinheiten von 20–40 µm.
| Anwendung | Typische Filterfeinheit | Typisches Paket / Filtermedium | Typisches Qualitätsergebnis |
|---|
| Bottle-to-Bottle (lebensmittelechte Preforms) | 20–40 µm absolut | Feines Mehrlagenpaket; gesinterte Drahtgewebescheibe | Geringer Gelanteil/schwarze Stippen; IV ≥ 0.72 dl/g erreichbar |
| Bottle-to-Fiber / Stapelfaser | 60–80 µm | 60/80/100-Mesh-Pakete | Weniger Spinnpaket-Abrisse; gleichmäßiger Denier-Wert |
| Umreifungsband; Platten; allgemeine Folien | 80–120 µm | 40/60/80-Mesh-Pakete | Akzeptable Anzahl an Stippen für Non-Food-Qualitäten |
| Flakes / minderwertige Anwendungen | 120–300 µm | 20/40/60-Mesh-Pakete | Schutz nachgeschalteter Anlagen |
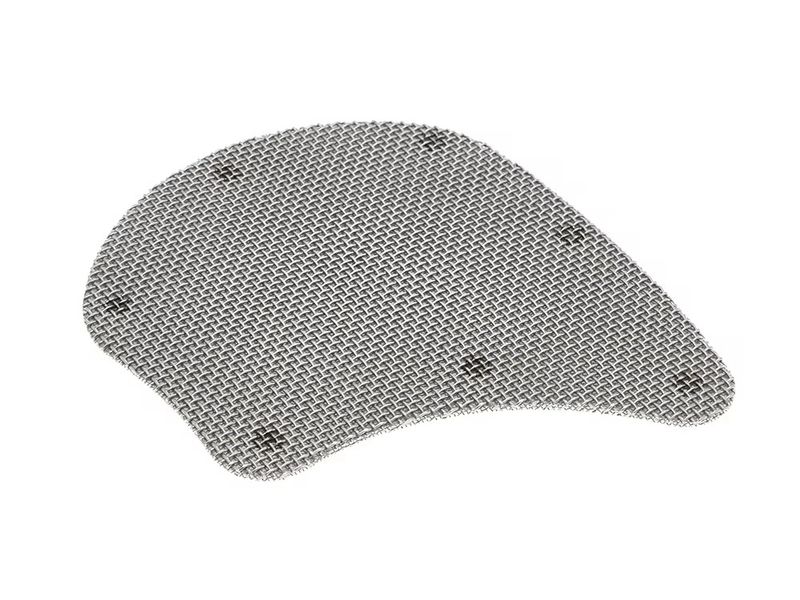
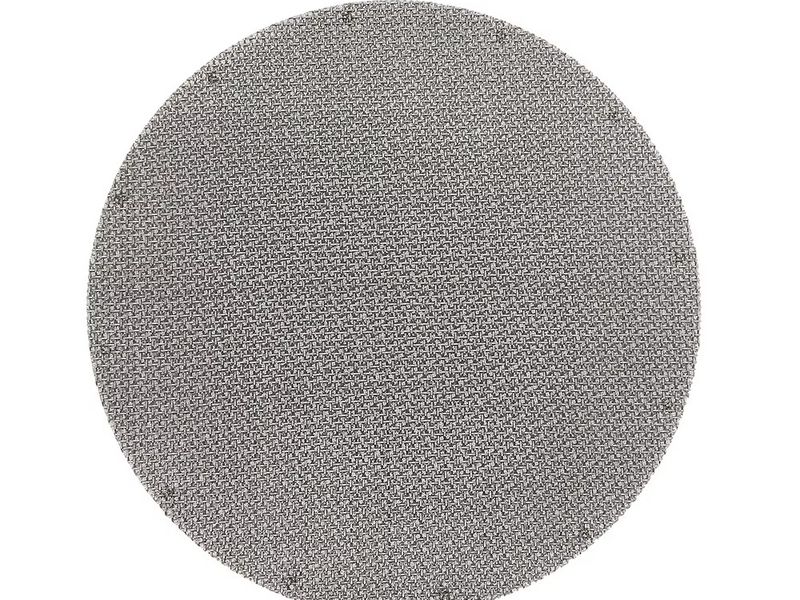
Die obigen Mesh-Zahlen sind nominale Maschenweiten für einfache Quadratmaschengewebe. In der Praxis ist das Filtergewebe für das PET-Recycling als Paket aufgebaut – eine grobe Stützschicht (oft 20–40 Mesh) zur Aufnahme der feinen Schicht, Zwischenschichten zur Druckverteilung und eine feine Rückhalteschicht auf der Schmelzeseite. Die Art und Weise, wie diese Schichten zusammenwirken, bestimmt sowohl die Trennschärfe als auch die Standzeit, und die richtige Kombination zu finden, macht den Großteil des praktischen Fachwissens aus. KAIFILs Leitfaden für Mesh-Kombinationen von Extruder-Siebpaketen führt detailliert durch den schichtweisen Aufbau, und unsere Drahtgewebe-Filterscheiben in Leinenbindung sind in den Webarten erhältlich, die in diesen Paketen verwendet werden.
Siebwechslertypen für PET-Recyclinglinien
Das Siebpaket muss ausgetauscht werden, sobald es sich mit Verunreinigungen zusetzt, und der Mechanismus, der diesen Wechsel durchführt, ist der Siebwechsler. Die Wahl des falschen Typs hat einen größeren Einfluss auf die Rentabilität der PET-Linie als fast jede andere Filterentscheidung, da die Schmelze während des Wechsels nicht stoppen und keiner übermäßigen Hitze ausgesetzt werden darf.
| Typ | Funktionsweise | Auswirkung auf die Betriebszeit | Bestens geeignet für |
|---|
| Manuelle / verschraubte Lochplatte | Linie wird gestoppt und die Lochplatte ausgebaut sowie das Siebpaket manuell ausgetauscht | Stundenlange Stillstandszeit pro Wechsel | Linien mit geringem Durchsatz sowie F&E und Chargenbetrieb |
| Schieber-Siebwechsler (einfach) | Hydraulische Platte schiebt ein neues Siebpaket in den Schmelzestrom bei kurzzeitiger Einschränkung des Durchflusses | Minuten sowie eine Druckspitze während des Wechsels | Mittelgroße Flake-Linien mit routinemäßigen Stopps |
| Doppel- / kontinuierlicher Schieber-Siebwechsler | Zwei Platten wechseln sich ab zur Vermeidung von Unterbrechungen des Schmelzestroms | Keine Durchflussunterbrechung und mäßige Druckschwankung | Bottle-to-Bottle-Anlagen sowie Extruder für die Vorformlingsspeisung |
| Kontinuierlicher Rotations-Siebwechsler | Mehrkammer-Rotationsscheibe taktet bei einem Drucksignal eine neue Kammer ein während alte Kammern rückgespült oder gereinigt werden | Läuft tagelang oder wochenlang wartungsfrei | Lebensmittelechte Hochdurchsatzlinien sowie SSP-integrierte Anlagen |
Für Bottle-to-Bottle-Anlagen ist ein kontinuierlicher oder Doppel-Schieber-Siebwechsler üblich, da jede Unterbrechung des Schmelzestroms zu einem Druckimpuls führt, der das Siebpaket verschieben, die Verweilzeit verändern und die Schmelzetemperatur vorübergehend erhöhen kann – was alles den IV-Wert gefährdet und zur Gelbildung beiträgt. Rotationskonstruktionen gehen noch weiter: Ein 12-Kammer-Rotationswechsler kann wochenlang betrieben werden, bevor die gesamte Scheibe gewartet werden muss, weshalb Hochdurchsatzanlagen sie bevorzugen. Die Rotationsscheibe ist in der Regel mit feinen Filterscheiben bestückt; KAIFILs Extrudersieb-Produktpalette deckt die Filtermedien für diese Wechsler ab, von einlagigen Sieben bis hin zu gesinterten Verbundwerkstoffen.
Filterwechselintervalle und Druckverlust
Ein Siebpaket verhält sich wie ein Filterkuchen, der mit dem Durchsatz wächst. Bediener überwachen zwei Werte: den anfänglichen Differenzdruck über dem neuen Siebpaket und den Anstieg bei der Ansammlung von Verunreinigungen. Ein typischer Differenzdruck bei einem neuen Siebpaket beim Anfahren liegt je nach Feinheit des Filtermediums bei 5–20 bar; bei zunehmender Beladung des Siebpakets steigt der Differenzdruck, und die meisten PET-Anlagen lösen einen Wechsel aus, wenn der Differenzdruck 50–100 bar erreicht – oder wenn das Druckverhältnis (aktueller geteilt durch anfänglichen Druck) etwa das 3- bis 4-Fache überschreitet. Das Überschreiten dieses Fensters hat drei Folgen: Das Siebpaket kann unter Druck kollabieren, der zurückgehaltene Filterkuchen kann sich zu einer festen Masse verdichten, die schwer zu spülen ist, und der erhöhte Gegendruck erhöht die Schmelzetemperatur durch viskose Dissipation, was den IV-Verlust und die Gelbildung beschleunigt.
Mehrere Faktoren bestimmen, wie schnell sich ein Siebpaket zusetzt:
- Flake-Sauberkeit — eine Restverschmutzung von 100–200 ppm setzt ein feines Siebpaket weitaus schneller zu als ein Zulauf mit 50 ppm.
- Filterfeinheit — ein Siebpaket mit 20 µm absolut fängt zahlenmäßig weitaus mehr Partikel auf als ein 60-µm-Siebpaket und muss gegebenenfalls proportional häufiger gewechselt werden.
- Durchsatz — Siebfläche und Schmelzefluss bestimmen die Wachstumsrate des Filterkuchens.
- Auslegung des Filtermediums — mehr offene Fläche pro Flächeneinheit (mehrlagige Tressengewebe, Sintermetallgewebe) verlängert das Wechselintervall.
Ein praktischer Tipp: Protokollieren Sie das Wechselintervall pro Siebpaket-Auslegung. Wenn ein 20-µm-Siebpaket vier Stunden hält, ein 25-µm-Siebpaket jedoch sechs Stunden, macht sich die geringfügige Verringerung der Feinheit durch die längere Betriebszeit oft mehr als bezahlt – vorausgesetzt, das Produkt entspricht weiterhin der Spezifikation. Die gleiche Druckverlust-Logik gilt für den zweistufigen Ansatz: Der vorgeschaltete Grobfilter schützt den Feinfilter, sodass das Wechselintervall des Feinfilters die Leistung des vorgeschalteten Filters widerspiegelt.
Einfluss auf die IV und die Produktqualität: Gele und schwarze Stippen
Die beiden Qualitätsmängel, die durch die Schmelzefiltration beim PET-Recycling am direktesten kontrolliert werden, sind Gele und schwarze Stippen.
Gele sind begrenzte Bereiche aus vernetztem oder abgebautem PET mit einem anderen Schmelzverhalten als das umgebende Polymer. In extrudierten Folien/Platten und Preforms zeigen sie sich als lichtdurchlässige Klumpen oder „Fischaugen“; beim Faserspinnen führen sie zu Brüchen und Filamentfehlern. Die meisten Gele entstehen durch oxidiertes Polymer und feuchtigkeitsbedingte Hydrolyse im Extruder. Einmal gebildet, sind sie feste Partikel, die vom Sieb aufgefangen werden können – ein frisches Gel, das sich erst nach dem Filter bildet, jedoch nicht. Aus diesem Grund hängt die Gelkontrolle sowohl von der Filtration als auch von der Prozessdisziplin (Taupunkt des Trockners, Verweilzeit, Temperatur) ab.
Schwarze Stippen sind karbonisiertes Material: überhitztes, verkohltes Polymer, Aluminiumfeinteile oder verbranntes Papier, das sich bei Schmelzetemperaturen von 260–290 °C zersetzt hat. Sie sind im fertigen Produkt bereits bei sehr geringen Konzentrationen sichtbar, und bei Verpackungen mit Lebensmittelkontakt sowie Kosmetikverpackungen gilt praktisch eine Nulltoleranz. Eine feine Rückhalteschicht, typischerweise 20–40 µm absolut, fängt sie ab, bevor sie die Düse erreichen.
Der Einfluss auf den IV-Wert ist subtiler, aber wohl noch wertvoller. Da jedes zurückgehaltene Partikel zu einer lokalen Zone mit hoher Scherung und hoher Temperatur führt, reduziert eine Feinstfiltration die kumulative thermische Belastung der Schmelze. PET-Recycler berichten regelmäßig, dass der Wechsel von einem 100 µm-Filter zu einem absoluten 30–40 µm-Siebpaket den gemessenen IV-Erhalt auf demselben Extruder um mehrere Hundertstel dl/g verbessert – was der Einsparung von Stunden an Festphasenpolymerisationszeit entspricht. Aus demselben Grund sollten Filtrationsfeinheit und IV-Erhalt bei der Spezifikation einer Anlage gemeinsam betrachtet werden.
Häufige Fehler bei der PET-Schmelzefiltration
- Die Annahme, dass feiner immer besser ist. Ein 10 µm-Siebpaket in einer Flakes-Anlage mit 300 ppm Verunreinigung setzt sich in weniger als einer Stunde zu, was zu ständigen Wechseln zwingt und die Schmelzetemperatur erhöht. Passen Sie die Filterfeinheit an das Produktziel und die vorgelagerte Flakes-Qualität an.
- Ignorieren des Wechselzeitfensters bei Druckabfall. Der Betrieb von Siebpaketen, bis der Differenzdruck 150+ bar erreicht, spart zwar einen Wechsel, kostet jedoch IV-Wert und birgt das Risiko eines Kollapses des Siebpakets. Legen Sie einen Auslöser für den Wechsel fest und halten Sie sich daran.
- Einstufige Filtration bei verschmutzten Flakes. Ein einzelnes feines Siebpaket kann nicht gleichzeitig den Extruder schützen und eine lebensmittelechte Schmelze erzeugen. Verwenden Sie frühzeitig eine Grobstufe und eine Feinstufe nahe der Düse.
- Überhitzung während des Siebwechsels. Eine Schmelze, die während eines manuellen Wechsels bei 280 °C steht, baut sich sichtlich ab. Wählen Sie einen Siebwechsler, der die Verweilzeit minimiert, und achten Sie bei den Wechseln auf eine präzise Temperaturregelung.
- Raten beim Aufbau des Siebpakets. Lagenreihenfolge, Stützgewebe und Webart beeinflussen alle die Leistung. Ein systematischer Ansatz bei der Siebauswahl ist weitaus wertvoller als Intuition – siehe KAIFILs Leitfaden zur Auswahl von Extrudersieben für Kunststoff-Recyclinglinien für eine praktische Methode.
- Die Filtration als Ersatz für die Trocknung zu betrachten. Eine gut getrocknete PET-Flakes-Zufuhr (Taupunkt unter −40 °C) ist Voraussetzung. Kein Filter stellt eine IV wieder her, die bereits durch Feuchtigkeit zerstört wurde.
FAQ
Was ist die PET-Schmelzefiltration? Die PET-Schmelzefiltration ist der Prozess, bei dem geschmolzenes PET durch Edelstahlsiebpakete oder Filterscheiben – typischerweise 20–120 µm absolut – geleitet wird, um feste Verunreinigungen wie Polyolefinfragmente, Papier, Gele und schwarze Punkte zu entfernen, bevor die Schmelze die Düse oder das Formwerkzeug erreicht.
Warum ist die Schmelzefiltration für die intrinsische Viskosität (IV) wichtig? In der Schmelze eingeschlossene Verunreinigungen erzeugen lokale Zonen mit hoher Scherung und hohen Temperaturen, die Hydrolyse und Kettenspaltung vorantreiben und so die IV senken. Die Feinfiltration entfernt diese Partikel, bevor sie thermische Schäden verursachen können, und hilft Recyclingbetrieben, einige Hundertstel dl/g zu erhalten, die andernfalls verloren gehen würden.
Welche Maschenweite oder Mikron-Feinheit sollte ich für das PET-Bottle-to-Bottle-Recycling verwenden? Für lebensmittelechte Bottle-to-Bottle-Linien ist eine absolute Filtration von 20–40 µm typisch, die mit mehrlagigen Siebpaketen oder gesinterten Drahtgewebemedien erreicht wird. Gröbere Feinheiten von 60–120 µm sind bei Faser-, Umreifungsband- und Folienanwendungen üblich.
Wie oft sollte ich das Siebpaket in einer PET-Recyclinglinie wechseln? Wechseln Sie, wenn der Differenzdruck über dem Siebpaket etwa 50–100 bar erreicht oder wenn das Druckverhältnis etwa das 3–4-Fache des Ausgangswerts bei einem neuen Siebpaket überschreitet. Das tatsächliche Intervall hängt von der Sauberkeit der Flakes, der Feinheit des Filtermediums und dem Durchsatz ab – protokollieren Sie es je nach Siebpaket-Design.
Benötige ich einen kontinuierlichen Rotations-Siebwechsler für das PET-Recycling? Nicht immer, aber für lebensmittelechte Hochdurchsatz-Anlagen ist dies die übliche Wahl. Kontinuierliche Rotations-Siebwechsler takten bei einem Drucksignal eine neue Kavität ein und können wochenlang unbeaufsichtigt laufen, wodurch die Druckstöße und Verweilzeitspitzen von manuellen oder einfachen Flachschieber-Siebwechslern vermieden werden.
Erhalten Sie maßgeschneiderte Siebpakete für Ihre PET-Recyclinglinie
Die Leistung der Schmelzefiltration entscheidet sich lange bevor die erste Tonne Flakes in den Extruder gelangt – sie wird durch die Feinheit des Filtermediums, das Design des Siebpakets und den installierten Siebwechsler bestimmt. KAIFIL stellt Edelstahl- Drahtgewebe-Filterscheiben nach Maß, mehrlagige Extruder-Siebpakete und gesinterte Drahtgewebe-Filterkerzen in Shijiazhuang, China, her und liefert an Recycler weltweit. Ob Sie ein 20 µm Absolut-Siebpaket für eine Bottle-to-Bottle-Anlage oder ein zweistufiges System für eine Flakes-Linie benötigen – unsere Ingenieure können Filtermedium, Lagenaufbau und Scheibengeometrie perfekt auf Ihren Extruder und Siebwechsler abstimmen. Kontaktieren Sie KAIFIL für ein Angebot und Anwendungsunterstützung, und lassen Sie uns Ihnen helfen, die IV zu schützen, Gele und schwarze Stippen zu reduzieren und Ihre Anlage am Laufen zu halten.