Qu'est-ce que la filtration de PET fondu ?
La filtration de PET fondu est un processus dans lequel le polyéthylène téréphtalate (PET) fondu est forcé à travers des packs de tamis ou des disques filtrants en acier inoxydable — généralement calibrés entre 20 µm et 120 µm absolu — pour éliminer les contaminants solides avant que la matière fondue n'atteigne l'équipement de formage en aval. Dans une ligne de recyclage, l'étape de filtration fonctionne à des températures de fusion d'environ 260–290 °C, où le PET est suffisamment fluide pour traverser le média filtrant, mais assez visqueux pour que chaque particule retenue concentre les contraintes dans la matière fondue et dégrade la qualité du polymère si elle n'est pas contrôlée. En capturant les saletés, le papier, les fragments de polyoléfines, les fines d'aluminium, les gels et les points noirs carbonisés, la filtration de la matière fondue fait plus que protéger la filière et l'outillage en aval : c'est l'étape mécanique la plus influente pour préserver la viscosité intrinsèque (IV), maintenir une couleur et une clarté de produit acceptables, et assurer un taux de disponibilité élevé de la ligne dans les opérations de recyclage de bouteille à bouteille et de paillettes. Pour un aperçu de la manière dont les mêmes principes s'appliquent aux processus d'extrusion, la page d'application de filtration d'extrusion plastique de KAIFIL explique en détail la sélection des médias.
Pourquoi le recyclage du PET nécessite une filtration de la matière fondue dédiée
Le PET est un polymère de condensation dont le poids moléculaire est exprimé sous forme de viscosité intrinsèque (IV). La résine vierge de qualité bouteille entre généralement en transformation à une IV de 0,80–0,84 dl/g. Chaque historique thermique et mécanique — séchage, extrusion, polymérisation à l'état solide, refusion — a tendance à faire baisser l'IV, et la refusion des rebuts ou des paillettes accélère ce déclin car le polymère a déjà subi un cycle thermique. Le retraitement peut réduire l'IV d'environ 0,02–0,10 dl/g par passage en fonction du contrôle de l'humidité, de la température et du temps de séjour.
La filtration de la matière fondue protège l'IV de manière indirecte mais décisive. Les contaminants tels que les fragments de polyoléfines (PP/PE), le papier, les adhésifs et le polymère dégradé agissent comme des concentrateurs de contraintes et comme des sources d'humidité et d'oxydation. Une particule piégée contre un tamis crée un cisaillement élevé localisé ; l'échauffement visqueux qui en résulte peut élever la température locale de la matière fondue bien au-delà du point de consigne de 260–290 °C, entraînant une hydrolyse et une scission de chaîne qui abaissent l'IV. Éliminez les particules avant qu'elles ne provoquent ces points chauds locaux, et vous réduirez la perte réelle d'IV.
L'aspect économique pousse dans la même direction. Dans le recyclage de bouteille à bouteille, une baisse de 0,05 dl/g de l'IV peut faire la différence entre une résine conforme aux spécifications de contact alimentaire et une résine qui doit être mélangée ou déclassée. Étant donné que l'augmentation de l'IV coûte de l'énergie — polymérisation à l'état solide à environ 220 °C pendant de nombreuses heures —, il est beaucoup moins coûteux de préserver l'IV que vous possédez déjà grâce à une bonne filtration de la matière fondue que de la restaurer en aval.
Qualité des paillettes et contamination dans le recyclage du PET
La charge de contamination entrant dans un filtre de PET fondu dépend fortement de la qualité des paillettes. Les paillettes post-consommation bien lavées contiennent encore des impuretés mesurables. En pratique, la teneur en solides des paillettes de rPET lavées varie généralement de quelques centaines à plus de 1 000 ppm avant le lavage à chaud et le séchage ; après une bonne ligne de lavage, la contamination résiduelle peut être réduite à moins de 100–200 ppm. Pour les applications de contact alimentaire, l'étape de filtration fonctionne en synergie avec des processus de décontamination tels que la polymérisation à l'état solide pour maintenir la conformité de la résine finale, mais même dans ces lignes, le filtre de matière fondue est ce qui empêche les particules visibles et les gels d'atteindre la préforme.
Contaminants typiques dans les paillettes de PET :
- Fragments de polyoléfines (bouchons de bouteilles en PP, étiquettes en PE) — ayant un point de fusion inférieur à celui du PET, ils survivent au lavage et doivent être éliminés par filtration, à l'aide d'un filtre à polymère fondu qui élimine les particules solides.
- Résidus de papier, de colle et d'adhésifs d'étiquettes — partiellement brûlés lors de l'extrusion, ils forment des points noirs.
- Aluminium et débris métalliques provenant des bouchons, des bombes aérosols et des équipements de traitement.
- Poussières et fines de PET générés lors du broyage.
- PET dégradé, réticulé et oxydé — la source directe de gels et de points noirs.
Comme la taille de ces contaminants varie, une seule maille fine est rarement la solution. Les lignes de production utilisent généralement un filtre en amont plus grossier (120–300 µm) pour protéger l'extrudeuse et un filtre en aval plus fin (20–40 µm absolu) à proximité de la filière. Cette approche en deux étapes est une pratique courante dans le recyclage du PET et évite le colmatage prématuré du filtre fin.
Nombre de mailles et seuils de filtration en microns typiques pour la filtration du PET fondu
Les packs de filtres pour le recyclage du PET sont décrits de deux manières : par le nombre de mailles de la toile métallique et par le seuil de filtration absolu. Le nombre de mailles fait référence au nombre d'ouvertures par pouce linéaire — un filtre de 40 mesh présente des ouvertures nominales d'environ 425 µm, un de 60 mesh environ 250 µm, un de 80 mesh environ 180 µm et un de 100 mesh environ 150 µm. Comme un pack superpose plusieurs couches et que les particules sont retenues par le chemin tortueux à travers le tissage, le seuil « absolu » pratique d'un pack bien conçu est plus fin que ce que suggère le seul nombre de mailles de la couche supérieure. Pour les applications exigeantes sur le PET, les packs multicouches et les médias frittés atteignent des seuils absolus de 20–40 µm.
| Application | Seuil de filtration typique | Pack / média typique | Résultat de qualité typique |
|---|
| Bouteille à bouteille (préformes de qualité alimentaire) | 20–40 µm absolu | Pack multicouche fin ; disque en toile métallique frittée | Faible taux de gels/points noirs ; IV ≥ 0.72 dl/g atteignable |
| Bouteille à fibre / fibre discontinue | 60–80 µm | packs de maille 60/80/100 | Moins de ruptures de filière ; denier constant |
| Feuillard ; feuille ; film général | 80–120 µm | packs de maille 40/60/80 | Nombre de points noirs acceptable pour les qualités non alimentaires |
| Applications de broyats / de qualité inférieure | 120–300 µm | packs de maille 20/40/60 | Protection des équipements en aval |
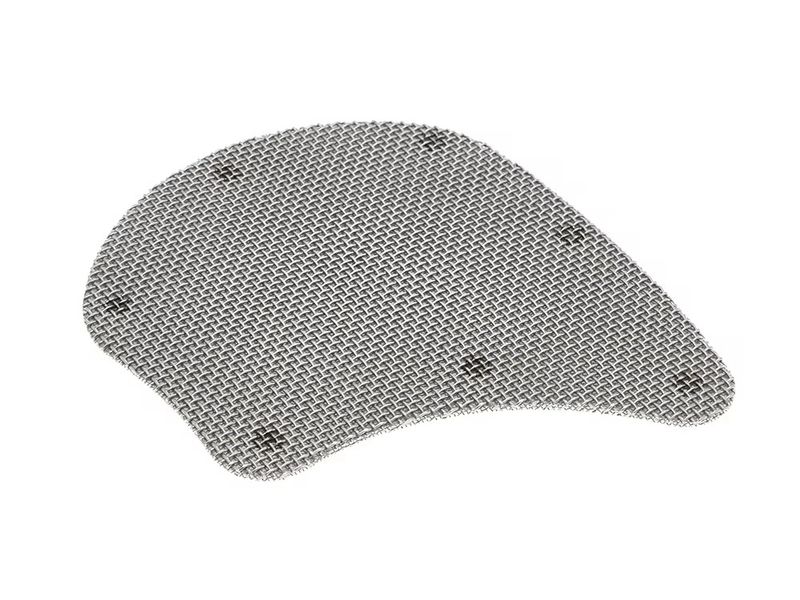
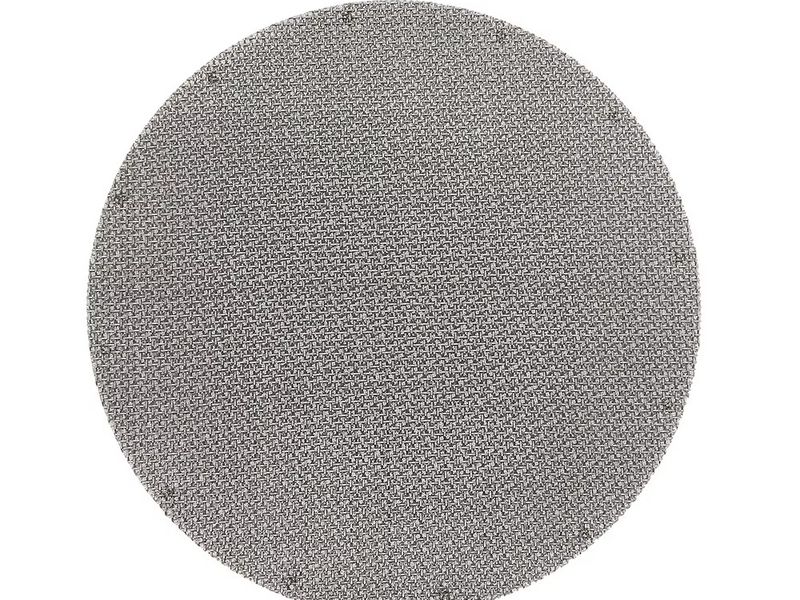
Les numéros de maille ci-dessus sont des dimensions d'ouverture nominales pour les tamis à armure toile carrée. En pratique, la toile filtrante pour le recyclage du PET est conçue comme un empilement : une couche de support grossière (souvent de maille 20–40) pour maintenir la couche fine, des couches intermédiaires pour répartir la pression, et une couche de rétention fine du côté de la matière fondue. La manière dont ces couches interagissent détermine à la fois la précision de la filtration et la durée de vie, et trouver la bonne combinaison est là où réside l'essentiel de l'expertise pratique. Le guide de KAIFIL sur les combinaisons de mailles pour packs de filtres d'extrudeuse détaille la conception couche par couche, et nos disques filtrants en toile métallique à armure toile sont disponibles dans les types de tissage utilisés dans ces packs.
Types de changeurs de filtres pour les lignes de recyclage de PET
Le pack de filtres doit être changé à mesure qu'il s'encrasse de contaminants, et le mécanisme qui effectue ce remplacement est le changeur de filtre. Choisir le mauvais type a un impact plus important sur la rentabilité de la ligne de PET que presque toute autre décision concernant la filtration, car la matière fondue ne doit pas s'arrêter ni être surexposée à la chaleur pendant le changement.
| Type | Fonctionnement | Impact sur la productivité | Applications idéales |
|---|
| Plaque de répartition manuelle / boulonnée | La ligne est arrêtée ; la plaque de répartition est retirée ; le jeu de filtres est remplacé à la main | Heures d'arrêt par changement | Lignes à faible volume ; R&D ; fonctionnement par lots |
| Changeur à plaque coulissante (simple) | La plaque hydraulique glisse un nouveau jeu de filtres dans le flux de matière fondue ; le débit est brièvement restreint | Minutes ; pic de pression pendant le changement | Lignes de broyats de taille moyenne avec arrêts de routine |
| Double plaque coulissante / plaque coulissante continue | Deux plaques alternent pour que le flux de matière fondue ne soit jamais interrompu | Aucune interruption de flux ; fluctuation de pression modérée | Lignes bouteille à bouteille ; extrudeuses alimentant des préformes |
| Rotatif continu | Un disque rotatif multi-cavités met en service une nouvelle cavité sur signal de pression ; les anciennes cavités sont contre-lavées ou purgées | Fonctionne pendant des jours ou des semaines sans surveillance | Lignes de qualité alimentaire à haut débit ; usines intégrées SSP |
Pour les lignes bouteille à bouteille, un changeur à plaque coulissante continu ou double est courant car toute interruption du flux de matière fondue se traduit par une impulsion de pression qui peut déplacer le jeu de filtres, altérer le temps de séjour et augmenter momentanément la température de la matière fondue — ce qui menace l'IV et favorise la formation de gels. Les conceptions rotatives vont plus loin : un changeur rotatif à 12 cavités peut fonctionner pendant des semaines avant que le disque complet ne nécessite un entretien, c'est pourquoi les usines à haut débit les privilégient. Le disque rotatif est généralement équipé de disques filtrants fins ; la gamme de produits de tamis d'extrudeuse de KAIFIL couvre les médias filtrants pour ces changeurs, des tamis monocouches aux composites frittés.
Intervalles de changement de filtre et perte de charge
Un jeu de filtres se comporte comme un gâteau de filtration qui s'épaissit avec le débit. Les opérateurs suivent deux valeurs : la pression différentielle initiale à travers le jeu de filtres neuf, et son augmentation à mesure que les contaminants s'accumulent. La différence de pression typique d'un jeu neuf au démarrage est de 5 à 20 bar selon la finesse du média filtrant ; à mesure que le jeu se colmate, la différence de pression augmente, et la plupart des lignes PET déclenchent un changement lorsque la pression différentielle atteint 50 à 100 bar — ou lorsque le rapport de pression (actuelle divisée par initiale) dépasse environ 3 à 4 fois. Dépasser cette limite a trois conséquences : le jeu de filtres peut s'effondrer sous la pression, le gâteau retenu peut se compacter en une masse solide difficile à purger, et la contre-pression élevée augmente la température de la matière fondue par dissipation visqueuse, ce qui accélère la perte d'IV et la formation de gels.
Plusieurs facteurs déterminent la rapidité de colmatage d'un jeu de filtres :
- Propreté des broyats — une charge de contamination résiduelle de 100–200 ppm colmate un pack filtrant fin beaucoup plus rapidement qu'une alimentation à 50 ppm.
- Finesse de filtration — un pack de 20 µm absolu capture beaucoup plus de particules en nombre qu'un pack de 60 µm et peut nécessiter un remplacement proportionnellement plus fréquent.
- Débit — la surface de filtration et le flux de matière fondue déterminent la vitesse de croissance du gâteau.
- Conception du média — une plus grande surface ouverte par unité de surface (toiles hollandaises multicouches, maille frittée) prolonge l'intervalle.
Une astuce pratique : enregistrez l'intervalle de remplacement pour chaque conception de pack. Si un pack de 20 µm dure quatre heures alors qu'un pack de 25 µm dure six heures, la légère réduction de la finesse est souvent largement rentabilisée par le gain de temps de fonctionnement — à condition que le produit respecte toujours les spécifications. La même logique de perte de charge s'applique à l'approche à deux étapes : le filtre grossier en amont protège le filtre fin, de sorte que l'intervalle de remplacement du filtre fin reflète les performances en amont.
Impact sur l'IV et la qualité du produit : gels et points noirs
Les deux défauts de qualité que la filtration de la matière fondue contrôle le plus directement dans le recyclage du PET sont les gels et les points noirs.
Les gels sont des zones localisées de PET réticulé ou dégradé présentant un comportement à l'état fondu différent de celui du polymère environnant. Dans les feuilles extrudées et les préformes, ils apparaissent sous forme de bosses translucides ou d'« yeux de poisson » ; dans le filage de fibres, ils provoquent des ruptures et des défauts de filament. La plupart des gels se forment à partir de polymère oxydé et d'hydrolyse induite par l'humidité à l'intérieur de l'extrudeuse, et une fois formés, ce sont des particules solides qui peuvent être capturées par le tamis — mais un gel fraîchement formé après le filtre ne le sera pas. C'est pourquoi le contrôle des gels dépend à la fois de la filtration et de la discipline du procédé (point de rosée du sécheur, temps de séjour, température).
Les points noirs sont des matières carbonisées : polymère surchauffé et carbonisé, fines d'aluminium ou papier brûlé s'étant dégradés à des températures de fusion de 260–290 °C. Ils sont visibles dans le produit fini à de très faibles concentrations, et les emballages destinés au contact alimentaire et cosmétiques ont une tolérance pratiquement nulle. Une couche de rétention fine, généralement de 20–40 µm absolu, est ce qui les capture avant qu'ils n'atteignent la filière.
L'effet sur l'IV est plus subtil mais sans doute plus précieux. Puisque chaque particule retenue se transforme en une zone locale de cisaillement élevé et de température élevée, la filtration fine réduit l'agression thermique cumulative subie par la matière fondue. Les recycleurs de PET signalent régulièrement que le passage d'un filtre de 100 µm à un pack filtrant absolu de 30–40 µm améliore la rétention d'IV mesurée de plusieurs centièmes de dl/g sur la même extrudeuse — l'équivalent de plusieurs heures de temps de polymérisation à l'état solide économisées. Pour la même raison, la finesse de filtration et la rétention d'IV doivent être abordées ensemble lors de la spécification d'une ligne.
Erreurs courantes dans la filtration du PET à l'état fondu
- Supposer que plus fin est toujours préférable. Un pack filtrant de 10 µm sur une ligne de paillettes présentant une contamination de 300 ppm se colmatera en moins d'une heure, imposant des changements constants et augmentant la température de la matière fondue. Adaptez la finesse du média filtrant à l'objectif du produit et à la qualité des paillettes en amont.
- Ignorer la fenêtre de changement liée à la perte de charge. Utiliser les packs filtrants jusqu'à ce que la pression différentielle atteigne plus de 150 bar permet d'économiser un changement, mais dégrade l'IV et risque de provoquer l'écrasement du pack. Définissez un seuil de déclenchement pour le changement et respectez-le.
- Filtration mono-étagée sur paillettes souillées. Un seul pack filtrant fin ne peut pas à la fois protéger l'extrudeuse et produire une matière fondue de qualité alimentaire. Utilisez une étape grossière en amont et une étape fine près de la filière.
- Surchauffe lors des changements de filtre. Une matière fondue qui reste à 280 °C pendant la durée d'un changement manuel se dégrade visiblement. Choisissez un changeur qui minimise le temps de séjour et maintenez un contrôle strict de la température pendant les remplacements.
- Deviner la conception du pack. L'ordre des couches, la maille de support et le type de tissage influencent tous les performances. Une approche systématique de la sélection des filtres vaut bien plus que l'intuition — voir les solutions de KAIFIL guide sur la sélection des grilles d'extrudeuse pour les lignes de recyclage de plastique pour une méthode pratique.
- Considérer la filtration comme un substitut au séchage. Une alimentation en paillettes de PET bien séchée (point de rosée inférieur à −40 °C) est un prérequis. Aucun filtre ne permet de récupérer l'IV que l'humidité a déjà détruite.
FAQ
Qu'est-ce que la filtration du PET en fusion ? La filtration du PET en fusion est le processus consistant à faire passer le PET fondu à travers des packs de grilles en acier inoxydable ou des disques filtrants — généralement de 20 à 120 µm absolus — pour éliminer les contaminants solides tels que les fragments de polyoléfine, le papier, les gels et les points noirs avant que la matière fondue n'atteigne la filière ou l'outillage de formage.
Pourquoi la filtration de la matière fondue est-elle importante pour la viscosité intrinsèque (IV) ? Les contaminants piégés dans la matière fondue créent des zones localisées de cisaillement élevé et de haute température qui favorisent l'hydrolyse et la scission des chaînes, abaissant l'IV. Une filtration fine élimine ces particules avant qu'elles ne causent des dommages thermiques, aidant ainsi les recycleurs à conserver plusieurs centièmes de dl/g qui seraient autrement perdus.
Quel maillage ou seuil de filtration en microns dois-je utiliser pour le recyclage du PET de bouteille à bouteille ? Pour les lignes de bouteille à bouteille de qualité alimentaire, une filtration absolue de 20 à 40 µm est courante, obtenue avec des packs de grilles multicouches ou des médias en toile métallique frittée. Des seuils plus grossiers de 60 à 120 µm sont courants pour les applications de fibres, de feuillards et de plaques.
À quelle fréquence dois-je remplacer le pack de grilles dans une ligne de recyclage de PET ? Changez lorsque la pression différentielle à travers le pack atteint environ 50–100 bar, ou lorsque le rapport de pression dépasse environ 3–4× la valeur de référence du pack neuf. L'intervalle réel dépend de la propreté des paillettes, de la finesse du média filtrant et du débit — enregistrez-le selon la conception du pack.
Ai-je besoin d'un changeur de filtre rotatif continu pour le recyclage du PET ? Pas toujours, mais pour les lignes à haut débit de qualité alimentaire, c'est le choix habituel. Les changeurs rotatifs continus indexent une nouvelle cavité sur un signal de pression et peuvent fonctionner pendant des semaines sans surveillance, évitant ainsi les pics de pression et les pointes de temps de séjour des changeurs manuels ou à plaque coulissante simple.
Obtenez des packs de filtres sur mesure pour votre ligne de recyclage de PET
La performance de la filtration de la matière fondue se décide bien avant que la première tonne de paillettes n'entre dans l'extrudeuse — elle est déterminée par la finesse du média filtrant, la conception du pack et le changeur que vous installez. KAIFIL fabrique en acier inoxydable des disques filtrants en toile métallique sur mesure, des packs de filtres multicouches pour extrudeuse, et des cartouches filtrantes en toile métallique frittée à Shijiazhuang, en Chine, et les expédie aux recycleurs du monde entier. Que vous ayez besoin d'un pack absolu de 20 µm pour une ligne de recyclage de bouteille à bouteille ou d'une configuration à deux étapes pour une ligne de paillettes, nos ingénieurs peuvent adapter le média filtrant, l'ordre des couches et la géométrie des disques à votre extrudeuse et à votre changeur de filtre. Contactez KAIFIL pour obtenir un devis et une assistance technique, et laissez-nous vous aider à protéger l'IV, à éliminer les gels et les points noirs, et à maintenir votre ligne en fonctionnement.