Wat is PET-smeltfiltratie?
PET-smeltfiltratie is een proces waarbij gesmolten polyethyleentereftalaat (PET) door roestvrijstalen zeefpakketten of filterschijven wordt geperst — doorgaans geclassificeerd tussen 20 µm en 120 µm absoluut — om vaste verontreinigingen te verwijderen voordat de smelt de nageschakelde vormapparatuur bereikt. In een recyclinglijn werkt de filtratiestap bij smelttemperaturen van ongeveer 260–290 °C, waarbij PET vloeibaar genoeg is om door de filtermedia te stromen, maar viskeus genoeg dat elk achtergebleven deeltje spanningen in de smelt concentreert en de polymeerkwaliteit verslechtert als er niet wordt ingegrepen. Door vuil, papier, polyolefinefragmenten, aluminiumdeeltjes, gels en gecarboniseerde zwarte spikkels op te vangen, doet smeltfiltratie meer dan alleen de matrijs en nageschakelde gereedschappen beschermen: het is de meest invloedrijke mechanische stap voor het behoud van de intrinsieke viscositeit (IV), het acceptabel houden van de productkleur en -helderheid, en het maximaliseren van de uptime van de lijn in bottle-to-bottle- en flake-recyclingprocessen. Voor een overzicht van hoe dezelfde principes van toepassing zijn op extrusieprocessen, biedt KAIFIL's toepassingspagina voor kunststofextrusiefiltratie legt de selectie van filtermedia in detail uit.
Waarom PET-recycling specifieke smeltfiltratie vereist
PET is een condensatiepolymeer waarvan het molecuulgewicht wordt uitgedrukt als intrinsieke viscositeit (IV). Virgin hars van fleskwaliteit begint de verwerking doorgaans met een IV van 0,80–0,84 dl/g. Elke thermische en mechanische geschiedenis — drogen, extrusie, solid-state polymerisatie, hersmelten — heeft de neiging de IV te verlagen, en het hersmelten van productieafval of flakes versnelt die daling omdat het polymeer al een hittecyclus heeft doorlopen. Herverwerking kan de IV met ongeveer 0,02–0,10 dl/g per doorgang verlagen, afhankelijk van vochtbeheersing, temperatuur en verblijftijd.
Smeltfiltratie beschermt de IV indirect maar beslissend. Verontreinigingen zoals polyolefinefragmenten (PP/PE), papier, lijmen en gedegradeerd polymeer werken als spanningsconcentratoren en als bronnen van vocht en oxidatie. Een deeltje dat tegen een zeef vastzit, veroorzaakt een lokale hoge afschuiving; de resulterende viskeuze verwarming kan de lokale smelttemperatuur tot ver boven het instelpunt van 260–290 °C verhogen, wat hydrolyse en ketensplijting stimuleert die de IV verlagen. Verwijder de deeltjes voordat ze deze lokale hotspots kunnen veroorzaken, en u vermindert het daadwerkelijke IV-verlies.
De economische aspecten wijzen in dezelfde richting. Bij bottle-to-bottle-recycling kan een daling van 0,05 dl/g in IV het verschil betekenen tussen een hars die voldoet aan de voedselcontactspecificaties en een hars die moet worden gemengd of afgewaardeerd. Omdat het verhogen van de IV energie kost — solid-state polymerisatie bij ongeveer 220 °C gedurende vele uren — is het veel goedkoper om de IV die u al heeft te behouden met een goede smeltfiltratie, dan deze verderop in het proces te herstellen.
Flake-kwaliteit en verontreiniging in PET-recycling
De verontreinigingsbelasting die een PET-smeltfilter binnenkomt, hangt sterk af van de flake-kwaliteit. Goed gewassen post-consumer flakes bevatten nog steeds meetbare onzuiverheden. In de praktijk varieert het gehalte aan vaste stoffen van gewassen rPET-flakes doorgaans van enkele honderden tot meer dan 1.000 ppm vóór het warm wassen en drogen; na een goede waslijn kan de restverontreiniging worden teruggebracht tot minder dan 100–200 ppm. Voor voedselcontacttoepassingen werkt de filtratiestap samen met decontaminatieprocessen zoals solid-state polymerisatie om de uiteindelijke hars conform te houden, maar zelfs in die lijnen is het smeltfilter degene die voorkomt dat zichtbare deeltjes en gels de preform bereiken.
Typische verontreinigingen in PET-flakes:
- Polyolefinefragmenten (PP-flesdoppen, PE-etiketten) — lager smeltpunt dan PET, ze overleven het wassen en moeten worden uitgezeefd, ondersteund door een smeltfilter dat vaste deeltjes verwijdert.
- Papier, lijm en resten van etiketlijm — gedeeltelijk verbrand tijdens extrusie, ze vormen donkere spikkels.
- Aluminium en metaalresten van doppen, spuitbussen en verwerkingsapparatuur.
- PET-stof en fijne deeltjes gegenereerd tijdens het malen.
- Gedegradeerd, gecrosslinkt en geoxideerd PET — de directe bron van gels en zwarte spikkels.
Omdat deze verontreinigingen in grootte variëren, is een enkel fijn gaas zelden de oplossing. Productielijnen maken doorgaans gebruik van een grover stroomopwaarts filter (120–300 µm) om de extruder te beschermen en een fijner stroomafwaarts filter (20–40 µm absoluut) dicht bij de matrijs. Deze tweetrapsaanpak is standaardpraktijk bij PET-recycling en voorkomt dat het fijne filter voortijdig dichtslibt.
Typische maas- en micronwaarden voor PET-smeltfiltratie
Zeefpakketten voor PET-recycling worden op twee manieren beschreven: door het mesh-getal van het metaalgaas en door de absolute retentiegraad. Het mesh-getal verwijst naar het aantal openingen per lineaire inch — een 40-mesh zeef heeft nominale openingen van ongeveer 425 µm, 60 mesh ongeveer 250 µm, 80 mesh ongeveer 180 µm en 100 mesh ongeveer 150 µm. Omdat een pakket meerdere lagen op elkaar stapelt, en omdat deeltjes worden tegengehouden door het kronkelige pad door het weefsel, is de praktische "absolute" retentiegraad van een goed ontworpen pakket fijner dan het bovenste mesh-getal alleen doet vermoeden. Voor veeleisende PET-toepassingen bereiken meerlaagse pakketten en gesinterde media absolute retentiegraden van 20–40 µm.
| Toepassing | Typische filtratiegraad | Typisch pakket / filtermedium | Typisch kwaliteitsresultaat |
|---|
| Fles-naar-fles (levensmiddelengeschikte preforms) | 20–40 µm absoluut | Fijn meerlaags pakket; gesinterde gaasschijf | Laag gehalte aan gels/zwarte spikkels; IV ≥ 0.72 dl/g haalbaar |
| Fles-naar-vezel / stapelvezel | 60–80 µm | 60/80/100 mesh-pakketten | Minder breuken in het spinpakket; consistente denier |
| Omsnoeringsband; plaat; algemene folie | 80–120 µm | 40/60/80 mesh-pakketten | Acceptabel aantal spikkels voor niet-voedingsmiddelenkwaliteiten |
| Flake- / laagwaardige toepassingen | 120–300 µm | 20/40/60 mesh-pakketten | Bescherming van nageschakelde apparatuur |
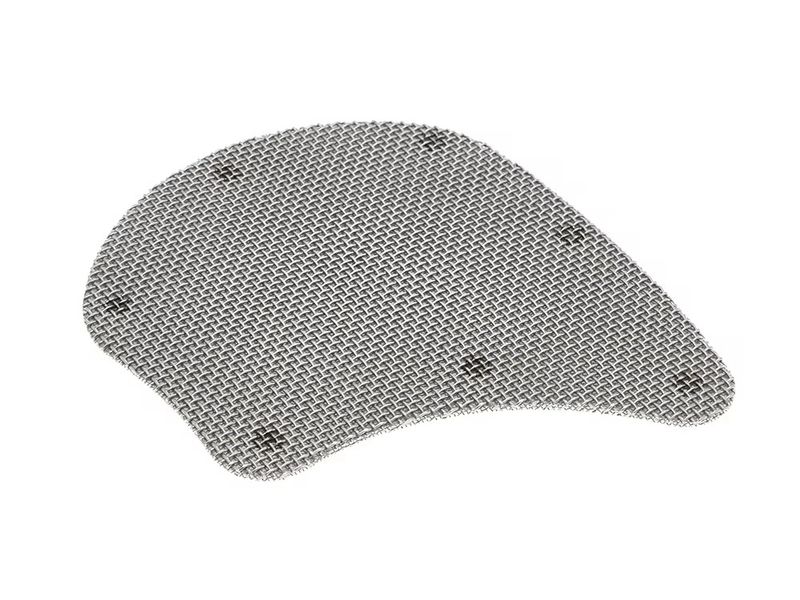
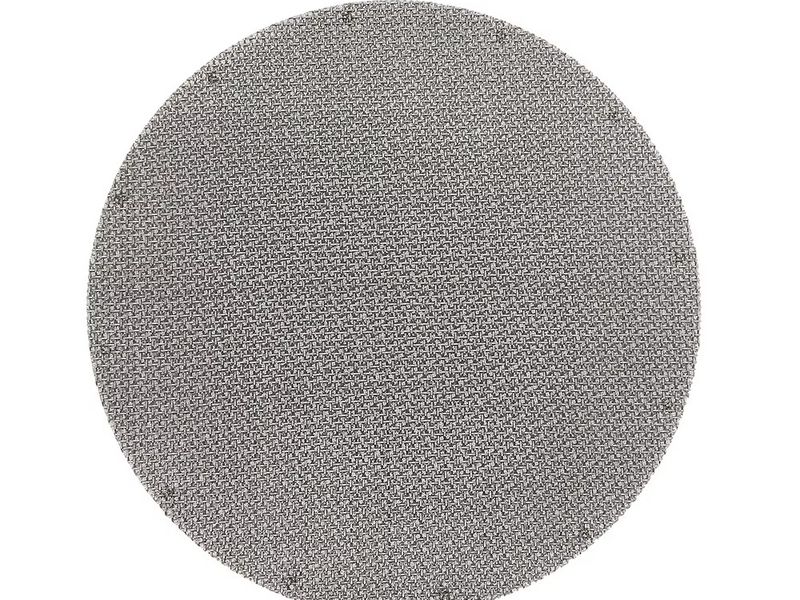
De bovenstaande mesh-nummers zijn nominale openingsgrootten voor vlakke, vierkantgeweven zeven. In de praktijk is filtergaas voor PET-recycling ontworpen als een stapel — een grove ondersteuningslaag (vaak 20–40 mesh) om de fijne laag vast te houden, tussenlagen om de druk te verdelen, en een fijne retentielaag aan de smeltzijde. De manier waarop deze lagen op elkaar inwerken bepaalt zowel de filtratiescherpte als de levensduur, en het vinden van de juiste combinatie is waar de meeste praktische expertise ligt. KAIFIL's gids voor mesh-combinaties van extruderzeefpakketten behandelt het laag-voor-laag ontwerp in detail, en onze vlakke metaalgaasfilterschijven zijn verkrijgbaar in de weefpatronen die in deze pakketten worden gebruikt.
Typen zeefwisselaars voor PET-recyclinglijnen
Het zeefpakket moet worden vervangen naarmate het volloopt met verontreinigingen, en het mechanisme dat deze wissel uitvoert is de zeefwisselaar. Het kiezen van het verkeerde type heeft een grotere invloed op de winstgevendheid van de PET-lijn dan vrijwel elke andere filterbeslissing, omdat de smelt niet mag stoppen en niet te lang aan hitte mag worden blootgesteld tijdens de wissel.
| Type | Werking | Impact op uptime | Meest geschikt voor |
|---|
| Handmatige / geboute breekplaat | Lijn wordt stopgezet; breekplaat verwijderd; zeefpakket handmatig vervangen | Uren stilstand per wissel | Lijnen met laag volume; R&D; batchproductie |
| Schuifplaat (enkel) | Hydraulische plaat schuift een nieuw zeefpakket in de smeltstroom; doorstroming wordt kortstondig beperkt | Minuten; drukpiek tijdens de wissel | Middelgrote flake-lijnen met routinematige stops |
| Dubbele / continue schuifplaat | Twee platen wisselen elkaar af zodat de smeltstroom nooit wordt onderbroken | Geen stroomonderbreking; bescheiden drukschommeling | Bottle-to-bottle-lijnen; extruders die preforms voeden |
| Continu roterend | Roterende schijf met meerdere holtes brengt een nieuwe holte in bedrijf bij een druksignaal; oude holtes spoelen terug of spuien | Draait dagen of weken onbeheerd | Voedingsmiddelengeschikte lijnen met hoge doorzet; SSP-geïntegreerde fabrieken |
Voor bottle-to-bottle-lijnen is een continue of dubbele schuifplatenwisselaar gebruikelijk, omdat elke onderbreking in de smeltstroom zich vertaalt in een drukpuls die het filterpakket kan verschuiven, de verblijftijd kan veranderen en de smelttemperatuur tijdelijk kan verhogen — wat allemaal een bedreiging vormt voor de IV en gelvorming. Roterende ontwerpen gaan nog verder: een roterende wisselaar met 12 caviteiten kan wekenlang functioneren voordat de volledige schijf onderhoud nodig heeft, wat de reden is dat fabrieken met een hoge doorzet hier de voorkeur aan geven. De roterende schijf is doorgaans voorzien van fijne filterschijven; KAIFIL's assortiment extruderzeven omvat de filtermedia voor deze wisselaars, van enkellaagse zeven tot gesinterde composieten.
Filterwisselintervallen en drukval
Een zeefpakket gedraagt zich als een filterkoek die groeit met de doorzet. Operators volgen twee getallen: de initiële verschildruk over het schone pakket en de stijging naarmate verontreinigingen zich ophopen. Een typische verschildruk bij de start met een nieuw pakket is 5–20 bar, afhankelijk van de fijnheid van het filtermedium; naarmate het pakket volloopt, stijgt de verschildruk, en de meeste PET-lijnen activeren een wissel wanneer de verschildruk 50–100 bar bereikt — of wanneer de drukverhouding (actueel gedeeld door initieel) ongeveer 3–4× overschrijdt. Het overschrijden van dit venster heeft drie gevolgen: het pakket kan onder druk bezwijken, de achtergebleven koek kan verdichten tot een vaste massa die moeilijk te verwijderen is, en de verhoogde tegendruk verhoogt de smelttemperatuur door viskeuze dissipatie, wat IV-verlies en gelvorming versnelt.
Verschillende factoren bepalen hoe snel een pakket volloopt:
- Reinheid van de flakes — 100–200 ppm restverontreiniging belast een fijn pakket veel sneller dan een toevoer van 50 ppm.
- Filtratiefijnheid — een absoluut pakket van 20 µm vangt qua aantal veel meer deeltjes op dan een pakket van 60 µm en moet mogelijk proportioneel vaker worden vervangen.
- Doorzet — zeefoppervlak en smeltstroom bepalen de groeisnelheid van de filterkoek.
- Ontwerp van het filtermedium — meer open oppervlak per oppervlakte-eenheid (meerlaags tressengaas, gesinterd gaas) verlengt het interval.
Een praktische tip: registreer het vervangingsinterval per filterpakketontwerp. Als een pakket van 20 µm vier uur meegaat, maar een pakket van 25 µm zes uur, verdient de kleine concessie in fijnheid zichzelf vaak ruimschoots terug in bedrijfstijd — mits het product nog steeds aan de specificaties voldoet. Dezelfde drukval-logica is van toepassing op de tweetrapsbenadering: het grove stroomopwaartse filter beschermt het fijne filter, waardoor het vervangingsinterval van het fijne filter de prestaties van het stroomopwaartse filter weerspiegelt.
Impact op IV en productkwaliteit: gels en zwarte spikkels
De twee kwaliteitsdefecten die door smeltfiltratie het meest direct worden beheerst bij PET-recycling zijn gels en zwarte spikkels.
Gels zijn lokale gebieden van gecrosslinkt of gedegradeerd PET met een ander smeltgedrag dan het omringende polymeer. In geëxtrudeerde platen en preforms verschijnen ze als doorschijnende bultjes of "visogen"; bij het spinnen van vezels veroorzaken ze breuken en filamentdefecten. De meeste gels ontstaan door geoxideerd polymeer en door vocht veroorzaakte hydrolyse in de extruder, en eenmaal gevormd zijn het vaste deeltjes die door de zeef kunnen worden opgevangen — maar een nieuwe gel die na het filter wordt gevormd, wordt dat niet. Daarom hangt gelbeheersing af van zowel filtratie als procesdiscipline (het dauwpunt van de droger, verblijftijd, temperatuur).
Zwarte spikkels zijn gecarboniseerd materiaal: oververhit, verkoold polymeer, fijne aluminiumdeeltjes of verbrand papier dat is gedegradeerd bij smelttemperaturen van 260–290 °C. Ze zijn in zeer lage concentraties zichtbaar in het eindproduct, en verpakkingen voor levensmiddelen en cosmetica hebben in feite een nultolerantie. Een fijne retentielaag, typisch 20–40 µm absoluut, is wat ze opvangt voordat ze de matrijs bereiken.
Het effect op de IV is subtieler, maar waarschijnlijk waardevoller. Omdat elk vastgehouden deeltje verandert in een lokale zone met hoge afschuiving en hoge temperatuur, vermindert fijne filtratie de cumulatieve thermische belasting die de smelt ondergaat. PET-recyclers rapporteren regelmatig dat de overstap van een 100 µm filter naar een absoluut filterpakket van 30–40 µm het gemeten IV-behoud met enkele honderdsten van een dl/g verbetert op dezelfde extruder — het equivalent van uren bespaarde solid-state polymerisatietijd. Om dezelfde reden moeten de filtratiefijnheid en het IV-behoud samen worden besproken wanneer een lijn wordt gespecificeerd.
Veelgemaakte fouten bij PET-smeltfiltratie
- Ervan uitgaan dat fijner altijd beter is. Een filterpakket van 10 µm op een flakes-lijn met een vervuiling van 300 ppm zal in minder dan een uur verstopt raken, wat leidt tot constante wissels en een hogere smelttemperatuur. Stem de fijnheid van het filtermedium af op het productdoel en de kwaliteit van de stroomopwaartse flakes.
- Het negeren van het drukval-wisselvenster. Het laten draaien van filterpakketten totdat het drukverschil de 150+ bar bereikt, bespaart een wissel, maar kost IV en riskeert het inklappen van het filterpakket. Stel een wisseltrigger in en respecteer deze.
- Eentrapsfiltratie op vervuilde flakes. Eén fijn filterpakket kan niet én de extruder beschermen én een levensmiddelengeschikte smelt produceren. Gebruik in een vroeg stadium een grove trap en een fijne trap dicht bij de matrijs.
- Oververhitting tijdens zeefwissels. Een smelt die gedurende een handmatige wissel op 280 °C blijft staan, degradeert zichtbaar. Kies een zeefwisselaar die de verblijftijd minimaliseert en zorg voor een strikte temperatuurbeheersing tijdens het wisselen.
- Gissen naar het ontwerp van het filterpakket. De volgorde van de lagen, het ondersteuningsgaas en het weeftype beïnvloeden allemaal de prestaties. Een systematische aanpak voor de zeefselectie is veel meer waard dan intuïtie — zie KAIFIL's gids voor het selecteren van extruderzeven voor kunststofrecyclinglijnen voor een praktische methode.
- Filtratie behandelen als een vervanging voor drogen. Een goed gedroogde toevoer van PET-flakes (dauwpunt onder −40 °C) is een eerste vereiste. Geen enkel filter herstelt de IV die al door vocht is vernietigd.
FAQ
Wat is PET-smeltfiltratie? PET-smeltfiltratie is het proces waarbij gesmolten PET door roestvrijstalen zeefpakketten of filterschijven — typisch 20–120 µm absoluut — wordt geleid om vaste verontreinigingen zoals polyolefinefragmenten, papier, gels en zwarte spikkels te verwijderen voordat de smelt de matrijs of het vormgereedschap bereikt.
Waarom is smeltfiltratie belangrijk voor de intrinsieke viscositeit (IV)? In de smelt ingesloten verontreinigingen creëren lokale zones met hoge afschuiving en hoge temperatuur die hydrolyse en ketenbreuk stimuleren, wat de IV verlaagt. Fijne filtratie verwijdert deze deeltjes voordat ze thermische schade kunnen veroorzaken, waardoor recyclers enkele honderdsten van een dl/g kunnen behouden die anders verloren zouden gaan.
Welke maaswijdte of micronwaarde moet ik gebruiken voor PET-fles-tot-fles-recycling? Voor levensmiddelengeschikte fles-tot-fles-lijnen is een absolute filtratie van 20–40 µm typisch, bereikt met meerlaagse zeefpakketten of gesinterde metaalgaasmedia. Grovere waarden van 60–120 µm zijn gebruikelijk voor vezel-, omsnoerings- en plaattoepassingen.
Hoe vaak moet ik het zeefpakket in een PET-recyclinglijn vervangen? Vervang wanneer de verschildruk over het pakket ongeveer 50–100 bar bereikt, of wanneer de drukverhouding ongeveer 3–4× de uitgangswaarde van een nieuw pakket overschrijdt. Het werkelijke interval is afhankelijk van de reinheid van de flakes, de fijnheid van het filtermedium en de doorzet — registreer dit per pakketontwerp.
Heb ik een continue roterende zeefwisselaar nodig voor PET-recycling? Niet altijd, maar voor voedingsmiddelengeschikte lijnen met een hoge doorzet is dit de gebruikelijke keuze. Continue roterende wisselaars indexeren een nieuwe kamer op basis van een druksignaal en kunnen wekenlang zonder toezicht draaien, waardoor drukpulsaties en pieken in de verblijftijd van handmatige wisselaars of wisselaars met een enkele schuifplaat worden vermeden.
Ontvang op maat gemaakte zeefpakketten voor uw PET-recyclinglijn
De prestaties van de smeltfiltratie worden lang voordat de eerste ton flakes de extruder binnengaat bepaald — ze worden bepaald door de fijnheid van het filtermedium, het pakketontwerp en de wisselaar die u installeert. KAIFIL produceert roestvrijstalen op maat gemaakte draadgaasfilterschijven, meerlaagse extruderzeefpakketten, en gesinterde gaasfilterpatronen in Shijiazhuang, China, en verzendt naar recyclers wereldwijd. Of u nu een absoluut filterpakket van 20 µm nodig heeft voor een bottle-to-bottle-lijn of een tweetrapsopstelling voor een flake-lijn, onze engineers kunnen de filtermedia, laagvolgorde en schijfgeometrie afstemmen op uw extruder en zeefwisselaar. Neem contact op met KAIFIL voor een offerte en toepassingsondersteuning, en laat ons u helpen de IV te beschermen, gels en zwarte spikkels te verminderen en uw lijn draaiende te houden.