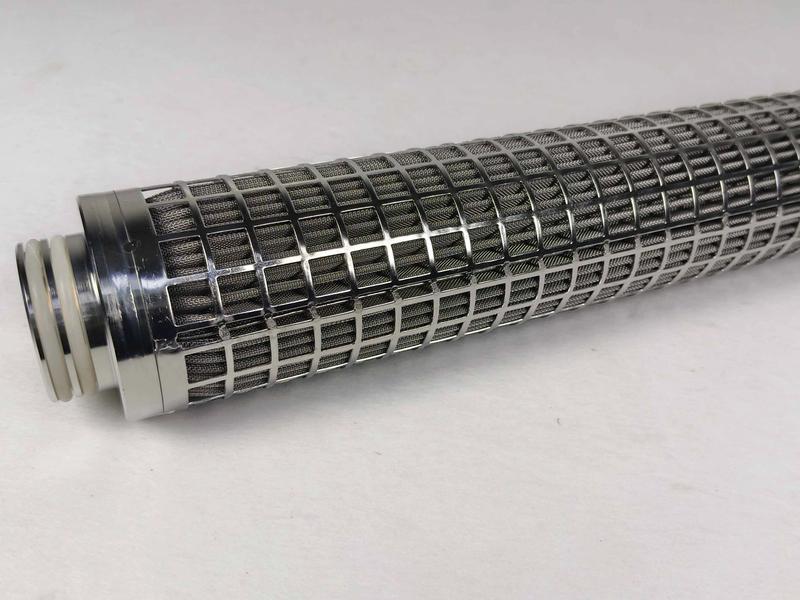
Un filtru din oțel inoxidabil curățabil prin sistemul CIP este un element de filtrare reutilizabil, proiectat pentru a fi curățat pe poziție prin circularea automatizată a soluțiilor de curățare, de obicei caustice și acide, la temperaturi ridicate, fără a demonta elementul din carcasa sa. Într-un ciclu standard de curățare pe poziție (CIP), elementul este expus unei spălări caustice cu hidroxid de sodiu (NaOH) de 1–3% la 60–90°C, urmată de o clătire acidă (de obicei acid azotic sau fosforic de 0,5–1%), soluția de curățare fiind circulată la viteze de curgere de 1,5–3 m/s pe suprafața mediului de filtrare. Pentru ca un filtru să reziste la sute de astfel de cicluri și să se curețe complet, nu doar să fie clătit, finisajul suprafeței sale, structura țesăturii și ratingul de microni trebuie proiectate împreună. Parametrii decisivi sunt rugozitatea suprafeței (în mod normal Ra 0,4–0,8 µm pentru elementele de calitate alimentară și mai strictă pentru industria farmaceutică), un rating de microni adaptat procesului (aproximativ 1–500 µm în funcție de aplicație) și o geometrie fără zone moarte în care se pot acumula impurități. Acest articol explică modul în care fiecare dintre acești factori influențează eficiența curățării și durata de viață — și cum să specificați un filtru din oțel inoxidabil curățabil prin sistemul CIP care să funcționeze în mod fiabil pe parcursul multor ani de utilizare.
De ce contează capacitatea de curățare: Timpul de nefuncționare și costul pe durata de viață
Prețul de achiziție al unui element filtrant este de obicei cea mai mică cifră din ecuația costurilor pe durata de viață a acestuia. În fabricile de alimente și băuturi și în cele farmaceutice, costurile reale sunt ciclurile de curățare în sine, timpul de nefuncționare necesar pentru demontarea manuală și riscul unui lot compromis din cauza unei curățări incomplete. Capacitatea de a curăța un filtru pe loc nu este, prin urmare, o comoditate — este o cerință economică.
Un filtru care se curăță deficitar creează trei probleme cumulative. În primul rând, forțează cicluri CIP mai lungi sau repetate, care consumă apă, substanțe chimice, abur și energie. În al doilea rând, necesită dezasamblare manuală periodică pentru curățare prin înmuiere, ceea ce adaugă ore de muncă și expune operatorii la soluții caustice și acide fierbinți. În al treilea rând, scurtează durata de viață, deoarece reziduurile rămase pe mediul de filtrare se întăresc, accelerează coroziunea fisurantă și colmatează progresiv plasa.
Fiecare oră de producție pierdută din cauza dezasamblării este o oră de productivitate pierdută. De asemenea, un filtru curățat parțial crește căderea de presiune, ceea ce mărește consumul de energie al pompei și riscă să provoace un deficit de debit în aval. Pe liniile farmaceutice, miza este și mai mare: un filtru care nu trece de validarea curățării poate declanșa respingerea unui lot întreg – o pierdere care poate ajunge la șase cifre într-o singură șarjă. De aceea, capacitatea de curățare, și nu prețul inițial, ar trebui să domine decizia privind specificațiile filtrului pentru orice procesator care activează în procesarea alimentelor și băuturilor operațiuni. Un element reutilizabil din oțel inoxidabil care se curăță în mod fiabil pe poziție își poate amortiza costul de-a lungul a sute de cicluri, în timp ce un cartuș de unică folosință care trebuie înlocuit după fiecare eveniment sever de colmatare multiplică cheltuielile cu consumabilele și fluxul de deșeuri.
Compararea capacității de curățare: plasă țesută vs. plasă sinterizată vs. cartuș plisat
Cele trei construcții dominante de elemente din oțel inoxidabil — plasa din sârmă țesută, plasa din sârmă sinterizată și cartușele plisate — diferă în mod fundamental prin ușurința cu care elimină impuritățile. Capacitatea de curățare este guvernată de geometria suprafeței, forma porilor și de faptul dacă acea construcție creează interstiții ascunse.
Plasă de sârmă cu țesătură simplă este cea mai simplă construcție: sârmele de urzeală și de bătătură se încrucișează alternativ una peste alta și una pe sub alta într-un model pătrat regulat. Rezultatul este o suprafață deschisă și netedă, cu pori mari și uniformi, peste care fluidul de curățare poate trece cu ușurință. Țesătura simplă este foarte ușor de curățat, dar structura sa deschisă limitează filtrarea la grade de filtrare relativ grosiere — de regulă 25–500 µm. Este alegerea potrivită pentru strecurare, cernere de protecție și îndepărtarea particulelor grosiere, acolo unde curățarea CIP prin spălare în sens direct este simplă.
plasă din sârmă cu țesătură olandeză utilizează fire de bătătură mult mai fine, strâns compactate, pentru a crea o structură de pori de înaltă densitate, în formă de pană. Aceasta realizează o filtrare mult mai fină decât țesătura simplă — de obicei 2–100 µm —, dar compactarea densă, multistrat, a sârmelor reține impuritățile mai tenace. Țesătura olandeză este curățabilă pe loc, dar necesită în general o spălare cu flux invers sau un proces CIP cu viteză mai mare pentru a disloca particulele prinse în interiorul porilor în formă de pană. Capacitatea sa de curățare este mai degrabă bună decât excelentă și ar trebui asociată cu un regim CIP care include o etapă dedicată de retrospălare. Construcția cu țesătură olandeză este utilizată pe scară largă în filtrarea polimerilor și a substanțelor chimice fine, unde rezistența sa și gradul fin de filtrare justifică efortul suplimentar de curățare.
Plasa din sârmă sinterizată este produsă prin suprapunerea mai multor straturi de țesătură metalică și îmbinarea lor prin difuzie la temperatură și presiune ridicate. Punctele de legătură elimină contactul prin alunecare dintre sârme, producând o structură rigidă, monolitică, cu rezistență ridicată și dimensiuni precise ale porilor. Elementele sinterizate, cum ar fi cartușele filtrante din plasă de sârmă sinterizată, se numără printre cele mai compatibile modele cu procesele CIP disponibile: structura rigidă rezistă la deformare sub flux invers, straturile îmbinate nu lasă spații libere în care să se ascundă impuritățile, iar mediul filtrant poate rezista la cicluri agresive cu substanțe caustice și acide fără a suferi oboseala materialului. Deoarece structura este curățabilă, elementele sinterizate sunt proiectate de obicei pentru sute de cicluri CIP, motiv pentru care domină aplicațiile igienice.
Cartușe filtrante plisate multiplică suprafața prin plierea mediului filtrant într-un acordeon cilindric, oferind o capacitate mare de reținere a impurităților într-o amprentă compactă. Compromisul constă în capacitatea de curățare. Văile pliurilor sunt protejate de fluxul direct, iar impuritățile care se acumulează în pliuri sunt dificil de îndepărtat chiar și prin CIP agresiv. Prin urmare, majoritatea cartușelor plisate sunt tratate ca fiind de unică folosință: sunt înlocuite în loc să fie curățate, ceea ce le face economice pentru încărcări moderate de colmatare, dar costisitoare în timp dacă colmatarea este severă. Pentru o comparație economică mai completă, gama noastră de cartușe filtrante plisate și compromisurile în raport cu mediile sinterizate rigide sunt discutate în detaliu în ghidul nostru pentru plasă sinterizată versus cartușe plisate.
| Proprietate | Plasă cu țesătură simplă | Plasă cu țesătură olandeză | Plasă sinterizată (multistrat) | Cartuș plisat |
|---|
| Curățabilitate | Excelentă — deschisă; suprafață netedă | Bună — necesită spălare în contracurent | Excelentă — rigidă; fără interstiții | Moderată — văile pliurilor rețin impuritățile |
| Interval tipic de microni | 25–500 µm | 2–100 µm | 0.5–100 µm | 0.1–100 µm |
| Cădere de presiune | Scăzută | Medie–ridicată | Medie | Scăzută |
| Compatibilitate CIP | Excelentă | Bună cu spălare în contracurent | Excelentă | Limitată — înlocuire; nu se reutilizează |
| Durată de viață în regim CIP | Lungă | Lungă | Foarte lungă (sute de cicluri) | Scurtă–medie |
| Curățare tipică | Spălare directă; CIP | Spălare în contracurent; CIP | CIP; spălare în contracurent; cu ultrasunete | Înlocuire |
Finisaj de suprafață: Valori Ra și electropolare
Rugozitatea suprafeței este cea mai importantă variabilă metalurgică în ceea ce privește curățabilitatea. Aceasta este exprimată ca Ra — media aritmetică a deviațiilor suprafeței de la linia medie, măsurată în micrometri. Suprafețele mai rugoase prezintă interstiții microscopice în care se pot depune bacterii, proteine și săruri minerale și unde agenții chimici de curățare nu pot pătrunde eficient. Pentru aplicațiile CIP, norma din industrie este Ra 0.4–0.8 µm pe toate suprafețele care intră în contact cu produsul, cu Ra ≤ 0.4 µm specificat pentru sectorul farmaceutic și pentru produse alimentare cu risc ridicat. O rugozitate de peste Ra 1.6 µm este considerată, în general, inacceptabilă pentru filtrarea igienică, deoarece crește în mod demonstrabil aderența microbiană și îngreunează validarea curățării.
Două metode de finisare permit obținerea acestor valori: lustruirea mecanică și electropolarea. Lustruirea mecanică finisează progresiv suprafața cu medii abrazive și reduce Ra la intervalul țintă. Electropolarea, procesul invers al galvanizării, dizolvă un strat subțire de metal de pe suprafață sub acțiunea unui curent aplicat. Aceasta îndepărtează stratul perturbat și ecruisat rămas în urma prelucrării mecanice și a sudării, rotunjește vârfurile microscopice și lasă o suprafață îmbogățită cu crom și pasivată chimic. Beneficiile practice sunt semnificative: aderență bacteriană mai scăzută, o rezistență chimică mai bună la mediul alternativ caustic/acid al CIP și o îndepărtare mai ușoară a impurităților organice. Din acest motiv, electropolarea este specificația standard pentru elemente de filtrare din metal sinterizat destinate utilizării în condiții igienice și este recomandată cu tărie pentru orice filtru din oțel inoxidabil care va fi curățat pe loc.
Finisajul suprafeței interacționează cu marca materialului. Pentru utilizarea în regim CIP, elementul ar trebui să fie fabricat din mărci austenitice cu conținut scăzut de carbon — SS304L sau, mai frecvent, SS316L — deoarece conținutul scăzut de carbon minimizează precipitarea carburilor de crom în zonele influențate termic de sudură, păstrând rezistența la coroziune în urma expunerii repetate la substanțe caustice și acizi fierbinți. Alegerea 316L în detrimentul 304 este determinată de încărcarea cu cloruri și acizi din multe fluxuri alimentare și farmaceutice; cerințele pentru plasa în contact cu alimentele sunt tratate în articolul nostru despre plasa de filtrare din SS316 de calitate alimentară și conformitatea FDA.
Factori de proiectare care fac un filtru curățabil CIP
Finisajul de suprafață singur nu este suficient. Un element filtrant este la fel de curățabil ca și geometria sa, iar trei factori de proiectare determină dacă fluidul CIP ajunge efectiv pe fiecare suprafață murdară.
Distribuția fluxului. Soluția de curățare trebuie să măture uniform mediul filtrant. Dacă designul elementului creează canale de înaltă viteză și zone de umbră de joasă viteză, zonele lente se curăță slab, în timp ce zonele rapide preiau sarcina. Un element curățabil CIP bine proiectat distribuie fluxul în mod uniform pe întreaga suprafață a mediului filtrant — prin designul adecvat al admisiei, straturi uniforme de plasă și o structură de suport care nu blochează calea de curgere. În ansamblurile de filtre din plasă de sârmă sudată, orientarea cusăturii plasei și poziția sudurilor trebuie dispuse astfel încât nicio porțiune a mediului filtrant să nu fie mascată de fluxul de curățare.
Fără zone moarte. Fiecare prag orizontal, colț interior ascuțit și cavitate neventilată reprezintă un potențial rezervor de impurități. Proiectarea igienică a filtrelor elimină zonele moarte prin trei reguli: elementul și carcasa trebuie să se dreneze complet, toate suprafețele interne trebuie să fie înclinate astfel încât fluidul să se scurgă, iar ansamblul trebuie să poată fi complet aerisit, astfel încât pungile de aer să nu poată proteja mediul filtrant de soluția de curățare. O zonă moartă care reține reziduuri de produs va contamina primul lot după CIP, anulând întregul ciclu de curățare.
Calitatea sudurii. Sudurile sunt punctul slab al oricărui element fabricat din oțel inoxidabil. O sudură fuzionată necorespunzător sau aspră creează un interstițiu care reține reziduurile și inițiază coroziunea. Pentru filtrele curățabile prin CIP, toate sudurile trebuie să fie cu pătrundere completă, lipsite de porozități și stropi, și polizate sau șlefuite pentru a se potrivi cu finisajul suprafeței de bază — în mod ideal la aceeași valoare Ra ca și mediul de filtrare și carcasa. Acolo unde este posibil, sudurile trebuie realizate pe suprafețe care nu intră în contact cu produsul sau poziționate astfel încât să poată fi accesate de fluxul de curățare.
Parametrii CIP: temperatură, chimie și debit
Odată ce elementul este proiectat pentru curățabilitate, ciclul de curățare trebuie specificat în consecință. Tabelul de mai jos prezintă parametrii CIP tipici utilizați pentru filtrele din oțel inoxidabil în industria alimentară și farmaceutică. Aceste valori sunt puncte de plecare — rețeta optimă depinde de tipul de reziduuri, de calitatea apei și de construcția elementului.
| Parametru CIP | Interval tipic | De ce contează |
|---|
| Concentrație caustică | 1–3% NaOH | Saponifică grăsimile; hidrolizează proteinele |
| Temperatură soluție caustică | 60–90°C | Accelerează reacția; 80–85°C este o valoare frecventă |
| Etapă acidă | 0.5–1% acid azotic sau fosforic | Îndepărtează depunerile minerale și depunerile cauzate de duritatea apei |
| Viteza de curgere prin mediul de filtrare | 1.5–3 m/s | Asigură curățare mecanică la suprafață |
| Timp de contact per etapă | 20–60 de minute | Permite substanțelor chimice să dizolve impuritățile |
| Clătire intermediară | apă purificată USP sau apă RO | Îndepărtează soluția caustică înainte de etapa acidă |
| Calitatea clătirii finale | Conductivitate < 10 µS/cm (țintă tipică) | Verifică dacă reziduurile chimice au fost eliminate prin spălare |
| Temperatura clătirii finale | De la temperatura ambiantă până la 50°C | Previne redepunerea și șocul termic |
Două aspecte merită subliniate. În primul rând, viteza fluxului este un mecanism de curățare în sine: turbulența de la suprafața mediului filtrant dislocă particulele pe care doar substanțele chimice le-ar lăsa în urmă. Rularea procesului CIP la o viteză sub 1,5 m/s va duce la o curățare insuficientă a unui element sinterizat, chiar și cu o compoziție chimică perfectă. În al doilea rând, etapa acidă nu este opțională în instalațiile cu apă dură — fără aceasta, depunerile minerale se acumulează pe mediul filtrant și reduc treptat dimensiunea efectivă a porilor, crescând căderea de presiune și scurtând durata de viață. Procesatorii din regiunile cu duritate ridicată a apei ar trebui să monitorizeze îndeaproape etapa acidă.
Verificarea curățării
Un ciclu CIP neverificat este un risc. Deoarece consecințele unei curățări incomplete variază de la gusturi străine până la respingerea lotului, fiecare instalație de filtrare curățabilă prin CIP ar trebui să fie asociată cu un protocol de verificare. Metodele de verificare utilizate în practică, de la cea mai simplă la cea mai riguroasă:
- Recuperarea căderii de presiune. Un element curat revine la presiunea diferențială inițială. Dacă căderea de presiune rămâne ridicată după CIP, înseamnă că mai există impurități sau depuneri.
- Inspecție vizuală. Inspecția în contralumină a plasei țesute și sinterizate poate dezvălui decolorarea reziduală sau colmatarea mediului de filtrare.
- Calitatea apei de clătire. Turbiditatea, pH-ul și conductivitatea clătirii finale indică dacă substanțele chimice și impuritățile desprinse au fost eliminate prin spălare.
- Tampoane de bioluminiscență ATP. Testarea rapidă cu tampon pentru adenozintrifosfat rezidual (impurități organice) este metoda standard de screening rapid în fabricile de produse alimentare.
- Prelevare de probe microbiologice. Însămânțarea probelor de tampon și clătire, sau un test de integritate în cazul filtrării sterile, oferă dovezi definitive pentru validarea farmaceutică.
Pentru aplicațiile farmaceutice, verificarea este oficializată prin protocoale de validare care documentează calificarea instalării, calificarea operațională și calificarea performanței — cadrul IQ/OQ/PQ. Produsele noastre ghid de validare pentru filtre farmaceutice prezintă în detaliu testarea integrității și documentația necesare pentru a pune în funcțiune un sistem de filtrare din oțel inoxidabil în serviciu validat. Indiferent de industrie, regula este aceeași: definiți ce înseamnă „curat” înainte de a începe curățarea și verificați de fiecare dată.
Când CIP nu este suficient: înlocuiți în schimb
CIP nu este o soluție universală. Există condiții în care decizia corectă este înlocuirea elementului, mai degrabă decât continuarea curățării acestuia:
- Colmatare ireversibilă. Unele reziduuri — caramelizarea puternică, proteinele arse, polimerizarea rășinilor — blochează permanent porii, astfel încât nicio combinație de soluție caustică, acid și debit nu îi mai poate restabili.
- Deteriorarea mediului filtrant din cauza curățării repetate. Ciclurile termice și atacul chimic pot duce la oboseala legăturilor sinterizate, pot coroda suprafețele sârmei sau pot fragiliza sita fină. Atunci când mediul filtrant nu mai respectă dimensiunea nominală a porilor sau rezistența la spargere, utilizarea continuă reprezintă un risc pentru calitate.
- Defecțiuni de integritate. În aplicațiile sterile sau cu bioîncărcare controlată, un element care nu trece testul de integritate prin metoda punctului de bulă sau de difuzie trebuie înlocuit, indiferent de cât de curat pare.
- Cădere de presiune irecuperabilă. Dacă presiunea diferențială nu poate fi readusă la o valoare de referință stabilă, elementul a ajuns la sfârșitul duratei sale de viață economice.
Înainte de înlocuire, un furnizor competent poate adesea să prelungească durata de viață. Elementele sinterizate pot fi trimise înapoi pentru curățare cu ultrasunete, repasiivare și retestarea integrității, ceea ce este considerabil mai ieftin decât înlocuirea. Atunci când înlocuirea este cu adevărat necesară, specificarea unui nou element cu finisajul, țesătura și ratingul de microni corecte — în loc de o copie identică — reprezintă oportunitatea de a corecta eroarea inițială de specificare. Procesatorii ar trebui să monitorizeze durata de funcționare a fiecărui element și numărul de cicluri CIP; aceste date reprezintă cel mai de încredere indicator pentru a decide între curățare, recondiționare și înlocuire.
Întrebări frecvente
Ce marcă de oțel inoxidabil este cea mai bună pentru filtrele curățabile prin CIP? SS316L este alegerea standard pentru utilizarea CIP în industria alimentară și farmaceutică. Conținutul scăzut de carbon previne precipitarea carburilor de crom la suduri, iar adaosul de molibden îmbunătățește rezistența la clorurile și acizii întâlniți în soluțiile de curățare. SS304L este acceptabil pentru fluxuri mai moderate, unde costul este prioritatea.
Ce finisaj de suprafață este necesar pentru filtrele curățabile CIP? Ra 0,4–0,8 µm este intervalul acceptat pentru suprafețele de contact cu produsele de calitate alimentară, cu Ra ≤ 0,4 µm recomandat pentru aplicații farmaceutice și cu risc ridicat. Electropolarea este puternic recomandată deoarece îndepărtează stratul ecruisat, expune o suprafață pasivă bogată în crom și reduce în mod măsurabil aderența microbiană.
Poate fi curățat pe poziție orice filtru din oțel inoxidabil? Nu. Curățabilitatea este o proprietate de proiectare. Un filtru cu zone moarte, suduri grosolane sau o geometrie plisată care protejează murdăria s-ar putea să nu se curețe niciodată corect, indiferent de cât timp rulează ciclul CIP. Elementele sinterizate și țesute proiectate pentru aplicații igienice se curăță în mod fiabil; majoritatea cartușelor plisate sunt destinate înlocuirii, nu reutilizării.
Câte cicluri CIP poate rezista un filtru din oțel inoxidabil sinterizat? Cu o chimie corectă, controlul temperaturii și verificare, elementele sinterizate oferă de obicei de la câteva sute până la peste o mie de cicluri. Durata de viață depinde de agresivitatea impurităților din proces, de duritatea apei și de eventuala deteriorare a mediului filtrant prin șoc termic sau curățare excesiv de agresivă. Monitorizarea numărului de cicluri și a valorii de referință a căderii de presiune reprezintă modalitatea fiabilă de a prezice sfârșitul duratei de viață.
Cum confirm că un filtru este într-adevăr curat după CIP? Utilizați refacerea căderii de presiune ca prim semnal, apoi confirmați prin conductivitatea la clătirea finală, teste de tampon ATP sau prelevare de probe microbiologice, în funcție de riscul produsului. Liniile farmaceutice necesită teste oficiale de integritate și validare documentată conform cadrului IQ/OQ/PQ.
Obțineți un filtru curățabil CIP proiectat pentru procesul dumneavoastră
Eficiența curățării nu este un aspect secundar în filtrarea cu oțel inoxidabil — ea este integrată prin proiectare prin finisajul suprafeței, selecția țesăturii, ratingul de microni și geometrie. Un filtru curățabil CIP specificat corect se va amortiza de mai multe ori prin reducerea timpilor de nefuncționare, consumul mai mic de substanțe chimice și energie și ani de funcționare fiabilă. Kaifil produce filtre din oțel inoxidabil sinterizat și țesut din SS316L și alte mărci, cu finisaje electropolate, ratinguri de microni personalizate și execuție igienică pentru aplicații în industria alimentară, a băuturilor și farmaceutică. Inginerii noștri pot analiza impuritățile din procesul dumneavoastră, rețeta CIP și condițiile de debit pentru a specifica sau fabrica un element care se curăță complet și durează. Contactați Kaifil pentru o ofertă de preț pentru piese fabricate personalizate din plasă de sârmă și ansambluri de filtrare curățabile CIP adaptate liniei dumneavoastră.