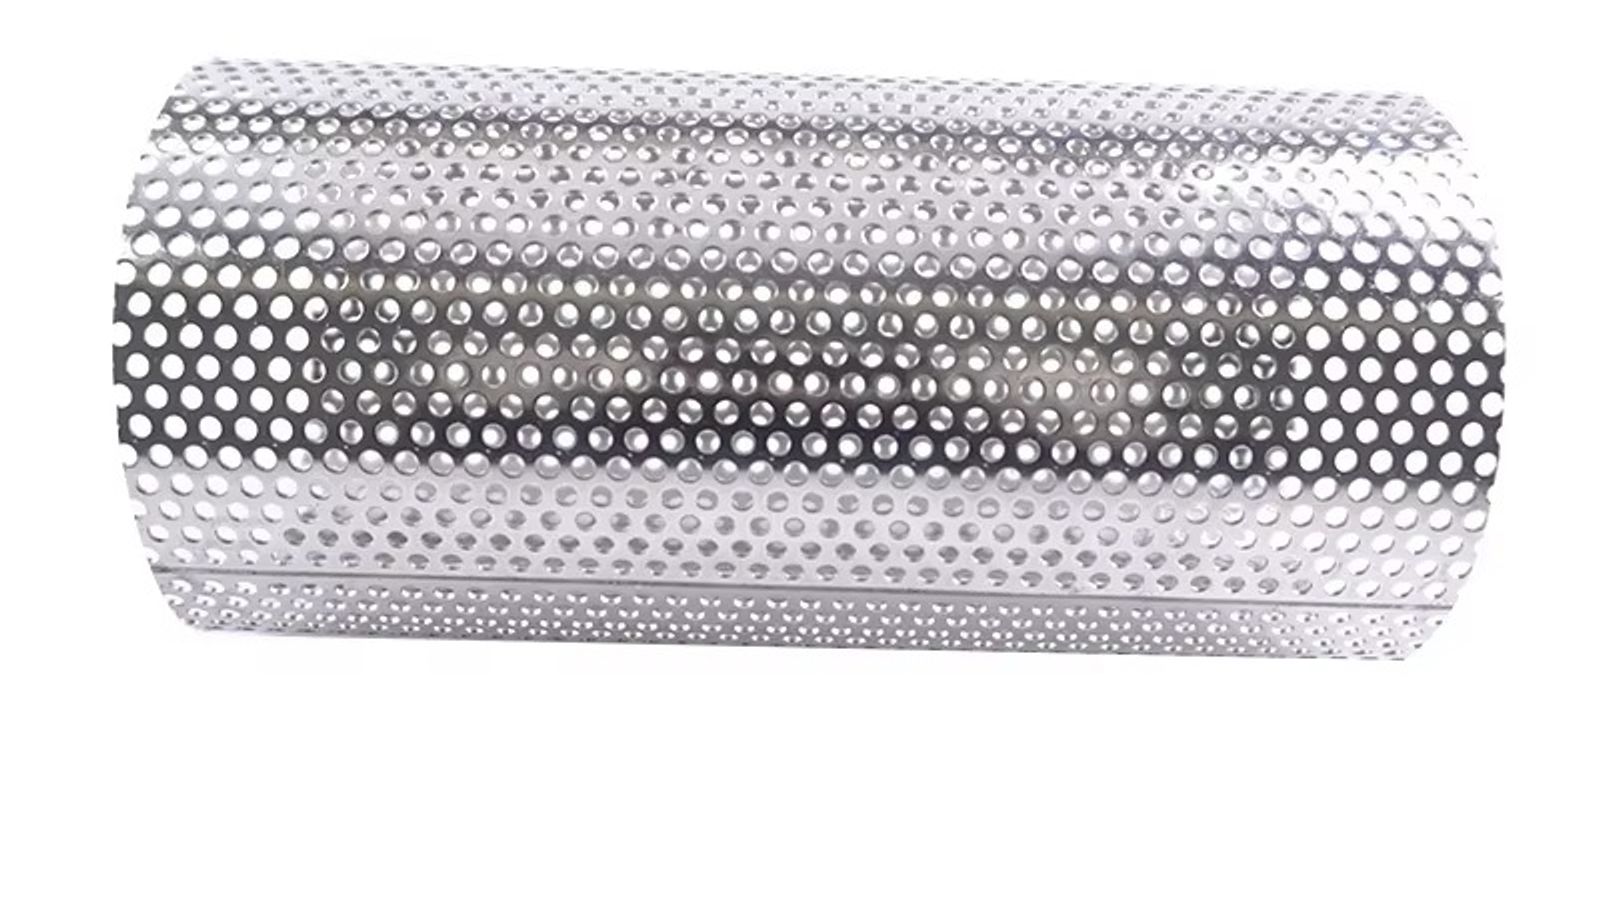
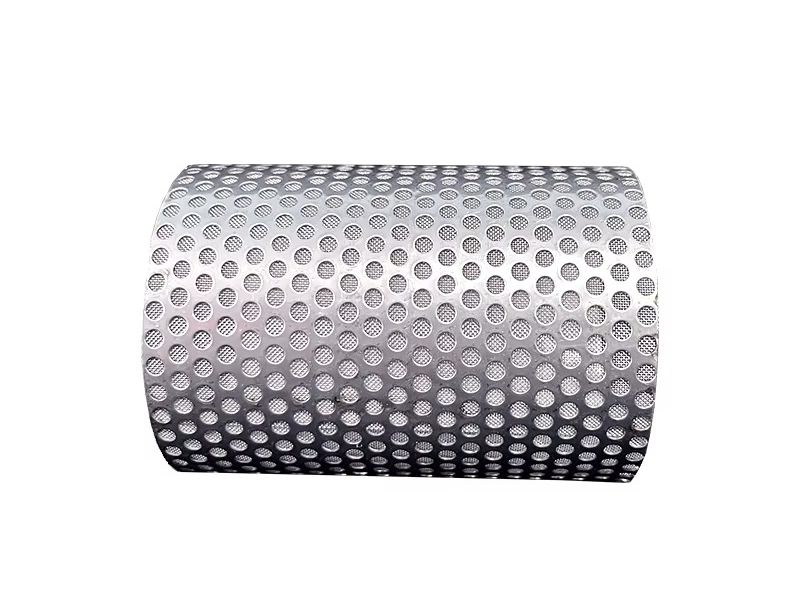
Korkean lämpötilan ruostumattomasta teräksestä valmistettu suodatinputki on sylinterimäinen suodatinelementti, joka on valmistettu austeniittisesta ruostumattomasta teräksestä – tyypillisesti SS304 tai SS316/316L – tai nikkelipohjaisesta seoksesta, kuten Hastelloy C-276, Inconel 600 tai Monel 400. Se on suunniteltu erottamaan kiintoaineet neste- ja kaasuvirroista yli 200 °C:n (392 °F) käyttölämpötiloissa. Elementissä yhdistyy tyypillisesti rei'itetty ydinputki ja sintrattu metallilankaverkko tai sintrattu metallijauhesuodatinmateriaali, jonka nimellinen suodatusaste on 0,5 µm – 200 µm, ja se on suunniteltu kestämään 1–2 MPa:n paine-eroja ennen rakenteellista luhistumista. Materiaalin valinta on määrittelyprosessin merkittävin päätös, sillä yli 200 °C:n lämpötiloissa elementin käyttöikää ei ohjaa pelkkä korroosio, vaan hapettumisen, virumisen, herkistymisen ja lämpölaajenemisen yhteisvaikutus. Tämä opas vertailee materiaalien SS304, SS316/316L ja tärkeimpien nikkeliseosten teknisiä rajoja, jotta prosessi-insinöörit ja hankintapäälliköt voivat määrittää oikean laatuluokan suodatinputkille, suodatinsylintereille ja sintratuille suodatinelementeille, joita käytetään kemian-, petrokemian-, jalostus- ja lämpövoimateollisuudessa.
Neljä hajoamismekanismia yli 200 °C:n lämpötiloissa
Materiaalin valinta korkean lämpötilan ruostumattomasta teräksestä valmistettuun suodatinputkeen edellyttää niiden neljän mekanismin ymmärtämistä, jotka lyhentävät elementin käyttöikää kohonneissa lämpötiloissa. Kaikki neljä vaikuttavat samanaikaisesti, ja määräävä tekijä riippuu lämpötilasta, suodatinmateriaalin kemiasta ja paineesta.
Hapettuminen. Kaikki ruostumattomat teräslaadut muodostavat suojaavan kromioksidikalvon. Kuivassa hapettavassa käytössä SS304 ja 316L säilyttävät hyväksyttävän hilseilynkestävyyden noin 870 °C:seen saakka. Tätä lukua käytetään usein toimittajien tuotetiedoissa, mutta se kuvaa kuormittamatonta hapettumista, ei paine-eron alaista elementtiä. Paineistetussa suodattimessa käytännön jatkuva käyttöraja on huomattavasti alhaisempi, koska oksidikalvo hilseilee pois termisen ja mekaanisen syklityksen aikana samalla kun kuormitusta kantava lanka- tai jauherakenne menettää poikkipinta-alaansa. Suodatinmateriaaleille perusteltu jatkuva käyttöraja materiaalille 304 on noin 450 °C ja materiaalille 316L noin 550–600 °C, ja näiden lämpötilojen yläpuolella sovelletaan painearvojen alennusta.
Viruminen. Austeniittiset ruostumattomat teräkset alkavat osoittaa mitattavaa virumista – ajasta riippuvaista plastista muodonmuutosta jatkuvassa jännityksessä – noin 450–500 °C:n yläpuolella, mikä on noin 40 % seoksen sulamispisteestä homologisella lämpötila-asteikolla. Suodatinputket ovat painetta pidättäviä komponentteja: sintrattu sylinteri, joka kannattelee jopa 1–2 MPa:n paine-eroa, muuttaa hitaasti muotoaan käyttölämpötilassa, mikä avaa huokoskanavia, laajentaa hitsaussaumoja ja lopulta johtaa luhistumiseen. Materiaalin 316L sallittu suunnittelujännitys 600 °C:ssa on vain murto-osa sen huoneenlämpötilan sallitusta arvosta, minkä vuoksi paineluokiteltujen elementtien nimellisarvoja alennetaan konservatiivisesti lämpötilan noustessa.
Herkistyminen. Kun austeniittista ruostumatonta terästä pidetään 425–815 °C:n lämpötila-alueella, kromikarbideja erottuu raerajoille, mikä kuluttaa ympäröivää kromia ja jättää materiaalin alttiiksi raerajakorroosiolle. Vähähiilinen laatu 316L (enintään 0,03 % hiiltä) rajoittaa tätä erottumista ja on siksi oletuslaatu hitsatuille ja korkean lämpötilan suodatinelementeille, mutta jopa 316L vaatii lämmöntuonnin hallintaa valmistuksen aikana.
Lämpölaajeneminen. Materiaalien 304 ja 316L lämpölaajenemiskerroin on noin 16–18 x 10⁻⁶/K. Nikkeliseoksilla, kuten Inconel 600 ja Hastelloy C-276, se on alhaisempi, lähellä arvoa 13–14 x 10⁻⁶/K, ja hiiliteräskoteloilla vieläkin alhaisempi. Monikerroksisessa sintratussa elementdessä suodatinmateriaalin ja rei'itetyn tukisydämen välinen tai elementin ja kotelon välinen laajenemisero aiheuttaa leikkausjännitystä sintraussaumoissa ja tiivistyskohdissa. Suunnittelu, jossa lämpölaajenemista ei oteta huomioon, vuotaa tai irrottaa suodatinmateriaalia toistuvan lämpösyklityksen jälkeen, vaikka itse seos olisi täysin riittävä.
SS304 vs. SS316/316L – Perusvalinta
Suurin osa kemian- ja petrokemian tehtaisiin toimitetuista suodatinputkista ja suodatinsylintereistä on materiaalia 304 tai 316L, ja monissa käyttökohteissa valinta niiden välillä on selvä.
SS304 ei sisällä molybdeeniä. Se on taloudellinen valinta kuivan kaasun suodatukseen, puhtaalle höyrylle ja alhaisen korrosiivisuuden prosesseihin, joissa maksimikäyttölämpötila pysyy alle noin 450 °C:ssa ja joissa ei esiinny klorideja. Sen heikkouksia ovat kloridipistekorroosio ja herkistymisalue 425 °C:n ja 815 °C:n välillä, mikä tekee siitä huonon valinnan hitsatuille elementeille korrosoivassa käytössä. Yksityiskohtainen vertailu näistä kahdesta materiaalirakenteesta metalliverkkosovelluksissa on esitelty aiemmassa artikkelissamme SS304 vs SS316 -metalliverkon korroosionkestävyys.
SS316L sisältää 2–3 % molybdeeniä, mikä parantaa huomattavasti piste- ja rakokorroosion kestävyyttä kloridipitoisissa väliaineissa ja nostaa paineistettujen elementtien käytännön käyttölämpötila-alueen noin 550–600 °C:eseen. Vähähiilinen koostumus estää myös herkistymistä hitsauksen ja pitkäaikaisen altistuksen aikana. Näistä syistä 316L on oletusmääritys useimmille sintratuille metallisuodatinelementeille ja yli 200 °C:n lämpötiloissa käytettävälle viisikerroksiselle sintratulle verkolle. Useimmat standardit 316L-ruostumattomasta teräksestä valmistetut suodatinelementit on luokiteltu noin 480 °C:n jatkuvaan käyttöön, ja tämän ylittävissä lämpötiloissa on käytettävä dokumentoitua paineenalennuskäyrää.
Suunnitteluohje on yksinkertainen. Jos prosessilämpötila on alle noin 450 °C, prosessi on kloriditon ja kuiva, 304 on kustannusten puolesta perusteltu. Jos lämpötila ylittää 450 °C, klorideja on läsnä tai elementti hitsataan korrosoivaan kiertoon, valitse 316L epäröimättä. Materiaalin 316L hintaero materiaaliin 304 verrattuna on yleensä 40–100 % riippuen mesh-luvusta, mikroniluokituksesta ja elementin geometriasta.
Kun 316L ei enää riitä
Jokaisessa korkean lämpötilan määrittelyssä tulee vastaan piste, jossa 316L ei enää tarjoa taloudellisesti tai teknisesti perusteltua käyttöikää. Tämä piste saavutetaan, kun mikä tahansa kolmesta ehdosta täyttyy.
Lämpötila. Paineistetussa käytössä yli noin 600 °C:n lämpötilassa 316L-materiaalin virumismurtolujuus romahtaa ja hapettumisnopeus kiihtyy. Elementti, joka kestää vuoden 550 °C:ssa, voi vikaantua viikoissa 650 °C:ssa samalla paine-erolla.
Syövyttävät väliaineet käyttölämpötilassa. Lämpötila ja korrosiivisuus voimistavat toisiaan. Kostea kloori, suola- ja rikkihappo kohonneessa lämpötilassa, sula rikki, rikkivety happamassa jalostuksessa sekä halogeenipitoiset prosessivirrat syövyttävät 316L-seosta pistekorroosion, jännityskorroosiohalkeilun ja raerajakorroosion kautta jopa sellaisissa lämpötiloissa, joissa seos muuten vaikuttaisi sopivalta.
Aggressiivinen puhdistus tai lämpötilasyklit. Emäksiset puhdistusmenetelmät, höyrysterilointi ja tiheät käynnistys-pysäytyssyklit kuluttavat kaikki 316L-seoksen rajallisia oksidivaroja.
Kun nämä olosuhteet vallitsevat, materiaalivalinnassa on siirryttävä nikkelipohjaiseen seokseen. Rajapinta ei ole mikään yksittäinen lämpötila, vaan se riippuu lämpötilasta, väliaineen korrosiivisuudesta ja vaaditusta suunnitellusta käyttöiästä. Hankintatiimeille hyödyllinen nyrkkisääntö on arvioida nikkeliseoksia aina, kun käyttölämpötila ylittää 600°C, virtaus sisältää klorideja yli noin 200 ppm kyseisessä lämpötilassa tai vaadittu suunniteltu käyttöikä kyseisessä lämpötilassa ylittää kaksi vuotta.
Nikkeliseoslaadut korkean lämpötilan suodatinelementteihin
Kolme nikkeliseosperhettä hallitsee korkean lämpötilan suodatinelementtien valmistusta: Inconel-sarja (nikkeli-kromi), Hastelloy-sarja (nikkeli-molybdeeni-kromi) ja Monel (nikkeli-kupari). Alla olevassa taulukossa verrataan suodatinputkiin ja suodatinsylintereihin useimmiten määriteltyjä laatuja kahteen ruostumattoman teräksen vertailutasoon.
| Laatu | Maks. jatkuva käyttölämpötila | Käytännön raja suodatinelementille | Tärkein korroosionkestävyys | Suhteellinen hinta vs SS304 |
|---|
| SS304 | ~870°C (hapettuminen; kuormittamaton) | ~450°C | Yleiskäyttöinen; heikko klorideissa | 1.0x (vertailutaso) |
| SS316/316L | ~870°C (hapettuminen; kuormittamaton) | ~480-600°C | Kloridipistekorroosio; orgaaniset hapot | 1.5-2.0x |
| Inconel 600 | ~1093°C | ~700-800°C | Hapettuminen; hiiletys; korkean lämpötilan kaasut | 5-8x |
| Hastelloy C-276 | ~1038°C | ~650-700°C | Kostea kloori; rauta-/kuparikloridi; happoseokset | 8-15x |
| Monel 400 | ~593°C | ~450-500°C | Fluorivetyhappo; fluoridit; merivesi | 4-6x |
Inconel 600 (nikkeli 72 %, kromi 15 %, rauta 8 %) yhdistää erinomaisen hapettumisenkestävyyden hiilettymisenkestävyyteen korkeissa lämpötiloissa, mikä tekee siitä vakiovalinnan uunien poistokaasuille, savukaasuille ja muille kuumille hapettaville virroille, joissa elementin on kestettävä 700–800 °C:n lämpötiloja. Sitä käytetään laajalti lämpövoima- ja jalostussovelluksissa. Sen 316L-teräkseen verrattuna alhaisempi lämpölaajenemiskerroin on lisäetu elementeissä, joiden on säilytettävä tiukat toleranssit lämpösyklien aikana.
Hastelloy C-276 on monikäyttöisin runsasseosteinen laatu korrosoiviin käyttökohteisiin. Sen nikkeli-molybdeeni-kromi-volframi-koostumus kestää märkää klooria, klooridioksidia, rauta- ja kupariklorideja, keskivahvaa rikkihappoa sekä kontaminoituneita mineraalihappoja – väliaineita, jotka tuhoavat 316L-teräksen viikoissa jopa kohtuullisessa lämpötilassa. Käytännön elementtiraja 650–700 °C määräytyy enemmän mekaanisen lujuuden ja oksidin stabiilisuuden kuin seoksen oman suorituskyvyn mukaan, ja sen lämpölaajenemiskerroin (noin 11–12 x 10⁻⁶/K) on alhaisin tarkastelluista laaduista, mikä on todellinen etu rei'itetyissä ruostumattomasta teräksestä valmistetuissa suodatinputkissa , joiden on pysyttävä mittapysyvinä jäykän kotelon sisällä.
Monel 400 (nikkeli noin 65 %, kupari 32 %) on erikoisvalinta fluorivetyhappo-, fluoridi- ja suuren virtausnopeuden merivesikäyttöön. Sen noin 593 °C:n maksimikäyttölämpötila on alhaisin nikkelilaaduista, joten se valitaan pikemminkin korroosionkestävyyden kuin lämpötilan perusteella. Sitä käytetään HF-alkyloinnissa ja fluoridipitoisissa kemiallisissa käyttökohteissa, mutta se on vähemmän yleinen suodatinelementtien rakenteissa kuin kaksi muuta laatua.
Useimmille määrittelijöille käytännön valinta näiden laatujen välillä tiivistyy kahteen kysymykseen: onko rajoittava tekijä lämpötila (valitse Inconel 600) vai korroosio (valitse Hastelloy C-276)? Monel 400 on varattu niihin harvoihin tapauksiin, joissa fluoridit tai fluorivetyhappo ovat määräävässä asemassa. Kaikki kolme ovat saatavilla sintrattuna verkkona, sintrattuna jauheena ja monikerroksisina elementteinä, ja niistä voidaan valmistaa putkia, sylintereitä ja kiekkoja – katso räätälöityjen ruostumattomasta teräksestä valmistettujen verkkosuodatinosien valmistusmahdollisuutemme nähdäksesi geometriset vaihtoehdot.
Käytännön päätöksentekokehys
Prosessi-insinööreille suodatinputken materiaalivalinta korkean lämpötilan käyttökohteisiin voidaan pelkistää nelivaiheiseksi prosessiksi.
Vaihe 1 — Määritä suunnittelurajat. Kirjaa ylös suurin käyttölämpötila, piikkilämpötila ja sen kesto sekä lämpösyklien määrä vuodessa. Useimmat ennenaikaiset elementtivauriot yli 200 °C:n lämpötiloissa johtuvat lämpötilapiikeistä ja sykleistä, eivät vakaasta käyttötilasta.
Vaihe 2 — Määritä väliaineen ominaisuudet. Selvitä pH, kloridipitoisuus, halogeenilajit, rikkiyhdisteet, hapettava tai pelkistävä luonne sekä suodatinmateriaalia kuluttavien hiukkasten läsnäolo. Jos virtaus on kostea ja kloridipitoinen käyttölämpötilassa, tämä yksistään ohjaa materiaalivaatimuksen vähintään 316L-teräkseen.
Vaihe 3 — Määritä painekuormitus. Määritä elementin käyttöpaine-ero, suunnittelupaine ja luhistumispainevaatimus. Sintrattu elementti, jonka luhistumispaine huoneenlämpötilassa on 1–2 MPa, on mitoitettava uudelleen korkeampia lämpötiloja varten, koska sekä materiaalin myötölujuus että virumislujuus laskevat lämpötilan noustessa. Varmista, että alennettu luhistumispaine ylittää pahimman mahdollisen tukkeutuneen suodattimen paine-eron.
Vaihe 4 — Valitse laatu ja varmista. Valitse sopiva laatuvaihtoehto yllä olevasta taulukosta ja varmista sitten virumismurtolujuus ja hapettumisen kestoikä piikkilämpötilassa suhteessa vaadittuun suunniteltuun käyttöikään. Jos kahden lähekkäisen laadun välillä on epävarmuutta, oikea valinta on yleensä korkeampi laatu: elementin hintaero on pieni verrattuna suunnittelemattoman seisokin kustannuksiin.
Käytännön esimerkkinä: kaasusuodatinelementti, joka toimii 500 °C:n lämpötilassa, jonka tukkeutuneen suodattimen paine-ero on 0,8 MPa ja joka puhdistetaan satunnaisesti höyryllä, tulisi määritellä 316L-materiaalista sintratulla verkkosuodatinmateriaalilla. Sama käyttökohde 700 °C:n lämpötilassa rikkivetyä sisältävässä ympäristössä tulisi määritellä Inconel 600 -materiaalista, koska 316L viryy ja hilse sulfidoituu ensimmäisen käyttövuoden aikana. Käyttökohteet, kuten öljyn-, kaasun- ja petrokemian prosessointi kohtaavat rutiininomaisesti molemmat toimintaolosuhteet, minkä vuoksi KAIFIL valmistaa täyden valikoiman eri laatuja yhden ainoan oletusvaihtoehdon sijasta.
Valmistukseen, hitsaukseen ja lämpösykitykseen liittyvät näkökohdat
Määritysvaiheessa valittu metallilaatu on vain niin hyvä kuin sen toteuttava valmistus. Neljä yksityiskohtaa erottaa kestävän suodatinelementin sellaisesta, joka vikaantuu ennenaikaisesti korkean lämpötilan käytössä.
Yhteensopivat metalliseokset koko kokoonpanossa. Korkean lämpötilan ruostumattomasta teräksestä valmistettu suodatinputki koostuu yleensä useista komponenteista – rei'itetystä sydämestä, tukiverkosta, suodatinmateriaalista ja päätykappaleista – jotka on liitettävä toisiinsa. Jokainen komponentti tulisi määrittää samasta tai yhteensopivasta metalliseoksesta. 316L-materiaalin hitsaaminen Inconel 600 -sydämeen aiheuttaa galvaanisen ja lämpölaajenemiseen liittyvän epäyhteensopivuuden, joka johtaa vikaantumiseen käytössä. rei'itetyt metalliset suodatinsylinterit , joita KAIFIL valmistaa, ovat saatavilla samoista metalliseosperheistä kuin suodatinmateriaalit juuri tästä syystä.
Hitsausmenetelmän hallinta. 316L-laadun kohdalla lämmöntuontia on hallittava karbidien erottumisen rajoittamiseksi muutosvyöhykkeellä. Nikkeliseosten hitsaus vaatii alhaisen lämmöntuonnin menetelmiä, puhtaita pintoja ilman rikki- ja lyijykontaminaatiota sekä perusaineeseen sopivia lisäaineita. Erityisesti Hastelloy C-276 vaatii kurinalaisen menetelmäkokeen hyväksynnän ennen tuotantohitsauksen aloittamista.
Sintrattujen sidosten eheys. Sintrattujen suodatinmateriaalien toiminta perustuu diffuusiosidoksiin verkkokerrosten tai jauhepartikkelien välillä. Nämä sidokset muodostuvat korkeassa lämpötilassa valmistuksen aikana, ja käyttöaikainen lämpölaajeneminen kohdistaa niihin rasitusta. Sintrattu huokosrakenne säilyy useiden syklien ajan, kun valitaan suodatinmateriaali, jonka lämpölaajenemiskerroin on lähellä tukirakenteen kerrointa, ja rajoitetaan lämpötilan nousunopeutta käynnistyksen aikana erisuuruisesta laajenemisesta johtuvan rasituksen vähentämiseksi.
Tiivistyksen ja tuennan suunnittelu. Korkeassa lämpötilassa tiivisteen viruminen ja elementin ja kotelon välinen lämpölaajenemisero ovat yleisimmät ohivuodon syyt. Jousikuormitteiset tiivisteet, paljetasaimet tai liukusovitusratkaisut kompensoivat ruostumattoman elementin (noin 16–17 x 10⁻⁶/K) ja hiiliteräskotelon (noin 12 x 10⁻⁶/K) välisen lämpölaajenemiseron. Jos kotelo ja elementti on kiinnitetty jäykästi molemmista päistä, suhteellinen liike joko nurjauttaa elementtiä tai rikkoo tiivisteen.
Kustannuskompromissit ja elinkaaritalous
Suodatinelementin hankintahinta on huono mittari sen kokonaiskustannuksille (TCO). Tarkasteltujen materiaalilaatujen välillä suhteellinen materiaalikustannus vaihtelee yli kertaluokan — ollen noin 1,5–2-kertainen laadulle 316L, 4–6-kertainen laadulle Monel 400, 5–8-kertainen laadulle Inconel 600 ja 8–15-kertainen laadulle Hastelloy C-276 verrattuna SS304-materiaaliin — mutta elinkaarivertailua ohjaavat vaihtoväli, paine-erotrendi, puhdistusväli ja suunnittelemattomat seisokit.
Hastelloy C-276 -elementti, joka kestää kloridipitoisessa virtauksessa neljä kertaa pidempään kuin 316L-elementti ja kaksinkertaistaa puhdistusseisokkien välin, on yleensä kokonaiskustannuksiltaan edullisempi ratkaisu viidestä kahdeksaan kertaa korkeammasta hankintahinnasta huolimatta. Asia on myös päinvastoin: erikoisseoksen määrittäminen vaarattomaan kuivakaasukäyttöön 300 °C:n lämpötilassa on pelkkää pääoman haaskausta. Hankintapäälliköille avainmittari on suodatetun tuotetonnin hinta suunnitellun käyttöiän aikana, ei elementin yksikköhinta.
Yhtä tärkeää on jäljitettävyys. Jalostamo- ja kemiankäytössä yli 200 °C:n lämpötiloissa käytettävien elementtien mukana tulee toimittaa materiaalitodistukset, sulatusnumerot, hitsauspöytäkirjat ja mittatarkastusraportit. KAIFIL valmistaa suodatinputkia, suodatinsylintereitä ja sintrattuja elementtejä täydellä materiaalien jäljitettävyydellä, joten elementtiin leimattu laatu on todellakin käytössä oleva laatu.
UKK
Mikä on ruostumattomasta teräksestä valmistetun 316L-suodatinelementin suurin käyttölämpötila? Kuivassa, vähän korrosoivassa käytössä sintrattu 316L-elementti voi toimia jatkuvasti noin 480–600 °C:n lämpötilassa, ja monet vakioelementit on luokiteltu 480 °C:seen saakka. Tätä korkeammissa lämpötiloissa elementin painekestävyyttä on alennettava, koska viruminen ja hapettuminen heikentävät suodatinmateriaalin kuormankantokykyä. Paineellisessa käytössä yli 600 °C:n lämpötiloissa suositellaan nikkeliseosta.
Missä lämpötilassa tulisi siirtyä 316L-materiaalista nikkeliseokseen? Yhtä ainoaa kynnysarvoa ei ole; siirtymäkohta riippuu lämpötilasta, suodatettavan aineen korrosoivuudesta ja vaaditusta suunnitellusta käyttöiästä. Nyrkkisääntönä nikkeliseoksia kannattaa harkita, kun käyttölämpötila ylittää 600 °C, kun virtauksessa esiintyy klorideja kyseisessä lämpötilassa tai kun virtauksessa on rikkivetyä, kosteaa klooria tai pelkistäviä happoja. Paineellisissa elementeissä pelkkä lämpötila siirtää siirtymäkohdan noin 600 °C:seen.
Vaikuttaako lämpölaajeneminen sintrattuun suodatinmateriaaliin? Kyllä, merkittävästi. Austeniittiset ruostumattomat teräslaadut laajenevat noin 16–18 x 10⁻⁶/K; nikkeliseokset laajenevat vähemmän. Suodatinmateriaalin ja sen tukisydämen tai elementin ja kotelon välinen lämpölaajenemisero aiheuttaa leikkausjännitystä sintrattuihin liitoksiin ja tiivistepintoihin. Lämpösyklisessä käytössä olevissa elementeissä tulisi käyttää yhteensopivia seoksia ja hallittuja lämpötilan muutosnopeuksia.
Voidaanko Hastelloy-suodatinelementit puhdistaa ja käyttää uudelleen? Kyllä. Hastelloy C-276 -elementit voidaan puhdistaa vastahuuhtelulla, ultraäänipuhdistuksella tai kemiallisella puhdistuksella sellaisilla hapoilla, jotka eivät vahingoita seosta, ja käyttää uudelleen useiden syklien ajan. Koska Hastelloy kestää kloridipitoisia ja pelkistäviä väliaineita, jotka tuhoavat 316L-teräksen, sen puhdistettavuus on yksi sen tärkeimmistä taloudellisista eduista korrosoivassa korkean lämpötilan käytössä.
Miten määrittelen suodatinputken 500 °C:n käyttöön? Ilmoita suurin käyttölämpötila, piikkilämpötila, prosessikemia mukaan lukien kloridi- ja rikkipitoisuus, käyttö- ja tukkeutuneen suodattimen paine-erot, vaadittu mikroniluokitus ja haluttu suunniteltu käyttöikä. Näiden tietojen perusteella voidaan valita materiaalilaatu (yleensä tässä lämpötilassa 316L tai Inconel 600), huokoskoko ja elementin geometria sekä varmistaa ne suhteessa alennettuun luhistumispaineeseen.
Määritä oikea materiaalilaatu KAIFILin avulla
Korkean lämpötilan suodatinelementin valinta on materiaalitekninen päätös, ja virheellinen valinta maksaa tuotannon käyntiaikaa. KAIFIL valmistaa ruostumattomasta teräksestä valmistettuja suodatinputkia, suodatinsylintereitä, sintrattuja metallisuodatinelementtejä ja mittatilaustyönä valmistettuja suodatinkomponentteja materiaaleista SS304, SS316L, Inconel 600, Hastelloy C-276 ja Monel 400, mikroniluokituksilla 0,5 µm – 200 µm. Valmistamme elementtejä asiakkaan piirustusten ja prosessimääritysten mukaisesti OEM- ja ODM-sopimuksilla, täydellisellä materiaalisertifioinnilla ja paineenkestovarmistuksella. Lähetä prosessiolosuhteesi tai mittapiirustuksesi insinööreillemme, niin vahvistamme oikean materiaalilaadun, huokoskoon ja elementtirakenteen lämpötilaasi, väliaineeseesi ja painevaatimuksiisi sopivaksi – tai keskustellaan siitä, miten meidän viisikerroksinen sintrattu verkko ja mittatilausvalmistusmahdollisuutemme voidaan räätälöidä juuri sinun korkean lämpötilan suodatussovellukseesi.