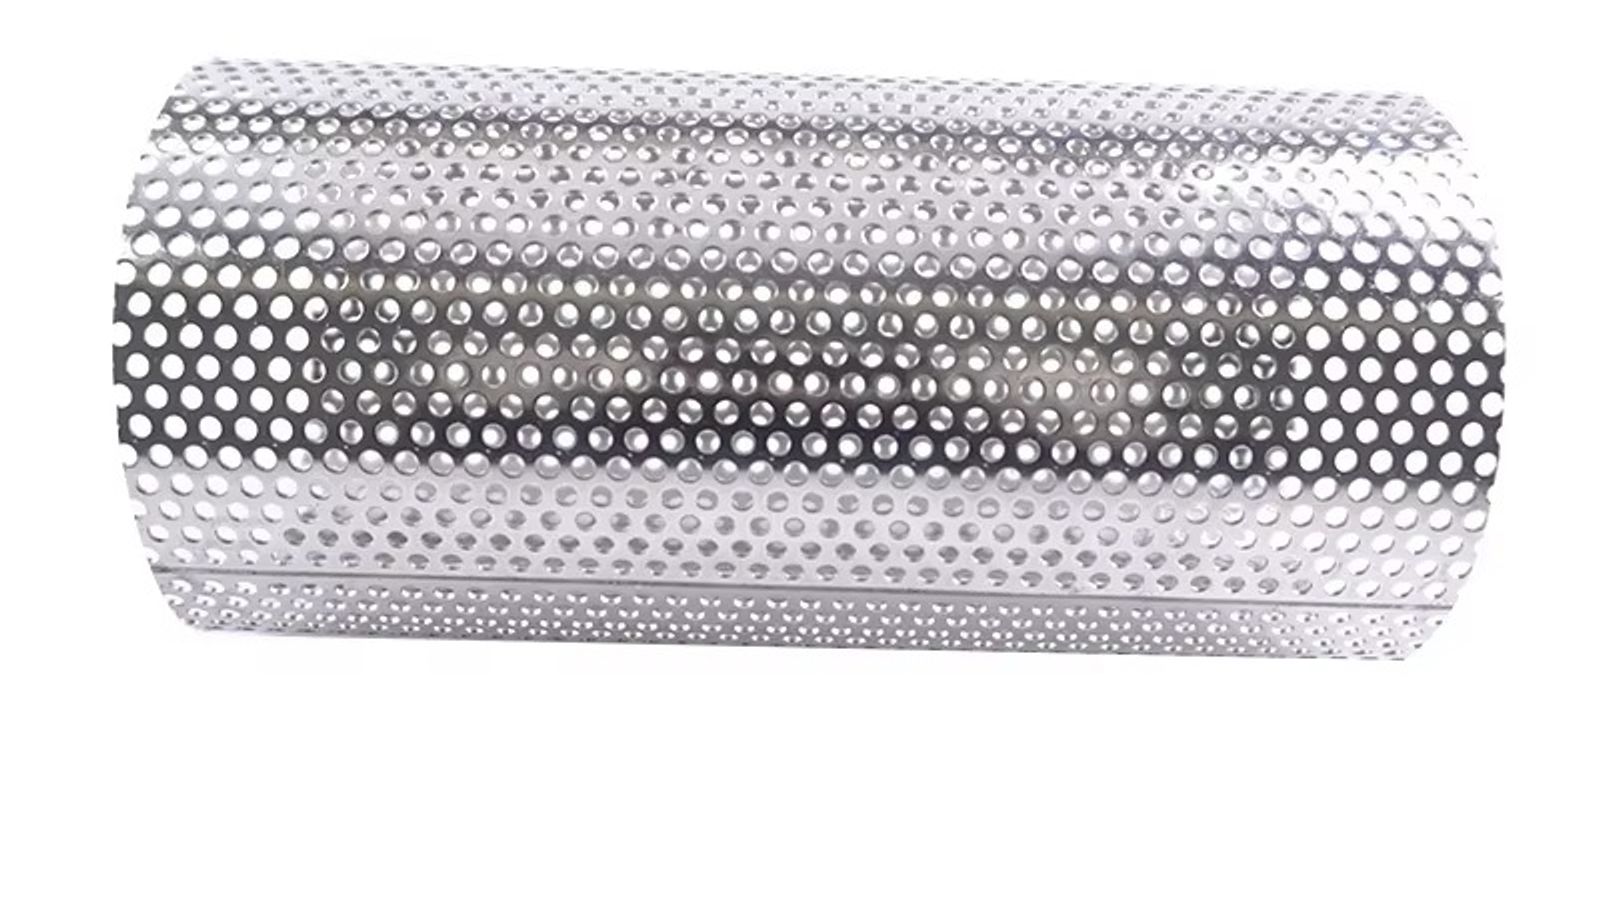
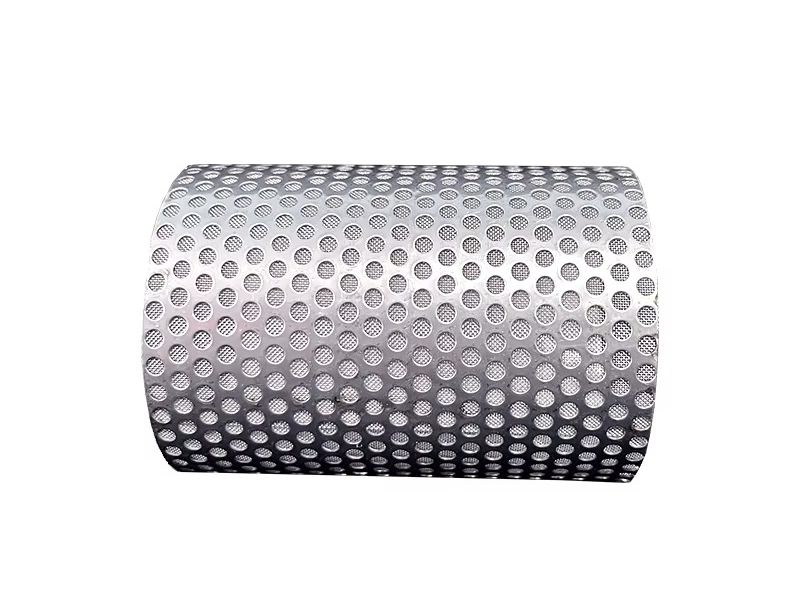
Un tubo filtrante de acero inoxidable para alta temperatura es un elemento de filtración cilíndrico fabricado a partir de acero inoxidable austenítico — típicamente SS304 o SS316/316L — o una aleación de base níquel como Hastelloy C-276, Inconel 600 o Monel 400, diseñado para separar sólidos de flujos de líquidos y gases a temperaturas de operación superiores a 200°C (392°F). El elemento típicamente combina un tubo de núcleo perforado con una malla de alambre sinterizada o un medio de polvo metálico sinterizado, con una clasificación de filtración nominal de 0.5 µm a 200 µm, y está diseñado para soportar presiones diferenciales en el rango de 1-2 MPa antes del colapso estructural. La selección del material es la decisión más trascendental en el proceso de especificación, ya que por encima de 200°C la vida útil del elemento no se rige únicamente por la corrosión, sino por la interacción de la oxidación, la fluencia (creep), la sensibilización y la expansión térmica. Esta guía compara los límites de ingeniería de SS304, SS316/316L y las principales aleaciones de níquel para que los ingenieros de procesos y los gerentes de compras puedan especificar el grado correcto para tubos filtrantes, cilindros filtrantes y elementos filtrantes sinterizados que operan en servicios químicos, petroquímicos, de refinación y de energía térmica.
Los cuatro mecanismos de degradación por encima de 200°C
Elegir un material para un tubo filtrante de acero inoxidable para alta temperatura requiere comprender los cuatro mecanismos que acortan la vida útil del elemento a temperaturas elevadas. Los cuatro actúan simultáneamente, y el que predomina depende de la temperatura, la química del medio y la presión.
Oxidación. Todos los grados de acero inoxidable forman una capa protectora de óxido de cromo. En servicio oxidante seco, el SS304 y el 316L conservan una resistencia aceptable a la formación de cascarilla hasta aproximadamente 870°C. Este número se cita con frecuencia en las fichas técnicas de los proveedores, pero describe la oxidación sin carga, no un elemento bajo presión diferencial. En un filtro presurizado, el límite continuo práctico es mucho menor debido a que la capa de óxido se desprende bajo ciclos térmicos y mecánicos, mientras que la estructura de alambre o polvo que soporta la carga pierde sección. Para los medios filtrantes, un límite continuo defendible para el 304 es de aproximadamente 450°C, y para el 316L de aproximadamente 550-600°C, aplicando una reducción de presión (derating) por encima de esas temperaturas.
Fluencia (creep). Los aceros inoxidables austeníticos comienzan a mostrar una fluencia (creep) medible — deformación plástica dependiente del tiempo bajo tensión sostenida — por encima de aproximadamente 450-500°C, alrededor del 40% del punto de fusión de la aleación en la escala de temperatura homóloga. Los tubos filtrantes son componentes de retención de presión: un cilindro sinterizado que soporta una presión diferencial de hasta 1-2 MPa se deformará lentamente a esa temperatura, abriendo canales de poros, ensanchando las costuras de soldadura y finalmente colapsando. El esfuerzo de diseño para el 316L a 600°C es una fracción de su valor admisible a temperatura ambiente, razón por la cual los elementos con clasificación de presión se someten a una reducción de capacidad conservadora a medida que aumenta la temperatura.
Sensibilización. Cuando el acero inoxidable austenítico se mantiene en el rango de 425-815°C, los carburos de cromo se precipitan en los límites de grano, agotando el cromo adyacente y dejando el material vulnerable a la corrosión intergranular. El grado de bajo carbono 316L (máximo 0.03% de carbono) limita esta precipitación y, por lo tanto, es el grado predeterminado para elementos filtrantes soldados y de alta temperatura, pero incluso el 316L requiere el control del aporte térmico durante la fabricación.
Expansión térmica. El coeficiente de expansión térmica del 304 y 316L es de aproximadamente 16-18 x 10⁻⁶/K. Las aleaciones de níquel como Inconel 600 y Hastelloy C-276 tienen valores más bajos, cercanos a 13-14 x 10⁻⁶/K, y las carcasas de acero al carbono aún más bajos. En un elemento sinterizado multicapa, el desajuste de expansión entre el medio filtrante y el núcleo de soporte perforado, o entre el elemento y la carcasa, genera un esfuerzo cortante en las uniones sinterizadas y en las ubicaciones de los sellos. Un diseño que ignore la expansión térmica presentará fugas o desprenderá el medio filtrante después de ciclos térmicos repetidos, incluso cuando la aleación en sí sea perfectamente adecuada.
SS304 frente a SS316/316L — La decisión de partida
La mayoría de los tubos filtrantes y cilindros filtrantes suministrados a plantas químicas y petroquímicas son de 304 o 316L, y para muchos servicios la decisión entre ellos es sencilla.
El SS304 no contiene molibdeno. Es la opción económica para la filtración de gas seco, vapor limpio y procesos con baja corrosividad donde la temperatura máxima de funcionamiento se mantiene por debajo de aproximadamente 450°C y donde no hay cloruros. Sus debilidades son la corrosión por picaduras de cloruro y la ventana de sensibilización entre 425°C y 815°C, lo que lo convierte en una mala elección para elementos soldados en servicio corrosivo. Una comparación detallada de los dos grados en aplicaciones de malla de alambre se aborda en nuestro artículo anterior sobre resistencia a la corrosión de la malla de alambre SS304 vs SS316.
El SS316L añade un 2-3% de molibdeno, lo que mejora notablemente la resistencia a la corrosión por picaduras y por rendijas en medios que contienen cloruros y eleva el rango de servicio práctico a aproximadamente 550-600°C para elementos presurizados. La composición química baja en carbono también suprime la sensibilización durante la soldadura y la exposición a largo plazo. Por estas razones, el 316L es la especificación predeterminada para la mayoría de los elementos filtrantes de metal sinterizado y mallas sinterizadas de cinco capas utilizadas por encima de 200°C. La mayoría de los elementos filtrantes estándar de acero inoxidable 316L están clasificados para un funcionamiento continuo de aproximadamente 480°C, con una curva documentada de reducción de presión por encima de esa temperatura.
La guía de ingeniería es sencilla. Si el proceso está por debajo de aproximadamente 450°C, no contiene cloruros y es seco, el 304 es justificable por costo. Si la temperatura supera los 450°C, hay cloruros presentes o el elemento está soldado en un circuito corrosivo, especifique 316L sin dudarlo. El sobreprecio del 316L frente al 304 suele ser del 40-100% según el número de malla, la clasificación de micras y la geometría del elemento.
Cuando el 316L deja de ser suficiente
Llega un punto en cada especificación de alta temperatura en el que el 316L ya no ofrece una vida útil económica o técnicamente justificable. Ese punto se alcanza cuando se cumple cualquiera de las tres condiciones siguientes.
Temperatura. Por encima de aproximadamente 600°C en servicio presurizado, la resistencia a la rotura por fluencia lenta del 316L colapsa y la tasa de oxidación se acelera. Un elemento que sobrevive un año a 550°C puede fallar en semanas a 650°C bajo la misma presión diferencial.
Medios corrosivos a temperatura. La temperatura y la corrosividad se potencian mutuamente. El cloro húmedo, el ácido clorhídrico y el ácido sulfúrico a temperaturas elevadas, el azufre fundido, el sulfuro de hidrógeno en servicios de refinación amarga y las corrientes de proceso que contienen halógenos atacarán el 316L mediante picaduras, agrietamiento por corrosión bajo tensión y ataque intergranular, incluso a temperaturas en las que, de otro modo, la aleación parecería aceptable.
Limpieza agresiva o ciclos térmicos. Los regímenes de limpieza cáustica, la esterilización por vapor y los ciclos frecuentes de arranque y parada afectan negativamente a las reservas marginales de óxido del 316L.
Cuando predominan estas condiciones, la especificación debe cambiar a una aleación de base níquel. El punto de transición no es una temperatura única; es una función de la temperatura, la corrosividad del medio y la vida útil de diseño requerida. Una regla práctica útil para los equipos de compras es evaluar las aleaciones de níquel siempre que la temperatura de funcionamiento supere los 600°C, el flujo contenga cloruros por encima de aproximadamente 200 ppm a esa temperatura, o la vida útil de diseño requerida a esa temperatura supere los dos años.
Grados de aleación de níquel para elementos filtrantes de alta temperatura
Tres familias de aleaciones de níquel dominan la construcción de elementos filtrantes para alta temperatura: la serie Inconel (níquel-cromo), la serie Hastelloy (níquel-molibdeno-cromo) y Monel (níquel-cobre). La siguiente tabla compara los grados especificados con mayor frecuencia para tubos filtrantes y cilindros filtrantes frente a las dos referencias de acero inoxidable.
| Grado | Temperatura máxima de servicio continuo | Límite práctico del elemento filtrante | Resistencia clave a la corrosión | Costo relativo frente a SS304 |
|---|
| SS304 | ~870°C (oxidación; sin carga) | ~450°C | Uso general; deficiente en cloruros | 1.0x (referencia) |
| SS316/316L | ~870°C (oxidación; sin carga) | ~480-600°C | Picaduras por cloruro; ácidos orgánicos | 1.5-2.0x |
| Inconel 600 | ~1093°C | ~700-800°C | Oxidación; carburación; gases a alta temperatura | 5-8x |
| Hastelloy C-276 | ~1038°C | ~650-700°C | Cloro húmedo; cloruro férrico/de cobre; ácidos mixtos | 8-15x |
| Monel 400 | ~593°C | ~450-500°C | Ácido fluorhídrico; fluoruros; agua de mar | 4-6x |
Inconel 600 (níquel 72%, cromo 15%, hierro 8%) combina una excelente resistencia a la oxidación con resistencia a la carburación a alta temperatura, lo que lo convierte en la opción estándar para gases de escape de hornos, gases de combustión y otras corrientes oxidantes calientes donde el elemento debe soportar 700-800°C. Se utiliza ampliamente en aplicaciones de energía térmica y refinación. Su menor coeficiente de expansión térmica en comparación con el 316L es una ventaja adicional en elementos que deben mantener tolerancias estrechas a través de ciclos térmicos.
Hastelloy C-276 es el grado de alta aleación más versátil para servicio corrosivo. Su composición química de níquel-molibdeno-cromo-tungsteno resiste el cloro húmedo, el dióxido de cloro, los cloruros férrico y cúprico, el ácido sulfúrico a concentración intermedia y los ácidos minerales contaminados, medios que destruyen el 316L en pocas semanas incluso a temperaturas moderadas. El límite práctico del elemento de 650-700°C está determinado más por la resistencia mecánica y la estabilidad del óxido que por la propia capacidad de la aleación, y su coeficiente de expansión térmica (aproximadamente 11-12 x 10⁻⁶/K) es el más bajo de los grados considerados, un beneficio real en tubos de filtro perforados de acero inoxidable que deben permanecer dimensionalmente estables dentro de una carcasa rígida.
Monel 400 (níquel aproximadamente 65%, cobre 32%) es una opción especializada para servicio con ácido fluorhídrico, fluoruros y agua de mar a alta velocidad. Su temperatura máxima de servicio de aproximadamente 593°C es la más baja de los grados de níquel, por lo que se selecciona por su resistencia a la corrosión más que por la temperatura. Se utiliza en la alquilación por HF y en servicios químicos que contienen fluoruros, pero es menos común en la construcción de elementos filtrantes que los otros dos grados.
Para la mayoría de los especificadores, la decisión práctica entre estos grados se reduce a dos preguntas: ¿es la temperatura el factor limitante (elija Inconel 600) o la corrosión (elija Hastelloy C-276)? El Monel 400 se reserva para los casos específicos en los que predominan los fluoruros o el ácido fluorhídrico. Los tres están disponibles como malla sinterizada, polvo sinterizado y elementos multicapa, y se pueden fabricar en tubos, cilindros y discos; consulte nuestra capacidad de piezas de filtro de malla de acero inoxidable a medida para conocer las opciones de geometría.
Un marco de decisión práctico
Para los ingenieros de procesos, la selección del material del tubo de filtración para servicio a alta temperatura se puede reducir a una secuencia de cuatro pasos.
Paso 1 — Establecer la envolvente de diseño. Registre la temperatura máxima de operación, la temperatura pico de excursión y su duración, y el número de ciclos térmicos por año. La mayoría de las fallas prematuras de los elementos por encima de 200°C se deben a excursiones y ciclos, no a la operación en estado estacionario.
Paso 2 — Caracterizar el medio. Identifique el pH, el contenido de cloruro, las especies de halógenos, los compuestos de azufre, el carácter oxidante o reductor y la presencia de partículas que puedan desgastar el medio. Si la corriente es húmeda y contiene cloruros a temperatura de operación, esto por sí solo orienta la especificación hacia 316L como mínimo.
Paso 3 — Definir el régimen de presión. Determine la presión diferencial de operación, la presión de diseño y el requisito de presión de colapso para el elemento. Un elemento sinterizado clasificado para un colapso de 1-2 MPa a temperatura ambiente debe desclasificarse para temperaturas elevadas, ya que tanto el límite elástico como la resistencia a la fluencia lenta del medio disminuyen a medida que aumenta la temperatura. Confirme que la presión de colapso desclasificada supere la diferencia de presión del filtro bloqueado en el peor de los casos.
Paso 4 — Seleccionar el grado y verificar. Elija el grado candidato de la tabla anterior, luego verifique la vida útil por rotura por fluencia lenta y oxidación a la temperatura pico frente a la vida útil de diseño requerida. En caso de duda entre grados adyacentes, la respuesta correcta suele ser el grado superior: la diferencia de costo en el elemento es pequeña en comparación con el costo de una parada no planificada.
Como ejemplo práctico, un elemento de filtro de gas que opere a 500°C con una presión diferencial de filtro bloqueado de 0.8 MPa y una limpieza ocasional con vapor debe especificarse en 316L con un medio de malla sinterizada. El mismo servicio a 700°C con presencia de sulfuro de hidrógeno debe especificarse en Inconel 600, ya que el 316L sufrirá fluencia lenta y la cascarilla se sulfurará dentro del primer año de operación. Aplicaciones como procesamiento de petróleo, gas y petroquímica se enfrentan habitualmente a ambos regímenes, razón por la cual KAIFIL fabrica la gama completa de grados en lugar de una única opción predeterminada.
Consideraciones de fabricación, soldadura y ciclos térmicos
El grado seleccionado en la etapa de especificación es tan bueno como la fabricación que lo hace realidad. Cuatro detalles diferencian a un elemento filtrante duradero de uno que falla prematuramente en servicio a alta temperatura.
Compatibilidad de aleaciones en todo el conjunto. Un tubo filtrante de acero inoxidable para alta temperatura suele contener varios componentes (el núcleo perforado, la malla de drenaje, el medio filtrante y las tapas de los extremos) que deben unirse. Cada componente debe especificarse en la misma aleación o en una compatible. Soldar un medio de 316L en un núcleo de Inconel 600 crea una incompatibilidad galvánica y de expansión térmica que fallará en servicio. Los cilindros filtrantes de metal perforado Los productos fabricados por KAIFIL están disponibles en las mismas familias de aleaciones que el medio filtrante exactamente por esta razón.
Control del procedimiento de soldadura. Para 316L, se debe controlar el aporte térmico para limitar la precipitación de carburos en la zona afectada por el calor. Para las aleaciones de níquel, la soldadura requiere procedimientos de bajo aporte térmico, superficies limpias y libres de contaminación por azufre y plomo, y metales de aporte compatibles con la aleación base. El Hastelloy C-276 en particular exige una calificación rigurosa del procedimiento antes de que comience la soldadura de producción.
Integridad de la unión sinterizada. Los medios sinterizados dependen de las uniones por difusión entre las capas de malla o las partículas de polvo. Estas uniones se crean a alta temperatura durante la fabricación y luego se ven sometidas a tensiones por expansión térmica en servicio. Especificar un medio con un coeficiente de expansión térmica cercano al de la estructura de soporte, y limitar la velocidad de rampa de temperatura durante la puesta en marcha para reducir el esfuerzo por expansión diferencial, conserva la estructura de poros sinterizados a lo largo de muchos ciclos.
Diseño de sellado y soporte. A temperaturas elevadas, la fluencia de la junta y la expansión diferencial entre el elemento y la carcasa son las fuentes más comunes de bypass. Los sellos cargados por resorte, los fuelles de expansión o los sistemas de ajuste deslizante absorben la diferencia de expansión térmica entre el elemento de acero inoxidable (aproximadamente 16-17 x 10⁻⁶/K) y una carcasa de acero al carbono (aproximadamente 12 x 10⁻⁶/K). Si la carcasa y el elemento se fijan rígidamente en ambos extremos, el movimiento diferencial pandeará el elemento o romperá el sello.
Compromisos de costos y economía del ciclo de vida
El precio de lista de un elemento filtrante es un indicador deficiente de su costo de propiedad. Entre los grados analizados, el costo relativo del material abarca más de un orden de magnitud (aproximadamente 1.5-2 veces para 316L, 4-6 veces para Monel 400, 5-8 veces para Inconel 600 y 8-15 veces para Hastelloy C-276 en comparación con el SS304); sin embargo, la comparación del ciclo de vida se rige por la frecuencia de reemplazo, la tendencia de la presión diferencial, el intervalo de limpieza y el tiempo de inactividad no planificado.
Un elemento de Hastelloy C-276 que dura cuatro veces más que un elemento de 316L en una corriente que contiene cloruros, y que duplica el intervalo entre paradas de limpieza, suele ser la solución de menor costo a pesar de un sobrecosto de compra de cinco a ocho veces. Lo contrario también es cierto: especificar una aleación para un servicio de gas seco benigno a 300 °C es simplemente un desperdicio de capital. Para los gerentes de compras, la métrica clave es el costo por tonelada de producto filtrado durante la vida útil de diseño, no el precio unitario del elemento.
Igualmente importante es la trazabilidad. Los elementos para servicio por encima de 200 °C en aplicaciones de refinación y químicas deben suministrarse con certificados de materiales, números de colada, registros de procedimientos de soldadura e informes de inspección dimensional. KAIFIL fabrica tubos filtrantes, cilindros filtrantes y elementos sinterizados con total trazabilidad de materiales, por lo que el grado estampado en el elemento es el grado en servicio.
Preguntas frecuentes
¿Cuál es la temperatura máxima de funcionamiento de un elemento filtrante de acero inoxidable 316L? En servicios secos y de baja corrosividad, un elemento sinterizado de 316L puede funcionar de forma continua a aproximadamente 480-600 °C, y muchos elementos estándar están clasificados para soportar hasta 480 °C. Por encima de ese límite, se debe reducir la presión nominal del elemento debido a que la fluencia térmica y la oxidación reducen la capacidad de carga del medio filtrante. Para servicios presurizados por encima de 600 °C, se recomienda una aleación de níquel.
¿A qué temperatura debería cambiar de 316L a una aleación de níquel? No existe un único umbral; la transición depende de la temperatura, la corrosividad del medio y la vida útil de diseño requerida. Como regla general, evalúe las aleaciones de níquel cuando la temperatura de funcionamiento supere los 600 °C, cuando haya presencia de cloruros a esa temperatura, o cuando el flujo contenga sulfuro de hidrógeno, cloro húmedo o ácidos reductores. La temperatura por sí sola sitúa la transición en aproximadamente 600 °C para elementos presurizados.
¿Afecta la expansión térmica a los medios filtrantes sinterizados? Sí, significativamente. Los grados de acero inoxidable austenítico se expanden a aproximadamente 16-18 x 10⁻⁶/K; las aleaciones de níquel se expanden menos. La expansión diferencial entre el medio filtrante y su núcleo de soporte, o entre el elemento y la carcasa, genera esfuerzo cortante en las uniones sinterizadas y las caras de sellado. Los elementos destinados a servicios con ciclos térmicos deben utilizar aleaciones compatibles y tasas de rampa de temperatura controladas.
¿Se pueden limpiar y reutilizar los elementos filtrantes de Hastelloy? Sí. Los elementos de Hastelloy C-276 se pueden limpiar mediante retrolavado, limpieza por ultrasonidos o limpieza química con ácidos que no ataquen la aleación, y reutilizarse durante muchos ciclos. Debido a que el Hastelloy resiste los medios reductores y con contenido de cloruro que destruyen el 316L, su capacidad de limpieza es una de sus principales ventajas económicas en servicios corrosivos de alta temperatura.
¿Cómo especifico un tubo filtrante para un servicio a 500 °C? Proporcione la temperatura máxima de operación, la temperatura de excursión máxima, la química del proceso (incluido el contenido de cloruro y azufre), las presiones diferenciales de operación y de filtro obstruido, el micraje requerido y la vida útil de diseño deseada. Con estos datos, se puede seleccionar un grado (normalmente 316L o Inconel 600 a esta temperatura), el tamaño de poro y la geometría del elemento, y verificarlos frente a la presión de colapso reducida.
Especifique el grado correcto con KAIFIL
La selección de elementos filtrantes para alta temperatura es una decisión de ingeniería de materiales, y equivocarse cuesta tiempo de actividad de producción. KAIFIL fabrica tubos filtrantes de acero inoxidable, cilindros filtrantes, elementos filtrantes de metal sinterizado y componentes de filtración fabricados a medida en SS304, SS316L, Inconel 600, Hastelloy C-276 y Monel 400, con micrajes desde 0.5 µm hasta 200 µm. Construimos elementos según los planos del cliente y las especificaciones del proceso bajo acuerdos OEM y ODM, con certificación completa de materiales y verificación de retención de presión. Envíe sus condiciones de proceso o planos dimensionales a nuestros ingenieros y confirmaremos el grado correcto, el tamaño de poro y el diseño del elemento para su temperatura, medio y régimen de presión, o analizaremos cómo nuestro malla sinterizada de cinco capas y capacidades de fabricación a medida se pueden configurar para su aplicación específica de filtración a alta temperatura.