Filtrace při extruzi recyklovaných plastů je proces, při kterém je roztavený polymer získaný ze spotřebitelského (PCR) a průmyslového PE/PP odpadu protlačován přes tkaná síta z nerezové ocelové drátěné tkaniny mezi šnekem extrudéru a vytlačovací hlavou, aby se odstranily pevné nečistoty předtím, než je tavenina tvarována do fólie, desky nebo granulí. Jedná se o nepřetržitý, průtočný separační krok, který probíhá při teplotách taveniny přibližně 180–260 °C (356–500 °F), pod tlaky, které mohou na linkách pro vyfukované fólie překročit 300 bar, a spoléhá na sadu naskládaných sítových disků umístěných v deskovém, rotačním nebo kontinuálním měniči sít. Intervaly výměny sít se enormně liší v závislosti na kvalitě vstupního materiálu – od jedné výměny za směnu u silně kontaminovaného PCR až po jednu výměnu týdně u čistého průmyslového regranulátu – a tato variabilita je téměř zcela ovlivněna výběrem tkaniny a konstrukcí sady sít. Vzhledem k tomu, že recyklovaná pryskyřice obsahuje mnohem více nečistot než panenský polymer, filtrace není na recyklační lince doplňkem; je to komponenta, která rozhoduje o tom, zda linka produkuje prodejný výstup nebo proud zmetků plných vad. V praktickém smyslu, filtrace při extruzi plastů představuje rozdíl mezi ziskovým recyklačním provozem a neustálým hašením požárů.
1. Vysoké zatížení nečistotami ucpe jedno jemné síto za méně než hodinu
Nejčastější poruchou na linkách pro recyklovanou pryskyřici není špatná kvalita taveniny v předchozích fázích procesu – je to rychlost, s jakou nečistoty zahltí síto. PCR vločky a granule mohou obsahovat 3–8 % hmotnostních nepolymerních materiálů: papírové a kartonové etikety, samolepicí lepidla a tavná lepidla, kovové třísky z nožů drtičů, dřevěná vlákna z palet a beden, písek a skleněný prach. Když toto zatížení narazí na jediné jemné síto – síto o velikosti 80 nebo 100 mesh, se kterým mnoho operátorů začíná, protože poskytuje přijatelnou kvalitu fólie – volná plocha se zaplní během desítek minut a u špatných šarží se síto, které by mělo fungovat hodiny, může ucpat za méně než hodinu. Výsledkem je prudký nárůst protitlaku, nedostatečný výstup a výměna síta, která při každém výskytu stojí deset až dvacet minut prostojů plus přechodový odpad.
Řešením s nerezovou drátěnou tkaninou je přestat vyžadovat, aby veškerou práci odvádělo jediné síto. Progresivní sada sít vrství hrubé tkaniny na vstupu (obvykle 20/40 mesh), aby zachytila většinu papíru, hrudek lepidla a vláken, přičemž jemné dokončovací síto (80–120 mesh) je umístěno na výstupu, kde se setkává s již předčištěnou taveninou. Vzhledem k tomu, že každá vrstva zachycuje jinou velikostní frakci, kapacita zachycování nečistot se rozloží po celé sadě, místo aby se koncentrovala v jediném disku. Sítové disky do extrudéru pro recyklační linky jsou konstruovány přesně tímto způsobem – jako sladěná sada s hrubou ochrannou vrstvou na procesní straně, takže jemné síto vydrží celé směny namísto minut. Na linkách, kde dochází k sezónním výkyvům v kontaminaci, je snížení hustoty hrubé vrstvy o jeden stupeň mesh během těchto měsíců beznákladovou úpravou, která může prodloužit životnost síta o celé hodiny.
2. Gely a černé tečky z degradovaného polymeru způsobují vady fólií a desek
Ne každá vada v recyklované fólii pochází z pevných nečistot. Velký podíl je způsoben gely a černými tečkami – polymerem, který se zesíťoval nebo karbonizoval někde během své historie tavení: v mrtvé zóně šneku extrudéru, v přehřátém adaptéru nebo v pryskyřici, která prošla několika tepelnými cykly. Při teplotách taveniny 180–260 °C se fragmenty řetězců rekombinují, lokální viskozita se zvyšuje a výsledkem jsou tvrdé, gelovité částice, které mohou mít velikost od 10 µm do několika set mikronů. Ve vyfukované fólii může jediná gelová částice způsobit rybí oko, dírku nebo trhlinu; u desek a při tvarování za tepla vytváří povrchové vady, které následní zpracovatelé okamžitě odmítají.
Řešením je filtrace dostatečně jemná na to, aby zachytila gelové částice, které jsou pro konečný produkt kritické, a toto rozhodnutí se řídí velikostí mesh, nikoli nadějí. Pro fóliové typy je typická velikost 100–150 mesh; pro desky a silnostěnné produkty, kde je povrchová úprava méně náročná, často postačuje 60–80 mesh. Třídicí efekt je fyzikální – gel větší než otvor síta se zastaví na tkanině – takže praktické pravidlo zní: specifikujte nejjemnější síto, které linka snese bez ucpání, a volbu ověřte kontrolou poklesu tlaku během první hodiny výroby. Operátoři, kteří používají jednu velikost mesh pro každý produkt, obvykle buď nadměrně filtrují čistý materiál a ztrácejí výkon, nebo nedostatečně filtrují znečištěný materiál a dodávají vadnou fólii. Správná velikost mesh je kompromisem mezi odstraňováním částic a kapacitou zachycování nečistot a mění se s produktem, nikoli ze zvyku.
3. Tlakové špičky a nepředvídatelné intervaly výměny sít
Měnič sít neselhává náhle; selhává postupně a pak rázem. Jak se sada sít zanáší, protitlak pomalu stoupá a poté se zrychluje, jak se zužuje zbývající průtoková cesta. Operátoři, kteří mění síta, „když tlak dosáhne X barů“, se potýkají s kolísavým harmonogramem – jeden den výměna každé čtyři hodiny, druhý den každých devět hodin – protože znečištění se liší šarži od šarže. Nepředvídatelné intervaly výměny jsou horší než ty časté: způsobují tlakové špičky, rázové proudění taveniny, usazeniny na hubici (die drool) a kolísání tloušťky, a nutí vedoucí směn sledovat manometr namísto řízení linky.
Řešení s drátěným sítem má dvě části. Za prvé, sestavte sadu sít pro konzistentní zachycování nečistot. Progresivní vrstvení od hrubého po jemné zachycuje nečistoty předvídatelně, takže nárůst tlaku sleduje opakovatelnou křivku a výměny lze plánovat, namísto pouhého reagování na situaci. Za druhé, zvětšete efektivní filtrační plochu. Síto s větším průměrem nebo sada s více vrstvami rozloží zatížení na větší volnou plochu a zploští tlakovou křivku; u stejného polymeru může zdvojnásobení filtrační plochy zhruba zdvojnásobit dobu mezi výměnami. Na vysoce znečištěných linkách je přechod od jednoho síta k odpovídající sadě sít rozdílem mezi reagováním na tlakovou špičku každou směnu a výměnou v pevném cyklu bez překvapení.
4. Tvrdé nečistoty poškozují rozváděcí desku (breaker plate) a tvarovací část hubice (die land)
Kovové úlomky ze zubů drtiče, jemné skleněné částice, kameny a tvrdý zuhelnatělý polymer síto nejen ucpávají – částice, které projdou nebo se zaklíní na okraji síta, rýhují rozváděcí desku (breaker plate) a tvarovací část hubice (die land). Rýhovaná rozváděcí deska usměrňuje taveninu kolem sady sít, což umožňuje nefiltrovanému polymeru zcela obejít síto. Poškrábaná tvarovací část hubice vytváří rýhy (die lines): trvalé pruhy ve fólii a deskách, které žádná následná filtrace nedokáže odstranit. Obě selhání jsou nákladná. Rozváděcí desky jsou přesně broušené komponenty a repase vytlačovací hlavy se měří na dny, nikoli na hodiny.
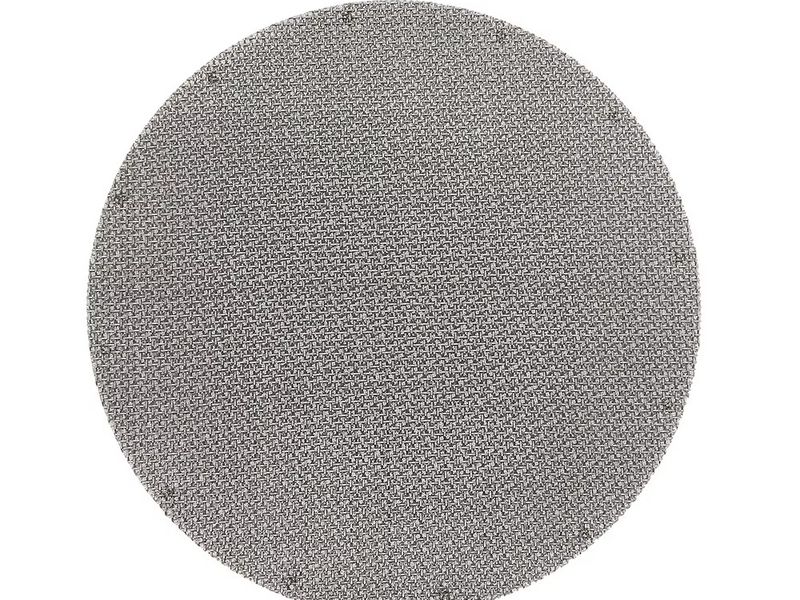
Řešením je zastavit tvrdé částice dříve, než se dostanou k přesným nástrojům. Hrubé ochranné síto (20–30 mesh) umístěné před sadou zachytí velké tvrdé úlomky, zatímco jemná sada sít dále po proudu zachytí ty menší. Na linkách se známým problémem s kovy je správným řešením detekce kovů před měničem nebo magnetická separace, spíše než spoléhání se na to, že tuto práci odvede samotné síto – síto je však poslední linií obrany a správně navržená sada sít je to, co udrží 3 mm úlomek šneku mimo tvarovací část hubice (die land). Zde hrají roli také kotouče s obrubou (rimmed discs): tvarovaná obruba zabraňuje deformaci nebo posunutí kotouče pod vlivem rozdílu tlaků, který vytváří ucpané síto, čímž zachovává těsnění okrajů a filtrační dráhu, takže nečistoty nemohou sadu sít obejít.
5. Náklady na sadu sít a ekonomika výměny
Sady sít jsou spotřební materiál a na recyklační lince představují položku, které si nákupčí skutečně všimnou. Vynásobte počet výměn za směnu cenou sady, minutami prostojů a přechodovým odpadem vzniklým při opětovném spuštění a „levné“ síto se může stát nejdražším spotřebním materiálem na lince. Pastí je optimalizace jednotkové ceny namísto nákladů na výměnu. Jednoduchý kotouč o velikosti 60 mesh stojí za kus méně než vrstvená sada sít – ale pokud se mění dvakrát častěji a každá výměna stojí deset minut ztracené produkce plus fólii, kterou je nutné vyhodit, než se linka znovu stabilizuje, levnější kotouč přináší ztrátu.
Ekonomika hovoří ve prospěch správné filtrace, nikoli nejlevnějšího síta. Rozhodujícím ukazatelem jsou náklady na tunu filtrovaného polymeru, které jsou ovlivněny kapacitou zachycování nečistot: sada, která zachytí dvakrát více nečistot před nárůstem tlaku, vydrží v provozu dvakrát déle. U vysoce znečištěných linek se výpočet opět mění, protože prostoje daleko převyšují náklady na spotřební materiál. To je okamžik, kdy operátoři přecházejí od jednorázových kotoučů k čistitelným slinutým médiím (sintered media), která zůstávají v provozu týdny a po vyčištění se vrací zpět na linku – což představuje zcela odlišný nákladový model.
Výběr správného síta pro recyklační linky
Začněte s progresí hustoty sít (mesh count)
Mesh count (počet ok) udává počet otvorů na lineární palec a přímo odpovídá hodnotě v mikronech: 40 mesh se rovná 425 µm, 60 mesh se rovná 250 µm, 80 mesh se rovná 180 µm, 100 mesh se rovná 150 µm, 150 mesh se rovná 105 µm a 200 mesh se rovná 74 µm. Tento vztah není lineární – přechod z 80 na 150 mesh zhruba snižuje velikost otvoru na polovinu – což je důvod, proč změna o jeden stupeň v hodnotě mesh může dramaticky změnit jak jemnost filtrace, tak míru zanášení. U recyklovaných PE/PP fólií většina linek používá progresi od hrubého po jemné síto, která končí v rozmezí 60–120 mesh; silnostěnné produkty a produkty pro paletové aplikace mohou končit u hrubších sít. Kompletní převodní tabulka mesh na mikrony je správným referenčním údajem při převodu specifikace v mikronech od zákazníka nebo dodavatele vytlačovací hlavy na skutečný filtrační balíček.
Plátnová vazba vs. holandská vazba vs. slinutá síť
Plátnová vazba je tkaná ze stejně silných osnovních a útkových drátů, čímž vznikají čtvercová, jednotná oka. Poskytuje předvídatelnou filtraci v rozsahu 150–1000 µm, nízkou tlakovou ztrátu a nejnižší náklady na kotouč, což z ní činí standardní volbu pro hrubé vrstvy recyklačních filtračních balíčků. Holandská vazba využívá jemné osnovní dráty a hrubší útkové dráty těsně sražené k sobě, což vytváří klínovité otvory, které dosahují filtrační jemnosti od přibližně 5 µm do 150 µm s mnohem vyšší kapacitou zachycování nečistot na jednotku plochy než plátnová vazba při stejné hodnotě v mikronech. Drátěná tkanina s holandskou vazbou je standardní volbou, když recyklační linka musí filtrovat jemněji než 100 mesh bez míry zanášení běžné hladké čtvercové vazby. Sintrovaná tkanina spojuje více tkaných vrstev dohromady za působení tepla a tlaku, čímž vzniká tuhý, vysoce pevný laminát s jemností filtrace až do 1 µm a velmi vysokou strukturální integritou.
Lemované vs. nelemované kotouče
Hladké disky závisí zcela na upínací síle děrované desky nebo tělesa měniče, která je udržuje na místě a zajišťuje okrajové těsnění. Jsou levnější a zcela dostačující pro čisté, dobře udržované linky. Olemované disky mají tvarovaný kovový lem, který spojuje vrstvy síta k sobě, zpevňuje disk a vytváří spolehlivé těsnění na okraji. Olemované filtrační disky z drátěného síta jsou lepší volbou pro linky na recyklovanou pryskyřici, protože znečištění na okraji sady je běžné a lem zabraňuje obtoku, který může pod tlakem způsobit posunutý nebo deformovaný hladký disk.
Atypické tvary
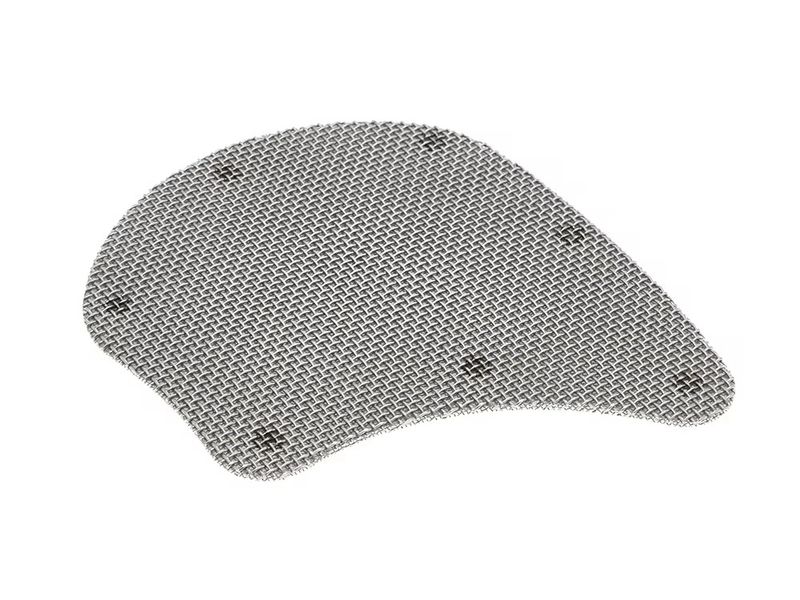
Měniče sít nejsou všechny kruhové. Rotační měniče, kontinuální měniče a některé evropské konstrukce vytlačovacích hlav využívají prodloužené, oválné nebo víceotvorové geometrie, přičemž použití standardního kulatého disku v nekruhovém nosiči zanechává nefiltrované mezery. Tvarové filtrační disky z drátěného síta jsou vyrobeny tak, aby přesně odpovídaly geometrii nosiče, takže celý proud taveniny prochází tkaninou a žádná kontaminace neprochází kolem nesprávně lícujícího okraje.
Kdy přejít na sintrované filtrační patrony
Při určité úrovni znečištění přestávají být jednorázové sítové pakety správným řešením. Pokud k výměnám dochází častěji než jednou za směnu, když odpad při restartu snižuje marži nebo když kvalita na výstupu vyžaduje konzistentní přesnost filtrace v mikronech, kterou tkaný paket nedokáže při svém zanášení udržet, je čas zvážit sintrované filtrační patrony z drátěného pletiva. Sintrovaná média nabízejí přesnou a stabilní mikronovou selektivitu, vysokou kapacitu zadržování nečistot a snadnou čistitelnost – mnoho provozů používá stejnou patronu po celé týdny a mezi jednotlivými použitími ji zpětně proplachuje nebo chemicky čistí. U nepřetržitých recyklačních linek zpracovávajících silně znečištěný PCR se počáteční náklady na sintrovaná média běžně vrátí v podobě zkrácení prostojů a nižších nákladů na tunu.
| Vlastnost | Plátnová vazba | Holandská vazba | Sintrované pletivo |
|---|
| Typická jemnost filtrace | 150–1000 µm | 5–150 µm | 1–100 µm |
| Kapacita zachycování nečistot | Střední | Vysoká | Velmi vysoká |
| Tlaková ztráta | Nízká | Střední | Střední až vysoká |
| Čistitelnost | Omezená; často jednorázové | Dobrá; s ultrazvukovým čištěním | Vynikající; zpětný proplach a chemické čištění |
| Náklady na výměnu | Nízké | Střední | Vysoké počáteční; nejnižší na tunu |
Často kladené dotazy
Jakou velikost ok bych měl použít pro recyklovaný PE?
Pro recyklovanou PE fólii se finální síto obvykle pohybuje mezi 60 a 120 mesh (250–150 µm) v závislosti na tloušťce fólie a požadavcích na kvalitu. Recyklované PE vločky, ze kterých se bude vyrábět silnostěnná nebo zemědělská fólie, mohou mít finální filtraci 60–80 mesh; tenká fólie pro potisk vyžaduje 100–150 mesh. Předřaďte vždy hrubou ochrannou vrstvu (20–40 mesh), aby se finální síto nezanášelo papírem, lepidlem a vlákny.
Jak často bych měl měnit síta?
Neexistuje žádný univerzální interval – závisí na úrovni znečištění, hustotě síta a filtrační ploše. U čistého postindustriálního regranulátu mohou sady fungovat týden; u vysoce znečištěného PCR může sada vydržet pouze jednu směnu. Správným přístupem je měřit nárůst tlaku, nastavit prahovou hodnotu pro výměnu a následně ji sledovat: pokud jsou výměny nepravidelné, je chyba v konstrukci sady nebo odstupňování sít, nikoli v operátorovi.
Plátnová nebo holandská vazba pro recyklaci?
Plátnovou vazbu použijte pro hrubé, ochranné vrstvy a pro produkty, které nevyžadují jemnou filtraci. Na holandskou vazbu přejděte, když potřebujete filtraci jemnější než přibližně 100 mesh a linka nemůže tolerovat rychlost zanášení nebo tlakovou ztrátu jemné plátnové vazby. Holandská vazba poskytuje jemnější filtraci s vyšší kapacitou zachycování nečistot na jednotku plochy, avšak při vyšší ceně za kotouč.
Mohu síta čistit a znovu používat?
Síta s plátnovou vazbou používaná na recyklovaný polymer jsou obvykle považována za jednorázová, protože polymer a lepidlo pronikají do vazby a je obtížné je zcela odstranit. Holandskou vazbu a sintrovaná média lze čistit pyrolýzou (vypalováním), ultrazvukovými nebo chemickými metodami, avšak čištění při opakovaných cyklech tkaná síta oslabuje. Sintrované patrony jsou výslovně navrženy pro mnoho čisticích cyklů; tkané kotouče je upřímnější považovat za spotřební materiál.
Kdy bych měl přejít na sintrovanou filtraci?
Na sintrované patrony přejděte, pokud úroveň znečištění způsobuje více než jednu výměnu síta za směnu, když odpad při rozjezdu snižuje ziskovost, nebo když váš koncový zákazník vyžaduje konzistentní mikronovou selektivitu, kterou zanášející se tkaná sada nedokáže udržet. Pokud prostoje stojí více než spotřební materiál, jsou sintrovaná média obvykle ekonomicky výhodnější.
Získejte doporučení na sadu sít pro vaši recyklační linku
Každá recyklační linka je jiná a správná sada sít závisí na třech proměnných: typu vašeho polymeru, skutečné úrovni znečištění a geometrii měniče sít a průtoku vaší linky. Provozování s nesprávným odstupňováním sít stojí peníze kvůli prostojům a zmetkům během každé jednotlivé směny. KAIFIL vyrábí filtrační kotouče do extruderů, lemované a zakázkově tvarované filtrační kotouče, tkaniny s holandskou vazbou a filtrační patrony ze sintrovaného drátěného síta pro recyklační linky po celém světě. Zašlete nám typ vašeho polymeru, úroveň znečištění a velikost linky a naši inženýři navrhnou sadu sít – odstupňování sít, typ vazby a konfiguraci kotoučů – přesně přizpůsobenou vašim provozním podmínkám. Kontaktujte KAIFIL ještě dnes a vyžádejte si individuální doporučení.