기술 정보
재생 플라스틱 압출 여과: 5가지 흔한 문제와 스테인리스 스틸 와이어 메쉬가 이를 해결하는 방법
재생 PE/PP 압출 여과는 오염 물질, 겔, 압력 급상승, 단단한 입자 및 스크린 비용 문제로 실패하기 쉽습니다. 주문 제작 스크린 팩에 대해 KAIFIL에 문의하세요.
재생 PE/PP 압출 여과는 오염 물질, 겔, 압력 급상승, 단단한 입자 및 스크린 비용 문제로 실패하기 쉽습니다. 주문 제작 스크린 팩에 대해 KAIFIL에 문의하세요.
재생 플라스틱 압출 여과는 소비자 사용 후(PCR) 및 산업 폐기물(post-industrial) PE/PP 스크랩에서 회수된 용융 폴리머가 압출기 스크류와 다이 사이에서 스테인리스 스틸 직조 와이어 메쉬 스크린을 통과하도록 강제되어, 용융물이 필름, 시트 또는 펠릿으로 성형되기 전에 고체 이물질을 제거하는 공정입니다. 이는 대략 180–260°C (356–500°F)의 용융 온도와 블로우 필름 라인에서 300 bar를 초과할 수 있는 압력 하에서 작동하는 연속적인 통과형 분리 단계이며, 슬라이드 플레이트, 로터리 또는 연속식 스크린 체인저에 고정된 메쉬 디스크의 적층 팩에 의존합니다. 스크린 교체 주기는 원료의 품질에 따라 크게 달라집니다. 오염이 심한 PCR의 경우 교대 근무당 1회부터 깨끗한 산업용 재생 원료(regrind)의 경우 주 1회까지 다양하며, 이러한 차이는 거의 전적으로 메쉬 선택과 팩 설계에 의해 결정됩니다. 재생 수지는 신재(virgin) 폴리머보다 훨씬 더 많은 오염 물질을 함유하고 있기 때문에, 여과는 재활용 라인에서 단순한 부속품이 아닙니다. 이는 라인이 판매 가능한 제품을 생산할지 아니면 결함이 가득한 스크랩 스트림을 생산할지를 결정하는 핵심 구성 요소입니다. 실질적인 관점에서, 플라스틱 압출 여과 는 수익성 있는 회수 작업과 끊임없는 문제 해결 사이의 결정적인 차이입니다.
재생 수지 라인에서 가장 흔하게 발생하는 고장은 상류의 불량한 용융 품질 때문이 아니라, 오염 물질이 스크린을 막아버리는 속도 때문입니다. PCR 플레이크 및 펠릿에는 종이 및 판지 라벨, 감압 점착제 및 핫멜트 접착제, 분쇄기 칼날에서 나온 금속 파편, 팔레트 및 상자에서 나온 목재 섬유, 모래, 미세 유리 입자 등 비폴리머 물질이 중량 대비 3~8% 포함될 수 있습니다. 이러한 오염 부하가 단일 미세 메쉬(많은 작업자가 허용 가능한 수준의 필름 품질을 얻기 위해 시작하는 80 또는 100 메쉬 스크린)에 도달하면, 개구부가 수십 분 내에 채워지며, 상태가 좋지 않은 배치의 경우 몇 시간 동안 작동해야 할 스크린이 1시간 이내에 막힐 수 있습니다. 그 결과 배압이 급격히 상승하고 토출량이 부족해지며, 스크린을 교체할 때마다 10~20분의 다운타임과 전환 스크랩이 발생하게 됩니다.
스테인리스 스틸 와이어 메쉬 솔루션은 하나의 스크린이 모든 작업을 처리하도록 하지 않는 것입니다. 점진적 스크린 팩은 상류에 거친 메쉬(보통 20/40 메쉬)를 레이어링하여 종이, 접착제 덩어리, 섬유의 대부분을 차단하고, 하류에 미세 마무리 메쉬(80~120 메쉬)를 배치하여 이미 큰 오염 물질이 제거된 용융물을 여과합니다. 각 레이어가 서로 다른 크기의 입자를 포집하기 때문에, 오염 물질 포집이 단일 디스크에 집중되지 않고 팩 전체에 분산됩니다. 압출기 스크린 디스크 는 재활용 라인용으로 정확히 이 방식으로 제작됩니다. 즉, 공정 측에 거친 보호 레이어를 배치하여 세밀한 메쉬가 단 몇 분이 아닌 여러 작업 교대 시간 동안 버틸 수 있도록 맞춤 세트로 구성됩니다. 오염 물질이 계절적으로 급증하는 라인의 경우, 해당 기간 동안 거친 레이어의 메쉬 카운트를 한 단계 더 거칠게 낮추는 것은 스크린 수명을 수 시간 더 늘릴 수 있는 비용 제로의 조정 방법입니다.
재활용 필름의 모든 결함이 고체 이물질에서 비롯되는 것은 아닙니다. 상당 부분은 압출기 스크류의 데드 존(dead zone), 과열된 어댑터, 또는 여러 번의 열 이력을 거친 수지 등 용융 과정 중 어딘가에서 가교되거나 탄화된 폴리머인 겔 및 블랙 스펙으로 인해 발생합니다. 180–260°C의 용융 온도에서 사슬 조각들이 재결합하고 국소 점도가 상승하여, 결과적으로 10 µm에서 수백 마이크론에 이르는 단단하고 겔 같은 입자가 생성됩니다. 블로운 필름에서는 단 하나의 겔 입자만으로도 피쉬아이, 핀홀 또는 찢어짐이 발생할 수 있으며, 시트 및 열성형에서는 후가공 업체가 육안으로 즉시 불합격 판정을 내리는 결함을 유발합니다.
해결책은 최종 제품에 영향을 미치는 겔 입자들을 걸러낼 수 있을 만큼 미세한 여과를 수행하는 것이며, 이 결정은 막연한 기대가 아닌 메쉬 카운트에 의해 좌우됩니다. 필름 등급의 경우 100–150 mesh가 일반적이며, 표면 조도 요구 사항이 덜 엄격한 시트 및 두꺼운 제품의 경우 60–80 mesh로도 충분한 경우가 많습니다. 스크리닝 효과는 물리적입니다. 즉, 메쉬 망눈 크기보다 큰 겔은 직조망에서 걸러집니다. 따라서 실무적인 규칙은 라인이 눈막힘 없이 견딜 수 있는 가장 미세한 메쉬를 지정하고, 생산 시작 후 첫 한 시간 동안 압력 강하 점검을 통해 이 선택을 검증하는 것입니다. 모든 제품에 동일한 메쉬 카운트를 사용하는 작업자는 대개 깨끗한 원료를 과도하게 여과하여 생산성을 떨어뜨리거나, 오염된 원료를 불충분하게 여과하여 결함이 있는 필름을 출하하게 됩니다. 올바른 메쉬 카운트는 입자 제거 성능과 이물질 보유 용량 사이의 절충점이며, 습관이 아닌 제품에 따라 달라져야 합니다.
스크린 체인저는 갑자기 고장 나는 것이 아니라 서서히 성능이 저하되다가 급격히 한계에 도달합니다. 스크린 팩에 이물질이 쌓이면서 배압이 서서히 상승하다가, 남은 유로가 좁아짐에 따라 상승 속도가 빨라집니다. "압력이 X bar에 도달할 때" 스크린을 교체하는 작업자는 배치별로 오염 부하가 다르기 때문에 교체 주기가 불규칙해지는 문제를 겪게 됩니다. 어떤 날은 4시간마다, 다음 날은 9시간마다 교체하는 식입니다. 예측 불가능한 교체 주기는 빈번한 교체보다 더 나쁜 결과를 초래합니다. 압력 스파이크, 용융액 흐름의 서징(surging) 현상, 다이 드롤(die drool), 게이지 편차를 유발하며, 관리자가 생산 라인을 운영하는 대신 압력 게이지를 계속 감시하도록 강제하기 때문입니다.
와이어 메쉬 솔루션은 두 가지 요소로 구성됩니다. 첫째, 일관된 이물질 포집력을 갖추도록 스크린 팩을 구성하는 것입니다. 거친 메쉬에서 미세한 메쉬로 점진적으로 적층하면 오염 물질을 예측 가능하게 포집할 수 있으므로, 압력 상승이 일정한 곡선을 따르게 되고 사후 대응이 아닌 계획적인 교체가 가능해집니다. 둘째, 유효 여과 면적을 넓히는 것입니다. 직경이 더 큰 스크린을 사용하거나 레이어 수가 더 많은 팩을 사용하면 더 넓은 개구 면적에 부하가 분산되어 압력 곡선이 완만해집니다. 동일한 수지를 사용할 때 여과 면적을 두 배로 늘리면 교체 주기를 대략 두 배로 연장할 수 있습니다. 오염도가 높은 생산 라인에서 단일 스크린을 사용하다가 최적화된 다층 스크린 팩으로 전환하는 것은, 매 교대 근무마다 압력 급상승에 임기응변으로 대응하는 것과 예기치 못한 중단 없이 정해진 주기에 따라 계획적으로 교체하는 것만큼의 큰 차이를 만듭니다.
파쇄기 칼날에서 나온 금속 파편, 미세 유리 입자, 돌, 단단한 폴리머 탄화물은 단순히 스크린을 막는 데 그치지 않습니다. 스크린을 통과하거나 스크린 가장자리에 끼인 입자들은 브레이커 플레이트와 다이 랜드를 긁어 손상을 입힙니다. 긁힌 브레이커 플레이트는 스크린 팩 주변으로 용융액의 우회 유로를 형성하여, 여과되지 않은 폴리머가 스크린을 완전히 우회하도록 만듭니다. 다이 랜드에 발생한 스크래치는 다이 라인(die line)을 생성하여, 필름과 시트에 후속 여과 공정으로도 제거할 수 없는 영구적인 줄무늬를 남깁니다. 이 두 가지 고장은 모두 막대한 비용을 초래합니다. 브레이커 플레이트는 정밀 연마된 부품이며, 다이를 재조립하는 데는 몇 시간이 아니라 며칠이 소요됩니다.
해결책은 단단한 입자가 정밀 금형에 도달하기 전에 차단하는 것입니다. 전단(upstream)에 배치된 거친 보호용 메쉬(20–30 mesh)가 큰 단단한 파편을 걸러내고, 후단(downstream)의 미세 스크린 팩이 더 작은 입자들을 포집합니다. 금속 혼입 문제가 빈번한 라인에서는 스크린에만 의존하기보다 전단에 금속 검출기나 자력 선별기를 설치하는 것이 올바른 해결책입니다. 하지만 스크린은 최후의 방어선이며, 올바르게 사양이 지정된 스크린 팩만이 3 mm 크기의 스크류 파편이 다이 랜드로 유입되는 것을 막아줍니다. 림 처리된 디스크(rimmed disc)도 중요한 역할을 합니다. 성형된 림(테두리)은 막힌 스크린에 발생하는 차압으로 인해 디스크가 왜곡되거나 밀리는 것을 방지하여 가장자리 밀봉과 여과 유로를 유지하므로, 오염 물질이 스크린 팩 주변으로 새어 나가지 못하게 합니다.
스크린 팩은 소모품이며, 재활용 라인에서는 구매 담당자가 실제로 주목하는 주요 비용 항목 중 하나입니다. 교대 근무당 교체 횟수에 스크린 팩 비용, 다운타임 시간(분), 재가동 시 발생하는 전환 스크랩 비용을 곱해보면, "저렴한" 스크린이 라인에서 가장 비용이 많이 드는 소모품이 될 수 있습니다. 함정은 교체당 비용이 아닌 단가를 최적화하려는 데 있습니다. 60 mesh 단층 디스크는 다층 스크린 팩보다 개당 단가는 낮지만, 교체 주기가 두 배나 잦고 교체할 때마다 10분의 생산 손실과 라인이 다시 안정화되는 동안 폐기해야 하는 필름 손실이 발생한다면, 더 저렴한 디스크를 쓰는 것이 오히려 손해를 보게 됩니다.
경제성은 가장 저렴한 메쉬가 아니라 올바른 여과 방식을 선택할 때 확보됩니다. 중요한 지표는 여과된 폴리머 톤당 비용이며, 이는 이물질 포집력에 의해 결정됩니다. 압력이 상승하기 전까지 오염 물질을 두 배 더 많이 포집할 수 있는 스크린 팩은 장비 내에서 두 배 더 오래 작동합니다. 오염도가 매우 높은 라인의 경우, 다운타임 비용이 소모품 비용을 압도하기 때문에 계산 방식이 다시 달라집니다. 이 시점이 되면 작업자는 일회용 디스크 대신 몇 주 동안 사용하고 세척 후 다시 라인에 투입할 수 있는 세척 가능한 소결 여과재(sintered media)로 전환하게 되며, 이는 완전히 다른 비용 모델을 제공합니다.
메쉬 수(Mesh count)는 선형 인치당 개구부(망눈)의 수이며, 마이크론 등급(micron rating)과 직접 매칭됩니다. 즉, 40 mesh는 425 µm, 60 mesh는 250 µm, 80 mesh는 180 µm, 100 mesh는 150 µm, 150 mesh는 105 µm, 200 mesh는 74 µm에 해당합니다. 이 관계는 선형적이지 않아서, 80 mesh에서 150 mesh로 변경하면 개구부 크기가 대략 절반으로 줄어듭니다. 이 때문에 메쉬 수를 한 단계만 변경해도 여과 정밀도와 눈막힘 발생률(blinding rate)이 크게 달라질 수 있습니다. 재활용 PE/PP 필름의 경우, 대부분의 라인은 거친 메쉬에서 미세한 메쉬로 점진적으로 구성하여 최종적으로 60–120 mesh 범위에서 마감하며, 두꺼운 제품이나 팰릿 등급 제품은 이보다 더 거친 메쉬로 마감할 수 있습니다. 전체 메쉬 수 대 마이크론 변환표 은 고객이나 다이 공급업체의 마이크론 사양을 실제 스크린 팩으로 변환할 때 적용되는 올바른 기준입니다.
평직은 동일한 직경의 경사와 위사로 직조되어 정사각형의 균일한 메쉬 구멍을 형성합니다. 이는 150–1000 µm 범위에서 예측 가능한 여과 성능, 낮은 압력 손실 및 디스크당 가장 낮은 비용을 제공하므로, 재활용 팩의 거친 여과층을 위한 기본 옵션으로 사용됩니다. 더치 직조는 가는 경사와 굵은 위사를 조밀하게 밀착하여 직조함으로써 쐐기 모양의 구멍을 형성하며, 동일한 마이크론 등급의 평직에 비해 단위 면적당 먼지 보유 용량이 훨씬 높고 약 5 µm에서 150 µm의 여과 정밀도를 달성합니다. 더치 직조 와이어 메쉬 은 재활용 라인에서 일반 평직 사각 메쉬의 눈막힘 현상 없이 100 mesh보다 미세한 여과를 수행해야 할 때 표준적으로 선택됩니다. 소결 메쉬는 열과 압력을 가해 여러 층의 직조 메쉬를 결합하여, 최소 1 µm까지의 마이크론 등급과 매우 높은 구조적 안정성을 갖춘 단단하고 강도 높은 라미네이트를 생성합니다.
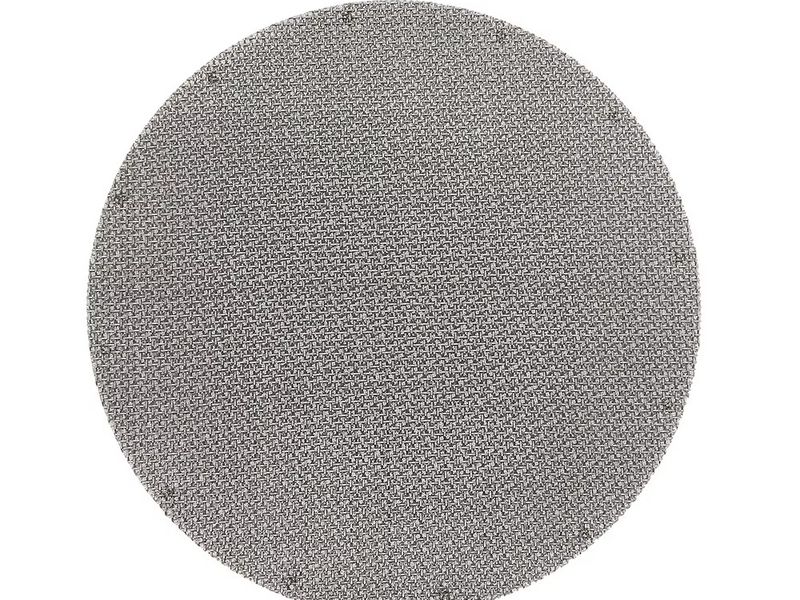
일반 디스크는 제자리에 고정되고 가장자리 밀봉을 유지하기 위해 전적으로 브레이커 플레이트나 체인저 하우징의 조임력에 의존합니다. 가격이 더 저렴하며 깨끗하고 잘 관리된 라인에서 사용하기에 충분히 적합합니다. 테두리 처리된 디스크는 성형된 금속 테두리가 메쉬 층들을 함께 고정하고 디스크를 견고하게 만들며 가장자리에 확실한 밀봉을 형성합니다. 테두리 처리된 와이어 메쉬 필터 디스크 은 재활용 수지 라인에서 더 나은 선택입니다. 팩 가장자리의 오염이 흔히 발생하는데, 테두리가 있으면 압력 하에서 일반 디스크가 밀리거나 변형되어 발생할 수 있는 바이패스(우회 흐름)를 방지할 수 있기 때문입니다.
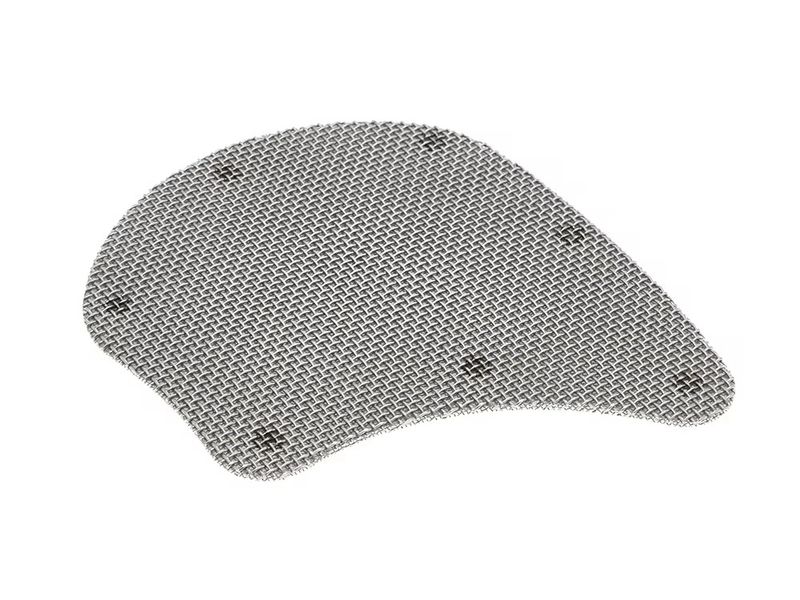
스크린 체인저가 모두 원형인 것은 아닙니다. 로터리 체인저, 연속 흐름 체인저 및 일부 유럽식 다이 설계는 세장형, 타원형 또는 다중 구멍 기하학적 형상을 사용하므로, 비원형 캐리어에 표준 원형 디스크를 장착하면 여과되지 않는 틈새가 발생합니다. 주문 제작 형상 와이어 메쉬 필터 디스크 은 캐리어의 정확한 기하학적 형상에 맞게 제조되므로, 전체 용융 흐름이 메쉬 직조망을 통과하며 일치하지 않는 가장자리를 통해 오염 물질이 우회하지 않습니다.
오염 수준이 일정 수준에 도달하면 일회용 스크린 팩은 더 이상 올바른 해결책이 되지 못합니다. 교체 작업이 교대 근무당 1회 이상 발생하거나, 재가동 시 발생하는 스크랩으로 인해 마진이 줄어들거나, 다운스트림 품질을 위해 직조 팩이 여과 부하가 걸릴 때 유지할 수 없는 일관된 마이크론 등급이 요구되는 경우, 이제 소결 와이어 메쉬 필터 카트리지를 고려해야 할 때입니다. 소결 여과재는 정밀하고 안정적인 마이크론 등급, 높은 오염 물질 포집 용량 및 세척성을 제공합니다. 많은 설비에서 동일한 카트리지를 수 주 동안 사용하며, 사용 사이에 역세척이나 화학 세척을 수행합니다. 오염이 심한 PCR을 처리하는 연속 재활용 라인의 경우, 소결 여과재의 초기 비용은 가동 중단 시간 단축과 톤당 비용 절감을 통해 정기적으로 회수됩니다.
| 특성 | 평직 | 더치 위브 | 소결 메쉬 |
|---|---|---|---|
| 일반적인 여과 등급 | 150–1000 µm | 5–150 µm | 1–100 µm |
| 오염 물질 포집 용량 | 보통 | 높음 | 매우 높음 |
| 압력 손실 | 낮음 | 보통 | 보통에서 높음 |
| 세척성 | 제한적; 주로 일회용 | 좋음; 초음파 세척 적용 시 | 우수함; 역세척 및 화학 세척 |
| 교체당 비용 | 낮음 | 보통 | 초기 비용 높음; 톤당 최저 비용 |
재활용 PE 필름의 경우, 필름 두께 및 품질 요구 사항에 따라 최종 여과 메쉬는 보통 60에서 120 메쉬(250–150 µm) 사이입니다. 두꺼운 필름이나 농업용 필름이 될 재활용 PE 플레이크는 60–80 메쉬로 최종 여과할 수 있으며, 인쇄용 박막 필름은 100–150 메쉬가 필요합니다. 최종 여과 메쉬가 종이, 접착제, 섬유 등으로 인해 눈막힘 현상이 발생하지 않도록 항상 전단에 거친 보호용 희생 레이어(20–40 메쉬)를 배치하여 가동하십시오.
만능의 교체 주기는 없습니다. 오염 수준, 메쉬 수, 여과 면적에 따라 달라집니다. 깨끗한 산업 후 재분쇄품(post-industrial regrind)의 경우 팩을 일주일 동안 가동할 수 있지만, 오염도가 높은 PCR의 경우 팩 수명이 한 교대 근무 시간만 지속될 수도 있습니다. 올바른 접근 방식은 압력 상승을 측정하고 교체 기준값을 설정한 다음 이를 추적하는 것입니다. 교체 주기가 불규칙하다면 작업자의 잘못이 아니라 팩 설계나 메쉬 구성이 잘못된 것입니다.
거칠고 보호적인 레이어 및 미세 여과가 필요하지 않은 제품에는 평직을 사용하십시오. 대략 100 메쉬보다 더 미세한 여과가 필요하고 생산 라인이 미세 평직의 눈막힘률이나 압력 강하를 감당할 수 없을 때는 더치 직조로 전환하십시오. 더치 직조는 디스크당 비용은 더 높지만, 단위 면적당 더 높은 오염물 포집력으로 더 미세한 여과를 제공합니다.
재활용 수지에 사용되는 평직 스크린은 폴리머와 접착제가 직조 틈새로 침투하여 완전히 제거하기 어렵기 때문에 보통 일회용으로 취급됩니다. 더치 직조 및 소결 여과재는 열분해(태워 없애기), 초음파 또는 화학적 방법으로 세척할 수 있지만, 반복적인 세척 주기는 직조 스크린을 약화시킵니다. 소결 카트리지는 여러 번의 세척 주기를 견디도록 명확하게 설계된 반면, 직조 디스크는 소모품으로 취급하는 것이 더 현실적입니다.
오염 수준으로 인해 교대 근무당 스크린을 한 번 이상 교체해야 할 때, 재가동 시 발생하는 스크랩이 수익성을 저해할 때, 또는 최종 고객이 부하가 걸린 직조 팩으로는 유지할 수 없는 일관된 마이크론 등급을 요구할 때 소결 카트리지로 전환하십시오. 다운타임 비용이 소모품 비용보다 더 크다면 보통 소결 여과재를 사용하는 것이 더 경제적입니다.
모든 재활용 라인은 다르며, 올바른 스크린 팩은 수지 종류, 실제 오염 수준, 그리고 라인의 스크린 체인저 기하학적 구조 및 처리량이라는 세 가지 변수에 따라 달라집니다. 잘못된 메쉬 구성을 가동하면 매 교대 근무마다 다운타임과 불량품 발생으로 비용이 낭비됩니다. KAIFIL은 전 세계 재활용 라인을 위해 압출기 스크린 디스크, 테두리가 있는 필터 디스크 및 주문 제작 형상의 필터 디스크, 더치 직조 메쉬, 소결 와이어 메쉬 필터 카트리지를 제조합니다. 귀사의 수지 종류, 오염 수준 및 라인 규모를 보내주시면, 당사 엔지니어가 귀사의 정확한 작동 조건에 맞춘 스크린 팩(메쉬 구성, 직조 유형 및 디스크 구성)을 사양화해 드립니다. 주문 제작 추천을 받으시려면 지금 KAIFIL에 문의하십시오.
Custom screen discs and multilayer packs for plastic extrusion, recycling and polymer melt filtration.
Plain discs / cut mesh pieces / custom shapes for economical mesh inserts and removable filter screens, supplied to drawing with material, size and packing details confirmed at RFQ stage.
Irregular discs / custom mesh inserts / stamped shapes for non-standard filter seats and oem equipment interfaces, supplied to drawing with material, size and packing details confirmed at RFQ stage.
도면, 치수, 재질, 환경 또는 운전 조건을 보내주시면 적합한 사양을 확인하도록 도와드리겠습니다.
업로드한 파일이 포함됩니다. 큰 CAD는 확인 메일에 답장하거나 여기서 보내세요:
보통 영업 시간 기준 24시간 이내에 답변합니다.