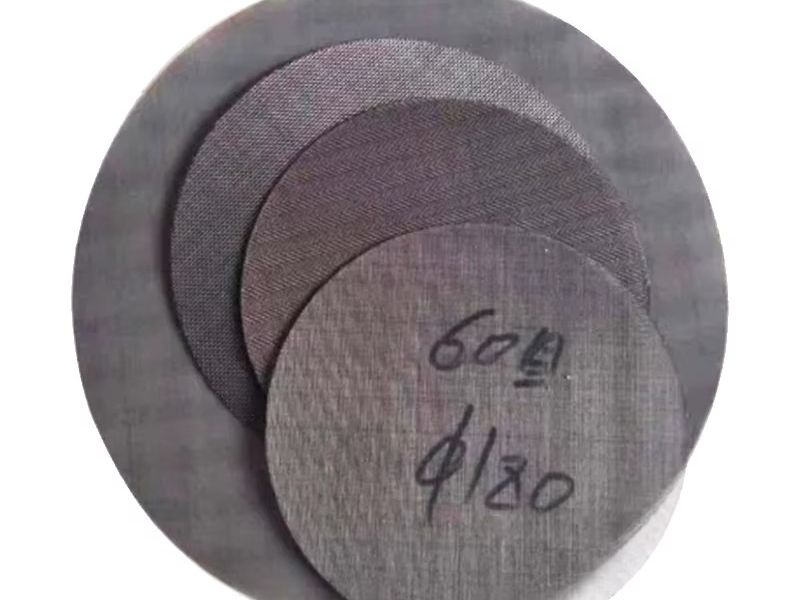
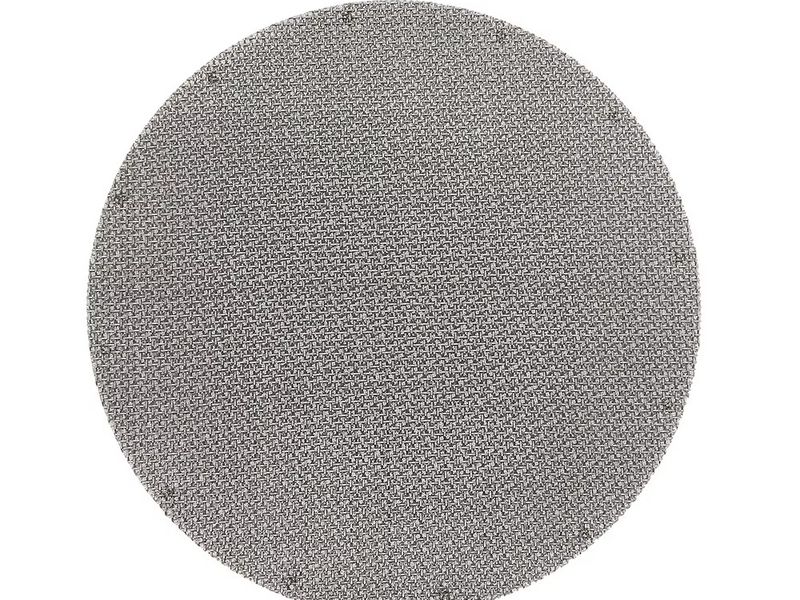
Az extruderszita-csomag három-öt rozsdamentes acél dróthálóból álló korong egymásra helyezett szerkezete – jellemzően 40 és 100 mesh közötti szitasűrűséggel, vagy 150 és 425 μm közötti névleges nyílásmérettel –, amelyet az extrúziós sor törőlemeze és szerszáma közé helyeznek el, hogy felfogja a 20 és 500 μm közötti szennyeződéseket, mielőtt azok elérnék a készterméket. A durva és finom hálók rétegezése egyetlen szűrőelemet olyan mélységi szűrővé alakít, amely sokkal több szennyeződést képes csapdába ejteni, miközben a nyomásveszteség töredéke annak, amit bármelyik háló önmagában produkálna. A megfelelő extruderszita- csomag emellett védi a törőlemezt, kiegyenlíti az ömledékáramlást a szerszám felületén, és jól jelezhető üzemi jelet – növekvő ellennyomást – biztosít a feldolgozók számára, amely pontosan megmutatja, mikor kell kicserélni a szűrőcsomagot.
Miért fontos a szűrőcsomagok rétegezése?
Egyetlen, 150 μm-es névleges finomságú, 100 mesh-es korong eltávolítja a finom részecskéket, de órákon belül el is tömődik, mivel minden felfogott szennyeződés ugyanarra a síkra rakódik le. A rétegelt csomag elosztja ezt a szennyeződést több felületen: a durva, áramlásirányban elöl lévő hálók először a nagy részecskéket és szálakat fogják fel, a közbenső hálók megosztják a terhelést, a finom végső háló pedig elvégzi a precíziós finomszűrést. Ez a mélységi szűrési hatás a szűrőcsomagok rétegezésének legfőbb oka.
A gazdaságossági tényezők jelentősek a műanyag-extrúziós szűrési alkalmazásokban. A szűz alapanyag jellemzően kevesebb mint 0,1% szennyeződést tartalmaz, így egy egyszerű két- vagy háromrétegű csomag sokáig kitart. Ezzel szemben a fogyasztás utáni újrahasznosított (PCR) alapanyag általában 3–8% szennyeződést tartalmaz papírcímkékből, ragasztóból, fémből és lebomlott polimerből – ez a terhelés egyetlen finom hálót kevesebb mint egy óra alatt eltömítene. A rétegezés egyszerre három feladatot lát el: meghosszabbítja a szitacserék közötti időt, stabilizálja a nyomást a szerszámon keresztül, így a termékméretek konzisztensek maradnak, és megvédi a finom hálót a teljes nyomáskülönbség miatti átszakadástól. Egy olyan csomag, amely 40 mesh-nél kezdődik és 100 mesh-ig finomodik, többszörösen több szennyeződést képes megtartani, mint a legfinomabb réteg önmagában, miközben a tiszta nyomásesést is kontroll alatt tartja.
A mesh-szám alapjai
A mesh-szám a szőtt drótháló egy lineáris hüvelykjére eső nyílások száma. A magasabb mesh-szám több szálat jelent hüvelykenként, kisebb nyílásokat és finomabb szűrést – de egyben nagyobb áramlási ellenállást is. Fontos megkülönböztetni a névleges nyílásméretet (a nyílás méretét) a mikronértéktől (a legnagyobb részecske, amely megbízhatóan átjut), mivel a drótátmérő mindkettőt befolyásolja. Az ASTM E11 szabvány szerint a standard vizsgálati sziták nyílásai szigorúan meghatározottak; az extrudálás szempontjából leginkább releváns nyílásméretek az alábbiakban láthatók.
| Mesh | Névleges nyílásméret (ASTM E11) |
|---|
| 40 mesh | 425 μm |
| 50 mesh | 300 μm |
| 60 mesh | 250 μm |
| 70 mesh | 212 μm |
| 80 mesh | 180 μm |
| 100 mesh | 150 μm |
| 120 mesh | 125 μm |
| 140 mesh | 106 μm |
A legtöbb szűrőcsomag-kombinációt a 40–100 mesh tartomány köré tervezik, mivel ez egyensúlyt teremt a szűrési hatékonyság és az elfogadható nyomásveszteség között. A 120 mesh-nél finomabb szövött sziták sérülékennyé válnak, és a nyomásesés meredeken emelkedik, így a feldolgozók általában ezen a ponton váltanak szinterezett szűrőközegre. Ha egy ügyfél mikronban megadott specifikációját kell átváltania mesh-számra, a mi mesh-szám és mikronérték közötti átváltási táblázatunk lépésről lépésre végigvezeti a számításon. Az ebben a cikkben szereplő mesh értékek a fent említett ASTM E11 nyílásméretekre vonatkoznak, hacsak másképp nincs feltüntetve. A legtöbb szabványos szűrőcsomag sima szövésű drótháló szűrőtárcsákathasznál, amelyek a szilárdság, a szabad felület és a költségek legjobb egyensúlyát kínálják az extrudálósorok túlnyomó többsége számára.
A rétegezés 5 aranyszabálya
- Mindig a durvától a finom felé tájoljon az áramlás irányában. A 40-mesh réteg áramlásirányban felfelé kerül (szemben a törőlapba belépő ömledékkel), a legfinomabb réteg pedig áramlásirányban lefelé helyezkedik el. A sorrend megfordítása a finom hálót szennyeződésgyűjtővé alakítja, és meghiúsítja a mélységi szűrés célját.
- Helyezzen egy durva tartóréteget a finom háló mögé (áramlásirányban). A legfinomabb tárcsa végzi a szűrést; a mögötte lévő durva tárcsa megakadályozza, hogy a finom háló meghajoljon és elszakadjon a teljes nyomáskülönbség hatására. Egy tipikus 40/60/80/100-as csomag valójában a 100-mesh réteggel szűr, a többivel pedig alátámasztást biztosít.
- Haladjon fokozatosan – soha ne ugorjon át egynél vagy kettőnél több hálólépcsőt. Ha közvetlenül a 40 mesh méretről a 100 mesh méretre vált, az arra kényszeríti a finom réteget, hogy a teljes szennyeződési terhelést elnyelje. A köztes rétegek (60, majd 80) elosztják a szennyeződést, és meghosszabbítják a cserék közötti időközt.
- A legfinomabb réteget a termékspecifikációhoz igazítsa, ne a legnagyobb szennyeződéshez. A végső szitaszövet határozza meg, mi éri el a szerszámot, ezért ezt a késztermék minőségi követelményeinek kell meghatározniuk – nem pedig az eltávolítani kívánt részecskék méretének. A termék által megköveteltnél finomabb szűrés felesleges nyomásveszteséget okoz.
- Méretezze a szűrőcsomagot a szennyeződési terhelésnek megfelelően. A tiszta szűz gyanta (<0,1% szennyeződés) ritkán igényel háromnál több réteget. A PCR és az erősen szennyezett regenerátum (3–8%) négy vagy öt réteget, esetenként pedig az extruder előtti előszűrést igényel.
Rétegek összehasonlítása: Egyrétegű vs. 3 vs. 4 vs. 5
| Konfiguráció | Tipikus rétegezés | Végső szűrési finomság | Nyomásesés | Szennyeződésmegtartó képesség | Legalkalmasabb a következőkhöz |
|---|
| Egyrétegű | önmagában 100 mesh | ~150 μm | Magas; gyorsan megugrik | Alacsony | Tiszta szűz anyag; alacsony átmenő teljesítmény; rövid gyártási ciklusok |
| 3 rétegű | 40/60/100 | ~150 μm | Mérsékelt | Mérsékelt | Általános célú szűz anyag és enyhén szennyezett darálék |
| 4 rétegű | 40/60/80/100 | ~150 μm | Közepesen magas | Magas | PCR és újrahasznosított pelyhek legfeljebb ~5% szennyezettségig |
| 5 rétegű | 30/40/60/80/100 | ~150 μm | Magas | Legmagasabb | Erősen szennyezett PCR; fólia-újrahasznosítás; 5–8% szennyezettség |
A kompromisszum egyértelmű: a több réteg hosszabb időközöket jelent a szűrőcserék között és nagyobb szennyeződésmegtartó képességet, de magasabb kezdeti nyomásesést és csomagonkénti magasabb költséget is. Vegye figyelembe, hogy mindhárom többrétegű konfiguráció ugyanazt a végső szűrési finomságot biztosítja – körülbelül 150 μm-t –, mivel ezt a legfinomabb réteg határozza meg. Az változik, hogy terhelés alatt mennyi ideig képesek megtartani ezt a finomságot.
Hogyan válasszuk ki a megfelelő rétegszámot
Induljon ki a szennyezettségi szintből, és haladjon visszafelé. Mérje fel vagy becsülje meg az extruderbe belépő teljes szennyeződésterhelést: a 0,1% alatti szennyezettségű szűz polimer órákig futhat egy egyszerű 40/100-as vagy 40/80/100-as csomaggal, minimális nyomásnövekedés mellett. Amint az újrahasznosított tartalom eléri a 3–8%-os tartományt, váltson négy- vagy ötrétegűre. A 40/60/80/100-as rétegezés a PCR-vonalak igáslova, mivel a 40 mesh-es réteg leválasztja a címkéket és fóliatöredékeket, a 60 és 80 mesh-es rétegek felfogják a közepes mérettartományt, a 100 mesh-es réteg pedig a specifikációnak megfelelően finomítja az ömledéket.
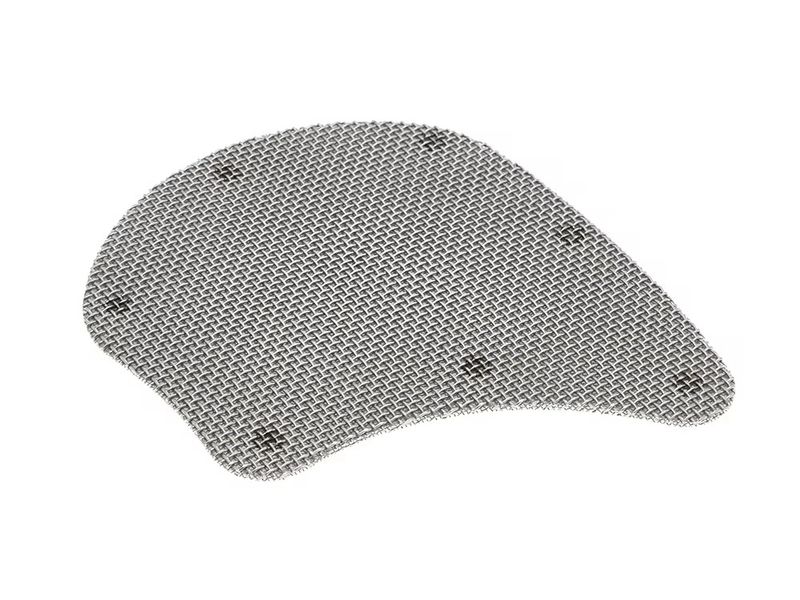
Vegye figyelembe a gép mechanikai korlátait is. A nagyobb csigák több ömledéket nyomnak át egy adott felületen, így nagyobb szűrőfelületre vagy durvább csomagra van szükségük ahhoz, hogy a nyomásesést a megfelelő tartományban tartsák. Ha a törőtárcsa nyílása nem szabványos, vagy a szűrőcsomagoknak speciális alakra van szükségük a megfelelő illeszkedéshez, az egyedi alakú drótháló szűrőtárcsák úgy kerülnek legyártásra, hogy pontosan illeszkedjenek a tárcsa geometriájához. Ha részletesebben szeretne tájékozódni a kifejezetten újrahasznosító sorokhoz való szűrőcsomagok méretezéséről – beleértve a pehelyminőség értékelését és az előszűrési lehetőségeket –, olvassa el az alábbi útmutatónkat: hogyan válasszunk extruderszűrőket műanyag-újrahasznosító sorokhoz. Egy jó alapszabály: ha négy óránál gyakrabban cseréli a csomagokat, adjon hozzá egy réteget, vagy alkalmazzon durvább szitaszövetet az áramlásirányban feljebb lévő oldalon; ha az indításkori nyomásesés már eleve magas, távolítson el egy finom réteget, vagy lépjen vissza egyet a fokozatos felépítésben.
Szűrőcsere-intervallumok és az ellennyomás felügyelete
Folyamatos extrudálás esetén a jellemző szűrőcsere-intervallumok 4 és 12 óra között mozognak, a szennyezettségi szinttől, a végső szitaszövettől, az áteresztőképességtől és a csomag konfigurációjától függően. A csomag akkor tekintendő elhasználódottnak, ha a szűrőszerelvényen fellépő nyomáskülönbség (ΔP) eléri az üzemi küszöbértéket – ez a géptől és a gyantától függően általában 20-80 bar –, vagy ha az áteresztőképesség annyira visszaesik, hogy az már befolyásolja a termékminőséget.
A megbízható és a kiszámíthatatlan sorokat az a fegyelem különbözteti meg egymástól, hogy nyomon követik a nyomásnövekedés ütemét, nem pedig csupán az abszolút értéket. Rögzítse a ΔP értéket rendszeres időközönként minden szűrőcsere után. Egy tiszta csomag 5–10 bar nyomással indulhat, majd folyamatosan emelkedik; a görbe meredeksége előrejelzi, mikor éri el a csomag a csere küszöbértékét. Sok feldolgozó proaktívan, egy rögzített ΔP értéknél (például 40 bar) cseréli a csomagokat, ahelyett, hogy megvárná az áteresztőképesség csökkenését, mivel a nyomáshatár közelében történő üzemeltetés azzal a kockázattal jár, hogy a finom szitaszövet átpréselődik a tartórétegén, vagy a szerszám alapanyaghiányossá válik, ami méretbeli eltéréseket eredményez. Az automata szűrőváltók ugyanezt a logikát követik: kicserélik a csomagot, amint a ΔP átlépi a beállított értéket, így a sor folyamatosan üzemel. Bármilyen módszert is alkalmaz, soha ne hagyja, hogy a csomag az átszakadásig üzemeljen – amint a finom szitaszövet elszakad vagy megkerülő áramlás alakul ki, a teljes áramlásirányban utána következő termék szennyeződik.
Mikor érdemes szinterezett szitaszövetet használni?
A szőtt szűrőcsomagok teljesítőképességének megvannak a határai. Körülbelül 150 μm alatt a szőtt drótháló sérülékennyé válik, és a finom szőtt csomag nyomásesése meredeken emelkedik az eltömődés során. Finomabb fokozatú folyamatos szűréshez, nagynyomású alkalmazásokhoz vagy gélekkel terhelt olvadékokhoz szinterezett szitaszövetes szűrőpatronok jelentik a jobb választást. A szinterezett szűrőközeg több réteg szitaszövetet egyesít egy merev, nagy szilárdságú szerkezetté, amely nyomás alatt nem mozdul el, nem hullámosodik meg, és nem enged át megkerülő áramlást, emellett képes akár néhány mikronos szűrési finomságot is biztosítani, miközben ellenáll az ismételt tisztítási ciklusoknak.
Válasszon szinterezett szitaszövetet, ha a folyamat folyamatosan 150 μm alatti szűrési finomságot igényel, ha a polimert nagyon magas nyomáson dolgozzák fel, ahol a szőtt csomag deformálódna, vagy ha a gyakori visszamosás vagy tisztítás a karbantartási terv része. A szinterezett szűrőközeg magasabb kezdeti költsége általában megtérül a lényegesen hosszabb élettartam és a rétegek szétválásának elkerülése révén. Számos újrahasznosító sor szőtt szűrőcsomagot használ a durva védelemre, és egy áramlásirányban utána következő szinterezett patront a végső finomszűrésre.
A magas ellennyomás hibaelhárítása
Ha a ΔP a vártnál gyorsabban emelkedik, menjen végig az alábbi okokon sorban:
- A szűrőcsomag túl finom a terheléshez. Ha a nyomás közvetlenül a csere után hirtelen megugrik, a végső háló finomabb, mint amit a gyanta megkíván, vagy a fokozatok túl sok lépést hagynak ki. Váltson durvább végső rétegre (pl. 100 helyett 80-asra), vagy iktasson be egy közbenső hálót.
- Alulbecsült szennyeződési terhelés. A PCR és a regenerátum tételenként változik. Ha a 40/60/80/100-as szűrőcsomag kevesebb mint két óra alatt eltömődik, a terhelés meghaladja az 5–8%-ot; iktasson be egy 30 mesh-es belépő oldali réteget, váltson öt rétegre, vagy telepítsen előszűrést az extruder elé.
- Hideg polimer az indításkor. A hideg szűrőcsomag nyomásugrást okoz, amíg az ömledék át nem melegszik. A csiga indítása előtt melegítse elő a törőlemezt és a szűrő környékét.
- Rosszul beállított vagy nem megfelelően illeszkedő tárcsák. A törőlemezre nem szorosan felfekvő szűrőcsomag megkerülő utakat hoz létre, ahol a szennyeződés szűretlenül átjut. Ellenőrizze, hogy a tárcsák illeszkednek-e a lemez geometriájához—az egyedi alakú drótháló szűrőtárcsák megszüntetik a réseket a nem szabványos lemezeknél.
- Polimer degradáció. A hosszú tartózkodási idő vagy a túl magas ömledékhőmérséklet a gyantát gélekké és szenesedett részekké bontja le, amelyek gyorsabban eltömítik a finom szitaszövetet, mint a valódi szennyeződés. Ellenőrizze a csigafordulatszámot, a hengerhőmérsékleteket és a tisztítási gyakoriságot.
Ha a ΔP magas, de állandó, és a termékminőség elfogadható, a szűrőcsomag egyszerűen túlterhelt az alkalmazáshoz – a megoldás gazdasági, nem mechanikai: használjon durvább rétegszerkezetet, vagy adjon hozzá rétegeket a csereintervallum meghosszabbításához.
GYIK
Mi a legjobb szitaszövet-kombináció szűz polimerhez? A 0,1% alatti szennyezettségű, tiszta szűz gyantához általában egy háromrétegű 40/60/100 vagy 40/80/100 csomag jelenti az optimális választást. Ez 150 μm-es végső szűrési finomságot biztosít mérsékelt nyomásesés és hosszú csereintervallumok mellett. Egy negyedik finom réteg hozzáadása ritkán térül meg tiszta alapanyag esetén.
Milyen gyakran kell cserélni az extruder szűrőcsomagot? A jellemző időközök 4 és 12 óra közöttiek. A pontos érték a szennyeződésterheléstől, a végső szitaszövettől, az áteresztőképességtől és a szűrőcsomag-mélységtől függ. Kísérje figyelemmel a ΔP-t a kiindulási alapértékhez képest, és proaktívan végezze el a cserét egy meghatározott határértéknél (rendszertől függően 20–80 bar), ahelyett, hogy megvárná az áteresztőképesség csökkenését vagy az áttörést.
Mindig jobb egy 40/60/80/100-as szűrőcsomag, mint egy 60/80/100-as? Nem mindig – a jobb választás az alapanyagtól függ. A 40/60/80/100 szűrőcsomag lényegesen több szennyeződést fog fel, és hosszabb üzemidő-intervallumokat biztosít, így ez a megfelelő választás PCR és regenerátumok esetén. Tiszta, szűz alapanyag esetén a plusz 40-mesh réteg csak növeli a nyomásesést és a költségeket, így általában a 60/80/100 a hatékonyabb választás.
Miért emelkedik olyan gyorsan az ellennyomás a PCR feldolgozása során? A PCR jellemzően 3–8% szennyeződést tartalmaz, szemben a szűz gyanta 0,1% alatti értékével. Ez a finom részecskékből, papírból és degradálódott polimerből álló terhelés gyorsan eltömíti a finom fémhálót. Váltson négy- vagy ötrétegű szerkezetre, hogy a belépő oldali hálók nyeljék el a szennyeződés nagy részét, és fontolja meg az előszűrést, ha az alapanyag minősége ingadozó.
Használhatom ugyanazt a szűrőcsomagot minden gyantához? Nem. Az ömledékviszkozitás, az adalékanyag-csomagok és a szennyeződési szintek anyagonként eltérnek. Egy olyan szűrőcsomag, amely működik a nagy folyási indexű PP-nél, perceken belül eltömíthet egy nagy viszkozitású PET-sort. Ellenőrizze újra a végső szitaszámot és rétegszámot, valahányszor alapanyagot, csigakialakítást vagy betáplálási forrást vált.
Kérjen szűrőcsomag-ajánlást a gyártósorához
A szűrőcsomag kiválasztása kényes egyensúlyt igényel a szűrési hatékonyság, a nyomásveszteség és a cseregyakoriság között – a helyes megoldás pedig az Ön konkrét gépétől és anyagától függ. Küldje el nekünk az extrúder specifikációit: csigátmérő és L/D arány, gyanta- és ömledékhőmérséklet, a betáplált anyag szennyezettségi szintje, a megcélzott áteresztőképesség, valamint a terméke által megkövetelt mikronos finomság. Mérnökeink javaslatot tesznek a pontos Extruderszita szűrőcsomag-konfigurációt, és árajánlatot adunk az Ön gyártósorára, beleértve az egyedi átmérőket és a többféle szövési lehetőséget.