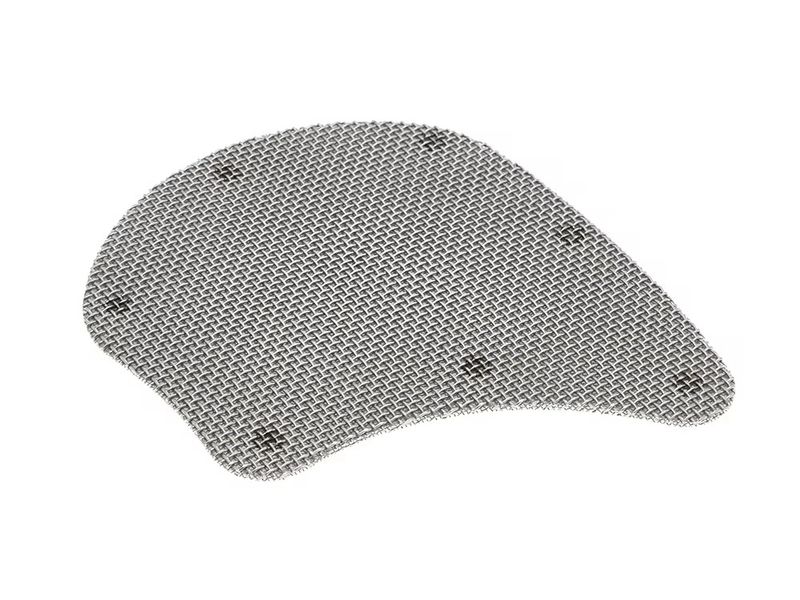
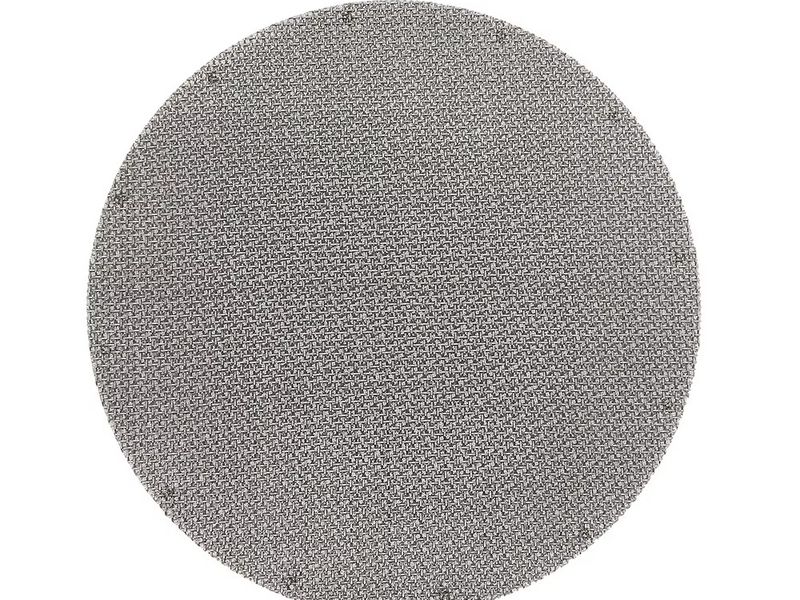
ชุดตะแกรงกรองเครื่องอัดรีด (extruder screen pack) คือชุดประกอบแบบซ้อนกันของแผ่นตะแกรงลวดสแตนเลสจำนวนสามถึงห้าชั้น โดยทั่วไปมีขนาดตั้งแต่ 40 ถึง 100 เมช หรือมีขนาดช่องเปิดระบุ 150 ถึง 425 μm ซึ่งติดตั้งอยู่ระหว่างแผ่น breaker plate และหัวดายของไลน์การอัดรีด เพื่อดักจับสิ่งปนเปื้อนขนาดตั้งแต่ 20 ถึง 500 μm ก่อนที่จะเข้าสู่ผลิตภัณฑ์สำเร็จรูป การซ้อนตะแกรงแบบหยาบและแบบละเอียดเข้าด้วยกันจะเปลี่ยนไส้กรองเดี่ยวให้กลายเป็นตัวกรองแบบลึก (depth filter) ที่สามารถดักจับสิ่งปนเปื้อนได้มากกว่าเดิมอย่างมาก โดยสูญเสียแรงดันเพียงเศษเสี้ยวเมื่อเทียบกับที่ตะแกรงแผ่นเดียวจะรับได้เพียงลำพัง การเลือกชุด ตะแกรงกรองเครื่องอัดรีด (Extruder Screen) ที่เหมาะสมยังช่วยปกป้องแผ่น breaker plate, ปรับการไหลของน้ำพลาสติกหลอมเหลวให้สม่ำเสมอทั่วหน้าหัวดาย และช่วยให้ผู้ปฏิบัติงานได้รับสัญญาณการทำงานที่คาดการณ์ได้ นั่นคือแรงดันย้อนกลับ (back pressure) ที่เพิ่มสูงขึ้น ซึ่งจะบอกให้ทราบได้อย่างแม่นยำว่าเมื่อใดควรเปลี่ยนชุดตะแกรงกรอง
ทำไมการซ้อนชั้นชุดตะแกรงกรองจึงมีความสำคัญ
แผ่นตะแกรงขนาด 100 เมชแผ่นเดียวที่มีพิกัดการกรอง 150 μm จะสามารถขจัดอนุภาคขนาดเล็กได้ แต่ก็จะเกิดการอุดตัน (blind) ภายในไม่กี่ชั่วโมง เนื่องจากสิ่งปนเปื้อนที่ถูกดักจับทั้งหมดจะตกอยู่บนระนาบเดียวกัน ในขณะที่ชุดตะแกรงแบบซ้อนชั้นจะช่วยกระจายสิ่งสกปรกเหล่านั้นไปยังพื้นผิวหลายชั้น โดยตะแกรงหยาบที่อยู่ต้นน้ำจะดักจับอนุภาคขนาดใหญ่และเส้นใยก่อน จากนั้นตะแกรงชั้นกลางจะช่วยกระจายภาระการกรอง และตะแกรงละเอียดชั้นสุดท้ายจะทำหน้าที่กรองละเอียดขั้นสุดท้ายอย่างแม่นยำ ผลลัพธ์ของการกรองแบบลึก (depth-filtration) นี้คือเหตุผลทั้งหมดที่ว่าทำไมจึงต้องมีการซ้อนชั้นชุดตะแกรงกรอง
ความคุ้มค่าทางเศรษฐศาสตร์นั้นมีความสำคัญอย่างยิ่งสำหรับ การกรองการอัดรีดพลาสติก (Plastic Extrusion Filtration) ในการใช้งานต่างๆ เม็ดพลาสติกใหม่ (virgin resin) โดยทั่วไปจะมีสิ่งปนเปื้อนน้อยกว่า 0.1% ดังนั้นชุดตะแกรงกรองแบบสองหรือสามชั้นทั่วไปจึงใช้งานได้ยาวนาน ในทางกลับกัน เม็ดพลาสติกรีไซเคิลหลังการบริโภค (PCR) มักจะมีสิ่งปนเปื้อนสูงถึง 3–8% จากฉลากกระดาษ กาว โลหะ และโพลิเมอร์ที่เสื่อมสภาพ ซึ่งภาระเหล่านี้จะทำให้ตะแกรงละเอียดแผ่นเดียวอุดตันได้ภายในเวลาไม่ถึงชั่วโมง การซ้อนชั้นช่วยทำงานสามอย่างพร้อมกัน ได้แก่ ยืดระยะเวลาระหว่างการเปลี่ยนตะแกรงกรอง, รักษาแรงดันบริเวณหัวดายให้คงที่เพื่อให้ขนาดของผลิตภัณฑ์มีความสม่ำเสมอ และปกป้องตะแกรงละเอียดไม่ให้ฉีกขาดภายใต้ผลต่างแรงดันที่เกิดขึ้นอย่างเต็มที่ ชุดตะแกรงกรองที่เริ่มต้นด้วยขนาด 40 เมชและลดหลั่นลงไปจนถึง 100 เมช สามารถกักเก็บสิ่งสกปรกได้มากกว่าตะแกรงชั้นที่ละเอียดที่สุดเพียงแผ่นเดียวหลายเท่า ในขณะที่ยังคงควบคุมการสูญเสียแรงดันขณะสะอาด (clean pressure drop) ให้อยู่ในเกณฑ์ที่เหมาะสม
ข้อมูลพื้นฐานเกี่ยวกับจำนวนเมช (Mesh Count)
จำนวนเมช (mesh count) คือจำนวนช่องเปิดต่อหนึ่งนิ้วเชิงเส้นของผ้าตะแกรงลวดสาน เมชที่สูงขึ้นหมายถึงจำนวนเส้นลวดต่อนิ้วที่มากขึ้น ช่องเปิดที่เล็กลง และการกรองที่ละเอียดขึ้น แต่ก็หมายถึงความต้านทานการไหลที่สูงขึ้นด้วย สิ่งสำคัญคือต้องแยกแยะระหว่างขนาดช่องเปิดระบุ (nominal aperture ซึ่งก็คือขนาดของช่องเปิด) และพิกัดไมครอน (micron rating ซึ่งก็คืออนุภาคขนาดใหญ่ที่สุดที่จะผ่านไปได้อย่างแน่นอน) เนื่องจากเส้นผ่านศูนย์กลางลวดส่งผลต่อทั้งสองค่า ภายใต้มาตรฐาน ASTM E11 ช่องเปิดของตะแกรงทดสอบมาตรฐานได้รับการกำหนดไว้อย่างเข้มงวด โดยขนาดช่องเปิดที่เกี่ยวข้องกับการอัดรีดมากที่สุดแสดงอยู่ด้านล่าง
| เมช | ขนาดช่องเปิดระบุ (ASTM E11) |
|---|
| 40 เมช | 425 μm |
| 50 mesh | 300 μm |
| 60 mesh | 250 μm |
| 70 mesh | 212 μm |
| 80 mesh | 180 μm |
| 100 mesh | 150 μm |
| 120 mesh | 125 μm |
| 140 mesh | 106 μm |
ชุดตะแกรงกรองส่วนใหญ่จะประกอบขึ้นโดยอิงตามช่วงขนาด 40–100 mesh เนื่องจากช่วยสร้างสมดุลระหว่างประสิทธิภาพการกรองและการสูญเสียแรงดันที่ยอมรับได้ สำหรับขนาดที่ละเอียดกว่า 120 mesh ตะแกรงลวดสานจะเริ่มบอบบางและแรงดันตกคร่อมจะเพิ่มสูงขึ้นอย่างรวดเร็ว ซึ่งมักจะเป็นจุดที่ผู้ผลิตเปลี่ยนไปใช้วัสดุกรองเผาผนึก หากคุณต้องการแปลงค่าไมครอนที่ระบุของลูกค้าให้เป็นจำนวนเมช ของเรา ตารางแปลงค่าจำนวนเมชเป็นพิกัดไมครอน จะอธิบายขั้นตอนการคำนวณอย่างละเอียดทีละขั้นตอน ตัวเลขเมชทั้งหมดในบทความนี้อ้างอิงตามขนาดช่องเปิดของ ASTM E11 ข้างต้น เว้นแต่จะระบุไว้เป็นอย่างอื่น ชุดตะแกรงกรองมาตรฐานส่วนใหญ่จะใช้ แผ่นกรองตะแกรงลวดสานแบบธรรมดา, ซึ่งให้สมดุลที่ดีที่สุดระหว่างความแข็งแรง พื้นที่เปิด และต้นทุนสำหรับสายการผลิตแบบรีดขึ้นรูปส่วนใหญ่
กฎเหล็ก 5 ข้อสำหรับการจัดเรียงชั้นแผ่นกรอง
- จัดเรียงจากหยาบไปละเอียดตามทิศทางการไหลเสมอ ชั้นขนาด 40 เมช จะอยู่ต้นน้ำ (หันหน้าเข้าหาพลาสติกหลอมเหลวที่ไหลเข้าสู่ breaker plate) และชั้นที่ละเอียดที่สุดจะอยู่ปลายน้ำ การเรียงลำดับย้อนกลับจะทำให้ตาข่ายละเอียดกลายเป็นตัวดักจับสิ่งสกปรกทั้งหมด ซึ่งขัดกับวัตถุประสงค์ของการกรองเชิงลึก
- วางชั้นรองรับแบบหยาบไว้ที่ปลายน้ำของตาข่ายละเอียด แผ่นกรองที่ละเอียดที่สุดจะทำหน้าที่กรอง ส่วนแผ่นกรองแบบหยาบที่อยู่ด้านหลังจะช่วยป้องกันไม่ให้ตาข่ายละเอียดโก่งตัวและฉีกขาดภายใต้ความดันแตกต่างอย่างเต็มที่ ชุดแผ่นกรองแบบทั่วไปขนาด 40/60/80/100 นั้น แท้จริงแล้วจะกรองด้วยชั้น 100 เมช และใช้ชั้นที่เหลือในการรองรับ
- เพิ่มระดับอย่างค่อยเป็นค่อยไป—ห้ามข้ามขั้นตอนขนาดเมชเกินหนึ่งหรือสองลำดับ การข้ามจาก 40 เมช ไปยัง 100 เมช โดยตรง จะบังคับให้ชั้นละเอียดต้องรองรับปริมาณสิ่งปนเปื้อนทั้งหมด ชั้นกลาง (60 แล้วตามด้วย 80) จะช่วยกระจายสิ่งสกปรกและยืดระยะเวลาในการเปลี่ยนแผ่นกรอง
- เลือกชั้นที่ละเอียดที่สุดให้ตรงกับข้อกำหนดของผลิตภัณฑ์ ไม่ใช่ตามขนาดของสิ่งปนเปื้อนที่ใหญ่ที่สุด ตาข่ายชั้นสุดท้ายจะเป็นตัวกำหนดสิ่งที่จะผ่านไปยังหัวดาย ดังนั้นจึงควรขึ้นอยู่กับข้อกำหนดด้านคุณภาพของผลิตภัณฑ์สำเร็จรูป—ไม่ใช่ขนาดของอนุภาคที่คุณพยายามจะกำจัด การกรองที่ละเอียดเกินกว่าความต้องการของผลิตภัณฑ์จะทำให้สูญเสียแรงดันโดยเปล่าประโยชน์
- กำหนดขนาดของชุดแผ่นกรองให้เหมาะสมกับปริมาณสิ่งปนเปื้อน เม็ดพลาสติกใหม่ที่สะอาด (สิ่งปนเปื้อน <0.1%) แทบจะไม่จำเป็นต้องใช้มากกว่าสามชั้น ส่วน PCR และพลาสติกรีไซเคิลที่มีสิ่งปนเปื้อนสูง (3–8%) จำเป็นต้องใช้สี่หรือห้าชั้น และในบางครั้งอาจต้องมีการกรองขั้นต้นก่อนเข้าเครื่องเอ็กซ์ทรูเดอร์
การเปรียบเทียบชั้นแผ่นกรอง: แบบชั้นเดียว เทียบกับ 3 เทียบกับ 4 เทียบกับ 5 ชั้น
| การจัดเรียง | รูปแบบการซ้อนชั้นทั่วไป | พิกัดการกรองขั้นสุดท้าย | แรงดันตกคร่อม | ความสามารถในการกักเก็บสิ่งปนเปื้อน | เหมาะที่สุดสำหรับ |
|---|
| ชั้นเดียว | 100 mesh เดี่ยว | ~150 μm | สูง; เพิ่มขึ้นอย่างรวดเร็ว | ต่ำ | เม็ดพลาสติกใหม่ที่สะอาด; อัตราการผลิตต่ำ; การเดินเครื่องระยะสั้น |
| 3 ชั้น | 40/60/100 | ~150 μm | ปานกลาง | ปานกลาง | เม็ดพลาสติกใหม่ทั่วไปและพลาสติกบดที่มีการปนเปื้อนเล็กน้อย |
| 4 ชั้น | 40/60/80/100 | ~150 μm | ปานกลางถึงสูง | สูง | PCR และพลาสติกเกล็ดรีไซเคิลที่มีการปนเปื้อนสูงสุดประมาณ ~5% |
| 5 ชั้น | 30/40/60/80/100 | ~150 μm | สูง | สูงที่สุด | PCR ปริมาณมาก; การรีไซเคิลฟิล์ม; การปนเปื้อน 5–8% |
ข้อดีข้อเสียนั้นตรงไปตรงมา: จำนวนชั้นที่มากขึ้นหมายถึงช่วงเวลาที่ยาวนานขึ้นระหว่างการเปลี่ยนตะแกรงกรองและความจุในการกักเก็บสิ่งปนเปื้อนที่สูงขึ้น แต่ก็หมายถึงแรงดันตกคร่อมเริ่มต้นที่สูงขึ้นและต้นทุนต่อชุดตะแกรงกรองที่สูงขึ้นด้วยเช่นกัน โปรดสังเกตว่าการจัดเรียงแบบหลายชั้นทั้งสามรูปแบบให้พิกัดการกรองขั้นสุดท้ายเท่ากัน—ประมาณ 150 μm—เนื่องจากชั้นที่ละเอียดที่สุดจะเป็นตัวกำหนด สิ่งที่เปลี่ยนแปลงคือระยะเวลาที่พวกมันสามารถรักษาพิกัดการกรองนั้นไว้ได้ภายใต้ภาระงาน
วิธีการเลือกจำนวนชั้นที่เหมาะสม
เริ่มต้นจากระดับการปนเปื้อนแล้ววิเคราะห์ย้อนกลับ วัดหรือประมาณการปริมาณสิ่งปนเปื้อนทั้งหมดที่เข้าสู่เครื่องรีดพลาสติก: โพลิเมอร์ใหม่ที่มีการปนเปื้อนต่ำกว่า 0.1% สามารถใช้ชุดตะแกรงกรองแบบง่าย 40/100 หรือ 40/80/100 ได้นานหลายชั่วโมงโดยที่แรงดันเพิ่มขึ้นเพียงเล็กน้อย เมื่อสัดส่วนวัสดุรีไซเคิลเพิ่มขึ้นเป็นช่วง 3–8% ให้ขยับขึ้นเป็นสี่หรือห้าชั้น การซ้อนชั้นแบบ 40/60/80/100 ถือเป็นตัวหลักที่ใช้งานหนักสำหรับไลน์ผลิต PCR เนื่องจากชั้น 40-mesh จะช่วยลอกฉลากและเศษฟิล์มออก ส่วนชั้น 60 และ 80 จะดูดซับสิ่งปนเปื้อนขนาดปานกลาง และชั้น 100-mesh จะกรองปรับปรุงน้ำพลาสติกเหลวให้ได้ตามข้อกำหนดเฉพาะ
นอกจากนี้ ควรพิจารณาขีดจำกัดทางกลของเครื่องจักรของคุณด้วย สกรูขนาดใหญ่ขึ้นจะดันน้ำพลาสติกเหลวผ่านพื้นที่ผิวที่กำหนดในปริมาณที่มากกว่า ดังนั้นจึงต้องการพื้นที่ตะแกรงกรองที่มากขึ้นหรือชุดตะแกรงกรองที่หยาบกว่าเพื่อรักษาแรงดันตกคร่อมให้อยู่ในเกณฑ์ หากช่องเปิดของแผ่นกระจายแรงดันของคุณไม่ได้มาตรฐาน หรือชุดตะแกรงกรองของคุณต้องการรูปทรงเฉพาะเพื่อให้เข้าที่ได้อย่างถูกต้อง แผ่นกรองตะแกรงลวดรูปทรงสั่งทำพิเศษ จะถูกผลิตขึ้นเพื่อให้ตรงกับรูปทรงเรขาคณิตที่แน่นอนของแผ่นกระจายแรงดันของคุณ สำหรับข้อมูลเชิงลึกเกี่ยวกับการกำหนดขนาดชุดตะแกรงกรองสำหรับไลน์รีไซเคิลโดยเฉพาะ—รวมถึงการประเมินคุณภาพของพลาสติกเกล็ดและตัวเลือกการกรองขั้นต้น—โปรดดูคู่มือของเราเกี่ยวกับ วิธีการเลือกตะแกรงกรองเครื่องรีดพลาสติกสำหรับไลน์รีไซเคิลพลาสติก. หลักเกณฑ์ทั่วไปที่ดี: หากคุณต้องเปลี่ยนชุดตะแกรงกรองบ่อยกว่าทุกๆ สี่ชั่วโมง ให้เพิ่มชั้นกรองหรือใช้ตะแกรงลวดต้นน้ำที่มีขนาดหยาบขึ้น หากแรงดันตกคร่อมในช่วงเริ่มต้นทำงานสูงอยู่แล้ว ให้ถอดชั้นกรองละเอียดออกหรือปรับลดระดับความละเอียดลง
ช่วงเวลาการเปลี่ยนตะแกรงกรองและการเฝ้าระวังแรงดันย้อนกลับ
ในการรีดขึ้นรูปอย่างต่อเนื่อง ช่วงเวลาการเปลี่ยนตะแกรงกรองโดยทั่วไปจะอยู่ที่ 4 ถึง 12 ชั่วโมง ขึ้นอยู่กับระดับการปนเปื้อน ตะแกรงลวดชั้นสุดท้าย อัตราการผลิต และโครงสร้างการจัดเรียงชุดตะแกรงกรอง ชุดตะแกรงกรองจะถือว่าหมดสภาพเมื่อความดันแตกต่าง (ΔP) ทั่วทั้งชุดตะแกรงกรองเพิ่มขึ้นถึงเกณฑ์การทำงาน ซึ่งโดยทั่วไปจะอยู่ที่ 20 ถึง 80 bar ขึ้นอยู่กับเครื่องจักรและเรซิน หรือเมื่ออัตราการผลิตลดลงมากพอที่จะส่งผลกระทบต่อคุณภาพของผลิตภัณฑ์
วินัยที่แยกความแตกต่างระหว่างสายการผลิตที่ทำงานได้อย่างเสถียรกับสายการผลิตที่คาดเดาไม่ได้ คือการติดตาม อัตรา การเพิ่มขึ้นของแรงดัน ไม่ใช่แค่ค่าสัมบูรณ์เพียงอย่างเดียว ควรบันทึกค่า ΔP เป็นระยะๆ อย่างสม่ำเสมอหลังจากการเปลี่ยนตะแกรงกรองแต่ละครั้ง ชุดตะแกรงกรองที่สะอาดอาจเริ่มต้นที่ 5–10 bar และค่อยๆ เพิ่มขึ้นอย่างต่อเนื่อง ความชันของเส้นโค้งนั้นจะช่วยคาดการณ์ว่าชุดตะแกรงกรองจะถึงเกณฑ์ที่ต้องเปลี่ยนเมื่อใด ผู้ผลิตหลายรายเปลี่ยนชุดตะแกรงกรองในเชิงรุกที่ค่า ΔP คงที่ (เช่น 40 bar) แทนที่จะรอให้อัตราการผลิตลดลง เนื่องจากความเสี่ยงจากการทำงานใกล้ขีดจำกัดแรงดันสูงสุดอาจทำให้ตะแกรงลวดละเอียดทะลุผ่านชั้นรองรับ หรือทำให้แม่พิมพ์รีดขาดแคลนเนื้อพลาสติกและส่งผลให้ขนาดของชิ้นงานเกิดความคลาดเคลื่อน เครื่องเปลี่ยนตะแกรงกรองอัตโนมัติใช้ตรรกะเดียวกันนี้ โดยจะเปลี่ยนชุดตะแกรงกรองเมื่อค่า ΔP เกินค่าที่ตั้งไว้ เพื่อให้สายการผลิตทำงานได้อย่างต่อเนื่อง ไม่ว่าคุณจะใช้วิธีใดก็ตาม ห้ามปล่อยให้ชุดตะแกรงกรองทำงานจนเกิดการทะลุผ่าน เพราะเมื่อตะแกรงลวดละเอียดฉีกขาดหรือเกิดการรั่วไหลผ่าน ผลิตภัณฑ์ปลายน้ำทั้งหมดจะเกิดการปนเปื้อนทันที
เมื่อใดควรใช้ตะแกรงลวดซินเตอร์
ชุดตะแกรงกรองแบบถักมีขีดจำกัดในการทำงาน ที่ระดับต่ำกว่าประมาณ 150 μm ลวดถักจะเริ่มเปราะบาง และแรงดันตกคร่อมของชุดตะแกรงกรองแบบถักชนิดละเอียดจะเพิ่มขึ้นอย่างรวดเร็วเมื่อมีสิ่งอุดตันสะสม สำหรับการกรองอย่างต่อเนื่องที่ระดับความละเอียดสูงขึ้น งานที่ใช้แรงดันสูง หรือพอลิเมอร์หลอมเหลวที่มีเจลปนเปื้อนอยู่มาก ไส้กรองตะแกรงลวดซินเตอร์ คือตัวเลือกที่ดีกว่า วัสดุกรองซินเตอร์จะผสานตะแกรงลวดหลายชั้นเข้าด้วยกันจนเป็นโครงสร้างที่แข็งคงรูปและมีความแข็งแรงสูง ซึ่งจะไม่เคลื่อนตัว เกิดรอยย่น หรือเกิดการรั่วไหลผ่านภายใต้แรงดัน และสามารถคงพิกัดการกรองได้ละเอียดถึงไม่กี่ไมครอน ในขณะที่สามารถทนทานต่อรอบการทำความสะอาดซ้ำๆ ได้
เลือกใช้ตะแกรงลวดซินเตอร์เมื่อกระบวนการของคุณต้องการพิกัดการกรองที่ต่ำกว่า 150 μm อย่างต่อเนื่อง เมื่อพอลิเมอร์ถูกแปรรูปที่แรงดันสูงมากจนชุดตะแกรงกรองแบบถักอาจเสียรูป หรือเมื่อการล้างย้อนหรือการทำความสะอาดบ่อยครั้งเป็นส่วนหนึ่งของแผนการบำรุงรักษา ต้นทุนเริ่มต้นที่สูงกว่าของวัสดุกรองซินเตอร์มักจะคุ้มทุนคืนกลับมาได้ด้วยอายุการใช้งานที่ยาวนานกว่ามากและไม่มีความเสี่ยงจากการแยกตัวของชั้นกรอง สายการผลิตเพื่อการรีไซเคิลหลายสายเลือกใช้ชุดตะแกรงกรองแบบถักสำหรับการป้องกันขั้นหยาบ และใช้ไส้กรองซินเตอร์ที่ปลายน้ำสำหรับการกรองละเอียดขั้นสุดท้าย
การแก้ไขปัญหาแรงดันย้อนกลับสูง
หาก ΔP เพิ่มขึ้นเร็วกว่าที่คาดไว้ ให้ตรวจสอบหาสาเหตุเหล่านี้ตามลำดับ:
- ชุดแผ่นกรองละเอียดเกินไปสำหรับภาระงาน หากแรงดันพุ่งสูงขึ้นทันทีหลังจากการเปลี่ยน แสดงว่าตะแกรงกรองชั้นสุดท้ายมีความละเอียดเกินกว่าที่เรซินต้องการ หรือการไล่ระดับข้ามขั้นตอนมากเกินไป ให้ปรับชั้นสุดท้ายให้หยาบขึ้น (เช่น 80 แทนที่จะเป็น 100) หรือเพิ่มตะแกรงกรองขั้นกลาง
- ประเมินปริมาณสารปนเปื้อนต่ำเกินไป PCR และวัสดุรีไซเคิลมีความผันแปรในแต่ละรุ่นการผลิต หากตะแกรงขนาด 40/60/80/100 เกิดการอุดตันภายในเวลาไม่ถึงสองชั่วโมง แสดงว่าปริมาณสารปนเปื้อนสูงกว่า 5–8% ให้เพิ่มชั้นกรองขนาด 30 mesh ที่ด้านต้นน้ำ เปลี่ยนไปใช้แบบห้าชั้น หรือติดตั้งระบบกรองขั้นต้นก่อนเข้าเครื่องรีดพลาสติก
- พอลิเมอร์เย็นตัวในช่วงเริ่มต้นเดินเครื่อง ชุดตะแกรงกรองที่เย็นจะทำให้เกิดแรงดันพุ่งสูงขึ้นจนกว่าสารหลอมเหลวจะร้อนทั่วถึง ควรทำการอุ่นแผ่นกระจายแรงดันและบริเวณตะแกรงกรองล่วงหน้าก่อนเริ่มเดินเครื่องสกรู
- แผ่นกรองไม่ตรงแนวหรือวางตำแหน่งไม่ถูกต้อง ชุดตะแกรงกรองที่ไม่แนบสนิทกับแผ่นกระจายแรงดันจะทำให้เกิดช่องทางเลี่ยงที่สิ่งสกปรกสามารถเล็ดลอดผ่านไปได้โดยไม่ได้รับการกรอง ควรตรวจสอบให้แน่ใจว่าแผ่นกรองมีรูปทรงที่เข้ากันกับแผ่นกระจายแรงดัน—แผ่นกรองลวดตาข่ายรูปทรงสั่งทำพิเศษ ช่วยขจัดช่องว่างบนแผ่นกระจายแรงดันที่มีขนาดไม่เป็นมาตรฐาน
- การเสื่อมสภาพของโพลิเมอร์ ระยะเวลาพักที่นานเกินไปหรืออุณหภูมิหลอมเหลวที่สูงเกินไปจะทำให้เรซินย่อยสลายกลายเป็นเจลและเขม่าดำ ซึ่งจะอุดตันตะแกรงลวดตาข่ายละเอียดได้เร็วกว่าสิ่งปนเปื้อนจริง ควรตรวจสอบความเร็วสกรู อุณหภูมิกระบอกสูบ และความถี่ในการไล่เศษวัสดุ
หาก ΔP สูงแต่คงที่และคุณภาพของผลิตภัณฑ์เป็นที่ยอมรับได้ ชุดตะแกรงกรองก็เพียงแค่รับภาระงานหนักเกินไปสำหรับการใช้งานนั้น การแก้ไขจึงเป็นเรื่องของความคุ้มค่าทางเศรษฐศาสตร์ ไม่ใช่ทางกลไก นั่นคือการปรับชุดตะแกรงให้หยาบขึ้นหรือเพิ่มชั้นตะแกรงเพื่อยืดระยะเวลาในการเปลี่ยน
คำถามที่พบบ่อย
การผสมผสานขนาดตาข่ายที่ดีที่สุดสำหรับโพลิเมอร์ใหม่คืออะไร? สำหรับเรซินใหม่ที่สะอาดซึ่งมีสิ่งปนเปื้อนต่ำกว่า 0.1% ชุดตะแกรงกรองแบบสามชั้นขนาด 40/60/100 หรือ 40/80/100 มักจะเป็นจุดที่เหมาะสมที่สุด โดยให้พิกัดการกรองสุดท้ายที่ 150 μm พร้อมแรงดันตกคร่อมปานกลางและระยะเวลาการใช้งานที่ยาวนาน การเพิ่มชั้นตะแกรงละเอียดชั้นที่สี่แทบจะไม่คุ้มค่าใช้จ่ายสำหรับวัตถุดิบที่สะอาดอยู่แล้ว
ควรเปลี่ยนชุดตะแกรงกรองเครื่องรีดพลาสติกบ่อยแค่ไหน? ระยะเวลาการเปลี่ยนโดยทั่วไปคือ 4 ถึง 12 ชั่วโมง ตัวเลขที่แน่นอนขึ้นอยู่กับปริมาณสิ่งปนเปื้อน ขนาดตาข่ายสุดท้าย อัตราการไหล และความหนาของชุดตะแกรงกรอง ควรเฝ้าติดตามค่า ΔP เปรียบเทียบกับค่ามาตรฐานของคุณ และทำการเปลี่ยนเชิงรุกตามเกณฑ์ที่กำหนดไว้ (20–80 bar ขึ้นอยู่กับระบบ) แทนที่จะรอให้เกิดการสูญเสียอัตราการไหลหรือการทะลุผ่านของสิ่งปนเปื้อน
ชุดตะแกรงกรองขนาด 40/60/80/100 ดีกว่าขนาด 60/80/100 เสมอไปหรือไม่? ไม่เสมอไป คำว่าดีกว่านั้นขึ้นอยู่กับวัตถุดิบที่ป้อนเข้าเครื่อง ชุดตะแกรงกรองขนาด 40/60/80/100 สามารถกักเก็บสิ่งสกปรกได้มากกว่าอย่างเห็นได้ชัดและมีระยะเวลาการใช้งานที่ยาวนานกว่า จึงเป็นตัวเลือกที่เหมาะสมสำหรับ PCR และพลาสติกรีไซเคิล สำหรับวัตถุดิบใหม่ที่สะอาด ชั้นตะแกรงขนาด 40 mesh ที่เพิ่มเข้ามาจะเพิ่มเพียงแค่แรงดันตกคร่อมและต้นทุนเท่านั้น ดังนั้นขนาด 60/80/100 จึงมักเป็นตัวเลือกที่มีประสิทธิภาพมากกว่า
ทำไมแรงดันย้อนกลับถึงเพิ่มขึ้นอย่างรวดเร็วเมื่อแปรรูป PCR? โดยทั่วไปแล้ว PCR จะมีสิ่งปนเปื้อน 3–8% เมื่อเทียบกับเรซินใหม่ที่มีต่ำกว่า 0.1% ปริมาณของฝุ่นผงละเอียด กระดาษ และโพลิเมอร์ที่เสื่อมสภาพเหล่านั้นจะอุดตันตะแกรงลวดตาข่ายละเอียดอย่างรวดเร็ว ควรเปลี่ยนไปใช้แบบสี่หรือห้าชั้นเพื่อให้ตะแกรงชั้นต้นน้ำช่วยดูดซับสิ่งสกปรกส่วนใหญ่ และพิจารณาการกรองขั้นต้นหากคุณภาพของวัตถุดิบที่ป้อนเข้าเครื่องไม่สม่ำเสมอ
สามารถใช้ชุดตะแกรงกรองเดียวกันสำหรับเรซินทุกชนิดได้หรือไม่? ไม่ ความหนืดขณะหลอมละลาย สารเติมแต่ง และระดับการปนเปื้อนมีความแตกต่างกันไปตามแต่ละวัสดุ ชุดแผ่นกรองที่ใช้งานได้ดีกับ PP ที่มีอัตราการไหลสูง อาจทำให้ไลน์ผลิต PET ที่มีความหนืดสูงอุดตันได้ภายในไม่กี่นาที ควรตรวจสอบขนาดเมชและจำนวนชั้นสุดท้ายอีกครั้งทุกครั้งที่มีการเปลี่ยนเรซิน การออกแบบสกรู หรือแหล่งป้อนวัตถุดิบ
รับคำแนะนำเกี่ยวกับชุดตะแกรงกรองสำหรับสายการผลิตของคุณ
การเลือกชุดแผ่นกรองเป็นการสร้างความสมดุลระหว่างประสิทธิภาพการกรอง การสูญเสียแรงดัน และความถี่ในการเปลี่ยน—และคำตอบที่ถูกต้องนั้นขึ้นอยู่กับเครื่องจักรและวัสดุเฉพาะของคุณ ส่งข้อมูลจำเพาะของเครื่องเอ็กซ์ทรูเดอร์ของคุณมาให้เรา: เส้นผ่านศูนย์กลางสกรูและ L/D, เรซินและอุณหภูมิหลอมละลาย, ระดับการปนเปื้อนของวัตถุดิบป้อน, เป้าหมายอัตราการผลิต และพิกัดไมครอนที่ผลิตภัณฑ์ของคุณต้องการ วิศวกรของเราจะแนะนำชุดที่ถูกต้องแม่นยำ ตะแกรงเครื่องรีดพลาสติก ในรูปแบบการจัดเรียงชั้น และเสนอราคาสำหรับไลน์การผลิตของคุณ รวมถึงขนาดเส้นผ่านศูนย์กลางสั่งทำพิเศษและรูปแบบการทอที่มีให้เลือกหลากหลาย