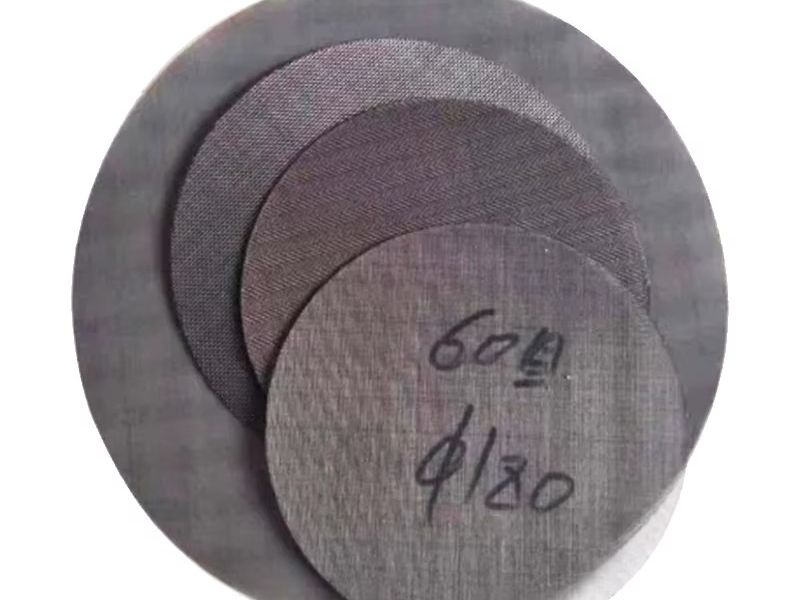
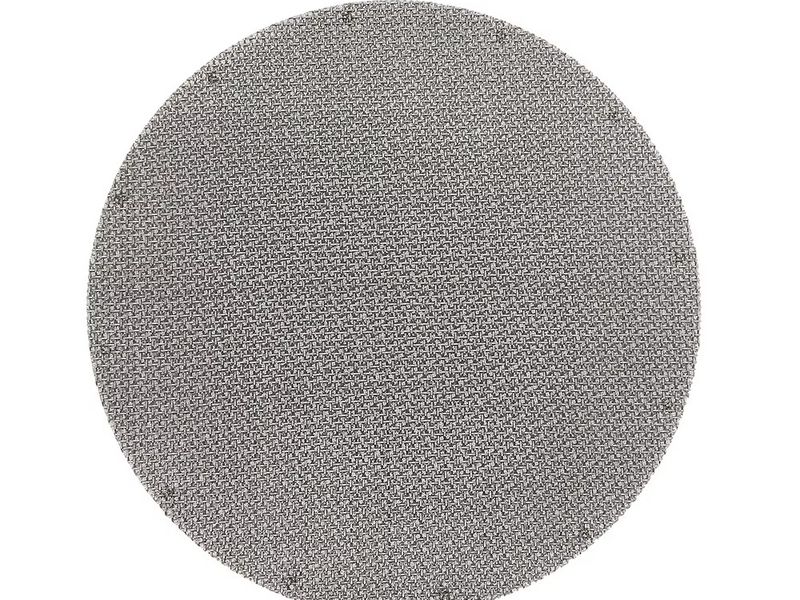
Ekstruuderin sihtipakka on kolmesta viiteen ruostumattomasta teräksestä valmistetun metalliverkkokiekon pinottu kokoonpano – tyypillisesti välillä 40–100 mesh eli nimellisellä aukkokoolla 150–425 μm – joka asetetaan suulakepuristuslinjan reikälevyn ja suulakkeen väliin keräämään 20–500 μm:n epäpuhtaudet ennen kuin ne päätyvät valmiiseen tuotteeseen. Karkeiden ja hienojen verkkojen kerrostaminen yhdessä muuttaa yksittäisen suodatinelementin syväsuodattimeksi, joka sitoo huomattavasti enemmän epäpuhtauksia vain murto-osalla siitä painehäviöstä, jonka mikään yksittäinen verkko pystyisi yksin hallitsemaan. Oikea ekstruuderin sihti -pakka suojaa myös reikälevyä, tasoittaa sulan virtausta suulakkeen pinnalla ja antaa valmistajille ennustettavan toimintasignaalin – nousevan vastapaineen – joka kertoo tarkalleen, milloin pakka on vaihdettava.
Miksi sihtipakan kerrostaminen on tärkeää
Yksittäinen 100 meshin kiekko, jonka nimellinen suodatusaste on 150 μm, poistaa hienojakoiset hiukkaset, mutta se myös tukkeutuu muutamassa tunnissa, koska jokainen loukkuun jäänyt epäpuhtaus päätyy samaan tasoon. Kerrostettu pakka jakaa lian useammalle pinnalle: karkeat alkupään verkot sieppaavat ensin suuret hiukkaset ja kuidut, väliverkot jakavat kuormitusta ja hieno viimeinen verkko hoitaa tarkkuussuodatuksen. Tämä syväsuodatusvaikutus on perimmäinen syy sihtipakan kerrostamiseen.
Taloudelliset hyödyt ovat merkittävät muovin suulakepuristussuodatuksen -sovelluksissa. Neitseellinen hartsi sisältää tyypillisesti alle 0,1 % epäpuhtauksia, joten yksinkertainen kaksi- tai kolmikerroksinen pakka kestää pitkään. Kuluttajakäytöstä kierrätetty (PCR) hartsi puolestaan sisältää yleensä 3–8 % epäpuhtauksia, kuten paperietikettejä, liimaa, metallia ja hajonnutta polymeeriä – kuormituksia, jotka tukkisivat yksittäisen hienon verkon alle tunnissa. Kerrostaminen tekee kolme työtä kerralla: se pidentää sihdinvaihtojen välistä aikaa, vakauttaa paineen suulakkeen yli, jotta tuotteen mitat pysyvät yhdenmukaisina, ja suojaa hienoa verkkoa repeämiseltä täyden paine-eron alaisena. Pakka, joka alkaa 40 meshistä ja tihenee 100 meshiin, voi pidättää useita kertoja enemmän likaa kuin pelkkä hienoin kerros, pitäen samalla puhtaan pakan painehäviön kurissa.
Mesh-luvun perusteet
Mesh-luku on aukkojen määrä kudotun metalliverkon lineaarista tuumaa kohti. Suurempi mesh-luku tarkoittaa enemmän lankoja tuumaa kohti, pienempiä aukkoja ja hienompaa suodatusta – mutta myös suurempaa virtausvastusta. On tärkeää erottaa nimellinen aukkokoko (aukon koko) mikroniluokituksesta (suurin hiukkanen, joka läpäisee verkon luotettavasti), koska langan halkaisija vaikuttaa molempiin. ASTM E11 -standardin mukaisesti standardikoeseulojen aukot on määritelty tiukasti; suulakepuristuksen kannalta olennaisimmat aukkokoot on esitetty alla.
| Mesh | Nimellinen aukkokoko (ASTM E11) |
|---|
| 40 mesh | 425 μm |
| 50 mesh | 300 μm |
| 60 mesh | 250 μm |
| 70 mesh | 212 μm |
| 80 mesh | 180 μm |
| 100 mesh | 150 μm |
| 120 mesh | 125 μm |
| 140 mesh | 106 μm |
Useimmat sihtipakkakombinaatiot rakennetaan 40–100 meshin alueen ympärille, koska se tasapainottaa suodatustehokkuuden ja hyväksyttävän painehäviön. Hienommat kuin 120 meshin kudotut suodatinverkot muuttuvat hauraiksi ja painehäviö nousee jyrkästi, mikä on yleensä kohta, jossa prosessoijat siirtyvät sintrattuihin suodatinmateriaaleihin. Jos sinun on muunnettava asiakkaan mikronimääritys mesh-luvuksi, meidän mesh-luvun ja mikroniluokituksen muuntotaulukko opastaa laskennassa vaihe vaiheelta. Tämän artikkelin mesh-luvut viittaavat edellä mainittuihin ASTM E11 -seula-aukkoihin, ellei toisin mainita. Useimmissa vakiopakoissa käytetään palttinasidoksisia metalliverkkosuodatinkiekkoja, jotka tarjoavat parhaan tasapainon lujuuden, avoimen pinta-alan ja kustannusten välillä valtaosalle ekstruusiolinjoista.
5 kultaista sääntöä kerrostamiseen
- Suuntaa kerrokset aina karkeasta hienoon virtauksen suunnassa. 40-mesh-kerros sijoitetaan ylävirtaan (kohti reikälevyyn saapuvaa sulatetta), ja hienoin kerros sijaitsee alavirrassa. Järjestyksen kääntäminen tekee hienosta verkosta liankerääjän ja mitätöi syväsuodatuksen tarkoituksen.
- Aseta karkea tukikerros hienon verkon alavirran puolelle. Hienoin kiekko hoitaa suodatuksen; sen takana oleva karkea kiekko estää hienoa verkkoa taipumasta ja repeämästä täyden paine-eron alla. Tyypillinen 40/60/80/100-pakka suodattaa todellisuudessa 100-mesh-kerroksella ja käyttää loppuja tukena.
- Etene asteittain – älä koskaan hyppää yli yhtä tai kahta mesh-askelta enempää. Siirtyminen suoraan 40 meshistä 100 meshiin pakottaa hienon kerroksen vastaanottamaan koko epäpuhtauskuorman. Välikerrokset (60 ja sitten 80) jakavat lian ja pidentävät vaihtoväliä.
- Mitoita hienoin kerros tuotespesifikaation, älä suurimman epäpuhtauden mukaan. Viimeinen verkko määrittää, mikä pääsee suulakkeeseen, joten sen valinnan tulisi perustua valmiin tuotteen laatuvaatimuksiin – ei niiden hiukkasten kokoon, joita yrität poistaa. Tuotteen vaatimuksia hienompi suodatus hukkaa painetta.
- Mitoita pakka epäpuhtauskuormituksen mukaan. Puhdas neitseellinen muovi (<0.1% epäpuhtauksia) vaatii harvoin yli kolmea kerrosta. PCR ja erittäin likainen uusiomuovi (3–8%) vaativat neljä tai viisi kerrosta ja toisinaan esisuodatuksen ennen ekstruuderia.
Kerrosvertailu: Yksittäinen vs. 3 vs. 4 vs. 5
| Konfiguraatio | Tyypillinen kerrosrakenne | Lopullinen suodatusaste | Painehäviö | Lianpidätyskyky | Soveltuu parhaiten |
|---|
| Yksikerroksinen | pelkkä 100 mesh | ~150 μm | Korkea; nousee nopeasti | Alhainen | Puhdas neitseellinen materiaali; alhainen läpisyöttö; lyhyet ajot |
| 3-kerroksinen | 40/60/100 | ~150 μm | Kohtalainen | Kohtalainen | Yleiskäyttöinen neitseellinen materiaali ja kevyesti likaantunut uusiomateriaali |
| 4 kerrosta | 40/60/80/100 | ~150 μm | Kohtalainen–korkea | Korkea | PCR- ja kierrätyshiutaleet enintään ~5 %:n epäpuhtauksilla |
| 5 kerrosta | 30/40/60/80/100 | ~150 μm | Korkea | Korkein | Raskas PCR; kalvon kierrätys; 5–8% kontaminaatio |
Kompromissi on selvä: useammat kerrokset tarkoittavat pidempiä sihdinvaihtovälejä ja suurempaa lianpidätyskykyä, mutta myös suurempaa alkupainehäviötä ja korkeampaa kustannusta sihtipakkausta kohden. Huomaa, että kaikki kolme monikerrosrakennetta tarjoavat saman lopullisen suodatustarkkuuden – noin 150 μm – koska hienoin kerros määrittää sen. Se mikä muuttuu, on se, kuinka kauan ne pystyvät säilyttämään kyseisen suodatustarkkuuden kuormituksen alaisena.
Kuinka valita oikea kerrosmäärä
Aloita epäpuhtaustasosta ja etene siitä taaksepäin. Mittaa tai arvioi ekstruuderiin syötettävä kokonaislikakuorma: neitseellinen polymeeri alle 0,1 %:n epäpuhtaustasolla voi toimia yksinkertaisella 40/100- tai 40/80/100-pakalla tuntikausia minimaalisella paineen nousulla. Kun kierrätysmateriaalin osuus nousee 3–8 %:n alueelle, siirry neljään tai viiteen kerrokseen. 40/60/80/100-pakka on PCR-linjojen työjuhta, koska 40-meshin kerros poistaa etiketit ja kalvonpalaset, 60- ja 80-kerrokset pidättävät kokojakauman keskivaiheen epäpuhtaudet ja 100-meshin kerros viimeistelee sulatteen vaatimusten mukaiseksi.
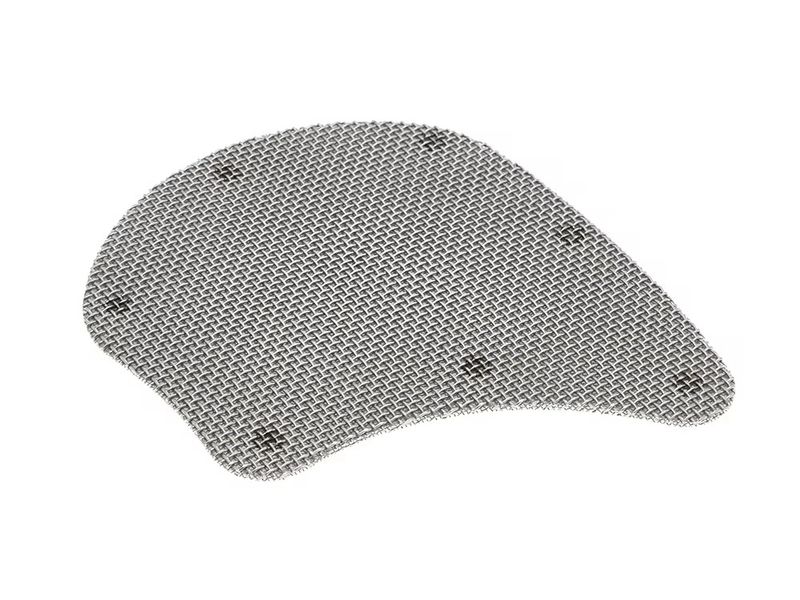
Ota huomioon myös koneesi mekaaniset rajat. Suuremmat ruuvit työntävät enemmän sulatetta tietyn pinta-alan läpi, joten ne vaativat enemmän sihtipinta-alaa tai karkeamman pakan pitääkseen painehäviön sallituissa rajoissa. Jos reikälevyn aukko on epästandardi tai jos sihtipakkasi vaativat tietyn muodon asettuakseen oikein paikoilleen, erikoismuotoillut metalliverkkosuodatinkiekot valmistetaan vastaamaan tarkasti levynne geometriaa. Saadaksesi lisätietoja erityisesti kierrätyslinjojen suodatinpakkausten mitoituksesta – mukaan lukien hiutaleiden laadun arviointi ja esisuodatusvaihtoehdot – katso oppaamme aiheesta miten valita suulakepuristimen sihdit muovinkierrätyslinjoille. Hyvä nyrkkisääntö: jos vaihdat pakkoja useammin kuin neljän tunnin välein, lisää kerros tai karkeuta tulopuolen verkkoa; jos painehäviö käynnistyksessä on jo valmiiksi korkea, poista hieno kerros tai lievennä porrastusta.
Sihtien vaihtovälit ja vastapaineen valvonta
Jatkuvassa suulakepuristuksessa tyypilliset sihtien vaihtovälit ovat 4–12 tuntia riippuen epäpuhtaustasosta, lopullisesta mesh-koosta, läpisyötöstä ja pakan kokoonpanosta. Pakka katsotaan kuluneeksi, kun paine-ero (ΔP) sihtikokoonpanon yli nousee käyttökynnykseen – yleensä 20–80 bar koneesta ja hartsista riippuen – tai kun läpisyöttö laskee niin paljon, että se vaikuttaa tuotteen laatuun.
Käytäntö, joka erottaa luotettavat linjat arvaamattomista, on paineen nousun nopeuden seuraaminen, ei vain absoluuttisen arvon. Kirjaa ΔP säännöllisin väliajoin jokaisen sihdinvaihdon jälkeen. Puhdas pakka voi alkaa paineesta 5–10 bar ja nousta tasaisesti; kyseisen käyrän kaltevuus ennustaa, milloin pakka saavuttaa vaihtokynnyksen. Monet jalostajat vaihtavat pakat ennakoivasti tietyssä kiinteässä ΔP-arvossa (esimerkiksi 40 bar) sen sijaan, että odottaisivat läpisyötön heikkenemistä, sillä toiminta lähellä painekattoa aiheuttaa riskin hienon verkon puhaltumisesta tukikerroksen läpi tai suulakkeen nälkiintymisestä, mikä aiheuttaa mittavaihteluita. Automaattiset sihdinvaihtajat käyttävät samaa logiikkaa: ne vaihtavat pakan, kun ΔP ylittää asetusarvon, pitäen linjan jatkuvassa käynnissä. Olipa menetelmäsi mikä tahansa, älä koskaan anna pakan ajaa läpipuhallukseen asti – kun hieno verkko repeää tai ohitetaan, koko loppupään tuote saastuu.
Milloin käyttää sintrattua verkkoa
Kudotuilla sihtipakoilla on rajansa. Noin alle 150 μm:n koossa kudottu lanka muuttuu hauraaksi, ja hienon kudotun pakan painehäviö nousee jyrkästi sen kuormittuessa. Jatkuvaan suodatukseen hienommissa luokituksissa, korkeapainesovelluksissa tai geelejä sisältävissä sulissa sintratut metallilankaverkkosuodatinpatruunat ovat parempi valinta. Sintrattu materiaali sitoo useita metallilankaverkkokerroksia jäykäksi, erittäin lujaksi rakenteeksi, joka ei siirry, aaltoile tai päästä ohivirtausta paineen alaisena, ja se pystyy säilyttämään suodatusluokitukset aina muutamaan mikroniin asti kestäen samalla toistuvia puhdistussyklejä.
Valitse sintrattu verkko, kun prosessisi vaatii jatkuvasti alle 150 μm:n luokituksia, kun polymeeriä käsitellään erittäin korkeissa paineissa, joissa kudottu pakka muuttaisi muotoaan, tai kun toistuva vastahuuhtelu tai puhdistus on osa huoltosuunnitelmaa. Sintratun materiaalin korkeampi hankintakustannus saadaan yleensä takaisin huomattavasti pidemmän käyttöiän ja kerrosten erottumisriskin puuttumisen ansiosta. Monet kierrätyslinjat käyttävät kudottua sihtipakkaa karkeaan suojaukseen ja sintrattua patruunaa loppupäässä viimeistelyyn.
Korkean vastapaineen vianmääritys
Jos ΔP nousee odotettua nopeammin, käy läpi nämä syyt järjestyksessä:
- Pakka on liian tiheä kuormitukseen nähden. Jos paine nousee äkillisesti heti vaihdon jälkeen, viimeinen verkko on tiheämpi kuin hartsi vaatii tai porrastus hyppää liian monen vaiheen yli. Muuta viimeinen kerros karkeammaksi (esim. 80 koon 100 sijaan) tai lisää väliverkko.
- Epäpuhtauskuorma on arvioitu liian alhaiseksi. PCR ja kierrätysmateriaali vaihtelevat erästä toiseen. Jos 40/60/80/100 tukkeutuu alle kahdessa tunnissa, kuormitus on yli 5–8 %; lisää 30 meshin tulopuolen kerros, siirry viiteen kerrokseen tai asenna esisuodatus ennen ekstruuderia.
- Kylmä polymeeri käynnistyksessä. Kylmä suodatinpakka aiheuttaa painepiikin, kunnes sulate lämpiää läpi. Esilämmitä reikälevy ja sihtialue ennen ruuvin käynnistämistä.
- Väärin kohdistetut tai virheellisesti asettuneet levyt. Pakka, joka ei asetu tasaisesti reikälevyä vasten, luo ohitusreittejä, joista lika pääsee läpi suodattamattomana. Varmista, että suodatinlevyt vastaavat levyn geometriaa—erikoismuotoillut metallilankaverkko-suodatinlevyt poistavat raot epästandardeissa levyissä.
- Polymeerin hajoaminen. Pitkä viipymäaika tai liian korkea sulalämpötila hajottaa hartsin geeleiksi ja hiileksi, jotka tukkivat hienon verkon nopeammin kuin varsinainen epäpuhtaus. Tarkista ruuvin nopeus, sylinterin lämpötilat ja huuhtelutiheys.
Jos ΔP on korkea mutta tasainen ja tuotteen laatu on hyväksyttävä, pakka on yksinkertaisesti kuormitettu käyttökohteeseen – ratkaisu on taloudellinen, ei mekaaninen: karkeuta pakkaa tai lisää kerroksia vaihtovälin pidentämiseksi.
UKK
Mikä on paras verkkoyhdistelmä neitseelliselle polymeerille? Puhtaalle neitseelliselle hartsille, jonka epäpuhtauspitoisuus on alle 0,1 %, kolmikerroksinen 40/60/100- tai 40/80/100-pakka on yleensä paras vaihtoehto. Se tarjoaa 150 μm:n lopullisen suodatusasteen kohtuullisella painehäviöllä ja pitkillä vaihtoväleillä. Neljännen hienon kerroksen lisääminen kannattaa harvoin puhtaalla syötteellä.
Kuinka usein ekstruuderin sihtipakka pitäisi vaihtaa? Tyypilliset vaihtovälit ovat 4–12 tuntia. Tarkka määrä riippuu epäpuhtauskuormasta, lopullisesta verkosta, läpimenosta ja pakan syvyydestä. Seuraa painehäviötä (ΔP) suhteessa vertailutasoon ja vaihda pakka ennakoivasti asetetussa kynnysarvossa (20–80 bar järjestelmästä riippuen) sen sijaan, että odottaisit läpimenon heikkenemistä tai läpilyöntiä.
Onko 40/60/80/100-pakka aina parempi kuin 60/80/100? Ei aina – paremmuus riippuu syötteestä. 40/60/80/100-pakka pidättää huomattavasti enemmän likaa ja toimii pidemmillä vaihtoväleillä, mikä tekee siitä oikean valinnan PCR- ja kierrätysmateriaaleille. Puhtaalla neitseellisellä syötteellä ylimääräinen 40 meshin kerros vain lisää painehäviötä ja kustannuksia, joten 60/80/100 on yleensä tehokkaampi valinta.
Miksi vastapaine nousee niin nopeasti, kun prosessoin PCR-materiaalia? PCR sisältää tyypillisesti 3–8 % epäpuhtauksia, kun taas neitseellisen hartsin epäpuhtauspitoisuus on alle 0,1 %. Tämä hienoaineksen, paperin ja hajonneen polymeerin kuormitus tukkii hienon verkon nopeasti. Siirry neli- tai viisikerroksiseen rakenteeseen, jotta alkupään verkot sitovat suurimman osan liasta, ja harkitse esisuodatusta, jos syötteen laatu on vaihtelevaa.
Voinko käyttää samaa sihtipakkaa kaikille hartseille? Ei. Sulaviskositeetti, lisäainepaketit ja epäpuhtaustasot vaihtelevat eri materiaalien välillä. Verkkopaketti, joka toimii korkean virtaavuuden PP-materiaalille, saattaa tukkia korkeaviskoosisen PET-linjan muutamassa minuutissa. Tarkista lopullinen suodatinverkko ja kerrosmäärä aina, kun vaihdat muoviraaka-ainetta, ruuvin muotoilua tai syöttölähdettä.
Hanki verkkopakettisuositus linjallesi
Sihtipaketin valinta on tasapainoilua suodatustehokkuuden, painehäviön ja vaihtotiheyden välillä—ja oikea ratkaisu riippuu juuri sinun koneestasi ja materiaalistasi. Lähetä meille ekstruuderisi tekniset tiedot: ruuvin halkaisija ja L/D, hartsi ja sulalämpötila, syötteen epäpuhtaustaso, läpimenotavoite sekä tuotteesi vaatima mikroniluokitus. Insinöörimme suosittelevat täsmälleen Ekstruuderin sihti pakkakokoonpanon ja toimittaa tarjouksen linjallenne, mukaan lukien räätälöidyt halkaisijat ja useat kudosvaihtoehdot.