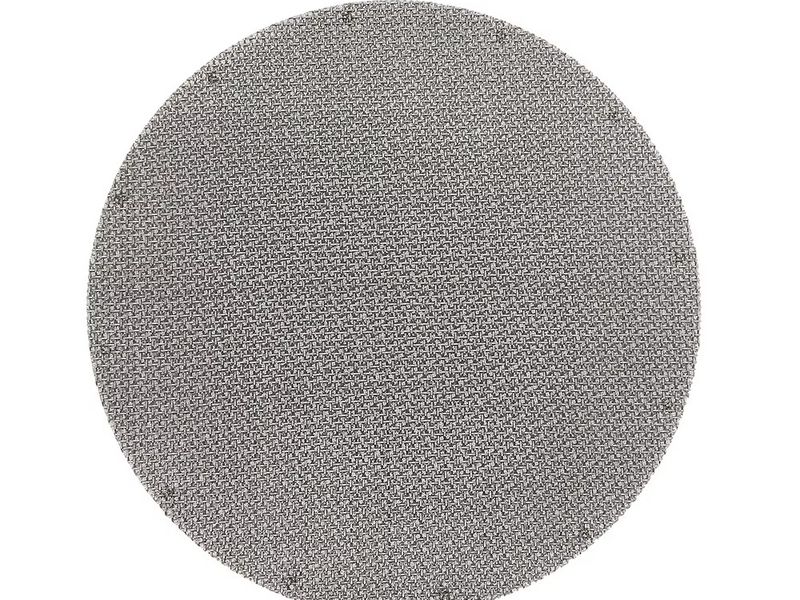
Een extruderzeefpakket is een gestapelde samenstelling van drie tot vijf roestvrijstalen gaasschijven – doorgaans variërend van 40 tot 100 mesh, of nominale openingen van 150 tot 425 μm – die tussen de breekplaat en de matrijs van een extrusielijn worden geplaatst om verontreinigingen van 20 tot 500 μm op te vangen voordat ze het eindproduct bereiken. Door grove en fijne mazen op elkaar te stapelen, verandert een enkel filterelement in een dieptefilter dat veel meer vervuiling opvangt bij een fractie van het drukverlies dat een enkel gaas alleen zou veroorzaken. De juiste Extruderzeef -stapel beschermt ook de breekplaat, egaliseert de smeltstroom over het matrijsoppervlak en geeft verwerkers een voorspelbaar bedrijfssignaal – stijgende tegendruk – dat hen precies vertelt wanneer ze het pakket moeten vervangen.
Waarom het gelaagd opbouwen van zeefpakketten belangrijk is
Een enkele 100-mesh schijf met een nominale waarde van 150 μm verwijdert fijne deeltjes, maar raakt ook binnen enkele uren verstopt omdat elke opgevangen verontreiniging op hetzelfde vlak terechtkomt. Een gelaagd pakket verdeelt dat vuil over meerdere oppervlakken: de grove stroomopwaartse mazen vangen eerst grote deeltjes en vezels op, de tussenliggende mazen verdelen de belasting en de fijne laatste maas zorgt voor de precisiefiltratie. Dit dieptefiltratie-effect is de hele reden waarom het gelaagd opbouwen van zeefpakketten bestaat.
De economische voordelen zijn aanzienlijk voor Kunststofextrusiefiltratie -toepassingen. Nieuw materiaal bevat doorgaans minder dan 0,1% vervuiling, waardoor een eenvoudig twee- of drielaags pakket lang meegaat. Post-consumer gerecycled (PCR) materiaal daarentegen bevat vaak 3-8% vervuiling door papieren etiketten, lijm, metaal en gedegradeerd polymeer – belastingen die een enkele fijne maas in minder dan een uur zouden verstoppen. Gelaagdheid vervult drie taken tegelijk: het verlengt de tijd tussen zeefwissels, het stabiliseert de druk over de matrijs zodat de productafmetingen consistent blijven, en het beschermt de fijne maas tegen scheuren onder het volledige drukverschil. Een pakket dat begint bij 40 mesh en afbouwt naar 100 mesh kan meerdere malen meer vuil vasthouden dan de fijnste laag alleen, terwijl de drukval in schone toestand onder controle blijft.
Basisprincipes van mesh-telling
De mesh-telling is het aantal openingen per lineaire inch geweven metaalgaas. Een hogere mesh betekent meer draden per inch, kleinere openingen en een fijnere filtratie – maar ook een hogere stromingsweerstand. Het is belangrijk om de nominale opening (de grootte van de opening) te onderscheiden van de micronwaarde (het grootste deeltje dat betrouwbaar wordt doorgelaten), omdat de draaddiameter beide beïnvloedt. Onder ASTM E11 zijn de openingen van standaard testzeven strikt gedefinieerd; de openingen die het meest relevant zijn voor extrusie worden hieronder weergegeven.
| Mesh | Nominale opening (ASTM E11) |
|---|
| 40 mesh | 425 μm |
| 50 mesh | 300 μm |
| 60 mesh | 250 μm |
| 70 mesh | 212 μm |
| 80 mesh | 180 μm |
| 100 mesh | 150 μm |
| 120 mesh | 125 μm |
| 140 mesh | 106 μm |
De meeste zeefpakketcombinaties zijn opgebouwd rond het bereik van 40–100 mesh, omdat dit de filtratie-efficiëntie balanceert met een acceptabel drukverlies. Fijner dan 120 mesh worden geweven zeven kwetsbaar en loopt de drukval steil op, wat meestal het punt is waarop verwerkers overstappen op gesinterde media. Als u de micronspecificatie van een klant moet omrekenen naar mesh count, onze conversietabel mesh-telling vs. micronwaarde doorloopt de berekening stap voor stap. De maascijfers in dit artikel verwijzen naar de bovenstaande ASTM E11-openingen, tenzij anders vermeld. De meeste standaard pakketten maken gebruik van vlakgeweven metaalgaas filterschijven, die de beste balans bieden tussen sterkte, open oppervlak en kosten voor de overgrote meerderheid van de extrusielijnen.
5 gouden regels voor het opbouwen van lagen
- Oriënteer altijd van grof naar fijn in de stromingsrichting. De 40-mesh-laag bevindt zich stroomopwaarts (gericht naar de smelt die de breekplaat binnenkomt), en de fijnste laag bevindt zich stroomafwaarts. Het omdraaien van de volgorde maakt van het fijne gaas de vuilvanger en doet het doel van dieptefiltratie teniet.
- Plaats een grove steunlaag stroomafwaarts van het fijne gaas. De fijnste schijf verzorgt de filtratie; de grove schijf erachter voorkomt dat het fijne gaas doorbuigt en scheurt onder het volledige drukverschil. Een typisch 40/60/80/100-pakket filtreert in feite met de 100-mesh-laag en ondersteunt met de rest.
- Bouw geleidelijk op — sla nooit meer dan één of twee mesh-stappen over. Direct overgaan van 40 mesh naar 100 mesh dwingt de fijne laag om de volledige vervuilingsbelasting op te vangen. Tussenlagen (60, daarna 80) verdelen het vuil en verlengen het interval tussen wissels.
- Stem de fijnste laag af op de productspecificatie, niet op de grootste verontreiniging. Het uiteindelijke gaas bepaalt wat de matrijs bereikt, dus dit moet worden bepaald door de kwaliteitseisen van het eindproduct — niet door de grootte van de deeltjes die u probeert te verwijderen. Fijner filtreren dan het product vereist, verspilt druk.
- Dimensioneer het pakket op basis van de vervuilingsbelasting. Schone virgin kunststof (<0,1% vervuiling) heeft zelden meer dan drie lagen nodig. PCR en zwaar vervuild recyclaat (3–8%) vereisen vier of vijf lagen, en af en toe voorfiltratie vóór de extruder.
Vergelijking van lagen: enkelvoudig vs. 3 vs. 4 vs. 5
| Configuratie | Typische opbouw | Uiteindelijke filtratiegraad | Drukval | Vuilopnamecapaciteit | Meest geschikt voor |
|---|
| Enkele laag | alleen 100 mesh | ~150 μm | hoog; stijgt snel | laag | schone virgin; lage doorzet; korte runs |
| 3 lagen | 40/60/100 | ~150 μm | Gemiddeld | Gemiddeld | Universeel nieuw materiaal en licht verontreinigd maalgoed |
| 4 lagen | 40/60/80/100 | ~150 μm | Matig–hoog | Hoog | PCR en gerecyclede flakes tot ~5% verontreiniging |
| 5 lagen | 30/40/60/80/100 | ~150 μm | Hoog | Hoogste | Zware PCR; folierecycling; 5–8% verontreiniging |
De afweging is eenvoudig: meer lagen betekenen langere intervallen tussen zeefwissels en een hogere vuilopnamecapaciteit, maar ook een hogere initiële drukval en hogere kosten per filterpakket. Let op dat alle drie de meerlaagse configuraties dezelfde uiteindelijke filtratiegraad leveren — rond 150 μm — omdat de fijnste laag dat bepaalt. Wat verandert is hoe lang ze die filtratiegraad onder belasting kunnen behouden.
Hoe u het juiste aantal lagen kiest
Begin bij het verontreinigingsniveau en werk achteruit. Meet of schat de totale vuilbelasting die de extruder binnenkomt: virgin polymeer met minder dan 0,1% verontreiniging kan urenlang draaien met een eenvoudig 40/100- of 40/80/100-pakket met een minimale drukstijging. Zodra het aandeel gerecycled materiaal stijgt naar het bereik van 3–8%, stap dan over op vier of vijf lagen. Het 40/60/80/100-pakket is het werkpaard voor PCR-lijnen omdat de 40-mesh laag etiketten en foliefragmenten verwijdert, de 60- en 80-lagen het midden van de deeltjesgrootteverdeling opvangen, en de 100-mesh laag de smelt tot de specificatie polijst.
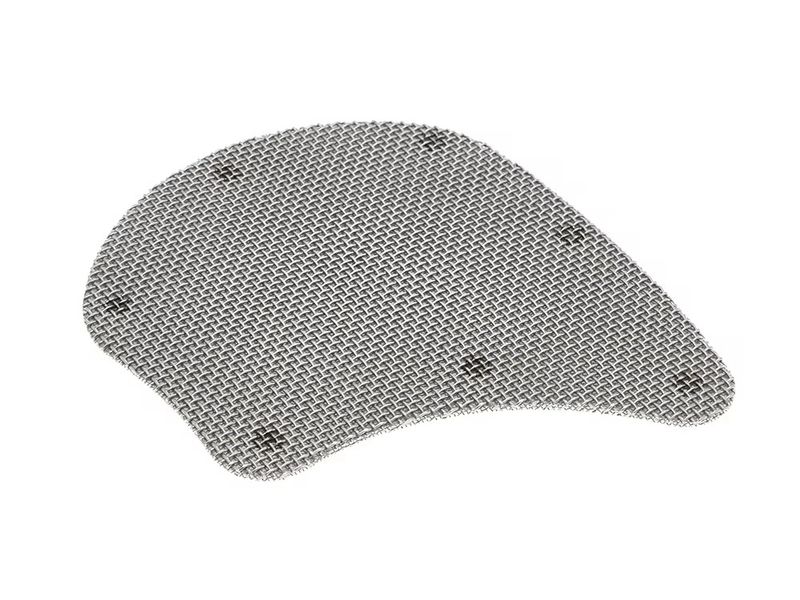
Houd ook rekening met de mechanische limieten van uw machine. Grotere schroeven persen meer smelt door een gegeven oppervlakte, dus ze hebben meer zeefoppervlak of een grover zeefpakket nodig om de drukval binnen het bereik te houden. Als de opening van uw breekplaat niet-standaard is, of als uw zeefpakketten een specifieke vorm nodig hebben om correct te passen, op maat gevormde filterschijven van metaalgaas worden geproduceerd om exact aan te sluiten op de geometrie van uw plaat. Voor een diepgaandere blik op het dimensioneren van zeefpakketten specifiek voor recyclinglijnen — inclusief de beoordeling van de kwaliteit van de flakes en opties voor voorfiltratie — zie onze gids over hoe u extruderzeven selecteert voor kunststofrecyclinglijnen. Een goede vuistregel: als u zeefpakketten vaker dan om de vier uur moet vervangen, voeg dan een laag toe of maak het stroomopwaartse gaas grover; als de drukval bij het opstarten al hoog is, verwijder dan een fijne laag of doe een stap terug in de opbouw.
Intervallen voor zeefwissels en bewaking van de tegendruk
Bij continue extrusie variëren de typische intervallen voor zeefwissels van 4 tot 12 uur, afhankelijk van de mate van vervuiling, het uiteindelijke gaas, de doorzet en de configuratie van het zeefpakket. Het zeefpakket wordt als verbruikt beschouwd wanneer de verschildruk (ΔP) over de zeefconstructie stijgt tot de drempelwaarde voor bedrijf—meestal 20 tot 80 bar, afhankelijk van de machine en de hars—of wanneer de doorzet zo ver daalt dat de productkwaliteit in het geding komt.
De discipline die betrouwbare lijnen onderscheidt van onvoorspelbare, is het bijhouden van de snelheid van de drukstijging, en niet alleen de absolute waarde. Registreer ΔP met regelmatige intervallen na elke zeefwissel. Een schoon zeefpakket kan beginnen bij 5–10 bar en gestaag stijgen; de helling van die curve voorspelt wanneer het zeefpakket de wisseldrempel zal bereiken. Veel verwerkers vervangen zeefpakketten proactief bij een vaste ΔP (bijvoorbeeld 40 bar) in plaats van te wachten op verlies van doorzet, omdat werken nabij het drukplafond het risico met zich meebrengt dat een fijn gaas door de ondersteuningslaag heen wordt geblazen of dat de matrijs te weinig materiaal krijgt, wat leidt tot maatafwijkingen. Automatische zeefwisselaars gebruiken dezelfde logica: ze wisselen het zeefpakket zodra de ΔP het instelpunt overschrijdt, waardoor de lijn continu blijft draaien. Wat uw methode ook is, laat een zeefpakket nooit doorbreken—zodra het fijne gaas scheurt of bypass veroorzaakt, is het volledige stroomafwaartse product vervuild.
Wanneer gesinterd gaas te gebruiken
Er zijn grenzen aan wat geweven zeefpakketten kunnen presteren. Onder de circa 150 μm wordt geweven draad kwetsbaar en stijgt de drukval van een fijn geweven zeefpakket steil naarmate het vervuilt. Voor continue filtratie bij fijnere filterfijnheden, hogedruktoepassingen of smelten met veel gels, zijn gesinterde draadgaas-filterpatronen de betere keuze. Gesinterde media verbinden meerdere lagen draadgaas tot een stijve, zeer sterke structuur die onder druk niet verschuift, rimpelt of bypass veroorzaakt, en kan filterfijnheden tot enkele microns behouden terwijl deze bestand is tegen herhaalde reinigingscycli.
Kies voor gesinterd gaas wanneer uw proces continu filterfijnheden onder de 150 μm vereist, wanneer het polymeer wordt verwerkt bij zeer hoge drukken waarbij een geweven zeefpakket zou vervormen, of wanneer frequent terugspoelen of reinigen deel uitmaakt van het onderhoudsplan. De hogere initiële kosten van gesinterde media worden doorgaans terugverdiend door een veel langere levensduur en het ontbreken van risico op laagscheiding. Veel recyclinglijnen gebruiken een geweven zeefpakket voor grove bescherming en een gesinterd patroon stroomafwaarts voor de fijne afwerking.
Problemen met hoge tegendruk oplossen
Als ΔP sneller stijgt dan verwacht, doorloop dan deze oorzaken in volgorde:
- Pakket te fijn voor de belasting. Als de druk direct na een wissel piekt, is het uiteindelijke gaas fijner dan de hars vereist, of slaat de opeenvolging te veel stappen over. Maak de uiteindelijke laag grover (bijv. 80 in plaats van 100) of voeg een tussenliggend gaas toe.
- Vervuilingsbelasting onderschat. PCR en reclaim variëren van batch tot batch. Als 40/60/80/100 binnen twee uur dichtslaat, is de belasting hoger dan 5–8%; voeg een stroomopwaartse 30-mesh laag toe, stap over op vijf lagen of installeer voorfiltratie vóór de extruder.
- Koud polymeer bij het opstarten. Een koud zeefpakket veroorzaakt een drukpiek totdat de smelt volledig is doorgewarmd. Verwarm de breakerplaat en de zeefzone voor alvorens de schroef te starten.
- Verkeerd uitgelijnde of onjuist geplaatste schijven. Een pakket dat niet vlak tegen de breakerplaat aanligt, creëert bypass-paden waar vuil ongefilterd doorheen glipt. Controleer of de schijven overeenkomen met de geometrie van de plaat—op maat gevormde gaasfilterschijven elimineren spleten op niet-standaard platen.
- Polymeerdegradatie. Een lange verblijftijd of een te hoge smelttemperatuur breekt de hars af in gels en koolstofdeeltjes die het fijne gaas sneller verstoppen dan werkelijke vervuiling. Controleer de schroefsnelheid, cilindertemperaturen en spoelfrequentie.
Als de ΔP hoog maar constant is en de productkwaliteit acceptabel is, is het pakket simpelweg geschikt voor de toepassing — de oplossing is economisch, niet mechanisch: maak het pakket grover of voeg lagen toe om het vervangingsinterval te verlengen.
FAQ
Wat is de beste gaascombinatie voor virgin polymeer? Voor schone virgin hars met minder dan 0,1% vervuiling is een drielaags 40/60/100 of 40/80/100 pakket meestal de optimale keuze. Het levert een uiteindelijke filtratiegraad van 150 μm met een matige drukval en lange intervallen. Het toevoegen van een vierde fijne laag is zelden rendabel bij een schone toevoer.
Hoe vaak moet ik een extruder-zeefpakket vervangen? Typische intervallen zijn 4 tot 12 uur. Het exacte aantal hangt af van de vervuilingsgraad, het uiteindelijke gaas, de doorzet en de diepte van het pakket. Bewaak de ΔP ten opzichte van uw referentiewaarde en vervang proactief bij een ingestelde drempelwaarde (20–80 bar afhankelijk van het systeem) in plaats van te wachten op capaciteitsverlies of doorbraak.
Is een 40/60/80/100-pakket altijd beter dan 60/80/100? Niet altijd — beter hangt af van de toevoer. De 40/60/80/100-stapel houdt aanzienlijk meer vuil vast en werkt met langere intervallen, waardoor dit de juiste keuze is voor PCR en gerecycled materiaal. Bij een schone virgin toevoer zorgt de extra 40-mesh laag alleen voor extra drukval en kosten, waardoor 60/80/100 meestal de efficiëntere keuze is.
Waarom stijgt de tegendruk zo snel als ik PCR verwerk? PCR bevat doorgaans 3–8% vervuiling tegenover minder dan 0,1% bij virgin hars. Die belasting van fijne deeltjes, papier en gedegradeerd polymeer verstopt het fijne gaas snel. Stap over op vier of vijf lagen zodat de stroomopwaartse mazen het grootste deel van het vuil opvangen, en overweeg voorfiltratie als de kwaliteit van de toevoer inconsistent is.
Kan ik voor elke hars hetzelfde zeefpakket gebruiken? Nee. Smeltviscositeit, additiefpakketten en verontreinigingsniveaus verschillen per materiaal. Een pakket dat werkt voor high-flow PP kan een hoogviskeuze PET-lijn binnen enkele minuten verstoppen. Controleer de uiteindelijke maaswijdte en het aantal lagen opnieuw telkens wanneer u van kunststof, schroefontwerp of toevoerbron wisselt.
Ontvang een zeefpakketaanbeveling voor uw lijn
De selectie van zeefpakketten is een evenwichtskunst tussen filtratie-efficiëntie, drukverlies en vervangingsfrequentie — en het juiste antwoord hangt af van uw specifieke machine en materiaal. Stuur ons uw extruderspecificaties: schroefdiameter en L/D, hars- en smelttemperatuur, het verontreinigingsniveau van de toevoer, de beoogde doorvoer en de micronwaarde die uw product vereist. Onze engineers zullen de exacte Extruderzeef stapelconfiguratie en een offerte uitbrengen voor uw lijn, inclusief op maat gemaakte diameters en meerdere weefopties.