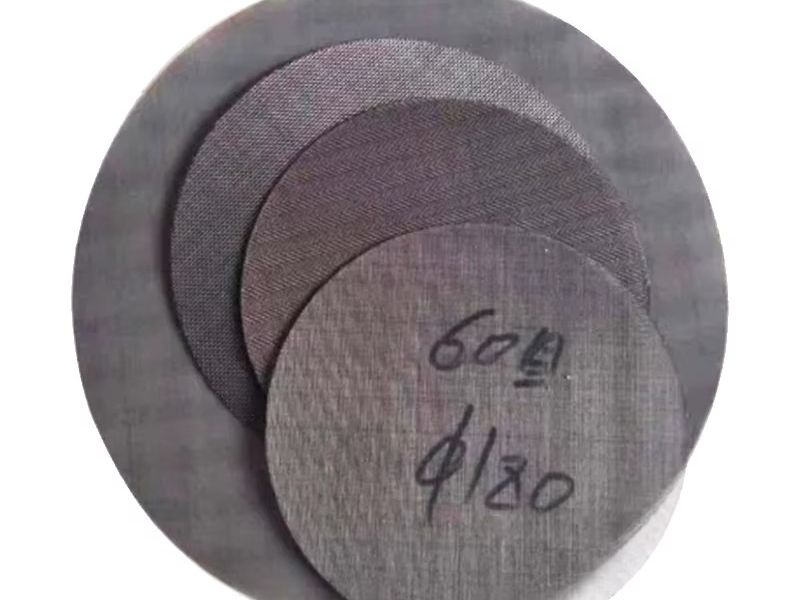
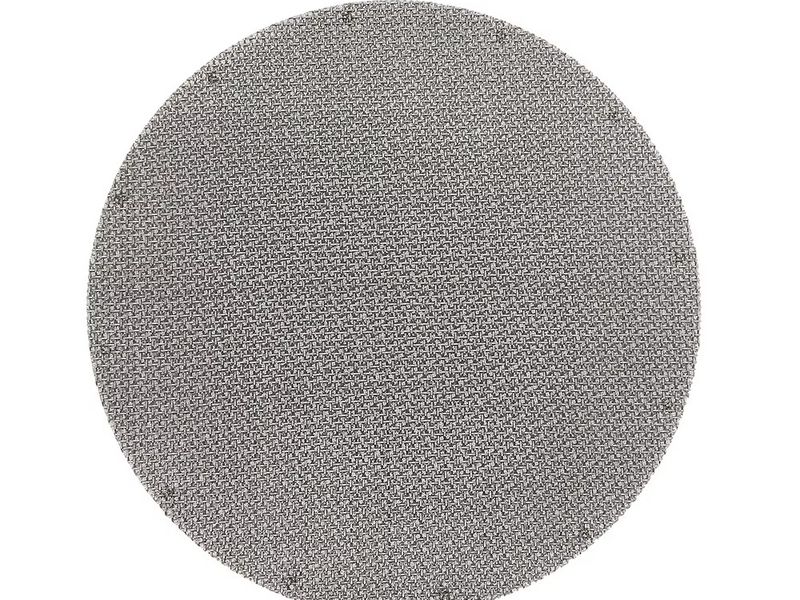
Paket filtračních sít pro extrudéry je vrstvená sestava tří až pěti kotoučů z nerezové drátěné tkaniny — obvykle v rozmezí 40 až 100 mesh neboli s nominální velikostí ok 150 až 425 μm — umístěná mezi děrovanou desku a hubici vytlačovací linky za účelem zachycení nečistot od 20 do 500 μm předtím, než se dostanou do hotového výrobku. Vrstvení hrubých a jemných sít dohromady mění jediný filtrační prvek v hloubkový filtr, který zachycuje mnohem více nečistot při zlomku tlakové ztráty, kterou by muselo zvládat jakékoli samostatné síto samotné. Správná sestava filtračních sít pro extrudéry také chrání děrovanou desku, vyrovnává tok taveniny na čele hubice a poskytuje zpracovatelům předvídatelný provozní signál — rostoucí protitlak — který jim přesně říká, kdy mají paket vyměnit.
Proč je vrstvení sad sít důležité
Jediný disk o hustotě 100 mesh s filtrační schopností 150 μm sice zachytí jemné částice, ale také se během několika hodin zanese, protože každá zachycená nečistota skončí na stejné rovině. Vrstvená sada rozloží tyto nečistoty na několik povrchů: hrubá předřazená síta nejprve zachytí velké částice a vlákna, střední síta rozloží zatížení a jemné koncové síto zajistí přesné dočištění. Tento efekt hloubkové filtrace je hlavním důvodem, proč vrstvení sad sít vůbec existuje.
Ekonomický přínos je významný pro Filtrace při extruzi plastů aplikacích. Primární polymer obvykle obsahuje méně než 0,1 % nečistot, takže jednoduchá dvou- nebo třívrstvá sada sít vydrží dlouho. Naproti tomu postspotřebitelský recyklovaný (PCR) polymer běžně přichází s 3–8% kontaminací papírovými etiketami, lepidlem, kovem a degradovaným polymerem – to je zatížení, které by jediné jemné síto ucpalo za méně než hodinu. Vrstvení plní tři úkoly najednou: prodlužuje dobu mezi výměnami sít, stabilizuje tlak v extruzní hlavě, takže rozměry produktu zůstávají konstantní, a chrání jemné síto před protržením pod plným diferenčním tlakem. Sada sít, která začíná na 40 mesh a klesá na 100 mesh, dokáže pojmout několikanásobně více nečistot než samotná nejjemnější vrstva, a zároveň udržuje tlakovou ztrátu čistého síta pod kontrolou.
Základy počtu ok (mesh)
Počet ok (mesh count) je počet otvorů na lineární palec tkaného drátěného síta. Vyšší hodnota mesh znamená více drátů na palec, menší otvory a jemnější filtraci – ale také vyšší odpor proti průtoku. Je důležité rozlišovat nominální velikost oka (velikost otvoru) od filtrační schopnosti v mikronech (největší částice, která spolehlivě projde), protože průměr drátu ovlivňuje obojí. Podle normy ASTM E11 jsou otvory standardních zkušebních sít přesně definovány; velikosti ok nejvýznamnější pro extruzi jsou uvedeny níže.
| Mesh | Nominální velikost oka (ASTM E11) |
|---|
| 40 mesh | 425 μm |
| 50 mesh | 300 μm |
| 60 mesh | 250 μm |
| 70 mesh | 212 μm |
| 80 mesh | 180 μm |
| 100 mesh | 150 μm |
| 120 mesh | 125 μm |
| 140 mesh | 106 μm |
Většina kombinací sad filtračních sít je navržena pro rozsah 40–100 mesh, protože vyvažuje účinnost filtrace s přijatelnou tlakovou ztrátou. Tkaná síta jemnější než 120 mesh se stávají křehkými a pokles tlaku prudce stoupá, což je obvykle moment, kdy zpracovatelé přecházejí na sintrovaná média. Pokud potřebujete převést specifikaci zákazníka v mikronech na počet ok (mesh), naše převodní tabulka počtu ok (mesh) na mikrony vás provede výpočtem krok za krokem. Hodnoty mesh v tomto článku se vztahují k výše uvedeným velikostem otvorů podle normy ASTM E11, pokud není uvedeno jinak. Většina standardních sad používá filtrační disky z drátěného síta s plátnovou vazbou, které nabízejí nejlepší rovnováhu mezi pevností, volnou plochou a náklady pro naprostou většinu extruzních linek.
5 zlatých pravidel pro vrstvení
- Vždy orientujte vrstvy od hrubé po jemnou ve směru toku. Vrstva 40 mesh se umisťuje na přítokovou stranu (směrem k tavenině vstupující do breaker plate) a nejjemnější vrstva je na odtokové straně. Obrácení pořadí udělá z jemného síta lapač nečistot a zmaří účel hloubkové filtrace.
- Za jemné síto umístěte hrubou podpůrnou vrstvu. Nejjemnější kotouč zajišťuje samotnou filtraci; hrubý kotouč za ním zabraňuje prohnutí a protržení jemného síta pod plným diferenčním tlakem. Typická sada 40/60/80/100 ve skutečnosti filtruje pomocí vrstvy 100 mesh a zbytek slouží jako podpora.
- Postupujte postupně – nikdy nepřeskakujte o více než jeden nebo dva kroky velikosti mesh. Přechod přímo z 40 mesh na 100 mesh nutí jemnou vrstvu absorbovat celé zatížení nečistotami. Mezilehlé vrstvy (60, poté 80) distribuují nečistoty a prodlužují interval mezi výměnami.
- Přizpůsobte nejjemnější vrstvu specifikaci produktu, nikoli největší nečistotě. Finální síto určuje, co se dostane do vytlačovací hlavy, takže by mělo být diktováno požadavkem na kvalitu hotového výrobku – nikoli velikostí částic, které se snažíte odstranit. Filtrace na jemnější úroveň, než produkt vyžaduje, zbytečně plýtvá tlakem.
- Dimenzujte sadu sít podle míry znečištění. Čistý panenský polymer (<0,1% znečištění) zřídkakdy vyžaduje více než tři vrstvy. PCR a silně znečištěný regenerát (3–8 %) vyžadují čtyři nebo pět vrstev a příležitostně předfiltraci před extruderem.
Porovnání vrstev: Jednovrstvé vs. 3 vs. 4 vs. 5
| Konfigurace | Typická sestava | Konečná jemnost filtrace | Tlaková ztráta | Kapacita zadržování nečistot | Nejvhodnější pro |
|---|
| Jednovrstvá | pouze 100 mesh | ~150 μm | Vysoká; rychlý nárůst | Nízká | Čistý primární materiál; nízký průtok; krátké cykly |
| 3 vrstvy | 40/60/100 | ~150 μm | Střední | Střední | Univerzální primární materiál a lehce kontaminovaný regranulát |
| 4 vrstvy | 40/60/80/100 | ~150 μm | Střední až vysoká | Vysoká | PCR a recyklované vločky s kontaminací do ~5 % |
| 5 vrstev | 30/40/60/80/100 | ~150 μm | Vysoká | Nejvyšší | Silně znečištěný PCR; recyklace fólií; kontaminace 5–8 % |
Kompromis je přímočarý: více vrstev znamená delší intervaly mezi výměnami sít a vyšší kapacitu zadržování nečistot, ale také vyšší počáteční tlakovou ztrátu a vyšší cenu za sadu. Všimněte si, že všechny tři vícevrstvé konfigurace poskytují stejnou konečnou jemnost filtrace – přibližně 150 μm – protože ji určuje nejjemnější vrstva. Mění se pouze to, jak dlouho dokážou tuto jemnost udržet při zatížení.
Jak vybrat správný počet vrstev
Začněte od úrovně kontaminace a postupujte pozpátku. Změřte nebo odhadněte celkové množství nečistot vstupujících do extruderu: primární polymer s kontaminací pod 0,1 % může běžet s jednoduchou sadou 40/100 nebo 40/80/100 celé hodiny s minimálním nárůstem tlaku. Jakmile podíl recyklátu stoupne na 3–8 %, přejděte na čtyři nebo pět vrstev. Sestava 40/60/80/100 je hlavním tahounem pro linky na zpracování PCR, protože vrstva se 40 mesh zachycuje etikety a úlomky fólií, vrstvy 60 a 80 absorbují střední velikostní distribuci nečistot a vrstva se 100 mesh dočišťuje taveninu podle specifikace.
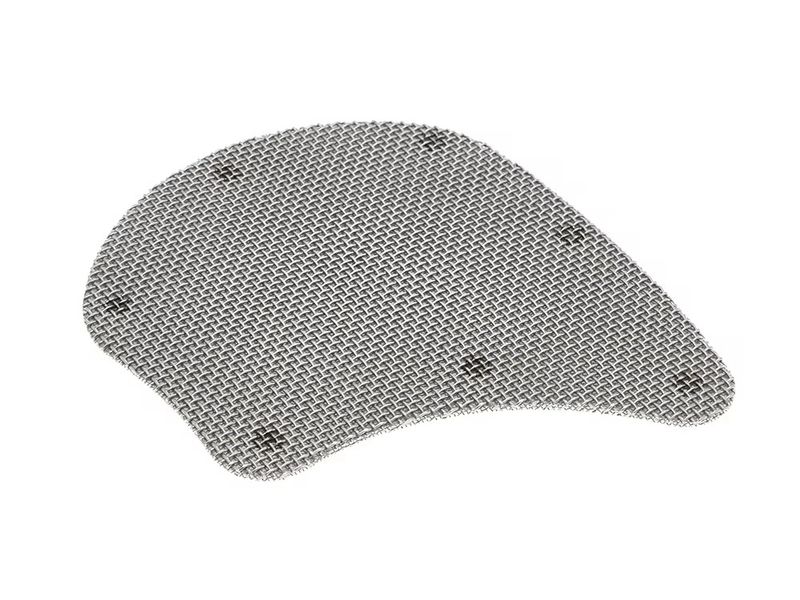
Zvažte také mechanické limity vašeho stroje. Větší šneky protlačují více taveniny danou plochou povrchu, takže vyžadují větší plochu síta nebo hrubší sadu, aby se tlaková ztráta udržela v požadovaném rozmezí. Pokud je otvor vaší děrované desky nestandardní nebo pokud vaše sady sít vyžadují specifický tvar pro správné usazení, speciálně tvarované filtrační kotouče z drátěného síta se vyrábějí tak, aby přesně odpovídaly geometrii vaší desky. Pro podrobnější pohled na dimenzování sad pro recyklační linky – včetně posouzení kvality vloček a možností předfiltrace – si přečtěte našeho průvodce jak vybrat síta do extruderu pro linky na recyklaci plastů. Osvědčené pravidlo: pokud měníte sady sít častěji než každé čtyři hodiny, přidejte vrstvu nebo zvolte hrubší předřazené síto; pokud je tlaková ztráta při spuštění již vysoká, odstraňte jemnou vrstvu nebo se v posloupnosti vraťte o krok zpět.
Intervaly výměny sít a sledování protitlaku
Při kontinuální extruzi se typické intervaly výměny sít pohybují od 4 do 12 hodin v závislosti na úrovni znečištění, finálním sítu, průchodnosti a konfiguraci sady sít. Sada se považuje za vyčerpanou, když diferenční tlak (ΔP) napříč sestavou sít vystoupá na provozní prahovou hodnotu – obvykle 20 až 80 bar v závislosti na stroji a pryskyřici – nebo když průchodnost klesne natolik, že to ovlivní kvalitu produktu.
Disciplína, která odlišuje spolehlivé linky od těch nepředvídatelných, spočívá ve sledování rychlosti nárůstu tlaku, nikoli pouze absolutní hodnoty. Zaznamenávejte ΔP v pravidelných intervalech po každé výměně síta. Čistá sada sít může začínat na 5–10 bar a plynule stoupat; sklon této křivky předpovídá, kdy sada dosáhne prahu pro výměnu. Mnoho zpracovatelů mění sady proaktivně při pevně stanoveném ΔP (například 40 bar), místo aby čekali na pokles průtoku, protože provoz blízko tlakového stropu s sebou nese riziko protlačení jemného síta skrz jeho podpůrnou vrstvu nebo nedostatečného plnění vytlačovací hlavy, což způsobuje rozměrové odchylky. Automatické měniče sít využívají stejnou logiku: vymění sadu, jakmile ΔP překročí nastavenou hodnotu, čímž udržují linku v nepřetržitém chodu. Ať už je vaše metoda jakákoli, nikdy nenechte sadu běžet až do proražení – jakmile se jemné síto protrhne nebo dojde k obtoku, kontaminuje se celý následný produkt.
Kdy použít slinuté drátěné pletivo
Existují limity toho, co dokážou sady tkaných sít. Pod hranicí přibližně 150 μm se tkané drátěné pletivo stává křehkým a tlaková ztráta jemné sady sít při zanášení prudce stoupá. Pro kontinuální filtraci s jemnější selektivitou, vysokotlaké aplikace nebo taveniny s obsahem gelů, filtrační patrony ze slinutého drátěného pletiva jsou lepší volbou. Slinuté médium spojuje více vrstev drátěného pletiva do tuhé, vysoce pevné struktury, která se pod tlakem neposune, nezvlní ani neumožní obtok, a dokáže zajistit filtrační schopnost až do několika mikronů, přičemž odolává opakovaným čisticím cyklům.
Zvolte slinuté drátěné pletivo, pokud váš proces vyžaduje nepřetržitě filtrační schopnost pod 150 μm, pokud je polymer zpracováván za velmi vysokých tlaků, při kterých by se sada tkaných sít deformovala, nebo pokud je součástí plánu údržby časté zpětné proplachování či čištění. Vyšší počáteční náklady na slinuté médium se obvykle vrátí díky mnohem delší životnosti a nulovému riziku separace vrstev. Mnoho recyklačních linek používá sadu tkaných sít pro hrubou ochranu a slinutou patronu dále v procesu pro finální dočištění.
Řešení potíží s vysokým protitlakem
Pokud ΔP roste rychleji, než se očekávalo, projděte tyto příčiny v následujícím pořadí:
- Sada sít je pro dané zatížení příliš jemná. Pokud tlak prudce stoupne ihned po výměně, je finální síto jemnější, než pryskyřice vyžaduje, nebo gradace přeskakuje příliš mnoho kroků. Zvolte hrubší finální vrstvu (např. 80 místo 100) nebo přidejte mezilehlé síto.
- Podceněné zatížení nečistotami. PCR a recyklát se liší šarži od šarže. Pokud se sada 40/60/80/100 zanese za méně než dvě hodiny, zatížení je nad 5–8 %; přidejte předřazenou vrstvu o velikosti 30 mesh, přejděte na pětivrstvé provedení nebo nainstalujte předfiltraci před extruder.
- Studený polymer při spuštění. Studená sada filtračních sít způsobuje tlakový ráz, dokud se tavenina neprohřeje. Před spuštěním šneku předehřejte děrovanou desku a oblast síta.
- Nesprávně vyrovnané nebo špatně usazené disky. Sada, která nedoléhá těsně k děrované desce, vytváří obtokové cesty, kterými nečistoty procházejí nefiltrované. Ověřte, zda disky odpovídají geometrii desky—zakázkově tvarované filtrační disky z drátěného síta eliminují mezery u nestandardních desek.
- Degradace polymeru. Dlouhá doba zdržení nebo nadměrná teplota taveniny rozkládá pryskyřici na gely a zuhelnatělé zbytky, které zanášejí jemné síto rychleji než skutečné nečistoty. Zkontrolujte otáčky šneku, teploty komory a frekvenci čištění.
Pokud je ΔP vysoká, ale stabilní a kvalita produktu je přijatelná, sada je pro danou aplikaci jednoduše zanesená – řešení je ekonomické, nikoli mechanické: použijte hrubší síta v sadě nebo přidejte vrstvy pro prodloužení intervalu výměny.
Časté dotazy
Jaká je nejlepší kombinace sít pro panenský polymer? Pro čistou panenskou pryskyřici s kontaminací pod 0,1 % je obvykle optimálním řešením třívrstvá sada 40/60/100 nebo 40/80/100. Poskytuje konečnou jemnost filtrace 150 μm s mírnou tlakovou ztrátou a dlouhými intervaly. Přidání čtvrté jemné vrstvy se u čisté suroviny málokdy vyplatí.
Jak často bych měl měnit sadu sít extruderu? Typické intervaly jsou 4 až 12 hodin. Přesné číslo závisí na míře znečištění, konečném sítě, průchodnosti a tloušťce sady. Sledujte ΔP vůči výchozí hodnotě a měňte síta proaktivně při dosažení stanovené prahové hodnoty (20–80 bar v závislosti na systému), namísto čekání na pokles průchodnosti nebo průnik nečistot.
Je sada 40/60/80/100 vždy lepší než 60/80/100? Ne vždy – „lepší“ závisí na vstupním materiálu. Sada 40/60/80/100 zachytí podstatně více nečistot a umožňuje delší intervaly výměny, což z ní činí správnou volbu pro PCR a regenerát. U čisté panenské suroviny přináší dodatečná vrstva se sítem 40 mesh pouze tlakovou ztrátu a náklady, takže 60/80/100 je obvykle efektivnější volbou.
Proč při zpracování PCR tak rychle roste protitlak? PCR obvykle obsahuje 3–8 % nečistot ve srovnání s méně než 0,1 % u panenské pryskyřice. Toto množství jemných částic, papíru a degradovaného polymeru rychle zanáší jemné síto. Přejděte na čtyři nebo pět vrstev, aby předřazená síta zachytila většinu nečistot, a zvažte předfiltraci, pokud je kvalita vstupního materiálu nestabilní.
Mohu použít stejnou sadu sít pro každou pryskyřici? Ne. Viskozita taveniny, aditiva a míra znečištění se u různých materiálů liší. Sada sít, která funguje pro PP s vysokým průtokem, může během několika minut ucpat linku s vysoce viskózním PET. Znovu ověřte konečnou jemnost síta a počet vrstev, kdykoli změníte materiál, konstrukci šneku nebo zdroj suroviny.
Získejte doporučení na sadu filtračních sít pro vaši linku
Výběr sady filtračních sít je hledáním rovnováhy mezi účinností filtrace, tlakovou ztrátou a frekvencí výměny – a správné řešení závisí na vašem konkrétním stroji a materiálu. Zašlete nám specifikace vašeho extruderu: průměr šneku a poměr L/D, typ pryskyřice a teplotu taveniny, úroveň kontaminace vstupního materiálu, cílový výkon a jemnost filtrace v mikronech, kterou váš produkt vyžaduje. Naši inženýři vám doporučí přesnou Extrudérové síto konfiguraci sestavy a vypracovat cenovou nabídku pro vaši linku, včetně zakázkových průměrů a různých typů vazeb.