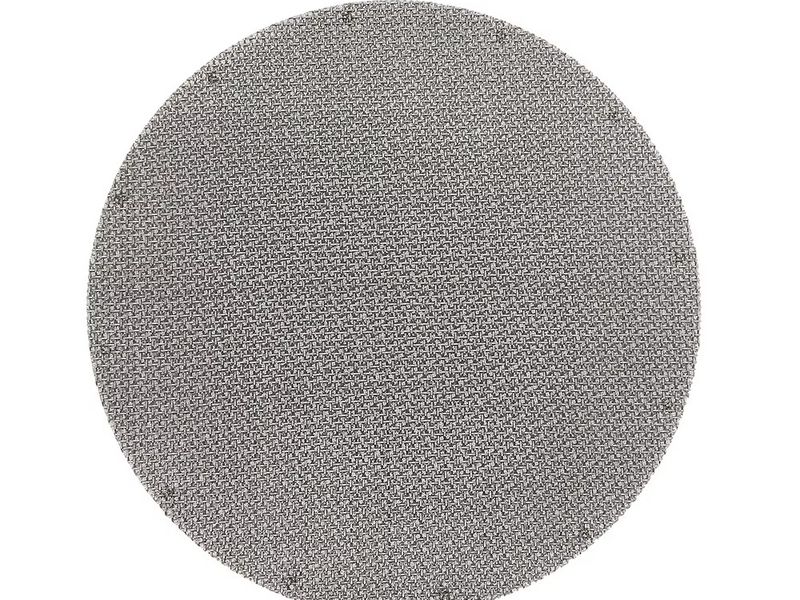
Um pack de telas para extrusora é um conjunto empilhado de três a cinco discos de malha de arame de aço inoxidável — normalmente variando de 40 a 100 mesh, ou aberturas nominais de 150 a 425 μm — posicionado entre a placa quebra-fluxo e a matriz de uma linha de extrusão para capturar contaminantes de 20 a 500 μm antes que atinjam o produto acabado. A sobreposição de malhas grossas e finas transforma um único elemento filtrante em um filtro de profundidade que retém muito mais contaminação com uma fração da perda de carga que qualquer malha individual conseguiria suportar sozinha. O pack de telas para extrusora correto também protege a placa quebra-fluxo, equaliza o fluxo de fundido através da face da matriz e fornece aos processadores um sinal operacional previsível — o aumento da contrapressão — que indica exatamente quando trocar o pack.
Por que a sobreposição de telas é importante
Um único disco de 100 mesh classificado em 150 μm removerá partículas finas, mas também colmatará em poucas horas porque cada contaminante retido se deposita no mesmo plano. Um pack em camadas distribui essa sujeira por várias superfícies: as malhas grossas a montante retêm primeiro as partículas grandes e fibras, as malhas intermediárias dividem a carga e a malha fina final realiza o polimento de precisão. Esse efeito de filtração de profundidade é a única razão pela qual a sobreposição de telas existe.
O impacto econômico é significativo para as aplicações de Filtração de Extrusão de Plástico . A resina virgem normalmente carrega menos de 0,1% de contaminação, de modo que um pack simples de duas ou três camadas dura bastante tempo. Em contrapartida, a resina reciclada pós-consumo (PCR) geralmente chega com 3% a 8% de contaminação por etiquetas de papel, cola, metal e polímero degradado — cargas que colmatariam uma única malha fina em menos de uma hora. A sobreposição de camadas realiza três tarefas ao mesmo tempo: prolonga o tempo entre as trocas de tela, estabiliza a pressão na matriz para que as dimensões do produto permaneçam consistentes e protege a malha fina contra rupturas sob o diferencial de pressão total. Um pack que começa em 40 mesh e diminui até 100 mesh pode reter várias vezes mais sujeira do que a camada mais fina sozinha, mantendo sob controle a perda de carga inicial.
Fundamentos da contagem de malha
A contagem de malha é o número de aberturas por polegada linear de tela metálica tecida. Uma malha maior significa mais arames por polegada, aberturas menores e filtração mais fina — mas também maior resistência ao fluxo. É importante distinguir a abertura nominal (o tamanho da abertura) da classificação micrométrica (a maior partícula que passará de forma confiável), pois o diâmetro do arame afeta ambos. Sob a norma ASTM E11, as aberturas das peneiras de ensaio padrão são rigorosamente definidas; as aberturas mais relevantes para a extrusão são mostradas abaixo.
| Mesh | Abertura Nominal (ASTM E11) |
|---|
| 40 mesh | 425 μm |
| 50 mesh | 300 μm |
| 60 mesh | 250 μm |
| 70 mesh | 212 μm |
| 80 mesh | 180 μm |
| 100 mesh | 150 μm |
| 120 mesh | 125 μm |
| 140 mesh | 106 μm |
A maioria das combinações de conjuntos de telas é construída em torno da faixa de 40–100 mesh porque equilibra a eficiência de filtração com uma perda de pressão aceitável. Mais finas que 120 mesh, as telas tecidas tornam-se frágeis e a queda de pressão aumenta abruptamente, que é geralmente onde os processadores migram para meios sinterizados. Se você precisar converter a especificação de mícrons de um cliente em contagem de mesh, o nosso tabela de conversão de contagem de malha vs classificação em mícrons explica o cálculo passo a passo. Os números de malha ao longo deste artigo referem-se às aberturas ASTM E11 acima, a menos que indicado de outra forma. A maioria dos pacotes padrão utiliza discos filtrantes de malha metálica simples, que oferecem o melhor equilíbrio entre resistência, área aberta e custo para a grande maioria das linhas de extrusão.
5 Regras de Ouro para a Disposição de Camadas
- Sempre oriente da malha grossa para a fina na direção do fluxo. A camada de 40-mesh fica a montante (voltada para o polímero fundido que entra na placa perfurada), e a camada mais fina fica a jusante. Inverter a ordem transforma a malha fina em um retentor de sujeira e anula o propósito da filtração em profundidade.
- Coloque uma camada de suporte grossa a jusante da malha fina. O disco mais fino realiza a filtração; o disco grosso atrás dele evita que a malha fina se curve e se rompa sob o diferencial de pressão total. Um pacote típico de 40/60/80/100 está, na verdade, filtrando com a camada de 100-mesh e servindo de suporte com o restante.
- Progrida gradualmente — nunca pule mais do que uma ou duas etapas de mesh. Ir direto de 40 mesh para 100 mesh força a camada fina a absorver toda a carga de contaminação. Camadas intermediárias (60, depois 80) distribuem a sujeira e prolongam o intervalo entre as trocas.
- Combine a camada mais fina com a especificação do produto, não com o maior contaminante. A malha final determina o que chega à matriz, portanto, deve ser ditada pelo requisito de qualidade do produto acabado — não pelo tamanho das partículas que você está tentando remover. Filtrar de forma mais fina do que o produto exige desperdiça pressão.
- Dimensione o pacote de acordo com a carga de contaminação. Resina virgem limpa (<0,1% de contaminação) raramente precisa de mais de três camadas. PCR e material reciclado altamente contaminado (3–8%) exigem quatro ou cinco camadas e, ocasionalmente, pré-filtração antes da extrusora.
Comparação de Camadas: Única vs. 3 vs. 4 vs. 5
| Configuração | Empilhamento típico | Classificação final | Queda de pressão | Capacidade de retenção de contaminantes | Mais adequado para |
|---|
| Camada única | Apenas malha 100 | ~150 μm | Alta; aumenta rapidamente | Baixa | Virgem limpo; baixo rendimento; ciclos curtos |
| 3 camadas | 40/60/100 | ~150 μm | Moderada | Moderada | Virgem de uso geral e material moído levemente contaminado |
| 4 camadas | 40/60/80/100 | ~150 μm | Moderada a alta | Alta | PCR e flocos reciclados com até ~5% de contaminação |
| 5 camadas | 30/40/60/80/100 | ~150 μm | Alta | Máxima | PCR pesado; recuperação de filme; 5–8% de contaminação |
A relação de compromisso é direta: mais camadas significam intervalos mais longos entre as trocas de tela e maior capacidade de retenção de contaminantes, mas também uma queda de pressão inicial mais alta e um custo por conjunto mais elevado. Observe que todas as três configurações de multicamadas oferecem o mesmo grau de filtração final — cerca de 150 μm — porque a camada mais fina determina isso. O que muda é por quanto tempo elas conseguem manter essa classificação sob carga.
Como escolher o número correto de camadas
Comece pelo nível de contaminação e faça o caminho inverso. Meça ou estime a carga total de contaminantes que entra na extrusora: o polímero virgem com menos de 0,1% de contaminação pode operar com um conjunto simples de 40/100 ou 40/80/100 por horas com aumento mínimo de pressão. Assim que o conteúdo reciclado subir para a faixa de 3 a 8%, passe para quatro ou cinco camadas. O empilhamento 40/60/80/100 é o cavalo de batalha para linhas de PCR porque a camada de malha 40 remove rótulos e fragmentos de filme, as camadas de 60 e 80 absorvem a faixa intermediária de distribuição de tamanho, e a camada de malha 100 refina o polímero fundido de acordo com a especificação.
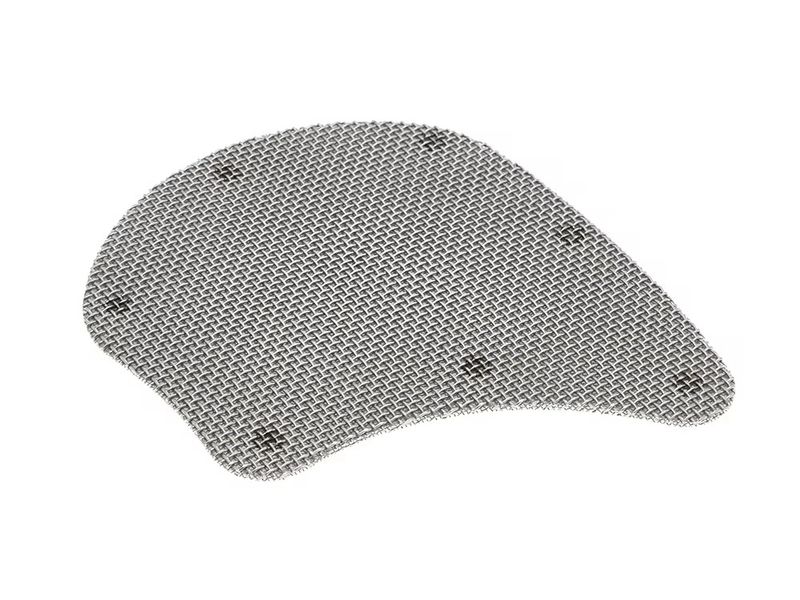
Considere também os limites mecânicos de sua máquina. Roscas maiores empurram mais material fundido através de uma determinada área de superfície, portanto, precisam de mais área de tela ou de um conjunto de malha mais grossa para manter a queda de pressão dentro da faixa ideal. Se a abertura da sua placa rompedora for fora do padrão, ou se os seus conjuntos de telas precisarem de um formato específico para se assentarem corretamente, discos filtrantes de malha metálica com formato personalizado são fabricados para corresponder à geometria exata de sua placa. Para uma análise mais detalhada sobre o dimensionamento de conjuntos para linhas de reciclagem especificamente — incluindo a avaliação da qualidade dos flocos e opções de pré-filtração — consulte nosso guia sobre como selecionar telas de extrusora para linhas de reciclagem de plástico. Uma boa regra prática: se você estiver trocando os conjuntos de telas com uma frequência maior do que a cada quatro horas, adicione uma camada ou use uma malha mais grossa a montante; se a queda de pressão na partida já estiver alta, remova uma camada fina ou recue a progressão.
Intervalos de Troca de Tela e Monitoramento de Contrapressão
Na extrusão contínua, os intervalos típicos de troca de tela variam de 4 a 12 horas, dependendo do nível de contaminação, da malha final, da vazão e da configuração do conjunto. O conjunto de telas é considerado esgotado quando a pressão diferencial (ΔP) através do conjunto de telas sobe até o limite operacional — comumente de 20 a 80 bar, dependendo da máquina e da resina — ou quando a vazão cai o suficiente para afetar a qualidade do produto.
A disciplina que separa as linhas confiáveis das imprevisíveis é o acompanhamento da taxa de subida da pressão, e não apenas o valor absoluto. Registre a ΔP em intervalos regulares após cada troca de tela. Um conjunto limpo pode começar em 5–10 bar e subir de forma constante; a inclinação dessa curva prevê quando o conjunto atingirá o limite de troca. Muitos processadores trocam os conjuntos de forma proativa em uma ΔP fixa (por exemplo, 40 bar) em vez de esperar por uma perda de vazão, pois operar próximo ao limite de pressão corre o risco de romper uma malha fina através de sua camada de suporte ou desabastecer a matriz, gerando variação dimensional. Os trocadores de tela automáticos usam a mesma lógica: eles substituem o conjunto quando a ΔP cruza o ponto de ajuste, mantendo a linha funcionando continuamente. Seja qual for o seu método, nunca deixe um conjunto operar até o ponto de ruptura — uma vez que a malha fina se rasga ou ocorre desvio (bypass), todo o produto a jusante é contaminado.
Quando Usar Malha Sinterizada
Existem limites para o que os conjuntos de telas tecidas podem fazer. Abaixo de aproximadamente 150 μm, o fio tecido torna-se frágil, e a queda de pressão de um conjunto tecido fino aumenta acentuadamente à medida que ele se colmata. Para filtragem contínua em graus de retenção mais finos, aplicações de alta pressão ou polímeros fundidos carregados de géis, cartuchos filtrantes de malha metálica sinterizada são a melhor escolha. O meio sinterizado une várias camadas de malha metálica em uma estrutura rígida e de alta resistência que não se desloca, ondula ou permite desvios (bypass) sob pressão, além de manter graus de filtragem de até alguns mícrons enquanto resiste a ciclos repetidos de limpeza.
Escolha a malha sinterizada quando o seu processo exigir graus de retenção abaixo de 150 μm continuamente, quando o polímero for processado a pressões muito altas onde um conjunto tecido se deformaria, ou quando a retrolavagem ou limpeza frequente fizer parte do plano de manutenção. O custo inicial mais elevado do meio sinterizado é geralmente recuperado através de uma vida útil muito mais longa e sem risco de separação das camadas. Muitas linhas de reciclagem usam um conjunto de telas tecidas para proteção grossa e um cartucho sinterizado a jusante para o polimento final.
Solução de Problemas de Alta Contrapressão
Se a ΔP subir mais rápido do que o esperado, analise estas causas em ordem:
- Conjunto de telas muito fino para a carga. Se a pressão subir repentinamente logo após uma troca, a malha final é mais fina do que a resina exige, ou a progressão pula muitas etapas. Altere a camada final para uma mais grossa (por exemplo, 80 em vez de 100) ou adicione uma malha intermediária.
- Carga de contaminação subestimada. O PCR e o material recuperado variam de lote para lote. Se um conjunto 40/60/80/100 colmatar em menos de duas horas, a carga está acima de 5–8%; adicione uma camada de malha 30 a montante, mude para cinco camadas ou instale uma pré-filtração antes da extrusora.
- Polímero frio na partida. Um conjunto de telas frio causa um pico de pressão até que o fundido se aqueça por completo. Pré-aqueça a placa perfurada e a área da tela antes de iniciar a rosca.
- Discos desalinhados ou assentados incorretamente. Um conjunto que não se assenta perfeitamente contra a placa perfurada cria caminhos de bypass por onde a sujeira passa sem ser filtrada. Verifique se os discos correspondem à geometria da placa—discos filtrantes de malha metálica com formato personalizado eliminam folgas em placas não padronizadas.
- Degradação do polímero. O longo tempo de residência ou a temperatura excessiva do fundido degradam a resina em géis e resíduos carbonizados que colmatam a malha fina mais rapidamente do que a contaminação real. Verifique a velocidade da rosca, as temperaturas do cilindro e a frequência de purga.
Se o ΔP estiver alto, mas consistente, e a qualidade do produto for aceitável, o pacote está simplesmente carregado para a aplicação — a solução é econômica, não mecânica: usar malhas mais grossas na pilha ou adicionar camadas para prolongar o intervalo de troca.
FAQ
Qual é a melhor combinação de malhas para polímero virgem? Para resina virgem limpa com menos de 0,1% de contaminação, um pacote de três camadas de 40/60/100 ou 40/80/100 costuma ser a escolha ideal. Ele oferece uma classificação final de 150 μm com queda de pressão moderada e intervalos longos. Adicionar uma quarta camada fina raramente se paga em alimentação limpa.
Com que frequência devo trocar o pacote de telas da extrusora? Os intervalos típicos são de 4 a 12 horas. O número exato depende da carga de contaminação, da malha final, da vazão e da profundidade do pacote. Monitore o ΔP em relação à sua linha de base e faça a troca de forma proativa em um limite definido (20–80 bar, dependendo do sistema), em vez de esperar pela perda de vazão ou passagem de contaminantes.
Um pacote de 40/60/80/100 é sempre melhor do que um de 60/80/100? Nem sempre — o melhor depende da alimentação. A pilha de 40/60/80/100 retém substancialmente mais sujeira e opera com intervalos mais longos, tornando-se a escolha certa para PCR e material reciclado. Em alimentação de resina virgem limpa, a camada extra de malha 40 apenas adiciona queda de pressão e custo, de modo que a 60/80/100 costuma ser a opção mais eficiente.
Por que a contrapressão sobe tão rápido quando processo PCR? O PCR normalmente carrega de 3% a 8% de contaminação, contra menos de 0,1% da resina virgem. Essa carga de finos, papel e polímero degradado colmata a malha fina rapidamente. Mude para quatro ou cinco camadas para que as malhas a montante absorvam a maior parte da sujeira, e considere a pré-filtragem se a qualidade da alimentação for inconsistente.
Posso usar o mesmo pacote de telas para todas as resinas? Não. A viscosidade do fundido, os pacotes de aditivos e os níveis de contaminação diferem entre os materiais. Um conjunto de telas que funciona para PP de alto fluxo pode obstruir uma linha de PET de alta viscosidade em poucos minutos. Reverifique a malha final e o número de camadas sempre que alterar a resina, o design da rosca ou a fonte de alimentação.
Obtenha uma Recomendação de Conjunto de Telas para a Sua Linha
A seleção do conjunto de telas é um equilíbrio entre a eficiência de filtração, a queda de pressão e a frequência de troca — e a resposta certa depende da sua máquina e material específicos. Envie-nos as especificações da sua extrusora: diâmetro da rosca e L/D, resina e temperatura de fusão, nível de contaminação da alimentação, meta de produção e o grau de filtração em mícrons que o seu produto exige. Nossos engenheiros recomendarão a exata configuração do conjunto de Tela de Extrusora e fornecerão um orçamento para a sua linha, incluindo diâmetros personalizados e múltiplas opções de tecitura.