Ett filterpaket för extruder är en staplad sammansättning av tre till vem skivor av trådnät i rostfritt stål – vanligtvis från 40 till 100 mesh, eller 150 till 425 μm nominella öppningar – placerade mellan hålskivan och verktyget i en extruderingslinje för att fånga upp föroreningar från 20 till 500 μm innan de når den färdiga produkten. Att lägga grova och fina nät i skikt förvandlar ett enskilt filterelement till ett djupfilter som fångar upp betydligt mer föroreningar till en bråkdel av det tryckfall som ett enskilt nät skulle orsaka på egen hand. Rätt extruderfilter uppsättning skyddar även hålskivan, utjämnar smältflödet över verktygsytan och ger operatörerna en förutsägbar driftssignal – stigande mottryck – som talar om exakt när det är dags att byta paketet.
Varför skiktning av filterpaket är viktigt
En enskild 100-mesh-skiva klassificerad för 150 μm tar bort fina partiklar, men den sätts också igen inom några timmar eftersom alla uppfångade föroreningar hamnar på samma plan. Ett skiktat paket fördelar smutsen över flera ytor: de grova uppströmsnäten fångar först upp stora partiklar och fibrer, de mellanliggande näten fördelar belastningen och det fina slutnätet står för finfiltreringen. Denna djupfiltreringseffekt är hela anledningen till att skiktning av filterpaket används.
De ekonomiska fördelarna är betydande för Filtrering för plastextrudering applikationer. Nyråvara innehåller vanligtvis mindre än 0,1 % föroreningar, så ett enkelt två- eller treskiktspaket håller länge. Återvunnen plast från konsumentledet (PCR), å andra sidan, levereras vanligtvis med 3–8 % föroreningar från pappersetiketter, lim, metall och nedbruten polymer – belastningar som skulle sätta igen en enskild finmaskig duk på mindre än en timme. Skiktning fyller tre funktioner samtidigt: det förlänger tiden mellan filterbyten, det stabiliserar trycket över munstycket så att produktens dimensioner förblir konstanta, och det skyddar den fina metallduken från att brista under det fulla differenstrycket. Ett paket som börjar på 40 mesh och trappas ner till 100 mesh kan hålla flera gånger mer smuts än det finaste skiktet ensamt, samtidigt som tryckfallet i rent tillstånd hålls under kontroll.
Grundläggande om mesh-tal
Mesh-talet är antalet öppningar per linjär tum av vävd metallduk. Högre mesh innebär fler trådar per tum, mindre öppningar och finare filtrering – men också högre flödesmotstånd. Det är viktigt att skilja på nominell maskvidd (öppningens storlek) och mikronklassificering (den största partikel som tillförlitligt släpps igenom), eftersom tråddiametern påverkar båda. Enligt ASTM E11 är öppningarna för standardanalyssiktar strikt definierade; de maskvidder som är mest relevanta för extrudering visas nedan.
| Mesh | Nominell maskvidd (ASTM E11) |
|---|
| 40 mesh | 425 μm |
| 50 mesh | 300 μm |
| 60 mesh | 250 μm |
| 70 mesh | 212 μm |
| 80 mesh | 180 μm |
| 100 mesh | 150 μm |
| 120 mesh | 125 μm |
| 140 mesh | 106 μm |
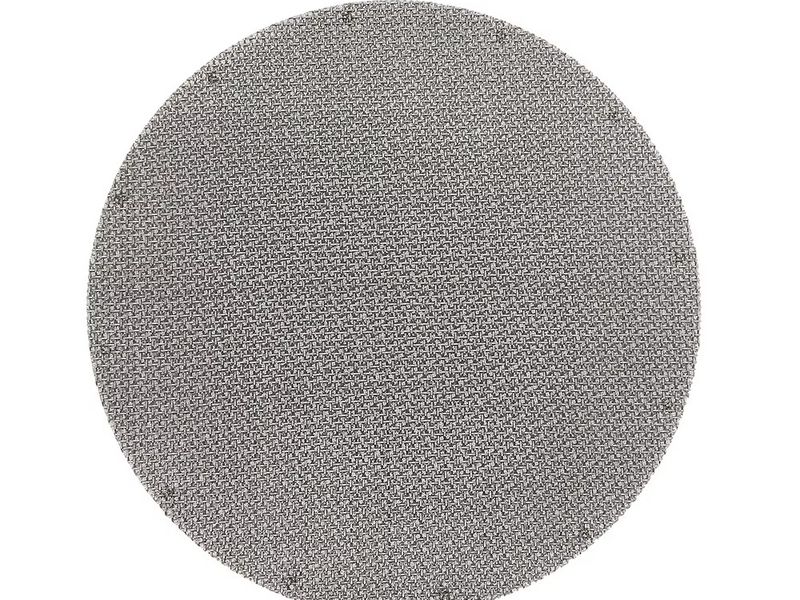
De flesta kombinationer av filterpaket är uppbyggda kring intervallet 40–100 mesh eftersom det balanserar filtreringseffektivitet med ett acceptabelt tryckfall. Finare än 120 mesh blir vävda metalldukar ömtåliga och tryckfallet stiger brant, vilket vanligtvis är då tillverkare övergår till sintrat filtermedia. Om du behöver översätta en kunds mikronspecifikation till mesh-antal, kan vårt omvandlingsdiagram för mesh-antal mot mikronklassificering går igenom beräkningen steg för steg. Mesh-siffrorna i denna artikel refererar till ASTM E11-öppningarna ovan, om inget annat anges. De flesta standardpaket använder filterrondeller av slätvävd metallduk, vilka ger den bästa balansen mellan styrka, öppen area och kostnad för de allra flesta extruderingslinjer.
5 gyllene regler för skiktning
- Rikta alltid grovt till fint i flödesriktningen. 40-mesh-skiktet placeras uppströms (vänt mot smältan som strömmar in i hålplattan), och det finaste skiktet sitter nedströms. Om ordningen kastas om blir det finmaskiga nätet en smutssamlare, vilket motverkar syftet med djupfiltrering.
- Placera ett grovt stödeskikt nedströms om det finmaskiga nätet. Den finaste filterskivan utför filtreringen; den grova filterskivan bakom förhindrar att det finmaskiga nätet bågnar och slits sönder under det fulla differenstrycket. Ett typiskt 40/60/80/100-paket filtrerar faktiskt med 100-mesh-skiktet och stöds av resten.
- Gå framåt gradvis – hoppa aldrig över mer än ett eller två mesh-steg. Att gå direkt från 40 mesh till 100 mesh tvingar det fina skiktet att absorbera hela föroreningsbelastningen. Mellanliggande skikt (60, sedan 80) fördelar smutsen och förlänger intervallet mellan byten.
- Anpassa det finaste skiktet efter produktspecifikationen, inte efter den största föroreningen. Det slutgiltiga nätet avgör vad som når munstycket, så det bör styras av kvalitetskravet på den färdiga produkten – inte av storleken på de partiklar du försöker avlägsna. Att filtrera finare än vad produkten kräver slösar med tryck.
- Dimensionera paketet efter föroreningsbelastningen. Ren jungfrulig råvara (<0,1 % förorening) behöver sällan mer än tre skikt. PCR och kraftigt förorenat återvunnet material (3–8 %) kräver fyra eller fem skikt, och ibland förfiltrering före extrudern.
Skiktjämförelse: Enkelt vs. 3 vs. 4 vs. 5
| Konfiguration | Typisk skiktuppsättning | Slutlig filtreringsgrad | Tryckfall | Smutshållande kapacitet | Bäst lämpad för |
|---|
| Enkelt skikt | Endast 100 mesh | ~150 μm | Högt; stiger snabbt | Låg | Ren nyvara; låg genomströmning; korta körningar |
| 3 skikt | 40/60/100 | ~150 μm | Måttligt | Måttlig | Allmän nyvara och lätt förorenat kvarnmaterial |
| 4 skikt | 40/60/80/100 | ~150 μm | Måttligt till högt | Hög | PCR och återvunna flingor upp till ~5 % förorening |
| 5 skikt | 30/40/60/80/100 | ~150 μm | Högt | Högst | Kraftig PCR; filmåtervinning; 5–8 % förorening |
Kompromissen är enkel: fler skikt innebär längre intervall mellan silbyten och högre smutskapacitet, men också ett högre initialt tryckfall och en högre kostnad per filterpack. Observera att alla tre flerskiktskonfigurationer ger samma slutliga filtreringsgrad – runt 150 μm – eftersom det finaste skiktet avgör detta. Det som ändras är hur länge de kan bibehålla den filtreringsgraden under belastning.
Hur man väljer rätt antal skikt
Utgå från kontamineringsnivån och arbeta bakåt. Mät eller uppskatta den totala smutsmängden som kommer in i extrudern: jungfrulig polymer med under 0,1 % kontaminering kan köras med ett enkelt 40/100- eller 40/80/100-paket i timmar med minimal tryckökning. När andelen återvunnet material stiger till intervallet 3–8 %, bör du gå upp till fyra eller fem skikt. 40/60/80/100-paketet är arbetshästen för PCR-linjer eftersom 40-mesh-skiktet avlägsnar etiketter och filmfragment, 60- och 80-skikten fångar upp mitten av storleksfördelningen och 100-mesh-skiktet polerar smältan till specifikation.
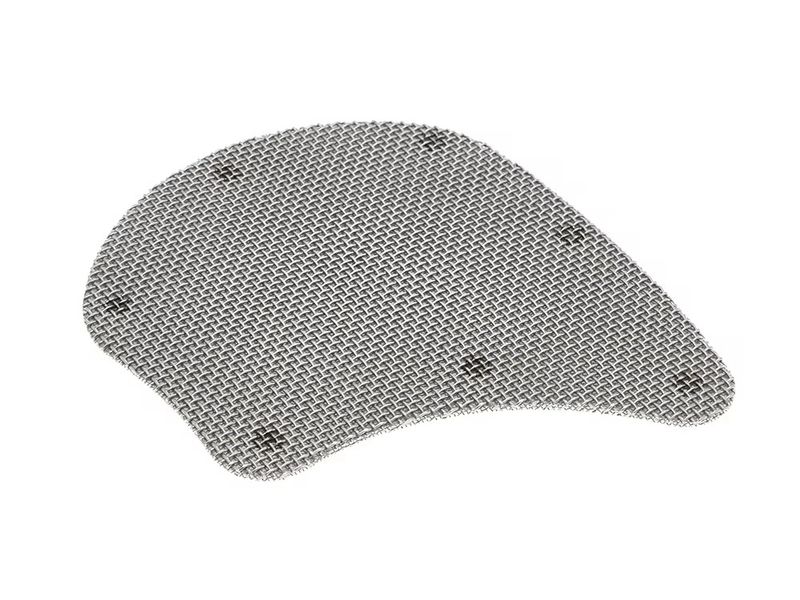
Beakta även maskinens mekaniska begränsningar. Större skruvar pressar mer smälta genom en given ytarea, så de kräver större filterarea eller ett grövre paket för att hålla tryckfallet inom rätt intervall. Om öppningen i din hålplatta är av icke-standardmått, eller om dina filterpaket behöver en specifik form för att sitta korrekt, specialformade filterskivor av metalltrådnät tillverkas för att matcha den exakta geometrin hos din platta. För en djupare inblick i dimensionering av filterpaket specifikt för återvinningslinjer – inklusive kvalitetsbedömning av flingor och förfiltreringsalternativ – se vår guide om hur man väljer extrudersilar för plaståtervinningslinjer. En bra tumregel: om du byter silpaket oftare än var fjärde timme, lägg till ett skikt eller gör uppströmsnätet grövre; om tryckfallet vid uppstart redan är högt, ta bort ett finmaskigt skikt eller backa progressionen ett steg.
Intervall för silbyten och övervakning av mottryck
Vid kontinuerlig extrudering ligger typiska intervall för silbyten på mellan 4 och 12 timmar, beroende på kontamineringsnivå, slutligt nät, genomströmning och silpaketets konfiguration. Silpaketet anses vara förbrukat när differenstrycket (ΔP) över silenheten stiger till driftströskeln – vanligtvis 20 till 80 bar beroende på maskin och harts – eller när genomströmningen sjunker så mycket att produktkvaliteten påverkas.
Den disciplin som skiljer tillförlitliga linjer från oförutsägbara är att spåra hastigheten för tryckökningen, inte bara det absoluta värdet. Logga ΔP med jämna mellanrum efter varje silbyte. Ett rent silpaket kan starta på 5–10 bar och stiga stadigt; lutningen på den kurvan förutsäger när silpaketet kommer att nå gränsen för byte. Många tillverkare byter silpaket proaktivt vid ett fastställt ΔP (till exempel 40 bar) snarare än att vänta på ett fall i genomströmningen, eftersom drift nära trycktaket riskerar att blåsa ett finmaskigt nät genom dess stödskikt eller svälta munstycket och orsaka dimensionsvariationer. Automatiska silväxlare använder samma logik: de byter ut silpaketet när ΔP passerar börvärdet, vilket håller linjen igång kontinuerligt. Oavsett vilken metod du använder, låt aldrig ett silpaket köras till genombrott – när det finmaskiga nätet väl går sönder eller förbikopplas blir hela den nedströms liggande produkten kontaminerad.
När sintrat trådnät ska användas
Det finns gränser för vad vävda filterpaket klarar av. Under cirka 150 μm blir vävt trådnät bräckligt, och tryckfallet för ett fint vävt filterpaket stiger brant när det belastas. För kontinuerlig filtrering vid finare filtreringsgrader, högtrycksapplikationer eller smältor fyllda med geler, filterpatroner av sintrat trådnät är det bättre valet. Sintrat filtermedium sammanfogar flera skikt av metalltrådnät till en styv, höghållfast struktur som inte förskjuts, veckas eller tillåter bypass under tryck, och det kan upprätthålla filtreringsgrader ner till ett fåtal mikron samtidigt som det tål upprepade rengöringscykler.
Välj sintrat trådnät när din process kräver filtreringsgrader under 150 μm kontinuerligt, när polymeren bearbetas vid mycket höga tryck där ett vävt filterpaket skulle deformeras, eller när frekvent backspolning eller rengöring är en del av underhållsplanen. Den högre initiala kostnaden för sintrat filtermedium återhämtas vanligtvis genom en mycket längre livslängd och ingen risk för skiktseparering. Många återvinningslinjer använder ett vävt filterpaket för grovskydd och en sintrad filterpatron nedströms för slutpolering.
Felsökning av högt mottryck
Om ΔP stiger snabbare än förväntat, gå igenom dessa orsaker i tur och ordning:
- Filterpaketet är för fint för belastningen. Om trycket stiger kraftigt omedelbart efter ett byte är det slutliga nätet finare än vad hartsen kräver, eller så hoppar stegringen över för många steg. Gör det slutliga skiktet grövre (t.ex. 80 istället för 100) eller lägg till ett mellannät.
- Föroreningsbelastning underskattad. PCR och återvunnet material varierar från batch till batch. Om 40/60/80/100 sätts igen på under två timmar är belastningen över 5–8 %; lägg till ett uppströmslager med 30-mesh, övergå till fem lager eller installera förfiltrering före extrudern.
- Kall polymer vid uppstart. Ett kallt silpaket orsakar en tryckspik tills smältan har värmts igenom. Förvärm hålplattan och silområdet innan skruven startas.
- Felaktigt inriktade eller felaktigt isatta skivor. Ett paket som inte ligger helt an mot hålplattan skapar läckagevägar där smuts slipper igenom ofiltrerad. Kontrollera att skivorna matchar plattans geometri—specialformade filterskivor av trådnät eliminerar glipor på icke-standardplattor.
- Polymernedbrytning. Lång uppehållstid eller för hög smälttemperatur bryter ner polymeren till geler och förkolnat material som sätter igen det fina trådnätet snabbare än faktisk förorening. Kontrollera skruvhastighet, cylindertemperaturer och rensningsfrekvens.
Om ΔP är högt men stabilt och produktkvaliteten är acceptabel, är paketet helt enkelt fullt belastat för applikationen—lösningen är ekonomisk, inte mekanisk: gör stapeln grövre eller lägg till lager för att förlänga bytesintervallet.
FAQ
Vilken är den bästa nätkombinationen för jungfrulig polymer? För ren nyvara med under 0,1 % kontaminering är ett tre-lagers 40/60/100- eller 40/80/100-paket vanligtvis det optimala valet. Det ger en slutlig filtreringsgrad på 150 μm med måttligt tryckfall och långa intervall. Att lägga till ett fjärde fint skikt lönar sig sällan vid ren matning.
Hur ofta bör jag byta ett extruderfilterpaket? Typiska intervall är 4 till 12 timmar. Det exakta antalet beror på föroreningsbelastning, slutlig mesh, genomströmning och paketdjup. Övervaka ΔP mot din baslinje och byt proaktivt vid ett fastställt tröskelvärde (20–80 bar beroende på system) snarare än att vänta på förlust av genomströmning eller genombrott.
Är ett 40/60/80/100-paket alltid bättre än 60/80/100? Inte alltid – vad som är bäst beror på matningen. 40/60/80/100-stapeln rymmer betydligt mer smuts och körs under längre intervall, vilket gör den till rätt val för PCR och återvunnet material. Vid ren nyvara bidrar det extra 40-mesh-skiktet endast till tryckfall och kostnad, så 60/80/100 är vanligtvis det mer effektiva valet.
Varför stiger mottrycket så snabbt när jag bearbetar PCR? PCR innehåller vanligtvis 3–8 % föroreningar jämfört med under 0,1 % för nyvara. Den belastningen av finpartiklar, papper och nedbruten polymer sätter snabbt igen det fina nätet. Byt till fyra eller fem skikt så att de uppströms liggande näten absorberar merparten av smutsen, och överväg förfiltrering om matningskvaliteten är ojämn.
Kan jag använda samma filterpaket för varje polymer? Nej. Smältviskositet, tillsatspaket och föroreningsnivåer skiljer sig mellan material. Ett silpaket som fungerar för högflödes-PP kan sätta igen en högviskös PET-linje inom några minuter. Verifiera på nytt den slutliga maskvidden och antalet skikt varje gång du byter harts, skruvdesign eller matningskälla.
Få en rekommendation om silpaket för din linje
Valet av filterpaket är en balansakt mellan filtreringseffektivitet, tryckfall och bytesfrekvens — och det rätta svaret beror på din specifika maskin och ditt material. Skicka oss dina specifikationer för extrudern: skruvdiameter och L/D, harts- och smälttemperatur, inmatningens föroreningsnivå, genomströmningsmål samt den mikronklassning som din produkt kräver. Våra ingenjörer kommer att rekommendera det exakta Extrudersil stapelkonfiguration och ge en offert för din linje, inklusive anpassade diametrar och flera vävalternativ.