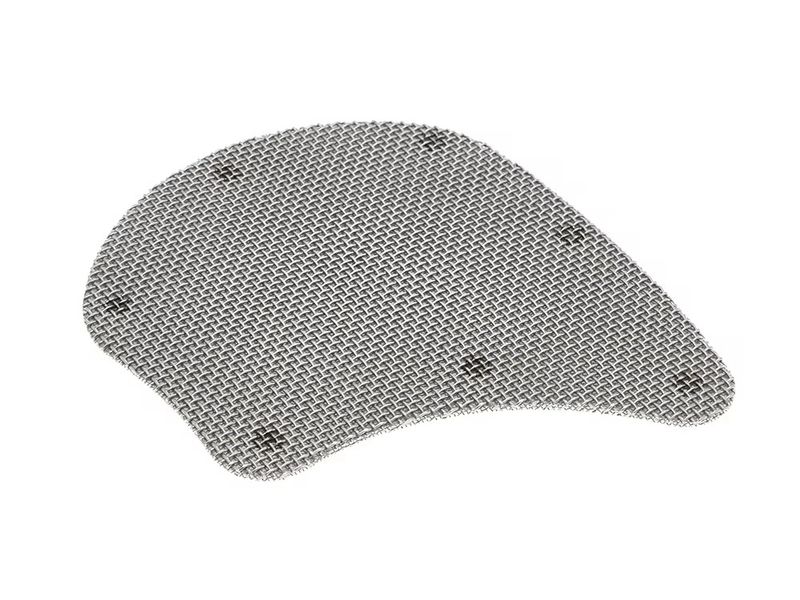
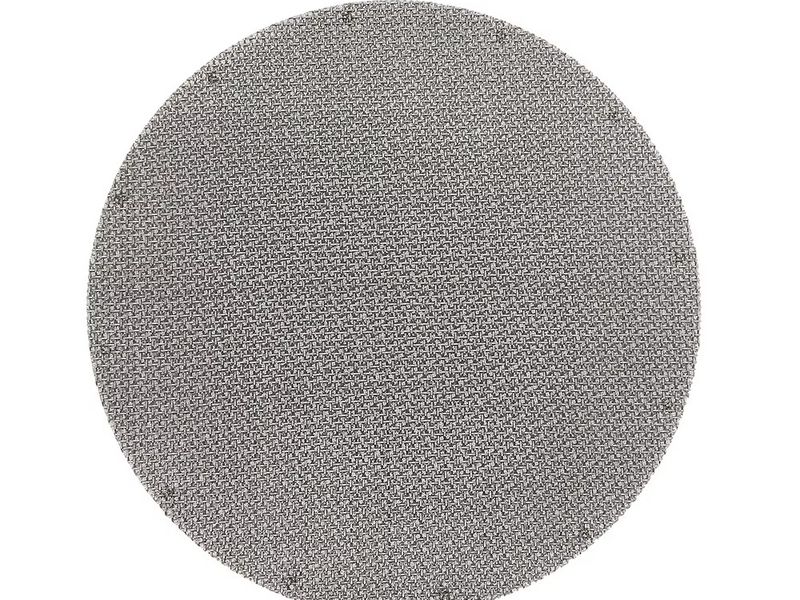
Paket saringan ekstruder adalah susunan bertumpuk dari tiga hingga lima piringan anyaman kawat baja tahan karat—biasanya berkisar antara 40 hingga 100 mesh, atau bukaan nominal 150 hingga 425 μm—yang ditempatkan di antara pelat breaker dan die pada lini ekstrusi untuk menangkap kontaminan berukuran 20 hingga 500 μm sebelum mencapai produk jadi. Melapiskan anyaman kawat kasar dan halus secara bersamaan mengubah elemen filter tunggal menjadi filter kedalaman yang menangkap jauh lebih banyak kontaminan dengan sebagian kecil dari penurunan tekanan yang dapat ditangani oleh satu anyaman kawat saja. Pilihan Saringan Ekstruder yang tepat juga melindungi pelat breaker, menyamakan aliran lelehan di seluruh permukaan die, dan memberikan sinyal pengoperasian yang dapat diprediksi kepada operator—yaitu kenaikan tekanan balik—yang memberi tahu mereka kapan tepatnya harus mengganti paket saringan tersebut.
Mengapa Pelapisan Paket Saringan Sangat Penting
Satu piringan 100-mesh dengan peringkat 150 μm akan menyaring partikel halus, tetapi juga akan tersumbat dalam hitungan jam karena setiap kontaminan yang terperangkap mendarat pada bidang yang sama. Paket saringan berlapis menyebarkan kotoran tersebut ke beberapa permukaan: anyaman kawat kasar di bagian hulu menangkap partikel besar dan serat terlebih dahulu, anyaman kawat perantara memecah beban penyaringan, dan anyaman kawat halus terakhir melakukan penyaringan presisi akhir. Efek filtrasi kedalaman ini adalah alasan utama mengapa pelapisan paket saringan dilakukan.
Nilai ekonomisnya sangat signifikan untuk Filtrasi Ekstrusi Plastik aplikasi. Resin murni biasanya membawa kurang dari 0,1% kontaminan, sehingga paket saringan dua atau tiga lapis yang sederhana dapat bertahan lama. Sebaliknya, resin daur ulang pasca-konsumen (PCR) umumnya datang dengan 3–8% kontaminan dari label kertas, lem, logam, dan polimer terdegradasi—beban yang akan menyumbat satu anyaman kawat halus dalam waktu kurang dari satu jam. Pelapisan melakukan tiga pekerjaan sekaligus: memperpanjang waktu di antara penggantian saringan, menstabilkan tekanan di seluruh permukaan die agar dimensi produk tetap konsisten, dan melindungi anyaman kawat halus agar tidak robek akibat perbedaan tekanan penuh. Paket saringan yang dimulai dari 40 mesh dan turun hingga 100 mesh dapat menampung kotoran beberapa kali lebih banyak daripada lapisan terhalus saja, sekaligus menjaga penurunan tekanan bersih tetap terkendali.
Dasar-Dasar Jumlah Mesh
Jumlah mesh adalah banyaknya bukaan per inci linier dari kain kawat anyaman. Mesh yang lebih tinggi berarti lebih banyak kawat per inci, bukaan yang lebih kecil, dan filtrasi yang lebih halus—tetapi juga hambatan aliran yang lebih tinggi. Penting untuk membedakan bukaan nominal (ukuran celah) dari peringkat mikron (partikel terbesar yang akan lolos dengan andal), karena diameter kawat memengaruhi keduanya. Berdasarkan ASTM E11, bukaan saringan uji standar ditentukan secara ketat; bukaan yang paling relevan dengan ekstrusi ditunjukkan di bawah ini.
| Mesh | Bukaan Nominal (ASTM E11) |
|---|
| 40 mesh | 425 μm |
| 50 mesh | 300 μm |
| 60 mesh | 250 μm |
| 70 mesh | 212 μm |
| 80 mesh | 180 μm |
| 100 mesh | 150 μm |
| 120 mesh | 125 μm |
| 140 mesh | 106 μm |
Sebagian besar kombinasi paket screen dibuat di sekitar rentang mesh 40–100 karena menyeimbangkan efisiensi filtrasi dengan kehilangan tekanan yang dapat diterima. Lebih halus dari mesh 120, saringan anyaman menjadi rapuh dan penurunan tekanan meningkat tajam, yang biasanya menjadi titik di mana pemroses beralih ke media sinter. Jika Anda perlu menerjemahkan spesifikasi mikron pelanggan ke dalam jumlah mesh, kami tabel konversi jumlah mesh vs peringkat mikron menjelaskan perhitungan langkah demi langkah. Angka mesh di seluruh artikel ini merujuk pada bukaan ASTM E11 di atas kecuali dinyatakan lain. Sebagian besar paket standar menggunakan cakram filter anyaman kawat polos, yang menawarkan keseimbangan terbaik antara kekuatan, area terbuka, dan biaya untuk sebagian besar lini ekstrusi.
5 Aturan Emas untuk Pelapisan
- Selalu posisikan dari kasar ke halus sesuai arah aliran. Lapisan 40-mesh ditempatkan di sisi hulu (menghadap lelehan yang masuk ke breaker plate), dan lapisan paling halus berada di sisi hilir. Membalik urutan ini akan membuat mesh halus menjadi penangkap kotoran dan menggagalkan tujuan dari filtrasi kedalaman.
- Tempatkan lapisan penyangga kasar di sisi hilir mesh halus. Cakram terhalus melakukan penyaringan; cakram kasar di belakangnya menjaga agar mesh halus tidak melengkung dan robek di bawah perbedaan tekanan penuh. Paket 40/60/80/100 yang umum sebenarnya menyaring dengan lapisan 100-mesh dan menyangga dengan sisanya.
- Lakukan secara bertahap—jangan pernah melompati lebih dari satu atau dua tahapan mesh. Beralih langsung dari 40 mesh ke 100 mesh memaksa lapisan halus untuk menyerap seluruh beban kontaminasi. Lapisan perantara (60, lalu 80) mendistribusikan kotoran dan memperpanjang interval penggantian.
- Sesuaikan lapisan terhalus dengan spesifikasi produk, bukan dengan kontaminan terbesar. Mesh akhir menentukan apa yang mencapai die, sehingga harus ditentukan oleh persyaratan kualitas produk jadi—bukan oleh ukuran partikel yang ingin Anda hilangkan. Penyaringan yang lebih halus dari yang dibutuhkan produk akan membuang-buang tekanan.
- Sesuaikan ukuran pack dengan beban kontaminasi. Resin murni yang bersih (<0.1% kontaminasi) jarang membutuhkan lebih dari tiga lapisan. PCR dan bahan reclaim yang sangat terkontaminasi (3–8%) membutuhkan empat atau lima lapisan, dan terkadang pra-filtrasi sebelum ekstruder.
Perbandingan Lapisan: Tunggal vs. 3 vs. 4 vs. 5
| Konfigurasi | Susunan tipikal | Peringkat akhir | Penurunan tekanan | Kapasitas penahanan kotoran | Paling cocok untuk |
|---|
| Lapisan tunggal | 100 mesh saja | ~150 μm | Tinggi; melonjak cepat | Rendah | Bahan murni bersih; throughput rendah; siklus produksi pendek |
| 3 lapisan | 40/60/100 | ~150 μm | Sedang | Sedang | Bahan murni serbaguna dan bahan giling ulang yang sedikit terkontaminasi |
| 4 lapisan | 40/60/80/100 | ~150 μm | Sedang–tinggi | Tinggi | PCR dan serpihan daur ulang hingga ~5% kontaminasi |
| 5 lapisan | 30/40/60/80/100 | ~150 μm | Tinggi | Tertinggi | PCR berat; pemulihan film; 5–8% kontaminasi |
Komprominya cukup jelas: lebih banyak lapisan berarti interval yang lebih lama di antara penggantian saringan dan kapasitas penahanan kotoran yang lebih tinggi, tetapi juga penurunan tekanan awal yang lebih tinggi dan biaya per pak yang lebih tinggi. Perhatikan bahwa ketiga konfigurasi multi-lapisan tersebut menghasilkan peringkat filtrasi akhir yang sama—sekitar 150 μm—karena lapisan terhalus yang menentukannya. Yang berubah adalah seberapa lama lapisan tersebut dapat mempertahankan peringkat tersebut di bawah beban.
Cara Memilih Jumlah Lapisan yang Tepat
Mulailah dari tingkat kontaminasi dan lakukan analisis mundur. Ukur atau perkirakan total beban kotoran yang masuk ke dalam ekstruder: polimer murni dengan kontaminasi di bawah 0,1% dapat menjalankan paket 40/100 atau 40/80/100 yang sederhana selama berjam-jam dengan kenaikan tekanan yang minimal. Begitu kandungan daur ulang meningkat ke kisaran 3–8%, tingkatkan menjadi empat atau lima lapisan. Tumpukan 40/60/80/100 adalah andalan untuk lini PCR karena lapisan mesh 40 mengelupas label dan fragmen film, lapisan 60 dan 80 menyerap bagian tengah dari distribusi ukuran, dan lapisan mesh 100 memurnikan lelehan hingga sesuai spesifikasi.
Pertimbangkan juga batas mekanis mesin Anda. Sekrup yang lebih besar mendorong lebih banyak lelehan melalui area permukaan tertentu, sehingga membutuhkan lebih banyak area saringan atau paket yang lebih kasar untuk menjaga penurunan tekanan tetap dalam kisaran aman. Jika bukaan breaker plate Anda tidak standar, atau paket saringan Anda memerlukan bentuk tertentu agar terpasang dengan benar, cakram filter wire mesh bentuk kustom diproduksi agar sesuai dengan geometri tepat dari pelat Anda. Untuk pembahasan lebih mendalam tentang penentuan ukuran paket khusus untuk lini daur ulang—termasuk penilaian kualitas serpihan dan opsi pra-filtrasi—lihat panduan kami tentang cara memilih saringan ekstruder untuk lini daur ulang plastik. Aturan praktis yang baik: jika Anda mengganti paket screen lebih sering daripada setiap empat jam, tambahkan satu lapisan atau perkasar mesh bagian hulu; jika penurunan tekanan saat startup sudah tinggi, lepaskan lapisan halus atau turunkan tingkat kerapatannya secara bertahap.
Interval Penggantian Screen dan Pemantauan Tekanan Balik
Dalam ekstrusi berkelanjutan, interval penggantian screen yang umum berkisar antara 4 hingga 12 jam, tergantung pada tingkat kontaminasi, mesh akhir, throughput, dan konfigurasi paket screen. Paket screen dianggap sudah habis masa pakainya ketika tekanan diferensial (ΔP) di seluruh rangkaian screen naik ke ambang batas pengoperasian—biasanya 20 hingga 80 bar tergantung pada mesin dan resin—atau ketika throughput turun cukup signifikan hingga memengaruhi kualitas produk.
Disiplin yang membedakan lini produksi yang andal dari yang tidak dapat diprediksi adalah melacak laju kenaikan tekanan, bukan hanya nilai absolutnya. Catat ΔP secara berkala setelah setiap penggantian screen. Paket screen yang bersih mungkin dimulai pada 5–10 bar dan naik secara stabil; kemiringan kurva tersebut memprediksi kapan paket screen akan mencapai ambang batas penggantian. Banyak pengolah mengganti paket screen secara proaktif pada ΔP tetap (misalnya, 40 bar) daripada menunggu penurunan throughput, karena beroperasi di dekat batas tekanan maksimum berisiko merusak mesh halus hingga menembus lapisan pendukungnya atau menghambat aliran ke die dan menghasilkan variasi dimensi. Pengubah screen otomatis menggunakan logika yang sama: mereka menukar paket screen saat ΔP melewati setpoint, menjaga lini produksi tetap berjalan terus-menerus. Apa pun metode Anda, jangan pernah membiarkan paket screen bekerja hingga jebol—sekali mesh halus robek atau terjadi kebocoran (bypass), seluruh produk di bagian hilir akan terkontaminasi.
Kapan Harus Menggunakan Mesh Sinter
Ada batasan untuk apa yang dapat dilakukan oleh paket screen tenun. Di bawah sekitar 150 μm, kawat tenun menjadi rapuh, dan penurunan tekanan pada paket screen tenun halus akan meningkat tajam seiring bertambahnya kotoran yang tersaring. Untuk filtrasi berkelanjutan pada rating yang lebih halus, aplikasi tekanan tinggi, atau lelehan yang mengandung gel, kartrid filter mesh kawat sinter adalah pilihan yang lebih baik. Media sinter menyatukan beberapa lapisan mesh kawat menjadi struktur yang kaku dan berkekuatan tinggi yang tidak akan bergeser, bergelombang, atau bocor (bypass) di bawah tekanan, dan dapat mempertahankan rating filtrasi hingga beberapa mikron sekaligus tahan terhadap siklus pembersihan yang berulang.
Pilih mesh sinter ketika proses Anda membutuhkan rating di bawah 150 μm secara terus-menerus, ketika polimer diproses pada tekanan sangat tinggi di mana paket screen tenun akan terdeformasi, atau ketika backwashing atau pembersihan yang sering menjadi bagian dari rencana perawatan. Biaya awal media sinter yang lebih tinggi biasanya akan tertutupi oleh masa pakai yang jauh lebih lama dan tidak adanya risiko pemisahan lapisan. Banyak lini daur ulang menggunakan paket screen tenun untuk perlindungan kasar dan kartrid sinter di bagian hilir untuk penyaringan akhir (final polish).
Mengatasi Masalah Tekanan Balik Tinggi
Jika ΔP naik lebih cepat dari perkiraan, periksa penyebab-penyebab ini secara berurutan:
- Pack filter terlalu halus untuk beban tersebut. Jika tekanan melonjak segera setelah penggantian, mesh akhir lebih halus daripada yang dibutuhkan resin, atau tingkatannya melewatkan terlalu banyak tahapan. Ubah lapisan akhir ke ukuran yang lebih kasar (misalnya, 80 alih-alih 100) atau tambahkan mesh perantara.
- Beban kontaminasi diestimasi terlalu rendah. PCR dan reclaim bervariasi dari satu bets ke bets lainnya. Jika 40/60/80/100 tersumbat dalam waktu kurang dari dua jam, beban berada di atas 5–8%; tambahkan lapisan hulu 30-mesh, beralih ke lima lapisan, atau pasang pra-filtrasi sebelum ekstruder.
- Polimer dingin saat startup. Paket saringan yang dingin menyebabkan lonjakan tekanan hingga lelehan memanas sepenuhnya. Panaskan terlebih dahulu pelat breaker dan area saringan sebelum menyalakan sekrup.
- Cakram yang tidak sejajar atau tidak terpasang dengan benar. Paket yang tidak terpasang rata pada pelat breaker menciptakan jalur pintas tempat kotoran lolos tanpa tersaring. Pastikan cakram sesuai dengan geometri pelat—cakram filter kawat anyaman bentuk kustom menghilangkan celah pada pelat non-standar.
- Degradasi polimer. Waktu tinggal yang lama atau suhu leleh yang berlebihan mengurai resin menjadi gel dan arang yang menyumbat anyaman kawat halus lebih cepat daripada kontaminasi yang sebenarnya. Periksa kecepatan screw, suhu barrel, dan frekuensi purging.
Jika ΔP tinggi tetapi konsisten dan kualitas produk dapat diterima, susunan filter cukup dipasang untuk aplikasi tersebut—solusinya bersifat ekonomis, bukan mekanis: perkasar susunan filter atau tambahkan lapisan untuk memperpanjang interval penggantian.
FAQ
Apa kombinasi mesh terbaik untuk polimer murni? Untuk resin murni yang bersih dengan kontaminasi di bawah 0.1%, paket tiga lapis 40/60/100 atau 40/80/100 biasanya merupakan pilihan paling ideal. Ini menghasilkan rating akhir 150 μm dengan penurunan tekanan yang moderat dan interval yang lama. Menambahkan lapisan halus keempat jarang sepadan dengan biayanya pada bahan baku yang bersih.
Seberapa sering saya harus mengganti paket saringan ekstruder? Interval tipikal adalah 4 hingga 12 jam. Angka pastinya bergantung pada beban kontaminasi, mesh akhir, throughput, dan kedalaman tumpukan. Pantau ΔP terhadap baseline Anda dan lakukan penggantian secara proaktif pada ambang batas yang ditentukan (20–80 bar tergantung pada sistem) daripada menunggu terjadinya penurunan throughput atau kebocoran.
Apakah pack 40/60/80/100 selalu lebih baik daripada 60/80/100? Tidak selalu—yang lebih baik bergantung pada bahan baku. Susunan 40/60/80/100 menampung jauh lebih banyak kotoran dan beroperasi dalam interval yang lebih lama, menjadikannya pilihan yang tepat untuk PCR dan reclaim. Pada bahan baku murni yang bersih, lapisan mesh 40 tambahan hanya menambah penurunan tekanan dan biaya, sehingga 60/80/100 biasanya menjadi pilihan yang lebih efisien.
Mengapa tekanan balik naik begitu cepat saat saya memproses PCR? PCR biasanya membawa kontaminasi sebesar 3–8% dibandingkan dengan kurang dari 0.1% untuk resin murni. Beban partikel halus, kertas, dan polimer yang terdegradasi tersebut menyumbat mesh halus dengan cepat. Beralihlah ke empat atau lima lapisan agar mesh bagian hulu menyerap sebagian besar kotoran, dan pertimbangkan pra-filtrasi jika kualitas bahan baku tidak konsisten.
Dapatkah saya menggunakan paket saringan yang sama untuk setiap resin? Tidak. Viskositas lelehan, paket aditif, dan tingkat kontaminasi berbeda antar bahan. Sebuah screen pack yang berfungsi untuk PP aliran tinggi dapat menyumbat jalur PET viskositas tinggi dalam hitungan menit. Verifikasi ulang mesh akhir dan jumlah lapisan setiap kali Anda mengubah resin, desain screw, atau sumber umpan.
Dapatkan Rekomendasi Screen Pack untuk Jalur Anda
Pemilihan screen pack adalah upaya penyeimbangan antara efisiensi filtrasi, penurunan tekanan, dan frekuensi penggantian—dan jawaban yang tepat bergantung pada mesin dan bahan spesifik Anda. Kirimkan spesifikasi ekstruder Anda kepada kami: diameter screw dan L/D, suhu resin dan lelehan, tingkat kontaminasi umpan, target throughput, dan rating mikron yang dibutuhkan produk Anda. Teknisi kami akan merekomendasikan konfigurasi tepat dari tumpukan Screen Ekstruder dan memberikan penawaran harga untuk jalur Anda, termasuk diameter kustom dan beberapa pilihan anyaman.